
Revolucionando la construcción naval y la maquinaria pesada: Soluciones avanzadas de calentamiento por inducción
En los competitivos sectores marítimos y de maquinaria pesada actuales, la eficiencia y la precisión en las operaciones de fabricación y mantenimiento son primordiales. La tecnología de calentamiento por inducción se ha convertido en una solución revolucionaria que ofrece ventajas significativas sobre los métodos de calentamiento convencionales. Este análisis exhaustivo explora cómo... sistemas de calentamiento por inducción Están transformando la construcción naval y el mantenimiento de maquinaria pesada a través de un rendimiento superior, eficiencia energética y beneficios operativos.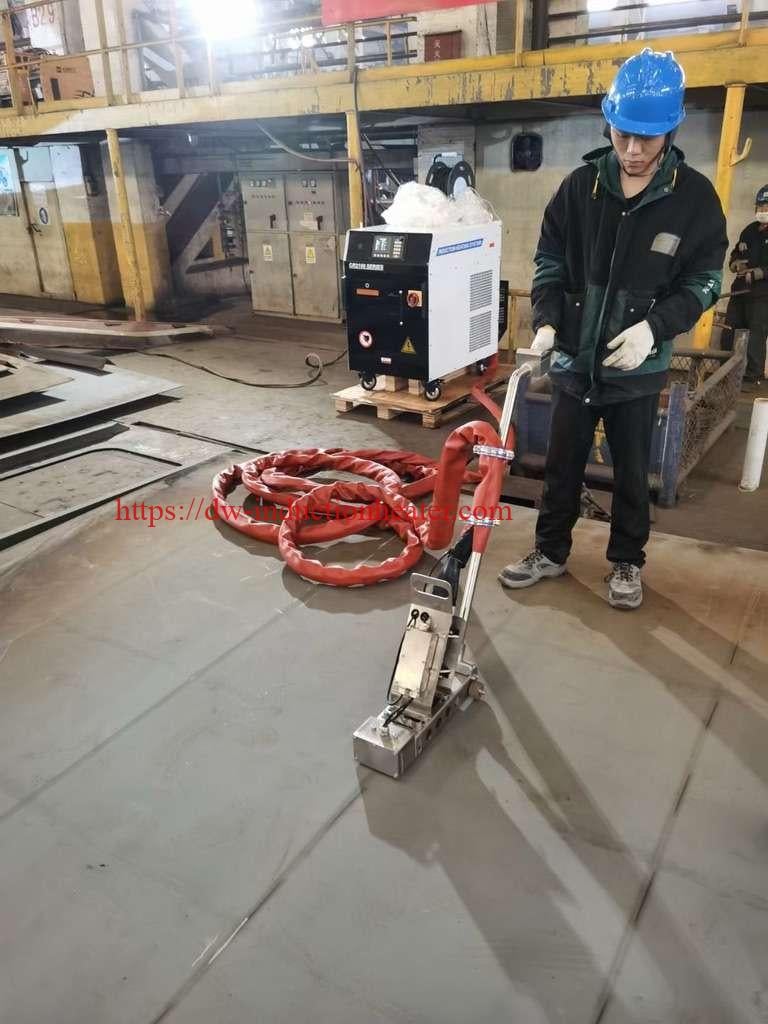
Comprensión de la tecnología de calentamiento por inducción
El calentamiento por inducción utiliza campos electromagnéticos para generar calor directamente en materiales ferrosos y conductores, sin contacto físico. Este proceso genera un calentamiento localizado y controlado que ofrece numerosas ventajas para aplicaciones industriales:
- Calentamiento rápido con mínima pérdida de calor.
- Control de temperatura precisa
- distribución uniforme del calor
- Operación respetuosa con el medio ambiente
- Mayor seguridad en el lugar de trabajo
- Reducción del consumo energético
Aplicaciones clave en la construcción naval y maquinaria pesada
1. Montaje y Desmontaje
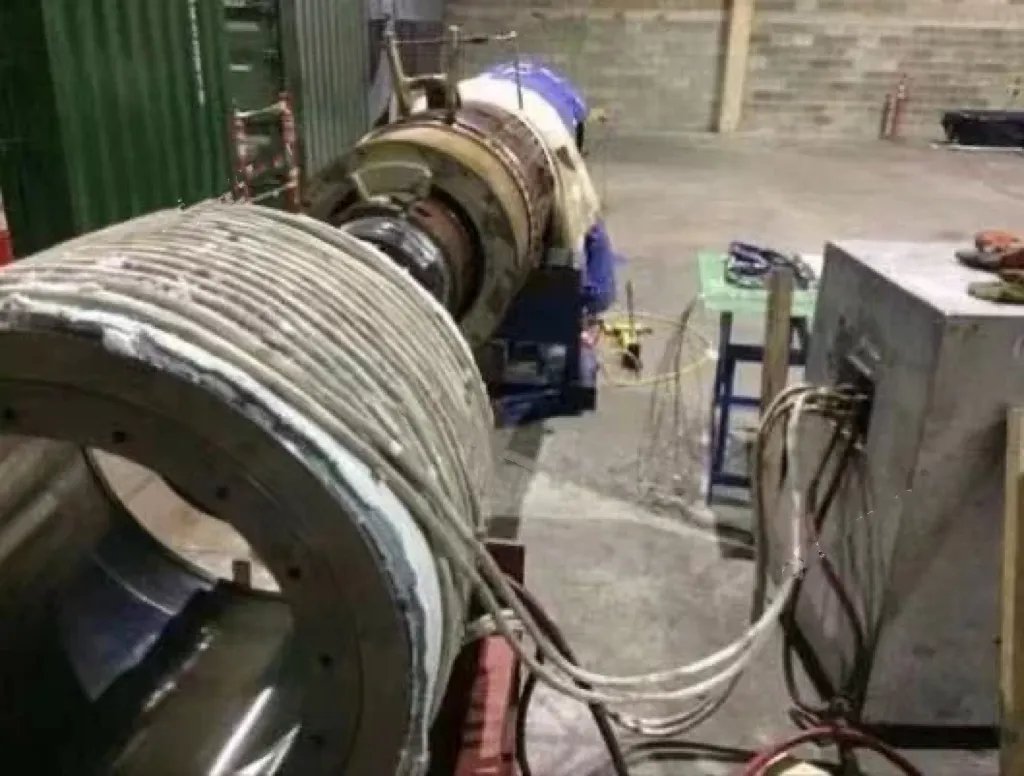
El calentamiento por inducción ha revolucionado los procesos de montaje y desmontaje de componentes con ajustes por interferencia:
- Instalación y extracción de cojinetesLos calentadores de inducción expanden los rodamientos de forma rápida y uniforme a temperaturas de 80-120 °C, creando espacio para un montaje sencillo en ejes sin dañarlos. Esto elimina prácticas perjudiciales como impactos de martillo o llamas abiertas.
- Gestión de acoplamientos:Para acoplamientos de ejes grandes en sistemas de propulsión marina y maquinaria industrial, el calentamiento por inducción proporciona una expansión controlada, lo que garantiza una alineación adecuada y evita la distorsión durante la instalación.
- Asamblea de engranajesLos engranajes de precisión en las cajas de engranajes requieren ajustes precisos para mantener el patrón de engrane de los dientes. El calentamiento por inducción permite una expansión térmica controlada sin riesgo de cambios metalúrgicos que puedan comprometer el rendimiento del engranaje.
- Eficiencia del proceso:Los sistemas de inducción modernos cuentan con monitoreo de temperatura y capacidades de apagado automático, lo que evita el sobrecalentamiento y garantiza que los componentes alcancen temperaturas de expansión óptimas.

2. Ajuste por contracción
El ajuste térmico mediante tecnología de inducción permite conexiones mecánicas superiores:
- Control de precisión:El calentamiento por inducción permite la expansión con tolerancias tan estrechas como 0.001 mm, lo que garantiza ajustes de interferencia óptimos cuando los componentes se enfrían.
- Aplicaciones:Se utiliza comúnmente para montar impulsores en ejes de bombas, asegurar ruedas de locomotoras a ejes e instalar cojinetes grandes en maquinaria pesada.
- Integridad materialA diferencia del calentamiento por llama, el calentamiento por inducción preserva las propiedades del material al suministrar calor precisamente donde se necesita sin crear gradientes térmicos que puedan causar deformaciones.
- Mayor fuerza articular:Los ajustes de interferencia resultantes brindan capacidades de transmisión de torque superiores en comparación con las conexiones estriadas o con chavetas, con una resistencia mejorada a la corrosión por contacto y a la fatiga.
3. Precalentamiento para soldadura
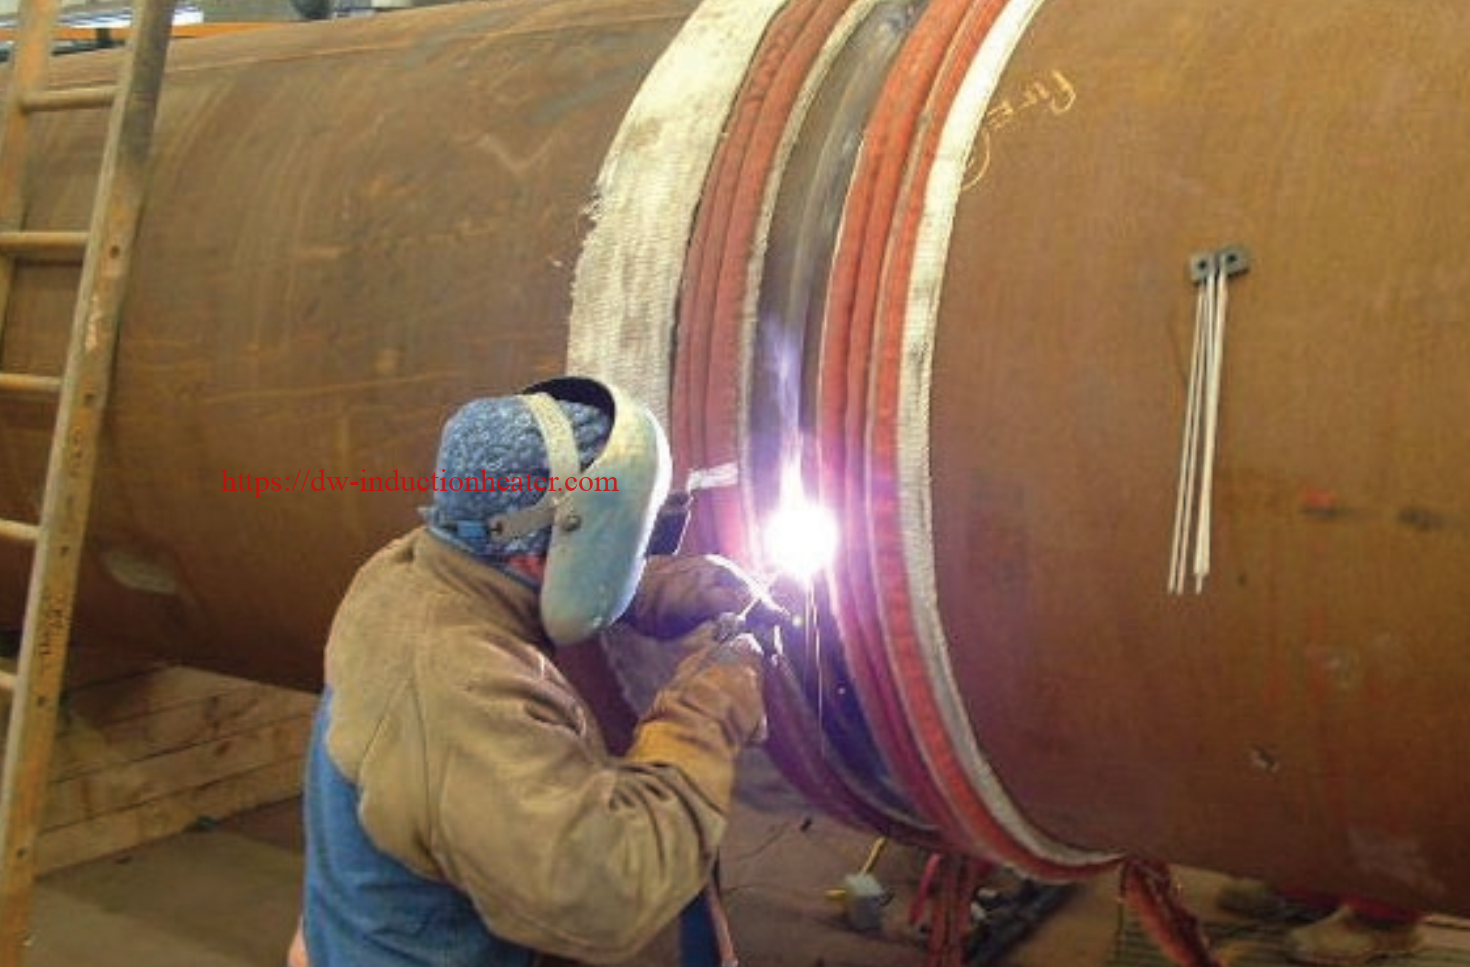
El precalentamiento por inducción mejora significativamente los resultados de la soldadura:
- Difusión de hidrógeno:El precalentamiento a 150-350 °C facilita la difusión del hidrógeno, reduciendo el riesgo de agrietamiento inducido por hidrógeno en aceros de alta resistencia.
- Control de velocidad de enfriamientoAl elevar la temperatura del metal base, el precalentamiento por inducción reduce la velocidad de enfriamiento, lo que produce microestructuras más favorables en la zona afectada por el calor.
- Reducción de distorsión:La distribución uniforme de la temperatura minimiza las tensiones térmicas y la distorsión resultante, lo que es particularmente crucial al soldar secciones gruesas o materiales diferentes.
- Mejora de la productividadLos sistemas de inducción portátiles permiten el precalentamiento de uniones de tuberías, costuras de recipientes a presión y componentes estructurales directamente en los sitios de instalación, eliminando la necesidad de antorchas de gas y mejorando la seguridad en el lugar de trabajo.

4. Tratamiento térmico
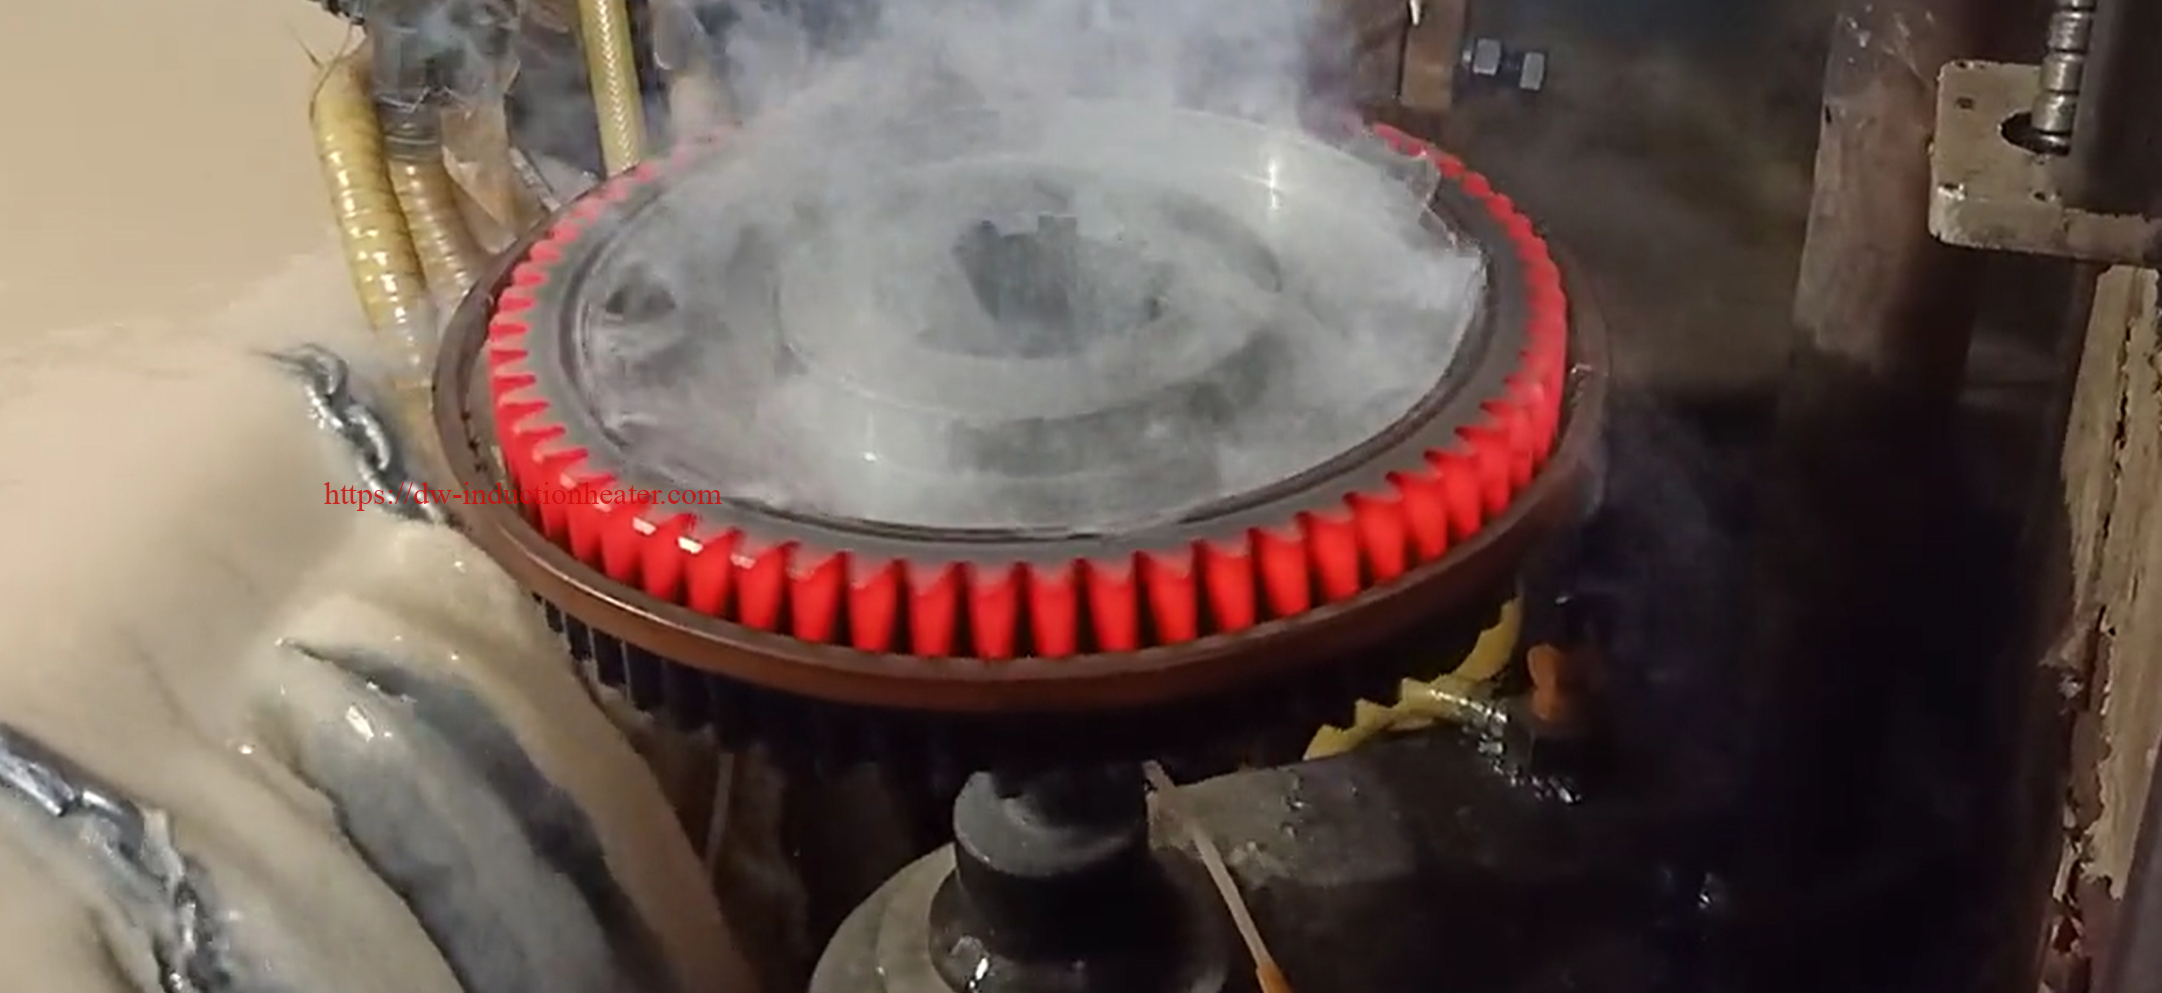
La tecnología de inducción permite un tratamiento térmico localizado y preciso:
- Endurecimiento selectivo:Endurecimiento superficial de zonas de desgaste específicas (dientes de engranajes, pistas de cojinetes, lóbulos de levas) sin afectar las áreas circundantes, creando componentes con núcleos tenaces y superficies resistentes al desgaste.
- Endurecimiento total:Endurecimiento completo de componentes más pequeños como sujetadores, herramientas e implementos de corte con control preciso de temperatura.
- Relajante para el estrés:Calentamiento controlado a 550-650°C para aliviar tensiones después de operaciones de mecanizado o soldadura, evitando cambios dimensionales o agrietamiento durante el servicio.
- TemperamentoEl control preciso de la temperatura durante los procesos de templado garantiza un equilibrio óptimo entre dureza y tenacidad en componentes críticos como álabes de turbinas y herramientas industriales.

5. Operaciones de mantenimiento
El calentamiento por inducción ha transformado los procedimientos de mantenimiento:
- Desmontaje no destructivo:Los componentes que tradicionalmente requerirían corte o extracción destructiva se pueden separar de forma segura mediante una expansión térmica controlada.
- Mantenimiento de conjuntos complejos:Particularmente valioso para conjuntos compuestos como ejes de hélices, cojinetes de turbinas y carcasas de motores grandes donde los métodos tradicionales corren el riesgo de sufrir daños.
- Aplicaciones de campo:Los sistemas de inducción portátiles permiten a los equipos de mantenimiento realizar operaciones de calentamiento de precisión en sitios remotos, incluidas plataformas marinas, astilleros e instalaciones de campo.
- Eficiencia de tiempo:Los procedimientos que antes requerían días de calentamiento y enfriamiento cuidadosos ahora pueden completarse en horas, lo que reduce significativamente el tiempo de inactividad del equipo y los costos asociados.
- Mejoras de seguridad:La eliminación de llamas abiertas y superficies calientes reduce los riesgos de quemaduras y peligros de incendio en entornos de mantenimiento, lo que es especialmente importante cuando se trabaja cerca de materiales inflamables o espacios confinados.
Parámetros técnicos de los sistemas modernos de calentamiento por inducción
Comprender las especificaciones técnicas es crucial para seleccionar los sistemas adecuados para cada aplicación. Las siguientes tablas ofrecen información completa sobre las soluciones actuales de calentamiento por inducción:
Tabla 1: Especificaciones técnicas básicas de los sistemas de calentamiento por inducción industrial
| Parámetro | Sistemas enfriados por aire | Sistemas enfriados por agua |
|---|---|---|
| Rango de poder | 30-200 kW | 150-1000 kW |
| Temperatura máxima | Hasta 600 ° C | Hasta 1200 ° C |
| Eficiencia de calentamiento | ≥ 85% | ≥ 90% |
| Rango de frecuencia | 1 10-kHz | 0.5 150-kHz |
| Tensión de entrada | 380-480 V, trifásica | 380-690 V, trifásica |
| Requisitos de enfriamiento | Caudal de aire de 15-40 m³/h | Caudal de agua de 20-80 L/min |
| Precisión de control | 5 ± ° C | 3 ± ° C |
| Ciclo de trabajo | 60-80% | 80-100% |
Tabla 2: Métricas de rendimiento para aplicaciones de construcción naval
| Aplicación | Tamaño del componente | Tiempo de calentamiento | Rango de temperatura | Ajuste de potencia |
|---|---|---|---|---|
| Conjunto del cubo de la hélice | 0.5-2.5 m de diámetro | De 15 a 45 minutos | 150 350-° C | 80-180 kW |
| Instalación del acoplamiento del eje | 0.3-1.2 m de diámetro | De 8 a 25 minutos | 180 280-° C | 60-150 kW |
| Extracción de cojinetes | 0.2-0.8 m de diámetro | De 5 a 20 minutos | 120 200-° C | 40-100 kW |
| Precalentamiento del mamparo | Hasta 40 mm de espesor | 2-5 min/m² | 80 150-° C | 50-120 kW |
| Mantenimiento de componentes de turbinas | Varios | De 10 a 40 minutos | 150 450-° C | 60-200 kW |
Tabla 3: Comparación de las características del sistema de control
| Elemento | Sistemas básicos | Sistemas Avanzados | Sistemas Premium |
|---|---|---|---|
| Monitoreo de temperatura | Punto único | Multipunto | Mapeo térmico completo |
| Registro de datos | Grabación manual | Registro digital básico | Completo con análisis |
| Ciclos programables | Preajustes limitados | Múltiples ciclos programables | Totalmente personalizable con control adaptativo |
| Operación remota | No disponible | Monitoreo remoto básico | Operación remota completa |
| Capacidad de integración | Standalone | Integración de red limitada | Integración completa con los sistemas de producción |
| Interfaz de usuario | Controles básicos | Pantalla táctil | HMI avanzada con visualización |
| Características de seguridad | Protección estándar contra sobrecargas | Enclavamientos de seguridad integrales | Sistemas avanzados de seguridad predictiva |
| Capacidades de diagnóstico | Códigos de error básicos | Diagnóstico detallado del sistema | Mantenimiento predictivo asistido por IA |
 Análisis de rendimiento: métodos de calentamiento por inducción frente a métodos tradicionales

La adopción de sistemas de calentamiento por inducción ofrece beneficios cuantificables en comparación con los métodos de calentamiento convencionales:
Tabla 4: Análisis comparativo de las tecnologías de calefacción
| Métrica de rendimiento | Calentamiento por inducción | Calefacción de gas | Calefacción por aceite/resistencia |
|---|---|---|---|
| Tiempo de calentamiento | Base | 3-5 veces más largo | 2-4 veces más largo |
| Eficiencia energética | 85-90% | 35-45% | 50-65% |
| Uniformidad de temperatura | 5 ± ° C | ±15-25°C | ±10-20°C |
| Lugar de trabajo seguro | Alto | Media | Medio-bajo |
| Impacto Ambiental | Minimo | Moderado | Alto |
| Costo operacional | Inicial medio, carrera baja | Baja inicial, alta ejecución | Inicial medio, carrera media |
| Control del Proceso | Preciso | Limitada | Moderado |
| Tiempo de configuración | De 5 a 10 minutos | De 15 a 30 minutos | De 10 a 25 minutos |
Tabla 5: Análisis de ahorro de tiempo y energía
| Aplicación | Tiempo del método tradicional | Tiempo del método de inducción | Reducción de tiempo | Ahorro de Energía |
|---|---|---|---|---|
| Conjunto de cojinetes grandes (800 mm) | 4-6 horas | De 30 a 45 minutos | 70-85% | 65-75% |
| Calefacción del cubo de la hélice | 8-12 horas | 1-2 horas | 75-90% | 70-80% |
| Instalación del acoplamiento del eje | 3-5 horas | De 20 a 40 minutos | 80-90% | 60-70% |
| Conjunto de rueda dentada (1.2 m) | 5-8 horas | De 45 a 90 minutos | 70-85% | 65-75% |
| Calentamiento previo a la soldadura (placa de 40 mm) | 30-45 min/m² | 5-8 min/m² | 75-85% | 55-65% |
Estudio de caso: Análisis del ROI para la implementación en astilleros
Un importante astillero europeo implementó la tecnología de calentamiento por inducción para sus operaciones de mantenimiento con los siguientes resultados:
- Reducción del 78% en el tiempo de calentamiento para componentes críticos
- 68% de disminución en el consumo de energía
- Reducción del 35% en el tiempo total de mantenimiento
- Disminución del 40% en las horas de trabajo para operaciones de calefacción
- Reducción del 90% en incidentes de exposición al calor en el lugar de trabajo
- Retorno de la inversión obtenido en 14 meses
Características avanzadas de los sistemas modernos de calentamiento por inducción
Los sofisticados sistemas de calentamiento por inducción actuales incorporan varias características avanzadas que mejoran el rendimiento y la facilidad de uso:
Sistemas de control basados en PLC
Los sistemas modernos de calentamiento por inducción utilizan controladores lógicos programables (PLC) que revolucionan la gestión de los procesos de calentamiento. Estos controladores permiten a los operadores programar parámetros de temperatura precisos con una precisión de hasta ±1 °C y crear perfiles de calentamiento personalizados que ajustan automáticamente los niveles de potencia a lo largo de un ciclo. Se pueden preprogramar secuencias de calentamiento multietapa para aplicaciones complejas que requieren aumentos graduales de temperatura o periodos específicos de mantenimiento de calor. Los sistemas PLC también cuentan con interfaces táctiles intuitivas que muestran datos del proceso en tiempo real y permiten un ajuste rápido de parámetros. Además, estos sistemas incorporan protocolos de seguridad automáticos que pueden detectar anomalías e implementar procedimientos de apagado inmediato cuando sea necesario.
Tecnología de mapeo térmico
El mapeo térmico representa un avance significativo en el control de calidad del calentamiento. Mediante sensores infrarrojos y un sofisticado software de imágenes, estos sistemas generan perfiles térmicos completos de los componentes durante el calentamiento. Esta tecnología puede identificar diferenciales de temperatura en piezas complejas con una precisión de 0.5 °C, lo que permite a los operadores detectar posibles puntos fríos o calientes antes de que causen problemas. Los sistemas avanzados incorporan algoritmos predictivos que anticipan la distribución de la temperatura según las propiedades y la geometría del material, lo que permite ajustes proactivos del suministro de potencia. Esta capacidad es especialmente valiosa para el tratamiento térmico de componentes de gran tamaño, como ejes de hélices de barcos o carcasas de cojinetes, donde un calentamiento uniforme es fundamental para prevenir la tensión térmica y garantizar la estabilidad dimensional.
Integración de análisis de datos
Los modernos sistemas de calentamiento por inducción aprovechan sofisticadas capacidades de recopilación y análisis de datos para optimizar el rendimiento. Estos sistemas monitorizan y registran continuamente decenas de parámetros durante cada ciclo de calentamiento, incluyendo el consumo de energía, las velocidades de calentamiento, los gradientes de temperatura y la duración del ciclo. Un software de análisis avanzado identifica patrones y correlaciones entre los parámetros de calentamiento y los resultados, lo que permite un perfeccionamiento continuo de los perfiles de calentamiento. La comparación de datos históricos permite a los operadores comparar el rendimiento actual con el de operaciones anteriores, identificando de inmediato desviaciones que podrían indicar problemas en el equipo o anomalías en el material. Algunos sistemas también incorporan algoritmos de aprendizaje automático que optimizan progresivamente los perfiles de calentamiento basándose en los datos operativos acumulados, lo que se traduce en un ahorro energético de hasta un 15 % en comparación con los métodos estándar.
Soluciones Portátiles
La evolución de la tecnología portátil de calentamiento por inducción ha transformado las operaciones de mantenimiento en campo. Las unidades portátiles contemporáneas combinan una generación de energía robusta (típicamente de 15 a 50 kW) con diseños compactos que pesan menos de 100 kg, lo que las hace prácticas para transportar a ubicaciones remotas. Estas unidades cuentan con sistemas de refrigeración de conexión rápida y procedimientos de configuración rápidos que permiten a los técnicos comenzar las operaciones de calentamiento en cuestión de minutos tras su llegada. Las bobinas de inducción flexibles especializadas se adaptan a superficies irregulares y espacios reducidos, lo que permite aplicaciones de calentamiento en zonas anteriormente inaccesibles. Los sistemas con baterías ofrecen capacidad operativa en lugares sin fuentes de alimentación fiables, mientras que los diseños robustos soportan entornos industriales hostiles, como la alta humedad, el polvo y las temperaturas extremas habituales en astilleros e instalaciones de fabricación pesada.
Diseños de bobinas personalizados
El desarrollo de bobinas de inducción específicas para cada aplicación ha ampliado drásticamente la versatilidad del calentamiento por inducción. El diseño moderno de bobinas incorpora modelado computacional que simula la distribución del campo electromagnético, optimizando la transferencia de energía para geometrías de componentes específicas. Las bobinas multisegmento proporcionan calentamiento diferencial en piezas complejas, ofreciendo un control preciso de la temperatura en diferentes secciones simultáneamente. Las técnicas de fabricación avanzadas, incluidas las bobinas de cobre impresas en 3D con canales de refrigeración integrados, permiten la creación de geometrías altamente especializadas imposibles con los métodos de fabricación tradicionales. Los sistemas de bobinas intercambiables permiten a los equipos de mantenimiento cambiar rápidamente entre diferentes aplicaciones utilizando una sola fuente de alimentación, mientras que los controladores de flujo magnético dirigen y concentran la energía de calentamiento con una precisión sin precedentes, reduciendo los tiempos de ciclo hasta en un 30 % en comparación con los diseños de bobinas convencionales.
Consideraciones para la implementación
Las organizaciones que estén considerando la tecnología de calentamiento por inducción deben evaluar varios factores:
- Análisis de componentes:Evaluar el tamaño, el material y la geometría de los componentes que se van a calentar.
- Requisitos de energía:Determinar la capacidad de potencia adecuada en función de la masa del material y las velocidades de calentamiento deseadas
- Infraestructura de refrigeración:Asegurar sistemas de refrigeración adecuados para un funcionamiento continuo.
- Capacitación de los operadores:Invertir en formación integral para técnicos
- Planificación de la integración:Considere cómo se integrará el sistema con los flujos de trabajo existentes
Tendencias futuras en la tecnología de calentamiento por inducción
El panorama del calentamiento por inducción continúa evolucionando con varias tendencias emergentes:
- Integración de IoT:Sistemas conectados que permiten la monitorización remota y el mantenimiento predictivo
- Control mejorado por IA:Algoritmos de aprendizaje automático que optimizan los perfiles de calentamiento
- Sistemas de recuperación de energía:Captura y reutilización del calor residual
- Soluciones compactas de alta potencia:Sistemas más potentes en espacios más pequeños
- Soluciones de calefacción híbridas:Calentamiento combinado por inducción y resistencia para aplicaciones complejas
Conclusión
La tecnología de calentamiento por inducción representa un avance significativo para las industrias de construcción naval y maquinaria pesada, ya que ofrece mejoras sustanciales en eficiencia, precisión y seguridad operativa. Los datos técnicos presentados demuestran que los sistemas modernos de calentamiento por inducción ofrecen ventajas considerables sobre los métodos de calentamiento tradicionales, con reducciones documentadas en el tiempo de calentamiento de entre el 70 % y el 85 %, y ahorros de energía de entre el 60 % y el 80 %.
Para astilleros y operaciones de mantenimiento de maquinaria pesada que buscan optimizar sus procesos, la tecnología de calentamiento por inducción ofrece una solución probada con un rápido retorno de la inversión. A medida que la tecnología avanza, quienes la adopten con celeridad obtendrán ventajas competitivas gracias a una mayor productividad, una reducción del tiempo de inactividad y un mejor control de calidad.
Al evaluar cuidadosamente los requisitos técnicos y seleccionar sistemas de tamaño adecuado con las características necesarias, las organizaciones pueden implementar con éxito soluciones de calentamiento por inducción que brinden mejoras mensurables en sus operaciones y resultados.
