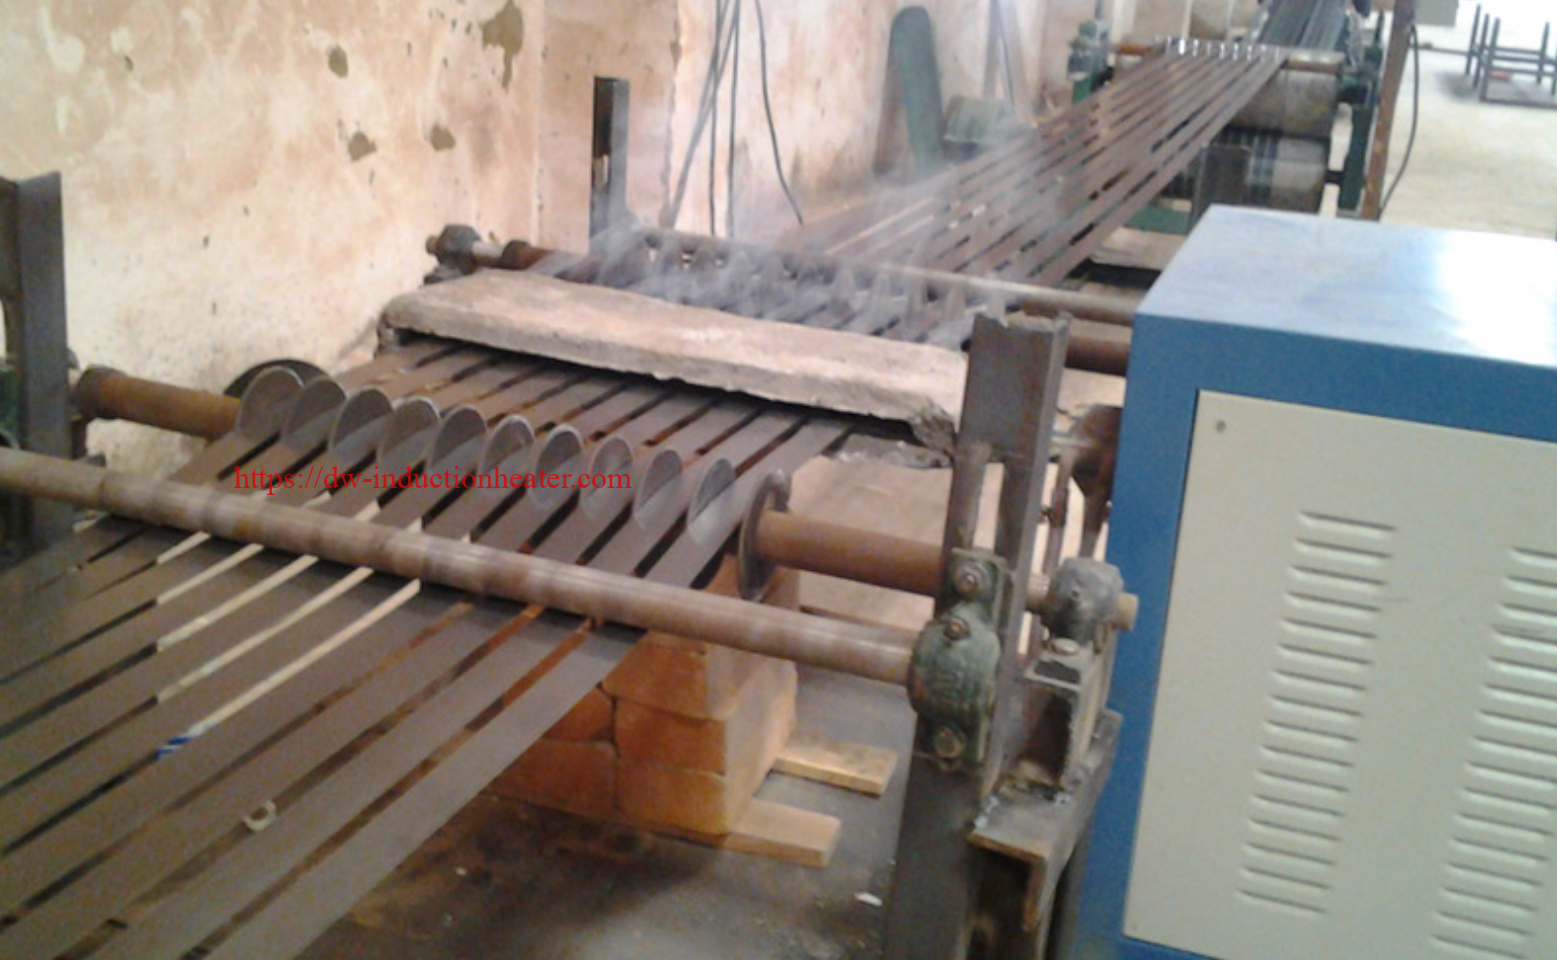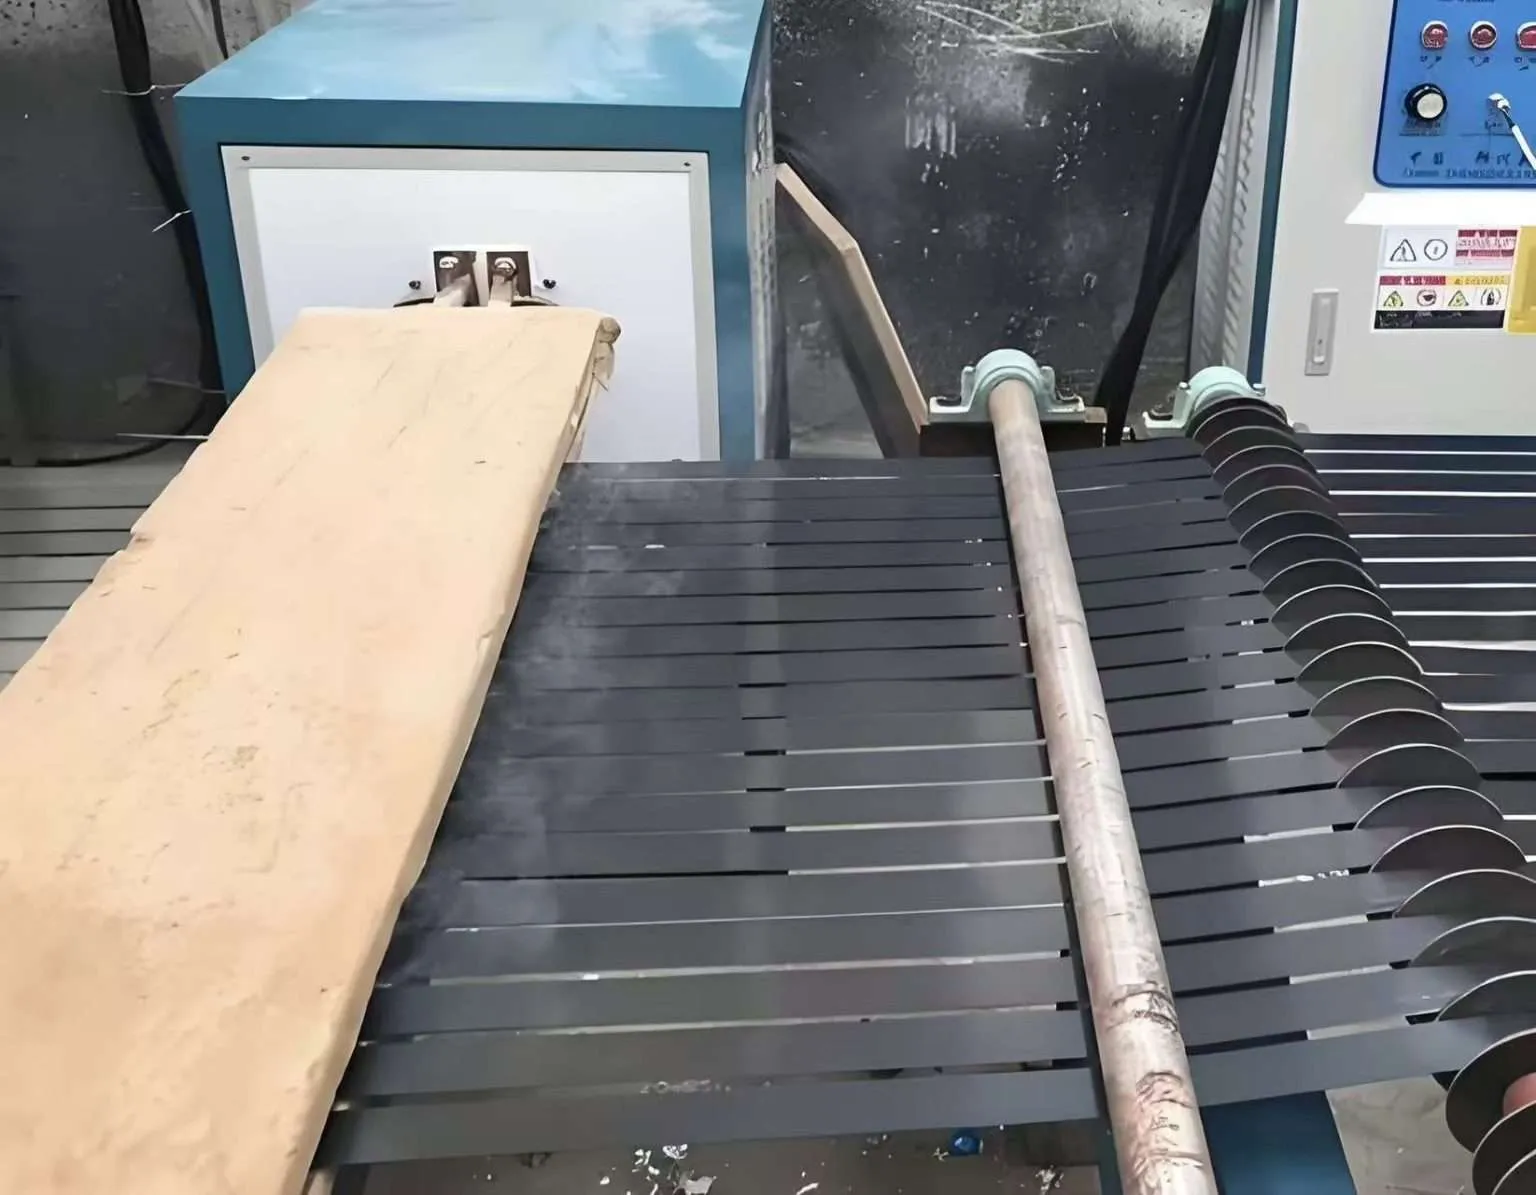
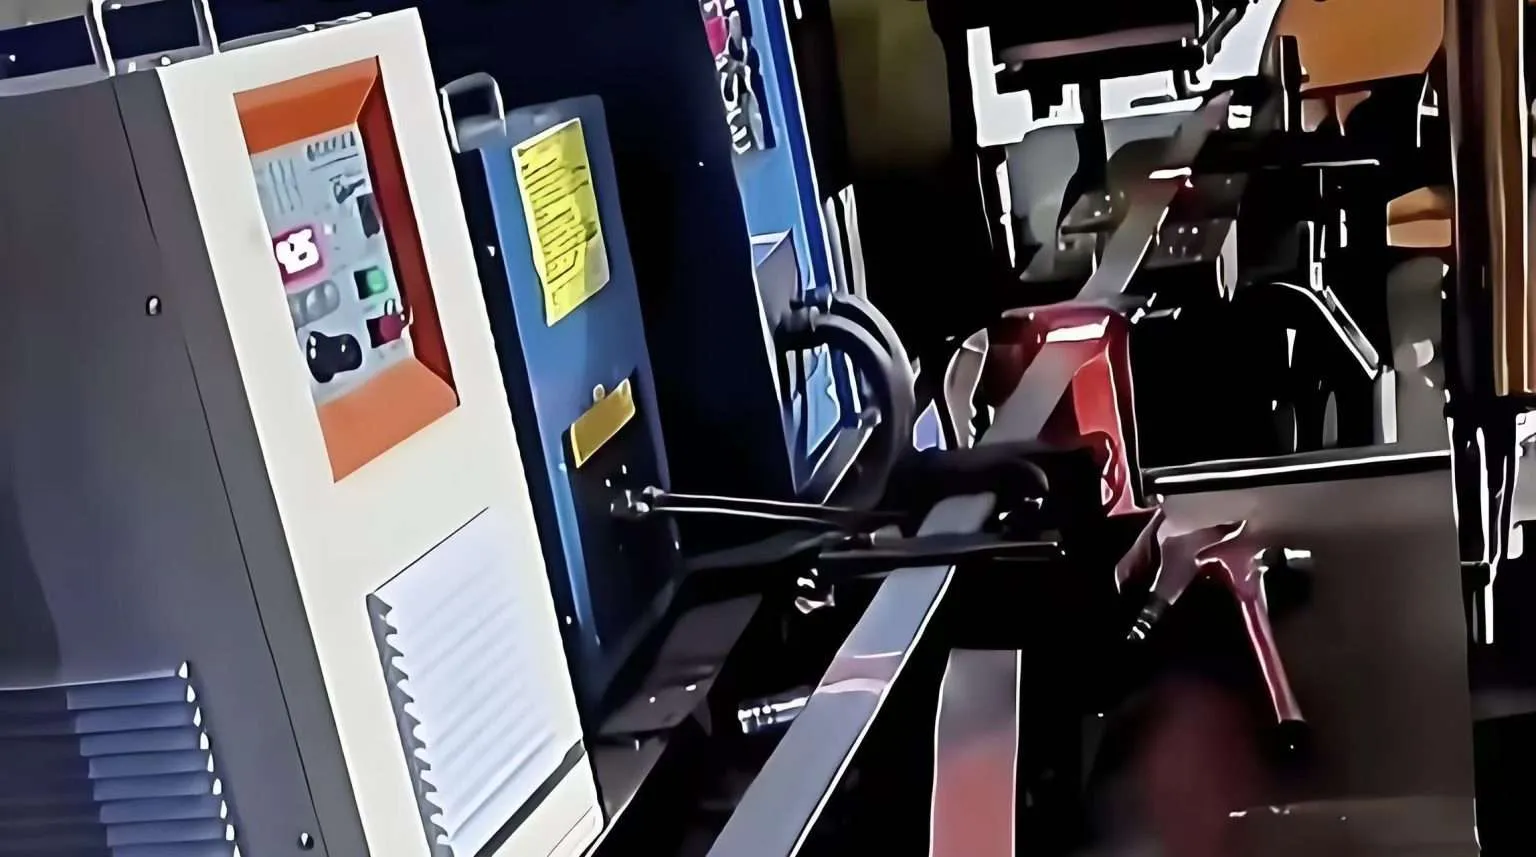


Soluciones de calentamiento por tiras de inducción
Soluciones de calentamiento por tiras de inducción: Guía técnica completa
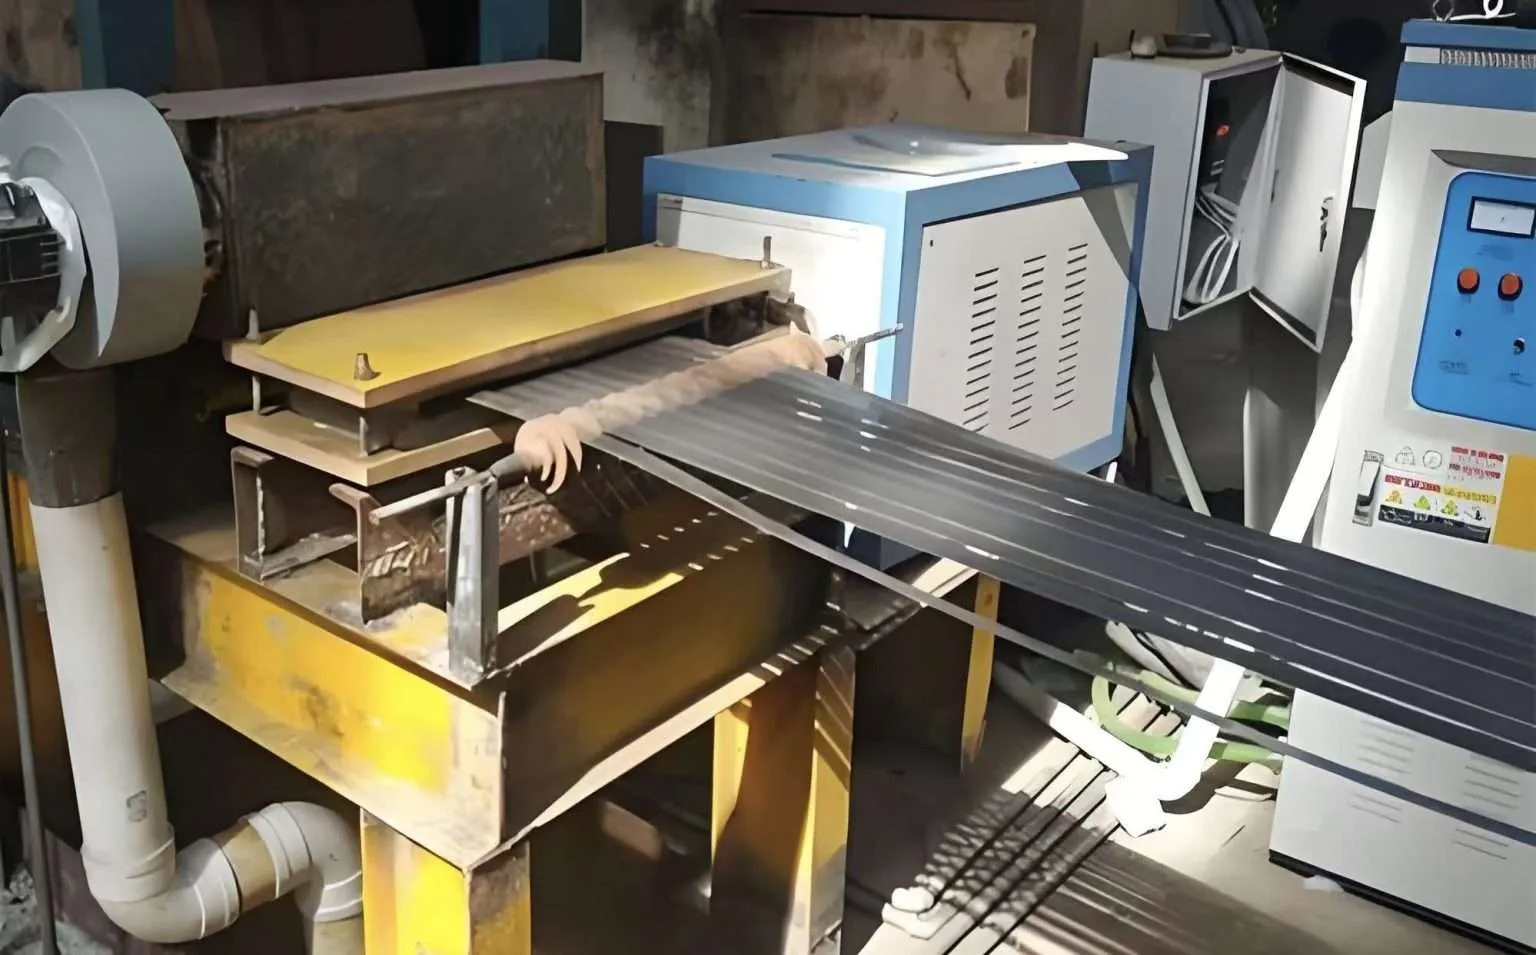
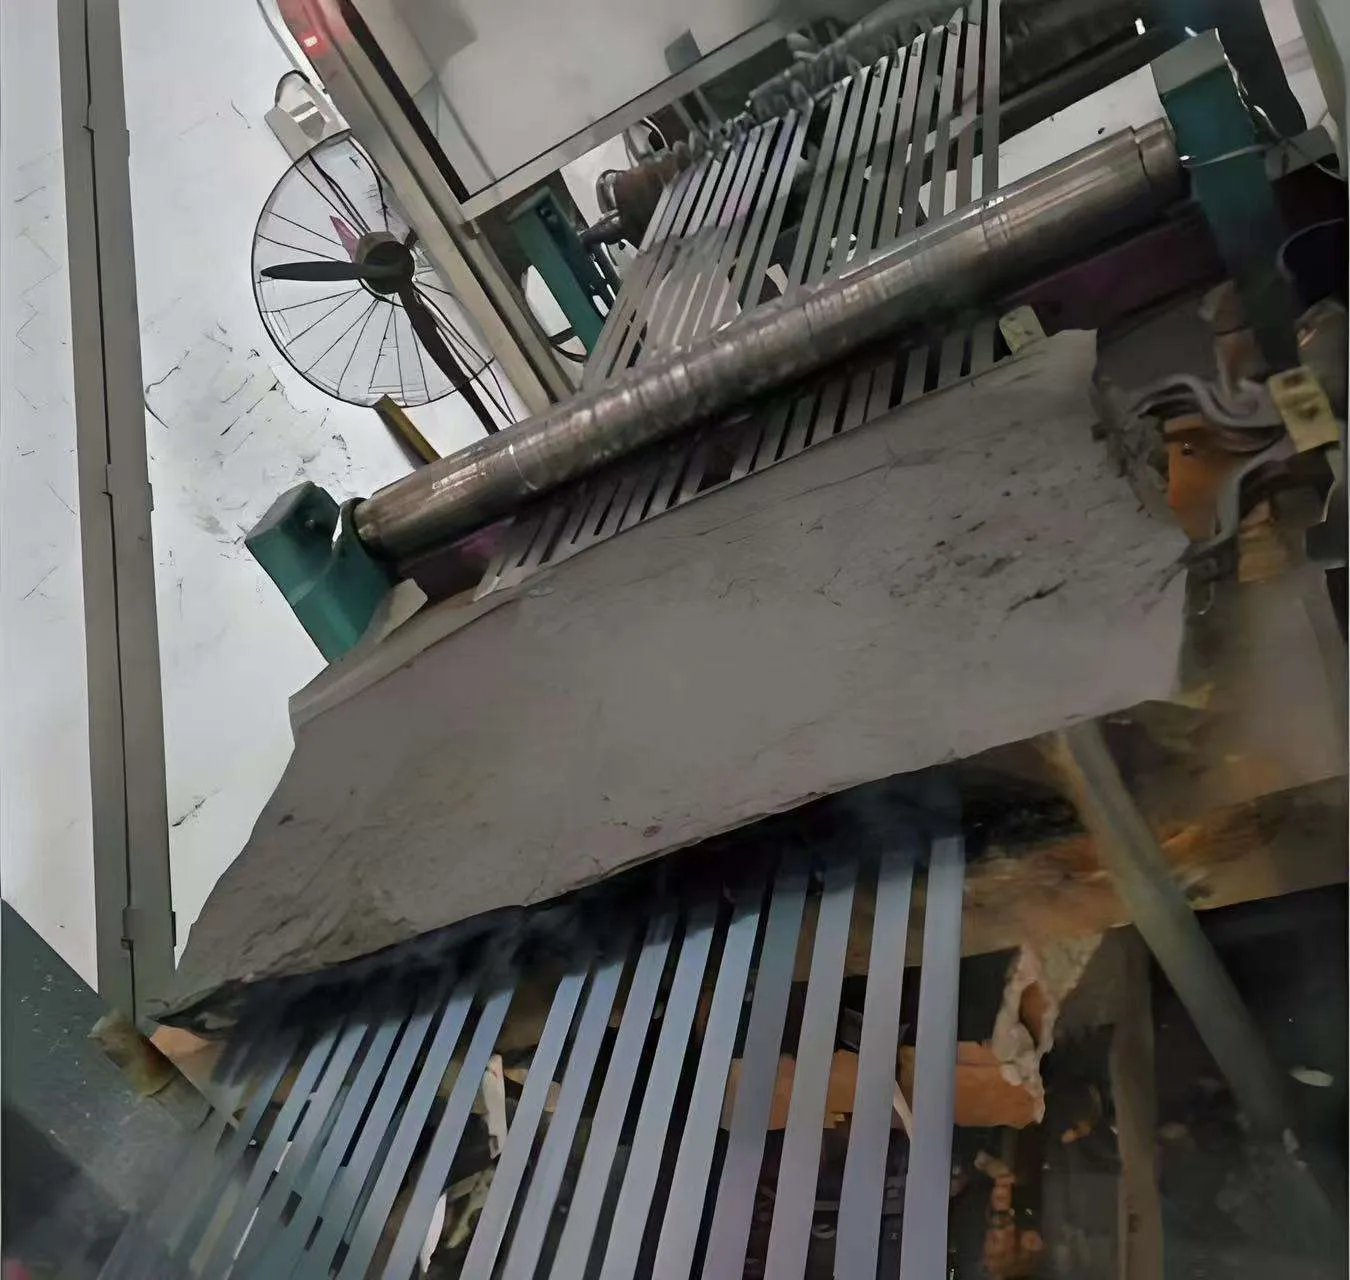
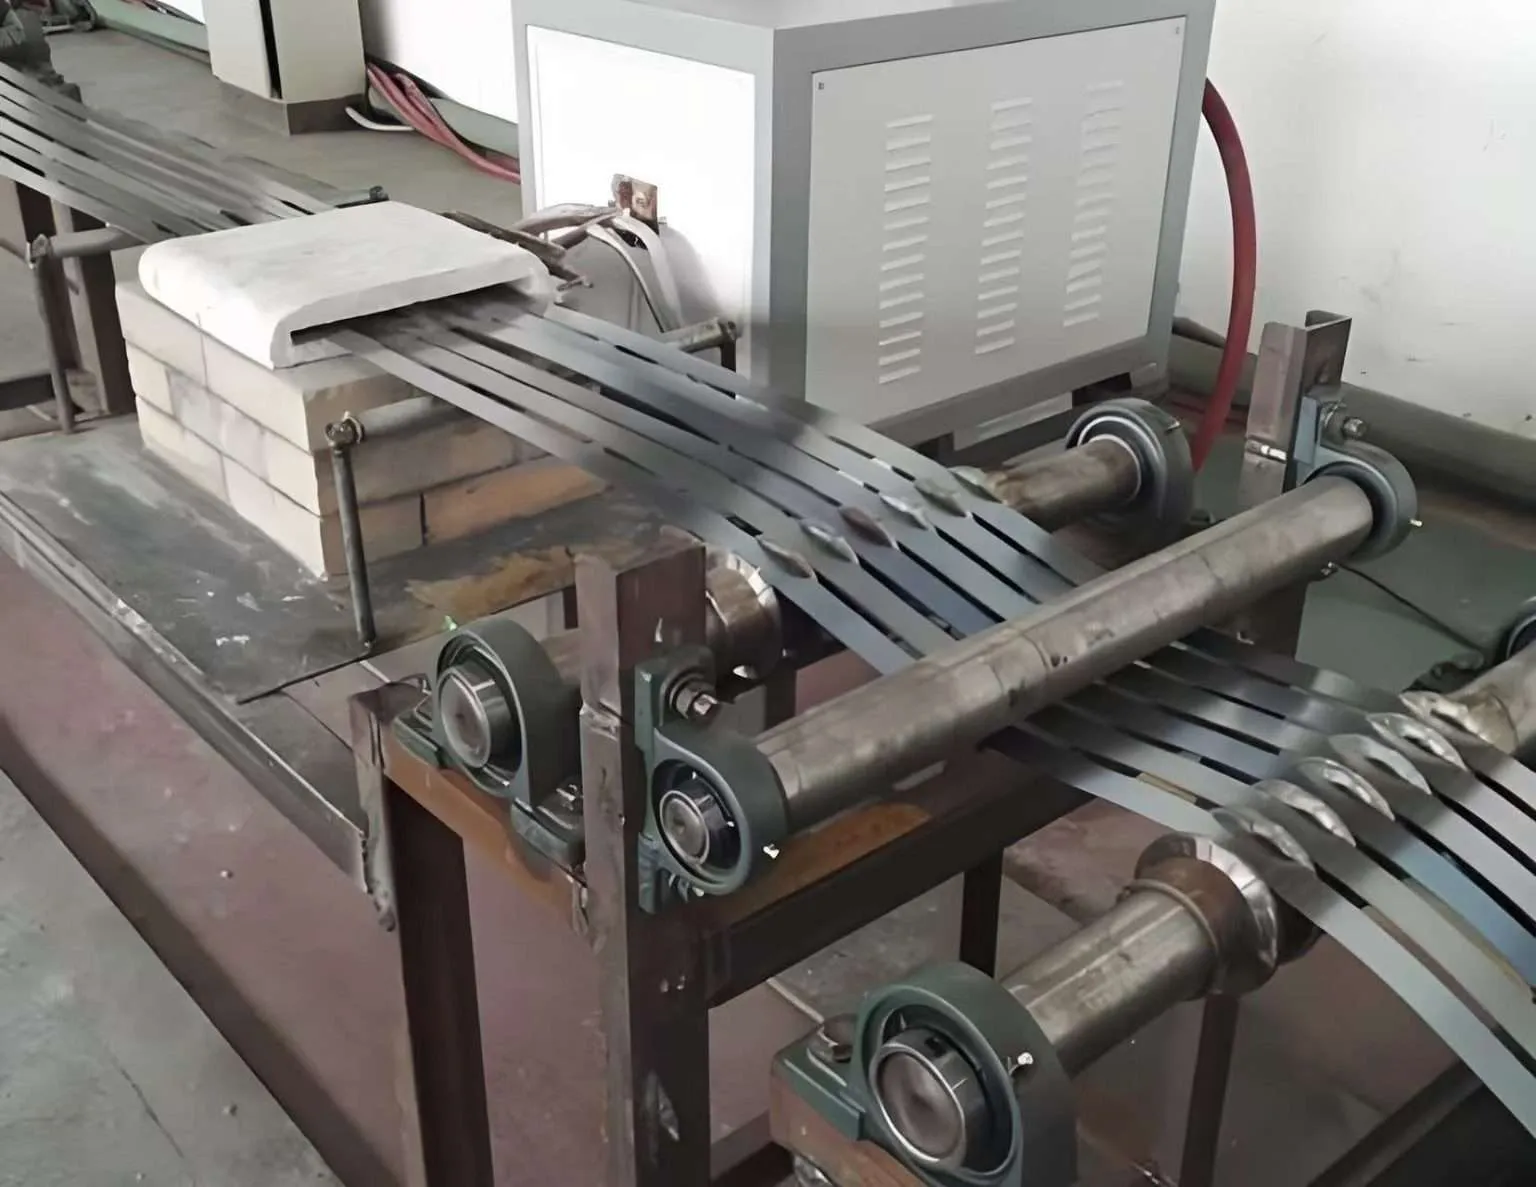
El calentamiento por inducción de tiras es un proceso de tratamiento térmico continuo en línea que utiliza la inducción electromagnética para calentar de forma rápida y precisa tiras metálicas conductoras de electricidad —incluyendo acero, cobre, aluminio, acero inoxidable y aleaciones especiales— mientras se desplazan a velocidad de producción a través de una bobina de inducción compacta. Esta tecnología elimina los hornos de túnel largos convencionales, lo que permite a los productores y procesadores de tiras recocer, templar, endurecer, precalentar, curar recubrimientos y aliviar tensiones en el material de la tira con una eficiencia eléctrica del 90-95%, una oxidación mínima y un control de proceso totalmente digital. HLQ Induction Equipment diseña y fabrica sistemas de calentamiento por inducción de tiras a medida, desde 15 kW hasta 2,000 kW, para anchos de tira de 5 mm a 2,000 mm y espesores de 0.05 mm a 25 mm, prestando servicio a clientes en acerías, fabricantes de cobre, líneas de estampado automotriz y fabricación de productos electrónicos en todo el mundo.
Respuesta rápida
El calentamiento por inducción de tiras hace pasar una tira metálica a velocidad de producción continua a través de una o más bobinas de inducción alimentadas por una fuente de alimentación IGBT de estado sólido. El campo electromagnético alterno induce corrientes parásitas directamente en el interior de la tira, calentándola a la temperatura de proceso requerida —desde 150 °C para el curado de recubrimientos hasta más de 1,100 °C para el recocido de solución de acero inoxidable— en una fracción del tiempo y el espacio que requieren los hornos de gas o de resistencia convencionales. Se utiliza siempre que una tira metálica deba someterse a tratamiento térmico en línea durante las operaciones de laminación, trefilado, corte longitudinal, estampado o recubrimiento. El sistema de calentamiento por inducción de tiras adecuado se define por el material de la tira, sus dimensiones, la velocidad de la línea, la temperatura objetivo y el rendimiento requerido; parámetros que determinan la potencia nominal, la frecuencia, la geometría de la bobina y el sistema de refrigeración.
Índice
- ¿Qué es el calentamiento por tiras de inducción?
- Principio de funcionamiento
- Aplicaciones clave
- Materiales e industrias adecuados
- Parámetros técnicos clave
- Tipos de equipos
- Guía de selección de ingeniería
- Proceso de flujo de trabajo
- Problemas y soluciones habituales
- Casos prácticos de ingeniería reales
- Normas y consideraciones de seguridad
- ¿Por qué elegir los equipos de inducción HLQ?
- Preguntas Frecuentes
¿Qué es el calentamiento por tiras de inducción?
El calentamiento por inducción de tiras es una categoría de tratamiento térmico electromagnético continuo diseñado específicamente para tiras metálicas planas, un tipo de producto que se caracteriza por su gran relación ancho-espesor, su longitud continua y su alta velocidad de producción. La tira pasa horizontal o verticalmente a través de una bobina de inducción de flujo transversal o longitudinal, donde absorbe energía electromagnética y alcanza la temperatura de proceso deseada dentro de una zona calentada que suele tener entre 200 mm y 2,000 mm de longitud, dependiendo de las dimensiones de la tira y la velocidad de la línea.
A diferencia del calentamiento por inducción de piezas individuales (engranajes, lingotes o accesorios), el calentamiento de la banda es un proceso continuo. La fuente de alimentación funciona sin interrupciones y los parámetros del proceso (potencia, frecuencia y geometría de la bobina) se mantienen fijos para una combinación determinada de grado de banda y velocidad de línea. Cuando cambia la velocidad de línea o el grado del material, el sistema de control ajusta automáticamente la potencia de salida para mantener la temperatura de salida deseada.
Las dos configuraciones fundamentales de bobinas utilizadas en el calentamiento de tiras se diferencian en la orientación del campo magnético con respecto a la tira:
- Inducción de flujo longitudinal (LFI): La tira pasa a través de una bobina tipo solenoide con el campo magnético paralelo a la dirección de desplazamiento de la tira. Las corrientes inducidas fluyen circunferencialmente alrededor de la sección transversal de la tira. La configuración LFI es la más común para tiras estrechas (ancho <200 mm) y para tiras gruesas donde se requiere calentamiento continuo.
- Inducción de flujo transversal (TFI): Los segmentos de bobina opuestos se ubican por encima y por debajo de la superficie de la tira, con el campo magnético atravesando perpendicularmente su espesor. Las corrientes inducidas fluyen longitudinalmente a lo largo de la superficie de la tira, lo que hace que la tecnología TFI sea extremadamente eficiente para tiras anchas y delgadas, donde la profundidad de penetración es grande en relación con el espesor de la tira. TFI es la tecnología preferida para tiras anchas (200–2,000 mm) y calibres muy delgados.
Una tercera configuración, Calentamiento por inducción de bordeEste proceso se centra únicamente en los bordes de la tira mediante bobinas de forma especial colocadas en los márgenes. Se utiliza en el precalentamiento de los bordes de entrada de los laminadores, el recocido de soldaduras de costura y aplicaciones de tratamiento diferencial solo de bordes.
Principio de funcionamiento
La base física del calentamiento por inducción de tiras es la ley de inducción electromagnética de Faraday. Cuando una corriente alterna de frecuencia f fluye a través de la bobina de inducción, crea un campo magnético H variable en el tiempo que penetra en el material de la tira. Según la ley de Lenz, este campo induce corrientes parásitas dentro de la tira que se oponen al cambio de flujo. Estas corrientes parásitas, al encontrar la resistencia eléctrica del material de la tira, convierten la energía electromagnética en energía térmica (calentamiento Joule) directamente dentro de la tira. No interviene ningún medio externo de transferencia de calor: ni llama, ni gas caliente, ni radiación de la pared de un horno. Por eso, el calentamiento por inducción es rápido, eficiente y altamente controlable.
Efecto piel y profundidad de penetración
Las corrientes parásitas no se distribuyen uniformemente a lo largo del espesor de la tira. Debido al efecto pelicular, la densidad de corriente es máxima en la superficie de la tira y disminuye exponencialmente hacia el centro. La profundidad a la que la densidad de corriente cae a 1/e (aproximadamente el 37%) de su valor superficial se define como la profundidad de referencia o profundidad de penetración (δ), dada por:
δ (mm) = 503 × √(ρ / (μ r × f))
Donde ρ es la resistividad eléctrica en Ω·m, μr es la permeabilidad magnética relativa (adimensional) y f es la frecuencia en Hz. En la ingeniería práctica de calentamiento por tiras, la regla es: el espesor de la tira debe ser al menos 2 veces la profundidad de penetración para un acoplamiento eficiente. Si el espesor de la tira es menor que la profundidad de penetración, el campo electromagnético la atraviesa con una absorción de energía insuficiente, lo que reduce drásticamente la eficiencia.
Para aceros ferromagnéticos por debajo de la temperatura de Curie (~770 °C), μ r es de 50 a 200, por lo que la profundidad de penetración es pequeña y la eficiencia es alta incluso a frecuencias moderadas. Por encima del punto de Curie, el acero se vuelve no magnético (μ r = 1), la profundidad de penetración aumenta significativamente y se necesita una mayor densidad de potencia para mantener la velocidad de calentamiento. Los metales no ferrosos (cobre, aluminio) tienen μ r = 1 a todas las temperaturas, lo que requiere frecuencias más altas para lograr una profundidad de penetración adecuada en relación con el espesor de la tira.
Tabla de referencia de profundidad de la piel
| Material | Estado del producto | Resistividad ρ (Ω·m) | μr | δ a 10 kHz (mm) | δ a 50 kHz (mm) | δ a 200 kHz (mm) |
|---|---|---|---|---|---|---|
| Acero al Carbón | Frío, por debajo de Curie | 1.6×10⁻⁷ | 100 | 1.27 | 0.57 | 0.28 |
| Acero al Carbón | Caliente, por encima de Curie (800 °C o más) | 1.2 × 10⁻⁶ | 1 | 34.7 | 15.5 | 7.8 |
| Acero inoxidable 304 | Todas las temperaturas | 7.2×10⁻⁷ | 1 | 26.9 | 12.0 | 6.0 |
| Cobre (ETP) | A 20 ° C | 1.72 × 10⁻⁸ | 1 | 4.16 | 1.86 | 0.93 |
| Cobre (ETP) | A 500 ° C | 5.5 × 10⁻⁸ | 1 | 7.43 | 3.32 | 1.66 |
| Aluminio 1100 | A 20 ° C | 2.82 × 10⁻⁸ | 1 | 5.32 | 2.38 | 1.19 |
| Titanio Gr.2 | A 20 ° C | 5.6×10⁻⁷ | 1 | 23.7 | 10.6 | 5.3 |

Equilibrio de potencia y energía
La potencia mínima teórica necesaria para calentar una tira a una tasa de producción determinada se determina mediante la ecuación de energía térmica:
P térmico = ṁ × C p × ΔT = (w × t × v × ρ m ) × C p × ΔT
Donde: w = ancho de la tira (m), t = espesor de la tira (m), v = velocidad de la línea (m/s), ρ m = densidad del material (kg/m³), C p = capacidad calorífica específica (J/kg·°C), ΔT = aumento de temperatura (°C). Divida por la eficiencia eléctrica-térmica η (típicamente 0.82–0.90 para sistemas de calentamiento por inducción de tira bien acoplados) para obtener la potencia eléctrica instalada. Siempre agregue un margen de diseño del 20–30% para la variación de la velocidad de la línea, la tolerancia del calibre y las pérdidas de acoplamiento de la bobina.
Aplicaciones clave
El calentamiento por inducción de tiras satisface una amplia gama de necesidades de tratamiento térmico y calentamiento de procesos en las industrias de conformado y procesamiento de metales. Las siguientes secciones describen las aplicaciones más relevantes comercialmente, junto con los objetivos específicos del proceso y los rangos de temperatura típicos involucrados.
1. Recocido continuo de tiras
El recocido de recristalización total o parcial tras el laminado en frío restaura la ductilidad y reduce el límite elástico a los niveles especificados. El recocido por inducción reduce la sección del horno de una línea de recocido continuo de 30 a 80 metros de túnel calentado por gas o resistencia a 1 a 4 metros de zona de calentamiento por inducción. Esta es la aplicación de mayor volumen para el calentamiento por inducción de flejes en las industrias del acero y el cobre. Temperaturas objetivo: 500–720 °C para fleje de acero al carbono; 450–650 °C para fleje de cobre; 300–430 °C para fleje de aluminio.
2. Revenido de la tira después del endurecimiento
Las tiras de acero de alto contenido de carbono y de acero para muelles, templadas hasta la fase martensítica, deben someterse a un revenido para reducir su fragilidad y definir sus propiedades mecánicas finales. El revenido por inducción calienta la tira a 150–500 °C inmediatamente después del temple, en la misma línea de producción. Un control preciso de la temperatura, con una tolerancia de ±5–10 °C, es fundamental durante el revenido, ya que el equilibrio entre dureza y tenacidad es sensible a la temperatura en este rango.
3. Precalentamiento de la zona de entrada para laminadores
La banda fría que entra en un tren de laminación sufre agrietamiento en los bordes y defectos de forma si la resistencia a la fluencia y la ductilidad del material no se ajustan al rango requerido antes de la deformación. El precalentamiento por inducción a 100–400 °C justo antes del contacto con el rodillo elimina este problema, reduce la fuerza de laminación entre un 15 % y un 30 %, y permite obtener espesores menores en una sola pasada.
4. Curado y adhesión del recubrimiento
Los recubrimientos orgánicos, adhesivos y capas funcionales aplicados a superficies de tiras requieren un curado térmico controlado. El calentamiento por inducción de la tira con lámina susceptora o el calentamiento directo del sustrato metálico eleva la superficie de la tira a la temperatura de curado (120–280 °C) de forma más rápida y uniforme que los hornos de convección de aire, lo que produce una mejor adhesión y una menor longitud de línea.
5. Precalentamiento de la tira de la línea de galvanizado
En las líneas de galvanizado continuo por inmersión en caliente, la banda de acero debe precalentarse a 450–500 °C antes de entrar en el baño de zinc para garantizar una unión metalúrgica óptima entre el zinc y el hierro. El precalentamiento por inducción proporciona una temperatura rápida y uniforme a lo largo del ancho de la banda y sustituye o complementa los hornos de tubo radiante a gas en la sección de entrada, lo que reduce la longitud de la línea y mejora la uniformidad de la temperatura a lo largo del ancho de la banda.
6. Calentamiento diferencial y calentamiento de bordes
Algunos procesos de conformado requieren que los bordes de la tira tengan una temperatura distinta a la del centro: ya sea más caliente (para el laminado de bordes o el trefilado diferencial) o que se traten por separado (para el recocido de soldaduras después del conformado de tubos). Los calentadores de inducción de borde, que utilizan bobinas perfiladas ubicadas en los márgenes de la tira, logran un calentamiento selectivo dentro de un rango de ±15 mm del borde sin afectar significativamente la temperatura del centro de la tira.
7. Recocido de flejes de acero inoxidable y aleaciones especiales
Tras el laminado en frío, la tira de acero inoxidable austenítico requiere un recocido de solución a 1,050–1,100 °C para disolver los precipitados de carburo y restaurar su resistencia a la corrosión. A estas temperaturas, los hornos convencionales requieren largos periodos de mantenimiento y una atmósfera controlada. El recocido de solución por inducción con atmósfera de nitrógeno y enfriamiento rápido en agua produce resultados metalúrgicos equivalentes en una fracción de la longitud de la línea, con mejoras notables en la calidad de la superficie.
Tabla de resumen de la aplicación
| Aplicación | Materiales típicos | Temperatura objetivo | Objetivo clave del proceso | Rango de velocidad de línea |
|---|---|---|---|---|
| Recocido de recristalización completa | Acero al carbono laminado en frío, cobre, aluminio | 450-720 ° C | Restaurar la ductilidad, reducir la resistencia a la fluencia | 5-120 m/min |
| Templado de tiras | Acero con alto contenido de carbono, acero para muelles | 150-500 ° C | Aliviar la fragilidad de la martensita | 10-200 m/min |
| Precalentamiento del laminador | Acero al carbono, acero inoxidable, titanio | 100-450 ° C | Reduce la fuerza de laminación y evita que los bordes se agrieten. | 20-300 m/min |
| Recubrimiento y curado de adhesivos | Acero, aluminio (fleje revestido) | 120-280 ° C | Curar el recubrimiento orgánico de manera uniforme | 10-150 m/min |
| Precalentamiento de galvanizado | Acero bajo en carbono | 430-500 ° C | Preparar la superficie para la adhesión del zinc. | 30-150 m/min |
| Calefacción solo en los bordes | Tira de acero, acero inoxidable y cobre | 200–800 °C (zona límite) | Conformado diferencial, recocido de soldadura de costura | 5-100 m/min |
| Recocido de solución de acero inoxidable | Acero inoxidable 304, 316, 321, 430 | 950-1,100 ° C | Disuelve los carburos, restaura la resistencia a la corrosión. | 5-60 m/min |
| Recocido de aleaciones de titanio y níquel | Ti Gr.1/2, Inconel 625, Hastelloy C276 | 700-1,050 ° C | Alivio del estrés, recristalización | 2-30 m/min |
Materiales e industrias adecuados
Cualquier tira metálica plana conductora de electricidad puede calentarse por inducción. Las consideraciones técnicas —frecuencia, densidad de potencia y configuración de la bobina— varían según el material, pero el proceso fundamental es aplicable a toda la gama de metales procesados en forma de tira y bobina.
| Grupo de materiales | Dimensiones típicas de la tira | Frecuencia recomendada | Industrias primarias | Consideraciones especiales |
|---|---|---|---|---|
| Acero de bajo/medio carbono | 0.2–6 mm de espesor, 10–1,500 mm de ancho | 1-30 XNUMX kHz | Estampado de automóviles, construcción, embalaje, electrodomésticos | Ferromagnético por debajo del punto de Curie: alta eficiencia. Requiere N₂ por encima de 650 °C para un acabado brillante. |
| Acero de alto contenido de carbono y acero para muelles | 0.1–4 mm de espesor, 5–500 mm de ancho | 10-80 XNUMX kHz | Muelles, cuchillas, sierras, sujetadores | Templar inmediatamente después del enfriamiento para evitar grietas. El control preciso de la temperatura es fundamental. |
| Acero inoxidable (austenítico) | 0.05–4 mm de espesor, 5–1,200 mm de ancho | 10-200 XNUMX kHz | Equipos para la industria alimentaria, dispositivos médicos, procesamiento químico, arquitectura | No magnético: se requiere una frecuencia más alta. Es esencial una atmósfera de gas formador o N₂ a la temperatura de recocido. |
| Cobre y aleaciones de cobre | 0.05–6 mm de espesor, 5–600 mm de ancho | 50-300 XNUMX kHz | Electrónica, conectores, intercambiadores de calor, monedas en blanco | La alta conductividad térmica requiere un calentamiento rápido. El enfriamiento rápido con agua es el método estándar para el recocido brillante. |
| Aleaciones de aluminio | 0.3–8 mm de espesor, 100–2,000 mm de ancho | 10–100 kHz (se prefiere TFI para banda ancha) | Paneles de carrocería para automóviles, embalaje, industria aeroespacial | Las tiras anchas requieren configuración TFI. El límite de temperatura es crítico: hay un margen estrecho entre el recocido y la fusión. |
| Aleaciones de titanio | 0.1–3 mm de espesor, 5–400 mm de ancho | 10-100 XNUMX kHz | Aeroespacial, implantes médicos, procesamiento químico | Reactivo a temperatura ambiente: requiere atmósfera de argón. De alto valor: es esencial un control de proceso de precisión. |
| Níquel y Aleaciones de Níquel | 0.05–3 mm de espesor, 5–300 mm de ancho | 10-150 XNUMX kHz | Industria aeroespacial, generación de energía e industria química. | Alta resistividad: buena eficiencia de acoplamiento inductivo. El control de la atmósfera es fundamental por encima de los 800 °C. |
| Acero eléctrico (Si-Fe) | 0.1–0.65 mm de espesor, 100–1,200 mm de ancho | 1-10 XNUMX kHz | Motores eléctricos, transformadores | Pérdida por histéresis significativa: representa una contribución adicional al calentamiento. Aplicación de recocido de recubrimiento aislante. |
Parámetros técnicos clave
La siguiente tabla proporciona rangos de referencia de ingeniería para los parámetros clave que definen un sistema de calentamiento por inducción de tiras. Estos valores cubren la mayoría de las aplicaciones industriales; las combinaciones extremas (tiras muy anchas y delgadas, velocidades muy altas o aleaciones especiales) pueden requerir valores fuera de estos rangos y deben consultarse con el departamento de ingeniería de HLQ.
| Parámetro | Rango típico | Notas de Ingeniería |
|---|---|---|
| Ancho de la tira | 5 mm - 2,000 mm | Tira estrecha (<200 mm): bobina solenoide LFI. Tira ancha (>200 mm): bobina de flujo transversal TFI para calentamiento uniforme en todo el ancho. Solo borde: bobina perfilada. |
| Espesor de la tira | 0.05 mm - 25 mm | El espesor de la tira debe ser ≥ 1× profundidad de penetración para una eficiencia de acoplamiento adecuada. Las láminas muy delgadas (<0.1 mm) pueden requerir calentamiento mediante UHF (500 kHz o superior) o con susceptor. |
| Velocidad de línea | 0.5 m/min – 1,200 m/min | Velocidad de la línea × sección transversal de la banda × densidad = caudal másico, que determina directamente la potencia mínima requerida. El control de velocidad a potencia en bucle cerrado es obligatorio para líneas de velocidad variable. |
| Temperatura objetivo | 100 ° C - 1,150 ° C | Temperatura a la salida de la bobina medida con un pirómetro infrarrojo sin contacto. Para temperaturas superiores a 800 °C, se recomienda el análisis de la anchura transversal mediante cámara térmica. |
| Uniformidad de temperatura | ±3°C – ±20°C a lo ancho | Las bobinas TFI logran una mayor uniformidad transversal (<±5 °C) que los solenoides LFI para tiras anchas. El perfilado de potencia activa a través de los segmentos de la bobina mejora la uniformidad para aleaciones complejas. |
| Potencia instalada | 15 kW - 2,000 kW | Calcula la potencia térmica a partir del flujo másico × Cp × ΔT, y luego divide por la eficiencia (0.82–0.90). Añade un margen de diseño del 25 %. Redondea al valor nominal. |
| Frecuencia de operación | 1 kHz - 500 kHz | 1–10 kHz: fleje de acero ancho, calibre grueso. 10–80 kHz: recocido general de flejes (acero, cobre de calibre medio). 80–300 kHz: cobre y aluminio de calibre fino, fleje delgado de acero inoxidable. 300 kHz+: lámina muy delgada. |
| Longitud de la zona de calentamiento | 100 mm - 3,000 mm | Longitud de la zona de calentamiento = longitud de la serpentina. Determinada por el tiempo de permanencia requerido: tiempo de permanencia (s) = longitud de la serpentina (m) ÷ velocidad de la línea (m/s). Tiempo de permanencia mínimo para un calentamiento uniforme: 0.1–5 segundos. |
| Espacio libre entre la bobina y la tira | 5 mm - 50 mm | Una menor holgura mejora la eficiencia del acoplamiento, pero aumenta el riesgo de contacto entre la tira y la bobina durante las vibraciones o transitorios de tensión de la tira. Utilice rodillos guía de cerámica o PTFE para mantener la estabilidad de la holgura. |
| Atmósfera | Aire libre / N₂ / N₂+H₂ / Ar | Aire libre: cobre por debajo de 600 °C (con temple en agua), acero por debajo de 650 °C para acabado mate. N₂: acero al carbono con recocido brillante por encima de 650 °C. N₂+H₂ (5 % H₂): acero inoxidable, acero brillante. Ar: titanio, aleaciones reactivas por encima de 600 °C. |
| Velocidad de enfriamiento (después del calentamiento) | 5 °C/s – 2,000 °C/s | Cobre: se prefiere el temple rápido en agua (grano fino). Acero al carbono: la velocidad de enfriamiento controlada determina la microestructura (ferrita-perlita frente a martensita). Acero inoxidable: temple rápido en agua después del recocido de solución para suprimir la sensibilización. |
| Precisión de control de temperatura | ±2°C – ±15°C | Tiempo de respuesta de la fuente de alimentación IGBT: <10 ms. El pirómetro IR + el control PID de lazo cerrado logran ±5 °C en producción en estado estacionario. Un control más preciso (<±3 °C) requiere un control de dos zonas con pirómetros de entrada y salida. |
| Eficiencia Eléctrica | 82% - 95% | Máxima eficiencia para acero al carbono por debajo del punto de Curie con bobina LFI (alta μr). El valor más bajo corresponde a tiras anchas no ferrosas con una brecha de acoplamiento significativa. El TFI con concentradores de flujo activos se aproxima al 88% para tiras anchas de aluminio. |
Tipos de equipos
HLQ Induction Equipment fabrica cuatro configuraciones principales de sistemas de calentamiento por inducción de tiras, cada una optimizada para un rango específico de dimensiones de tira, velocidades de línea y requisitos de proceso. Todos los sistemas se basan en fuentes de alimentación de estado sólido IGBT con control digital de bucle cerrado y pueden integrarse en líneas de producción nuevas o existentes.
Tipo 1: Calentador de tira por inducción de flujo longitudinal (LFI)
El calentador de tira LFI utiliza una bobina tipo solenoide a través de la cual la tira pasa horizontal o verticalmente. El campo magnético es paralelo a la dirección de desplazamiento de la tira, y las corrientes parásitas fluyen circunferencialmente alrededor de la sección transversal de la misma. Los sistemas LFI son los más sencillos en diseño mecánico, ofrecen una excelente eficiencia de acoplamiento para secciones transversales redondas y casi cuadradas, y son ideales para tiras estrechas (de hasta 200 mm de ancho) de cualquier espesor. También se utilizan para calentar barras de canto y barras planas en el mismo rango de potencia. Los sistemas LFI de HLQ cubren anchos de tira de 5 a 200 mm a velocidades de línea de 0.5 a 600 m/min y potencias de 15 kW a 500 kW.
Tipo 2: Calentador de tira por inducción de flujo transversal (TFI)
Los calentadores de tira TFI colocan segmentos de bobina opuestos por encima y por debajo de la superficie de la tira, con concentradores de flujo que dirigen el campo magnético perpendicularmente a través del espesor de la tira. Las corrientes parásitas inducidas fluyen en el plano de la superficie de la tira, lo que hace que TFI sea intrínsecamente adecuado para tiras anchas y delgadas donde las bobinas LFI serían demasiado grandes. TFI logra una excelente uniformidad de temperatura transversal (±5 °C) cuando los segmentos de bobina se alimentan y controlan de forma independiente. Los sistemas HLQ TFI cubren anchos de tira de 200 mm a 2,000 mm y están disponibles de 100 kW a 2,000 kW para aplicaciones en aluminio, acero inoxidable ancho y acero al carbono ancho.
Tipo 3: Calentador de inducción de tira de borde
Los calentadores de inducción de borde se instalan a cada lado de la línea de banda y calientan únicamente un margen de 10 a 50 mm en cada borde mediante bobinas en forma de C o de herradura que lo sujetan. La zona activa por borde suele tener una longitud de 100 a 400 mm. Dos unidades con alimentación independiente (una por borde) permiten un control diferencial de la temperatura del borde. Los calentadores de borde se utilizan antes de la entrada al tren de laminación, en el recocido de soldaduras de costura para la formación de tubos y para el tratamiento diferencial de los bordes de la banda en operaciones de conformado especiales. Potencia por unidad de borde: 5-100 kW.
Tipo 4: Sistema de calefacción modular por franjas multizona
Para aplicaciones que requieren zonas de calentamiento prolongadas y controladas, múltiples etapas de rampa o perfiles de temperatura complejos (por ejemplo, secuencias de calentamiento-reposo-enfriamiento), HLQ suministra sistemas modulares de calentamiento de banda multizona que constan de 2 a 12 módulos de calentamiento por inducción individuales en serie, cada uno controlado de forma independiente. Esta configuración permite calentar la banda mediante un perfil de rampa controlado en lugar de un solo paso, lo que reduce la tensión térmica en aleaciones sensibles y permite programar recetas de proceso con diferentes velocidades de rampa para distintos grados de material. Los sistemas multizona se utilizan en el recocido de acero inoxidable de alta calidad, el procesamiento de banda de titanio y las líneas de endurecimiento y revenido continuo de acero para muelles.
Tabla de comparación de equipos
| Tipo de sistema | Rango de ancho de tira | Uso recomendado | Uniformidad de temperatura | Rango de poder | Complejidad relativa |
|---|---|---|---|---|---|
| Solenoide LFI | 5 – 200 mm | Tira estrecha, barra, varilla, alambre | ±5–10 °C | 15–500 kilovatios | Bajo |
| Flujo transversal TFI | 200 – 2,000 mm | Tira ancha y delgada (acero, aluminio, acero inoxidable) | ±3–8 °C | 100–2,000 kilovatios | Alto |
| Calentador de borde | Cualquiera (solo zona de borde) | Tratamiento selectivo de bordes, recocido de soldaduras de costura | ±5–15°C (zona marginal) | 5–100 kW por borde | Bajo-medio |
| Modular multizona | 5 – 1,200 mm | Perfiles de rampa controlados, aleaciones complejas | ±3–8°C (control por zonas) | 50–1,500 kW total | Alto |
Guía de selección de ingeniería
Utilice la siguiente tabla de decisiones para identificar la configuración de sistema adecuada para su aplicación. Comience por identificar el material y el ancho de la banda, y luego compárelos con la velocidad de línea y los requisitos de temperatura. Para casos límite o combinaciones no contempladas aquí, solicite una revisión de ingeniería de aplicaciones gratuita a HLQ.
| Condición de aplicación | Sistema recomendado | Frecuencia | Razón |
|---|---|---|---|
| Tira estrecha de cobre de ≤100 mm de ancho y 0.3–3 mm de espesor, recocida a 550 °C, 20 m/min. | Solenoide LFI, 50–100 kW, 50–150 kHz | 100 kHz | Tira estrecha: el solenoide LFI proporciona un acoplamiento circunferencial completo. Alta frecuencia para igualar la profundidad de penetración del cobre. |
| Banda ancha de acero al carbono de 1,200 mm de ancho y 0.5 mm de espesor, precalentamiento para galvanizado a 480 °C, 80 m/min. | Flujo transversal TFI, 400–600 kW, 3–10 kHz | 5 kHz | La tira ancha requiere TFI para lograr uniformidad transversal. El acero al carbono ferromagnético —baja frecuencia suficiente para tiras delgadas por debajo de Curie—. |
| Tira de acero inoxidable 304 de 300 mm de ancho y 0.8 mm de espesor, recocida en solución a 1,050 °C, 15 m/min, atmósfera de N₂+H₂. | TFI o LFI con recinto de atmósfera de N₂+H₂, 150–250 kW, 30–100 kHz | 50 kHz | No magnético: se requiere mayor frecuencia. Es obligatorio el uso de un recinto con atmósfera controlada. Se prefiere TFI para una mayor uniformidad de ancho. |
| Tira de aleación de aluminio 6061 de 600 mm de ancho y 1.5 mm de espesor, recocida a 380 °C, 30 m/min. | Flujo transversal TFI, 200–350 kW, 10–30 kHz | 15 kHz | Aluminio de banda ancha: TFI esencial. Frecuencia más baja para aluminio más grueso (ajuste de profundidad de penetración). Se requiere un control estricto de la temperatura: ventana de proceso estrecha. |
| Tira de acero para muelles de alto contenido en carbono de 50 mm de ancho y 1.0 mm de espesor, con tratamiento térmico continuo de endurecimiento y revenido. | LFI multizona: Zona 1 (endurecimiento, 900 °C, 80 kW, 50 kHz) + enfriamiento en agua + Zona 2 (revenido, 350 °C, 30 kW, 50 kHz) | 50 kHz | Proceso en línea de dos etapas en tira estrecha: la electroválvula LFI es óptima. El sistema multizona permite el control independiente de la temperatura de endurecimiento y revenido. |
| Precalentamiento del borde de la tira de acero antes del laminador, tira de 400 mm de ancho, zona del borde únicamente ±20 mm, 200 °C, 60 m/min | Calentadores de inducción de borde × 2 (uno por borde), 15 kW cada uno, 50 kHz | 50 kHz | Solo las zonas de los bordes requieren calefacción; los calentadores de borde minimizan el desperdicio de energía y evitan el sobrecalentamiento de la franja central. |
| Tira de titanio de grado 2 de 100 mm de ancho y 0.5 mm de espesor, con alivio de tensiones a 700 °C, atmósfera de argón y velocidad de 5 m/min. | LFI multizona, 40–80 kW, 30–80 kHz, carcasa de argón, refrigeración por aire controlada. | 50 kHz | Material reactivo: atmósfera de argón obligatoria. El control de rampa multizona evita el choque térmico. Velocidad de línea lenta: zona de calentamiento compacta, baja potencia. |
| Banda de acero al carbono laminada en frío de 800 mm de ancho y 2.0 mm de espesor, recocida completamente a 700 °C, 40 m/min. | TFI, 600–800 kW, 3–8 kHz, atmósfera de N₂ | 5 kHz | Acero de gran espesor y gran masa térmica requiere TFI de alta potencia. La baja frecuencia penetra eficazmente hasta 2 mm de espesor por debajo del punto de Curie. |
Proceso de flujo de trabajo
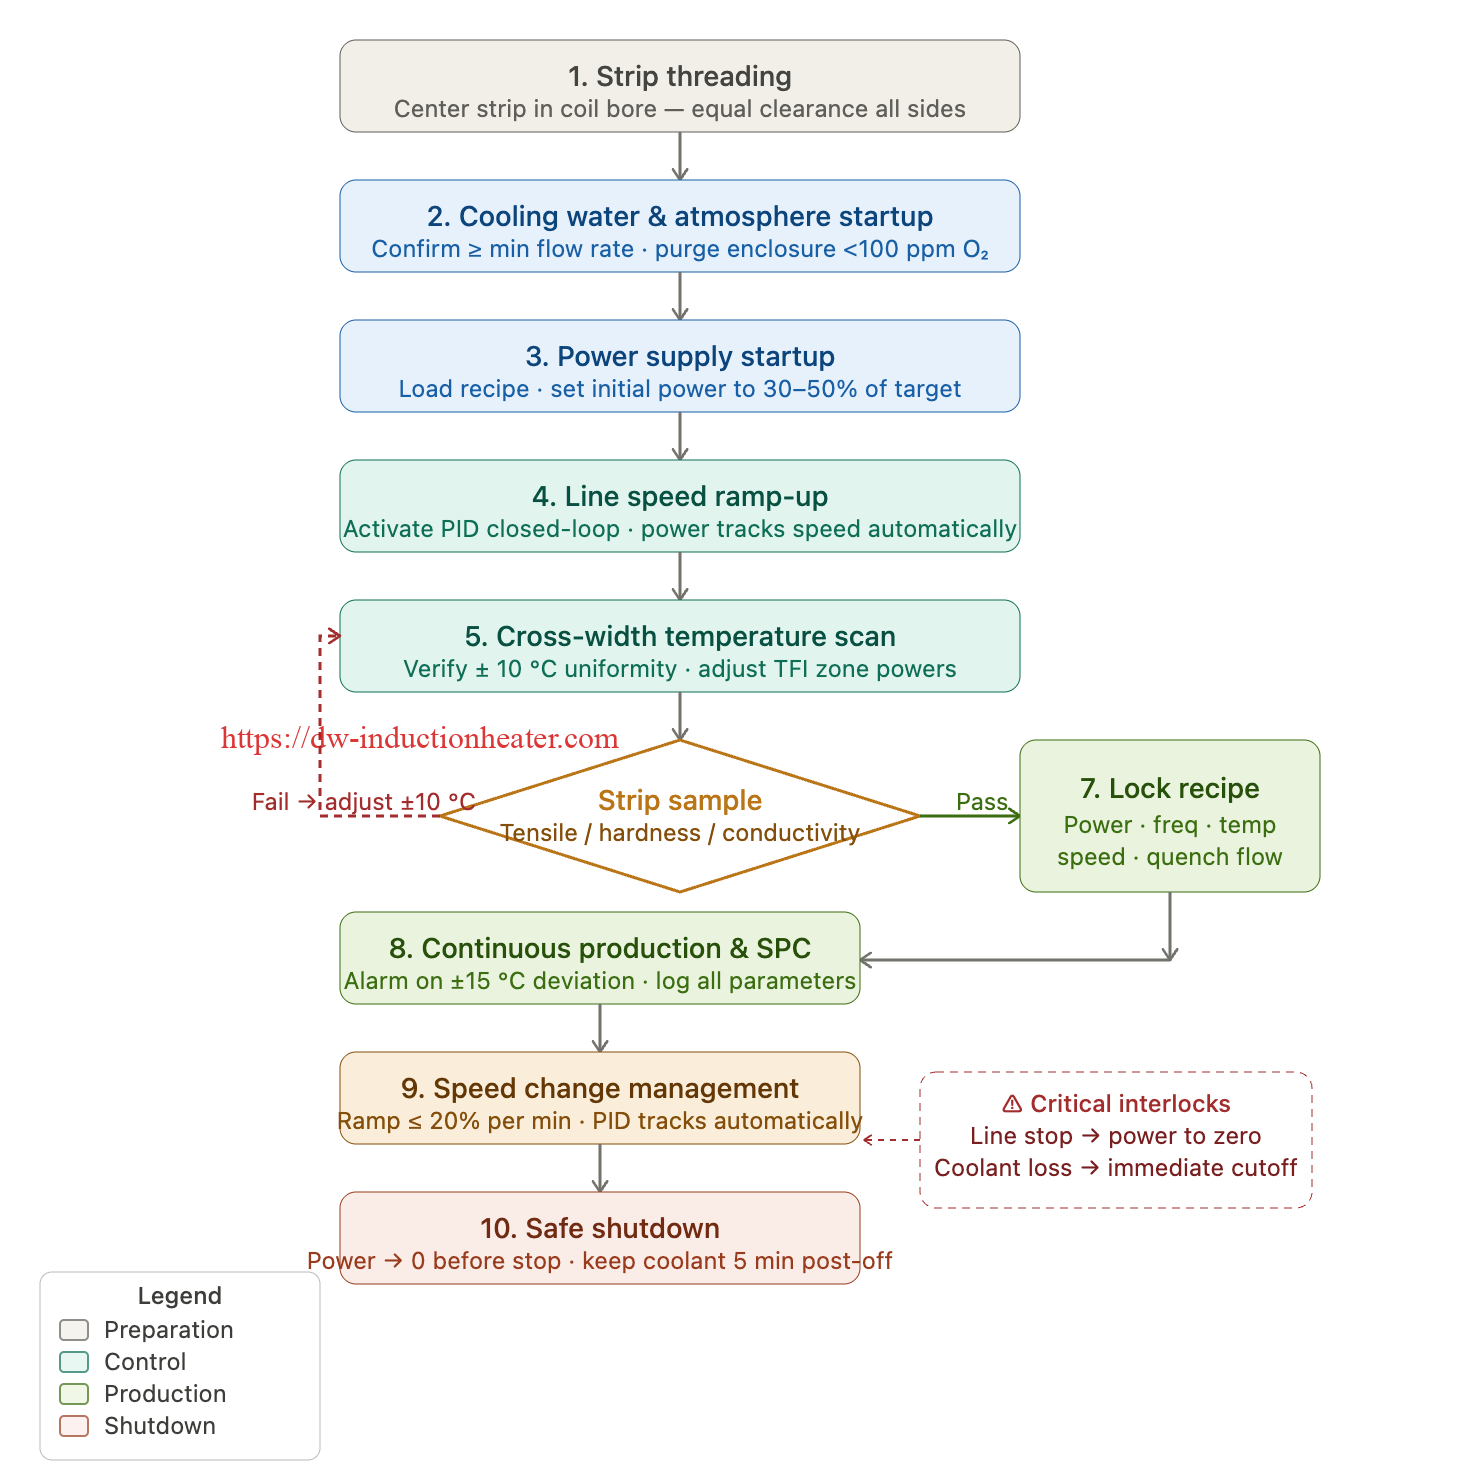
El siguiente diagrama de flujo describe la secuencia operativa completa de una estación de calentamiento por inducción continua integrada en una línea de producción. Esta secuencia es aplicable a configuraciones LFI y TFI; los sistemas multizona siguen los mismos pasos, repetidos para cada zona.
- Verificación del enhebrado de la tira y la alineación de la bobina. Pase la tira desde el carrete de salida o el proceso anterior a través de la bobina de inducción hasta la sección de enfriamiento o temple posterior. Verifique que la tira esté centrada en el orificio de la bobina o en el espacio TFI, con la misma holgura en todos los lados. Para las bobinas solenoides LFI, verifique el centrado con un calibrador de espesores o una herramienta de alineación láser. Para las bobinas TFI, verifique que los segmentos superior e inferior de la bobina estén espaciados uniformemente con respecto a la superficie de la tira. La desalineación provoca un calentamiento no uniforme a lo ancho y es la causa más común de variación en la calidad.
- Puesta en marcha del sistema de agua de refrigeración y atmósfera. Inicie el flujo de agua de refrigeración de la serpentina y confirme que el caudal en la línea de retorno de la serpentina sea igual o superior al mínimo. Para aplicaciones con atmósfera controlada, purgue el recinto con el gas especificado (nitrógeno, argón o gas formador) hasta un volumen mínimo equivalente a 3 veces el volumen del recinto antes de encender la fuente de alimentación. Confirme que el nivel de O₂ en el recinto sea inferior a 100 ppm mediante un analizador de oxígeno en línea antes de calentar por encima de 600 °C para materiales sensibles a la oxidación.
- Puesta en marcha de la fuente de alimentación y carga inicial de parámetros. Encienda la fuente de alimentación de inducción IGBT y cargue la receta de proceso para el tipo y las dimensiones de la tira. La receta incluye: punto de ajuste de frecuencia, punto de ajuste de potencia inicial (30-50 % del valor objetivo), punto de ajuste de temperatura, parámetros de control PID y límites de alarma. No aplique la potencia máxima inmediatamente; el arranque gradual protege la bobina del choque térmico y permite que la tira alcance la temperatura adecuada de forma progresiva.
- Aumento gradual de la velocidad de la línea con activación del control de temperatura en bucle cerrado. Inicie la línea a una velocidad del 30-50% de la velocidad objetivo. Active el control de temperatura de circuito cerrado utilizando el pirómetro infrarrojo de salida como sensor de retroalimentación. A medida que aumenta la velocidad de la línea, la potencia de salida aumenta automáticamente para mantener la temperatura programada. Deje que el sistema se estabilice durante 60-120 segundos en cada incremento de velocidad antes de continuar.
- Verificación de la temperatura transversal. Una vez que la línea funcione a la velocidad y temperatura objetivo, realice un escaneo de temperatura transversal con un pirómetro de escaneo o una cámara térmica. Registre las temperaturas en el centro de la tira, en posiciones de un cuarto de ancho y en cada borde. La tolerancia de uniformidad aceptable suele ser de ±10 °C para el recocido general y de ±5 °C para aplicaciones críticas. Ajuste la potencia de cada segmento TFI o reposicione la bobina si la uniformidad está fuera de la tolerancia.
- Muestreo de tiras y verificación de calidad. Tras 3-5 minutos de producción estable, tome una muestra de 500-1,000 mm de tira del carrete de recogida. Realice ensayos de tracción (límite elástico, resistencia a la tracción, elongación), mediciones de dureza y análisis metalográfico según lo exija la especificación del material. Ajuste la temperatura en incrementos de ±10 °C si las propiedades no se ajustan a la especificación.
- Bloqueo de la receta de proceso e inicio de la producción. Una vez confirmadas todas las comprobaciones de calidad, bloquee los parámetros del proceso en el sistema de gestión de recetas. Documente los parámetros verificados como referencia para esta combinación de material y velocidad. La producción puede continuar con la regulación automática de la temperatura y la monitorización de alarmas.
- Monitorización continua y registro de datos SPC. El sistema de control registra continuamente la temperatura de salida de la tira, la potencia de salida, la frecuencia y la velocidad de la línea a intervalos configurables (normalmente de 1 a 10 segundos). Los gráficos de control estadístico de procesos (SPC) para la temperatura se supervisan en tiempo real. Se configuran alarmas para desviaciones de temperatura superiores a ±15 °C respecto al punto de ajuste, potencia de salida que supere el 95 % de la capacidad nominal o caudal de agua de refrigeración inferior al mínimo.
- Gestión del cambio de velocidad. Cuando se requieren cambios en la velocidad de la línea, el controlador de temperatura de lazo cerrado ajusta la potencia automáticamente. Para cambios de velocidad superiores a ±30 % de la velocidad de operación, programe el cambio como una rampa durante 30 a 60 segundos para que el controlador de temperatura pueda realizar el seguimiento sin sobrepasar el límite. Los cambios de velocidad muy grandes pueden exceder temporalmente el rango del controlador; supervise manualmente la temperatura de salida durante dichas transiciones.
- Procedimiento de apagado seguro. Reduzca el punto de ajuste de potencia a cero antes de detener la línea. Nunca detenga el movimiento de la tira mientras la potencia de inducción esté a máxima potencia; el segmento de tira estacionario en la bobina se sobrecalentará y podría oxidarse, recocerse de forma irregular o, en casos extremos, fundirse. Tras la desconexión, mantenga el flujo de agua de refrigeración durante un mínimo de 5 minutos para eliminar el calor residual. En sistemas con atmósfera controlada, mantenga el flujo de gas hasta que la temperatura de la carcasa de la bobina descienda por debajo de 200 °C.

Problemas y soluciones habituales
| Primaria | Causa principal | Solución | Prevención |
|---|---|---|---|
| Temperatura transversal no uniforme (bordes calientes o fríos) | Desalineación de la bobina TFI; degradación del concentrador de flujo en los bordes de la bobina; la tira se encuentra descentrada en el orificio de la bobina. | Realinee los segmentos de la bobina para igualar la separación a lo ancho de la tira. Reemplace los concentradores de flujo desgastados. Ajuste los rodillos guía de la tira para restablecer el seguimiento del eje central. | Verificación programada de la separación de la bobina cada 500 horas. Inspección mensual del estado del concentrador de flujo. Instalación de sensores de posición del borde de la tira con corrección automática de la guía. |
| Oscilación (oscilación) de la temperatura de la tira en el control de bucle cerrado | Ganancias PID demasiado altas (proporcionales o integrales); tiempo de respuesta del pirómetro demasiado lento para la velocidad de la línea; latencia de respuesta de la fuente de alimentación. | Reduzca la ganancia proporcional entre un 30 % y un 50 %. Aumente la ganancia derivativa. Cambie a un pirómetro más rápido (tiempo de respuesta <5 ms). Active el control de prealimentación a partir de la señal de velocidad de línea. | Ajuste el controlador PID a la velocidad de producción real. Utilice pirómetros con un tiempo de respuesta inferior a 1 ms para líneas de alta velocidad (>100 m/min). Incluya la velocidad de la línea como entrada de prealimentación para el controlador de potencia. |
| Oxidación superficial en tira de cobre a temperatura de recocido | Caudal insuficiente de agua de enfriamiento; la distancia entre la salida de la bobina y el espacio de enfriamiento es demasiado larga; oxígeno residual en el recinto de atmósfera de N₂. | Aumentar el caudal de enfriamiento. Reducir la distancia entre la salida de la bobina y el sistema de enfriamiento a <50 mm. Verificar que el nivel de O₂ en la atmósfera sea <50 ppm. Disminuir el punto de ajuste de temperatura en 20 °C. | Instale el analizador de O₂ en una cámara atmosférica con sistema de enclavamiento. Inspeccione semanalmente el estado de la boquilla de enfriamiento. Diseñe la caja de enfriamiento para que comience a menos de 30 mm de la salida de la bobina. |
| La tira se está rompiendo dentro de la bobina. | Alteración de la tensión por cambio de bobina aguas arriba o soldadura de tira que pasa a tensión reducida; tensión térmica por pico de temperatura durante el paso lento; defecto de la tira (agujero, grieta en el borde) que actúa como concentración de tensión | Instale un sistema de monitoreo de tensión con bloqueo de potencia: reduzca automáticamente la potencia al 20 % si la tensión cae por debajo del umbral. Disminuya la velocidad de la línea durante el paso de la soldadura de la tira. | Agregue un sensor de rotura de banda (óptico) con corte de energía inmediato. Configure la potencia de la bobina para que disminuya proporcionalmente con la velocidad de la línea por debajo del 50 % de la velocidad establecida. Inspeccione la banda entrante en busca de grietas en los bordes antes del procesamiento. |
| Arco eléctrico de la bobina de inducción a la superficie de la tira | Vibración de la tira que reduce la separación entre la bobina y la tira por debajo del espacio de seguridad eléctrica; orificio de la bobina contaminado con residuos conductores; curvatura de la tira que excede el espacio libre de la bobina | Aumente la holgura del orificio de la bobina entre 5 y 10 mm. Limpie el interior del orificio de la bobina. Añada guías cerámicas antivibración en la entrada y la salida de la bobina. Compruebe la planitud y la curvatura de la banda antes de introducirla. | Inspeccione semanalmente el interior de la bobina para detectar marcas de arco eléctrico y contaminación metálica. Aplique un recubrimiento cerámico a la superficie interna del interior de la bobina. Instale un estabilizador de tira electromagnética aguas arriba de la bobina para líneas de alta velocidad. |
| Calentamiento insuficiente a alta velocidad de línea | Suministro de energía a la potencia nominal máxima: potencia instalada insuficiente para el rendimiento; desajuste de frecuencia que reduce la eficiencia de acoplamiento; espacio de acoplamiento de la bobina demasiado grande. | Verifique el cálculo de potencia en comparación con la potencia nominal instalada. Añada un segundo módulo de calentamiento por inducción en serie. Reduzca la distancia entre la bobina y la tira. Compruebe la coincidencia de la frecuencia de resonancia. | Dimensionar la fuente de alimentación con un margen del 25-30% por encima del requerimiento calculado. Verificar la coincidencia de impedancia de la bobina a la velocidad de línea de diseño durante la puesta en marcha. Documentar la velocidad de línea máxima certificada para cada producto. |
| Tira de aluminio excesivamente blanda (resistencia a la tracción inferior a la mínima) | Temperatura de recocido demasiado alta; velocidad de línea demasiado baja; punto de ajuste de temperatura incorrecto para la variante de aleación. | Reduzca el punto de ajuste de temperatura en pasos de 5 °C. Aumente la velocidad de la línea. Verifique el certificado de aleación y compare la temperatura de recristalización con el valor supuesto. | Mantenga recetas de proceso separadas para cada grado de aleación de aluminio. Programe límites de temperatura específicos para cada aleación en el sistema de control para evitar errores de ajuste por parte del operador. |
| Sensibilización del acero inoxidable después del recocido | La velocidad de enfriamiento es demasiado lenta en el rango de sensibilización de 550–850 °C después del recocido en solución; el flujo de enfriamiento por agua es insuficiente. | Aumente el caudal de agua de enfriamiento. Inspeccione la boquilla de enfriamiento para detectar obstrucciones. Reduzca el punto de ajuste de temperatura para minimizar el tiempo por encima de 900 °C si la solución se obtuvo a una temperatura inferior. | Diseñar un sistema de enfriamiento rápido para lograr una velocidad de enfriamiento superior a 50 °C/segundo en el rango de 900 a 550 °C para los grados estándar 304/316. Realizar periódicamente la prueba Huey (corrosión por ácido nítrico hirviendo) en muestras de producción. |
Casos prácticos de ingeniería reales
Caso práctico 1: Línea de recocido continuo de tiras de cobre, fabricante de conectores electrónicos, Alemania
Requisito: Un fabricante europeo de conectores electrónicos necesitaba reemplazar una línea de recocido en horno de resistencia de 25 metros para tiras de cobre ETP (80 mm de ancho, 0.4 mm de espesor) que funcionaba a 15 m/min, por un sistema que pudiera ajustarse a una limitación de espacio de 3 metros impuesta por la ampliación de la fábrica. Condición de salida objetivo: HV 60–75 (recocido blando completo), elongación ≥ 35%, conductividad ≥ 100% IACS.
Solución HLQ: Sistema de calentamiento por inducción de solenoide LFI, 60 kW, 150 kHz, longitud de zona de calentamiento de 350 mm, caja de enfriamiento por agua integrada, funcionamiento al aire libre con collar de nitrógeno a la salida de la bobina. Control de temperatura mediante pirómetro infrarrojo de circuito cerrado con punto de ajuste de 560 °C.
Resultados: Superficie instalada total de 2.4 metros (calentador + enfriamiento + secador). Estabilidad de la temperatura de salida ±6 °C durante todo el turno de producción. HV 62–70 medido en 50 serpentines de producción, consistentemente dentro de las especificaciones. Conductividad 101.2 % promedio IACS. Consumo de energía un 38 % menor que el horno de resistencia reemplazado con un tonelaje equivalente. Arranque de la línea desde frío en menos de 2 minutos frente a 45 minutos de calentamiento del horno.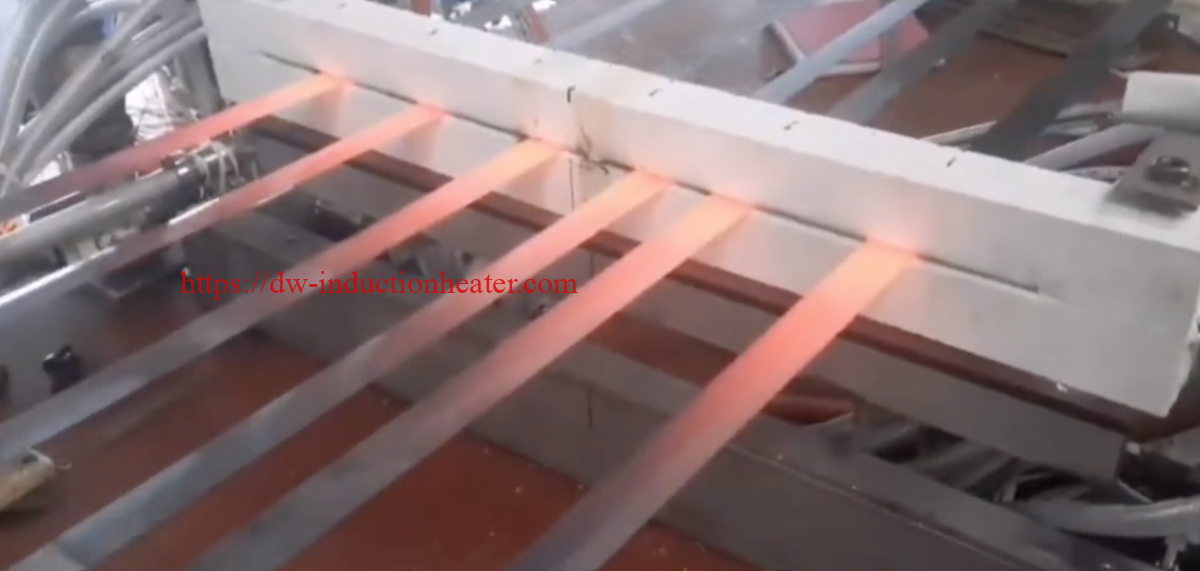
Caso práctico 2: Precalentamiento para galvanizado de flejes anchos de acero al carbono, Centro de Servicios Siderúrgicos, Corea del Sur
Requisito: Integración de un sistema de precalentamiento por inducción inmediatamente antes del baño de zinc en una línea de galvanizado continuo por inmersión en caliente ya existente. Especificaciones de la banda: acero de bajo carbono, ancho de 900 a 1,250 mm (variable), espesor de 0.6 a 2.5 mm, velocidad de la línea de 40 a 120 m/min (variable). Temperatura de precalentamiento requerida a la entrada del baño de zinc: 460 °C ±15 °C en todo el ancho, independientemente de la velocidad o el calibre.
Solución HLQ: Sistema de calentamiento por inducción de flujo transversal TFI, 1,200 kW en total (dos módulos de 600 kW en serie), frecuencia de funcionamiento de 5 kHz, bobinas de compensación de borde activas, perfilado de potencia transversal independiente en 5 zonas laterales, control de prealimentación de velocidad de bucle cerrado, pirómetro IR de doble punto en la salida de la zona 1 y en la salida de la zona 2.
Resultados: Se logró una uniformidad de temperatura transversal de ±8 °C en todas las combinaciones de calibre y velocidad probadas. El cambio de velocidad de 60 a 100 m/min se realizó en 12 segundos con una desviación de temperatura inferior a ±15 °C durante la transición. La tasa de defectos de adhesión del zinc se redujo del 0.8 % al 0.12 % de la superficie de la bobina. El sistema amortizó el costo de capital en 14 meses gracias a la reducción del consumo de zinc y la eliminación de los rechazos previos al baño.
Caso práctico 3: Línea de endurecimiento y revenido continuo de flejes de acero para muelles, fabricante de muelles para automóviles, China
Requisito: Sustituir una línea de tratamiento térmico y templado por baño de sales a gas de 60 metros de longitud para flejes de acero para muelles 65Mn (ancho 20–80 mm, espesor 0.8–3.0 mm, velocidad de línea 5–25 m/min). Propiedades finales objetivo: HRC 44–50, resistencia a la tracción 1,380–1,520 MPa, elongación ≥8%.
Solución HLQ: Sistema de inducción multizona LFI de cuatro zonas: Zona 1 (austenización, 900 °C, 120 kW, 30 kHz, atmósfera de N₂) + sección de temple de polímero + Zona 2 (verificación de martensita mediante pirómetro) + Zona 3 (primer revenido, 380 °C, 60 kW, 50 kHz) + Zona 4 (segundo revenido, 420 °C, 60 kW, 50 kHz) + sección de enfriamiento final por aire. Control PLC completo con gestión de recetas para 24 combinaciones de productos.
Resultados: Eliminación del baño de plomo y sales: cero descarga de residuos peligrosos. Dureza HRC de 45–49 en el 95 % de las bobinas de producción, en comparación con el rango de HRC 42–52 de la línea anterior. Resistencia a la tracción de 1,410–1,490 MPa (más ajustada que la especificación). Reducción del espacio en planta de 60 metros a 18 metros. Reducción del coste energético en un 47 % para una producción equivalente. La calificación de la línea fue aprobada por un cliente automotriz de primer nivel en la primera auditoría.
Caso práctico 4: Recocido en solución de tiras delgadas de acero inoxidable 304, proveedor de componentes para dispositivos médicos, EE. UU.
Requisito: Recocido continuo en solución de fleje de acero inoxidable 304 laminado en frío (60 mm de ancho, 0.15–0.6 mm de espesor) para piezas en bruto de instrumental médico. Dureza de salida requerida: HV ≤ 200 (totalmente blando), tamaño de grano ASTM 8–10, sin sensibilización detectable mediante prueba de ataque con ácido oxálico. Acabado superficial brillante requerido: sin cascarilla ni decoloración.
Solución HLQ: Sistema LFI multizona, dos zonas de 40 kW en serie, 100 kHz, longitud total calentada de 600 mm, punto de ajuste de 1,080 °C, recinto sellado con gas formador de N₂ + 5 % H₂, enfriamiento inmediato con agua desionizada a <20 °C, secado posterior al enfriamiento. Sistema de atmósfera controlada por oxígeno con enclavamiento de O₂ <20 ppm.
Resultados: HV 155–185 en todas las variantes de espesor. Tamaño de grano ASTM 8–9 confirmado por revisión metalográfica de 100 bobinas de producción. Sensibilización nula en pruebas de ataque con ácido oxálico durante un período de producción de 6 meses. Brillo superficial equivalente al acabado No. 2B sin laminación adicional. La consistencia entre lotes mejoró significativamente en comparación con el proceso de recocido en horno de campana anterior, reduciendo la tasa de fallas en la inspección de entrada del cliente del 3.2 % al 0.1 %.
Normas y consideraciones de seguridad
Los sistemas de calentamiento por inducción de tiras deben cumplir con las normas de seguridad eléctrica, mecánica y de procesos aplicables en la jurisdicción de instalación. Las siguientes normas y requisitos de seguridad son los más comunes en las instalaciones industriales de calentamiento por inducción de tiras.
Estándares aplicables
| Norma/Directiva | <b></b><b></b> | Aplicabilidad |
|---|---|---|
| IEC-60519 1 | Seguridad en instalaciones de calefacción eléctrica: requisitos generales | Todos los sistemas de calentamiento por inducción a nivel mundial |
| IEC-60519 10 | Seguridad en instalaciones de calefacción eléctrica: requisitos específicos para equipos de calentamiento por inducción. | Sistemas de calentamiento por inducción industrial, incluidos los calentadores de tira. |
| Directiva de baja tensión de la UE (2014/35/UE) | Seguridad eléctrica de equipos que funcionan a 50–1,000 V CA / 75–1,500 V CC | Instalaciones europeas: se requiere el marcado CE. |
| Directiva de la UE sobre compatibilidad electromagnética (2014/30/UE) | Compatibilidad electromagnética: límites para las emisiones conducidas y radiadas. | Instalaciones europeas: se requiere el marcado CE. |
| NFPA 86 | Norma para hornos y estufas (sistemas de atmósfera controlada) | Instalaciones norteamericanas con recintos de atmósfera controlada (N₂, H₂, gas de formación) |
| OSHA 29 CFR 1910.303 | Seguridad eléctrica: requisitos generales de cableado industrial | Instalaciones en América del Norte |
| Directrices de la ICNIRP | Límites de exposición a campos electromagnéticos para trabajadores | Todas las instalaciones: se requiere una evaluación de la exposición a campos electromagnéticos por parte del operador por encima de 50 kHz a alta potencia. |
| ISO 9001 / IATF 16949 | Requisitos del sistema de gestión de calidad | Instalaciones de proveedores de la industria automotriz; proceso de fabricación HLQ |
Requisitos clave de seguridad para sistemas de calentamiento por tiras de inducción
Bloqueo del sistema de refrigeración por agua: La fuente de alimentación de inducción debe estar bloqueada con el interruptor de flujo del agua de refrigeración para que el sistema no pueda funcionar sin un flujo mínimo confirmado. La pérdida de agua de refrigeración destruye la bobina de inducción en cuestión de segundos a la potencia nominal. Es obligatorio un interruptor de flujo en la línea de retorno de la bobina con desconexión de alimentación cableada; no basta con un bloqueo por software.
Bloqueo por rotura de línea/parada de línea: Se debe conectar un sensor de parada de línea (monitor de tensión o codificador de velocidad) para reducir inmediatamente la potencia de inducción a cero cuando la línea se detiene o la tensión de la línea cae por debajo de un umbral mínimo. Un segmento de línea estacionario en una bobina alimentada a máxima potencia se sobrecalentará en menos de 1 segundo en el caso de líneas delgadas con alta densidad de potencia.
Seguridad de la envolvente atmosférica: Para sistemas que operan con atmósferas de nitrógeno, hidrógeno o gases formadores, la envolvente debe purgarse hasta alcanzar un contenido de oxígeno inferior al 1 % antes de iniciar el calentamiento y mantenerse en condiciones de purga durante el funcionamiento. Las atmósferas que contienen hidrógeno requieren instalaciones eléctricas a prueba de explosiones dentro de la zona peligrosa, detección automática de gases y desconexión térmica en caso de fallo de la purga. Cumplir con la norma NFPA 86 o una norma nacional equivalente.
Seguridad frente a campos electromagnéticos (CEM): A frecuencias de operación superiores a 10 kHz y niveles de potencia superiores a 50 kW, el campo magnético en las proximidades de la bobina de inducción puede exceder los límites de exposición ocupacional definidos por las directrices de la ICNIRP. Los operarios no deben situarse a menos de 0.5–1.5 m de la bobina durante su funcionamiento. Los trabajadores con marcapasos cardíacos o implantes metálicos no deben operar cerca de sistemas de inducción de alta potencia. Se requiere señalización perimetral, señalización de seguridad y zonas de acceso restringido.
Aislamiento eléctrico y bloqueo/etiquetado (LOTO): El armario de la fuente de alimentación por inducción debe estar equipado con un interruptor de aislamiento principal con bloqueo. Los procedimientos de mantenimiento requieren el cumplimiento total del LOTO antes de acceder a los compartimentos de la bobina, el banco de condensadores o el módulo IGBT. Tenga en cuenta que los condensadores resonantes en las fuentes de alimentación por inducción retienen carga peligrosa después del aislamiento de la red eléctrica; es obligatorio un período de descarga mínimo de 5 minutos (o una descarga verificada) antes de abrir el compartimento del condensador.
¿Por qué elegir los equipos de inducción HLQ?
HLQ Induction Equipment es un fabricante especializado en sistemas de calentamiento por inducción industrial, con un equipo de ingeniería dedicado exclusivamente a la tecnología de tratamiento térmico electromagnético. En concreto, para aplicaciones de calentamiento por inducción de tiras, HLQ ofrece capacidades que los proveedores de calentamiento por inducción de uso general no pueden igualar.
Ingeniería de aplicaciones internas
El equipo de ingeniería de aplicaciones de HLQ realiza el diseño completo del proceso para cada consulta sobre calentamiento de tiras: cálculo de potencia a partir de las dimensiones reales de la tira y los datos de velocidad de la línea, selección de frecuencia basada en las propiedades del material y el análisis de la profundidad de penetración, diseño de la geometría de la bobina y simulación térmica de la uniformidad de la temperatura transversal. Este no es un proceso de venta, sino una verificación de ingeniería para asegurar que el sistema propuesto cumpla con las especificaciones antes de realizar cualquier pedido.
Diseño y fabricación de bobinas a medida
Las bobinas de inducción para el calentamiento de tiras —en particular, los conjuntos concentradores de flujo TFI y las bobinas calefactoras de borde perfilado— son componentes de ingeniería de precisión. HLQ fabrica todas las bobinas internamente con cobre libre de oxígeno, utilizando una geometría de concentrador de flujo modelada por computadora para lograr la uniformidad de ancho transversal especificada. Las bobinas se someten a pruebas hidráulicas antes de su instalación y están disponibles como repuestos con envío global en 48 horas.
Integración completa del sistema
HLQ suministra estaciones completas de calentamiento por inducción de tiras, que incluyen fuente de alimentación, conjunto de bobinas, cámara de atmósfera controlada, colector de agua de refrigeración, sistema de enfriamiento rápido, pirómetro infrarrojo y panel de control PLC, todo ello integrado en un único módulo con un solo punto de conexión eléctrica y de agua a la línea de producción. Este enfoque elimina la complejidad de la integración con múltiples proveedores y proporciona una única fuente para la garantía de rendimiento y el servicio posventa.
Rendimiento comprobado en aplicaciones exigentes
Los sistemas de calentamiento de bandas HLQ se han instalado en acerías, laminadoras de cobre, líneas de procesamiento de aluminio, fábricas de dispositivos médicos y plantas de procesamiento de componentes aeroespaciales en más de 40 países. Los estudios de caso de clientes demuestran una uniformidad de temperatura constante de ±5 °C, una eficiencia energética superior al 90 % y una disponibilidad operativa anual de más de 8,000 horas en entornos de producción continua.
Soporte posventa y repuestos
Cada sistema de calentamiento por tiras de HLQ se suministra con diagramas eléctricos completos, código fuente del PLC y una lista de repuestos. Los repuestos críticos —módulos IGBT, bancos de condensadores, materiales concentradores de flujo, conjuntos de bobinas— están en stock y disponibles para entrega urgente global en 48 horas. La capacidad de diagnóstico remoto mediante VPN permite a los ingenieros de HLQ acceder al sistema de control y diagnosticar fallas sin necesidad de desplazarse al lugar para la mayoría de los problemas eléctricos y de control.
| Capacidad de calentamiento de la tira HLQ | Especificación |
|---|---|
| Rango de ancho de tira | 5 mm - 2,000 mm |
| Rango de espesor de la tira | 0.05 mm - 25 mm |
| Rango de poder | 15 kW – 2,000 kW por estación |
| Rango de frecuencia | 1 kHz - 500 kHz |
| Capacidad de velocidad de línea | 0.5 m/min – 1,200 m/min |
| Rango de temperatura | 100 ° C - 1,150 ° C |
| Uniformidad de temperatura | ±3°C – ±10°C de ancho transversal |
| Países atendidos | 40+ |
| Garantía | 24 meses en electrónica de potencia |
| Certificaciones | CE, ISO 9001 |
Preguntas Frecuentes
¿Cuál es la diferencia entre el calentamiento por inducción de flujo longitudinal y el de flujo transversal?
En la inducción de flujo longitudinal (LFI), la tira pasa a través de una bobina solenoide y el campo magnético es paralelo a la dirección de desplazamiento de la tira. Las corrientes inducidas fluyen alrededor del perímetro de la tira. La LFI es óptima para tiras estrechas (menos de 200 mm) y barras o varillas. En la inducción de flujo transversal (TFI), segmentos de bobina situados por encima y por debajo de la tira crean un campo que atraviesa perpendicularmente el espesor de la tira. Las corrientes inducidas fluyen a lo largo de la superficie de la tira en la dirección de desplazamiento. La TFI logra una uniformidad transversal superior para tiras anchas y es significativamente más eficiente para materiales muy anchos y delgados, donde una bobina solenoide LFI tendría que ser impracticablemente grande para abarcar todo el ancho de la tira.
¿Puede el calentamiento por inducción de tiras sustituir a un horno de recocido continuo convencional?
Sí, en la mayoría de los casos. El calentamiento por tira de inducción puede reemplazar o complementar las secciones de calentamiento o línea de recocido continuo convencional. La principal desventaja es la longitud de la zona calentada: un horno de gas o de resistencia normalmente incluye una larga sección de remojo después del calentamiento para permitir la ecualización de la temperatura a través del espesor de la tira, mientras que el calentamiento por inducción a la frecuencia correcta puede
Se logra una temperatura uniforme en la propia bobina de calentamiento (para espesores de banda ≤ 2× profundidad de penetración) sin necesidad de un mantenimiento de temperatura adicional. Para bandas muy gruesas (>8 mm) que requieren tiempos de mantenimiento prolongados, se recomienda un sistema híbrido: calentamiento rápido por inducción seguido de un horno de mantenimiento corto. Para bandas delgadas (menos de 4 mm), la sustitución de la sección de calentamiento del horno completo por un sistema de inducción es sencilla.
¿Cómo se logra la uniformidad de la temperatura a lo ancho en el calentamiento de tiras anchas?
Para los sistemas TFI, la uniformidad transversal se logra mediante el diseño de la geometría del concentrador de flujo (que moldea la distribución del campo magnético a lo largo del ancho de la tira), el control activo de la zona lateral (que divide la bobina TFI en 3 a 8 segmentos alimentados independientemente a lo largo del ancho de la tira) y las bobinas de compensación de borde que contrarrestan la menor densidad de potencia natural en los bordes de la tira. Para los sistemas LFI con tira estrecha, la uniformidad depende principalmente del centrado del orificio de la bobina y la selección de la frecuencia, lo que garantiza una profundidad de penetración adecuada en relación con el ancho de la tira. Se realiza una simulación térmica mediante el método de elementos finitos (FEM) en la etapa de diseño para predecir la distribución de temperatura transversal y optimizar la geometría de la bobina antes de la fabricación.
¿Qué atmósfera se requiere para el recocido por inducción de láminas de acero inoxidable?
El acero inoxidable austenítico recocido a más de 900 °C en aire desarrolla una capa de óxido de cromo que requiere decapado (tratamiento con ácido nítrico-fluorhídrico) para su eliminación antes de su posterior procesamiento. Para obtener un acabado brillante y sin incrustaciones, se utiliza una atmósfera de nitrógeno con un 3-10 % de hidrógeno (gas formador, también llamado amoníaco disociado). El hidrógeno reduce cualquier óxido residual en la superficie de la banda y evita la reoxidación. El nivel de oxígeno dentro de la cámara de atmósfera controlada debe mantenerse por debajo de 50 ppm, verificado mediante un analizador continuo de oxígeno. Para aplicaciones donde se acepta una pequeña cantidad de óxido superficial, el nitrógeno puro (O₂ < 200 ppm) es suficiente y evita el riesgo de explosión asociado con atmósferas que contienen hidrógeno.
¿Cómo se calcula la potencia de un sistema de calentamiento por inducción?
La potencia térmica requerida es: P térmica = w × t × v × ρ m × C p × ΔT, donde w es el ancho de la tira (m), t es el espesor (m), v es la velocidad de la línea (m/s), ρ m es la densidad (kg/m³), C p es el calor específico (J/kg·°C) y ΔT es el aumento de temperatura (°C). Divida por la eficiencia del sistema (0.82–0.90) para obtener la potencia eléctrica. Añada un margen de diseño del 25 %. Por ejemplo: recocido de una tira de cobre de 600 mm de ancho × 1.0 mm de espesor a 20 m/min (0.333 m/s) de 20 °C a 550 °C: P = 0.6 × 0.001 × 0.333 × 8,900 × 385 × 530 / 0.85 ≈ 477 kW → seleccione un sistema de 500 kW con un margen incorporado del 25 %.
¿Cómo elijo la potencia para el calentamiento por inducción de tiras?
La selección de potencia depende del ancho y grosor de la banda, la densidad del material, el calor específico, la velocidad de la línea y el aumento de temperatura objetivo. Los ingenieros calculan el caudal másico y la carga térmica, y luego añaden una corrección de eficiencia y un margen de seguridad para las pérdidas de producción reales.
¿Cómo se controla la temperatura de la tira?
La temperatura de la banda se controla habitualmente con pirómetros infrarrojos, cámaras térmicas, retroalimentación de codificador de velocidad de línea y regulación de potencia PLC. Para bandas anchas, pueden ser necesarios múltiples puntos de medición de temperatura o un control de potencia segmentado.
¿Puede la calefacción por resistencia de inducción sustituir a una caldera de gas?
En algunas aplicaciones, sí. El calentamiento por inducción puede sustituir o reducir la carga de los hornos de gas o de resistencia cuando se requiere una respuesta rápida, un diseño compacto, calentamiento localizado y control eléctrico del proceso. En otros casos, la inducción funciona mejor como sistema auxiliar antes o después de un horno existente.
¿Qué causa el sobrecalentamiento de los bordes de la tira?
El sobrecalentamiento de los bordes puede deberse a efectos de flujo transversal, ancho incorrecto de la bobina, centrado deficiente de la tira, densidad de potencia excesiva o falta de blindaje magnético. La solución consiste en rediseñar la bobina, compensar los bordes, controlar la segmentación o mejorar el posicionamiento de la tira.