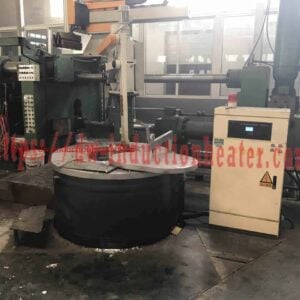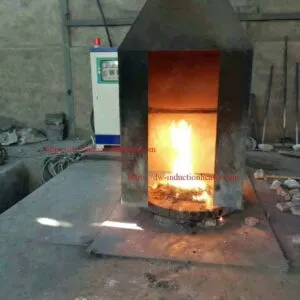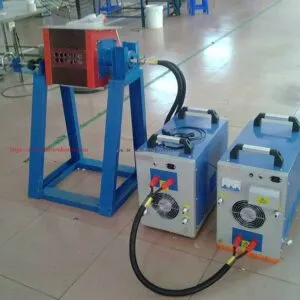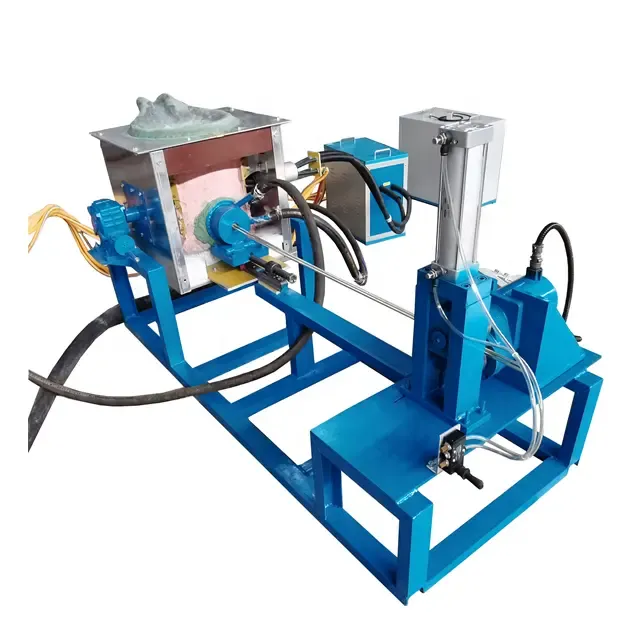
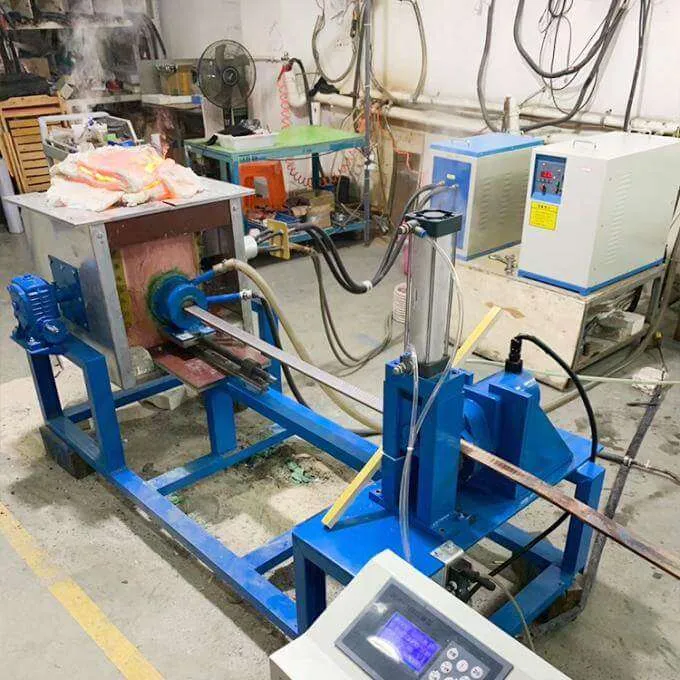
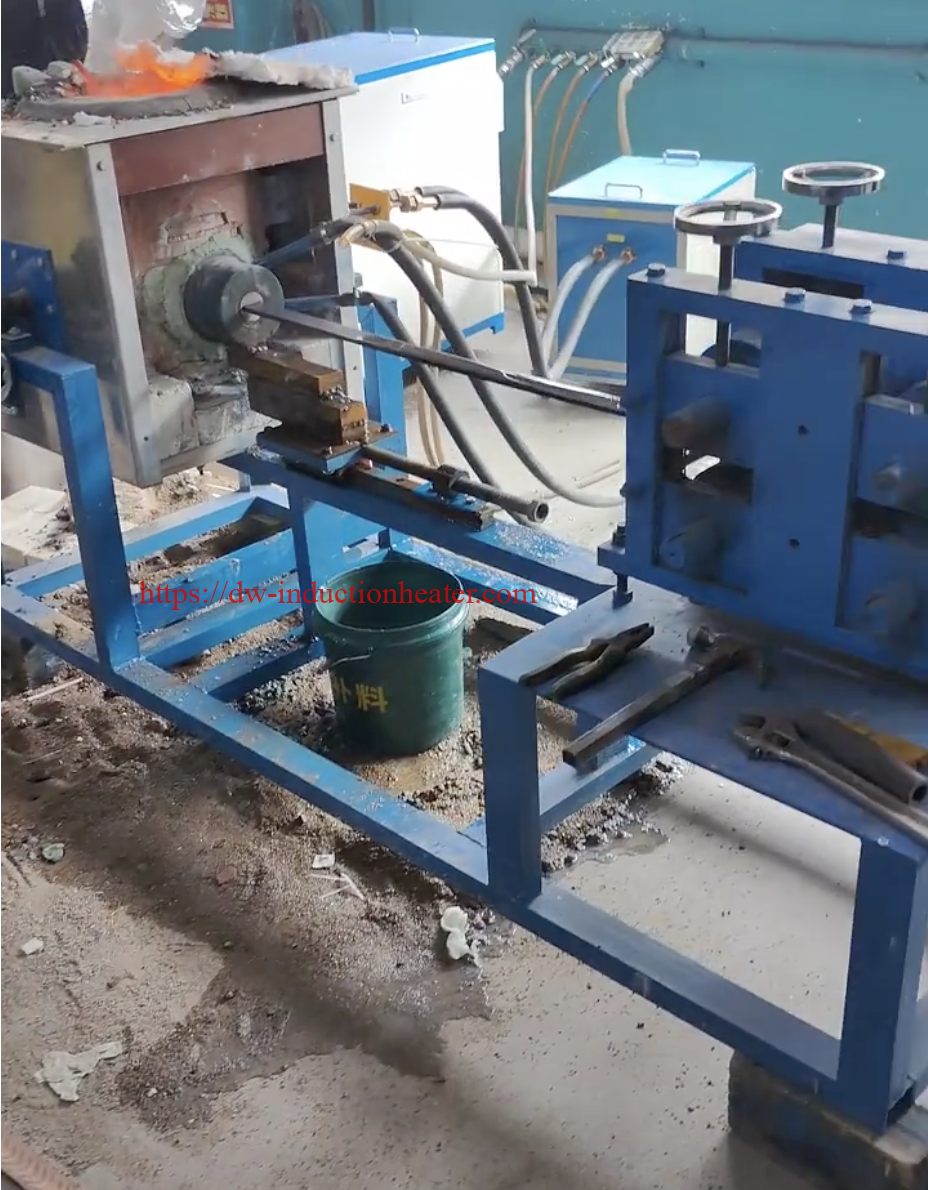
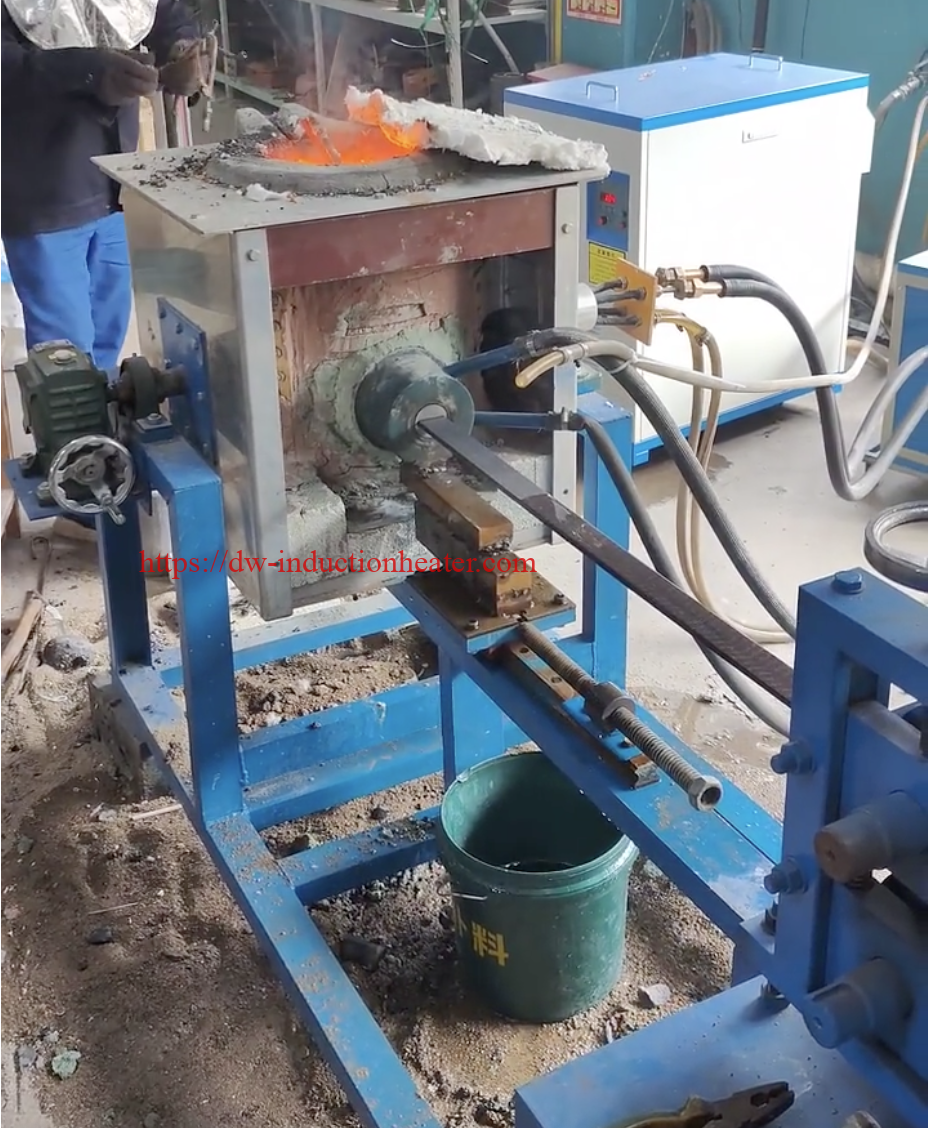
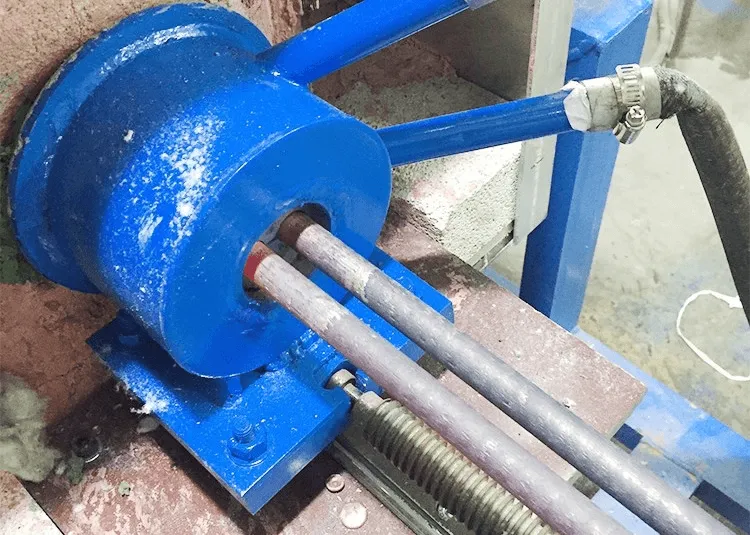
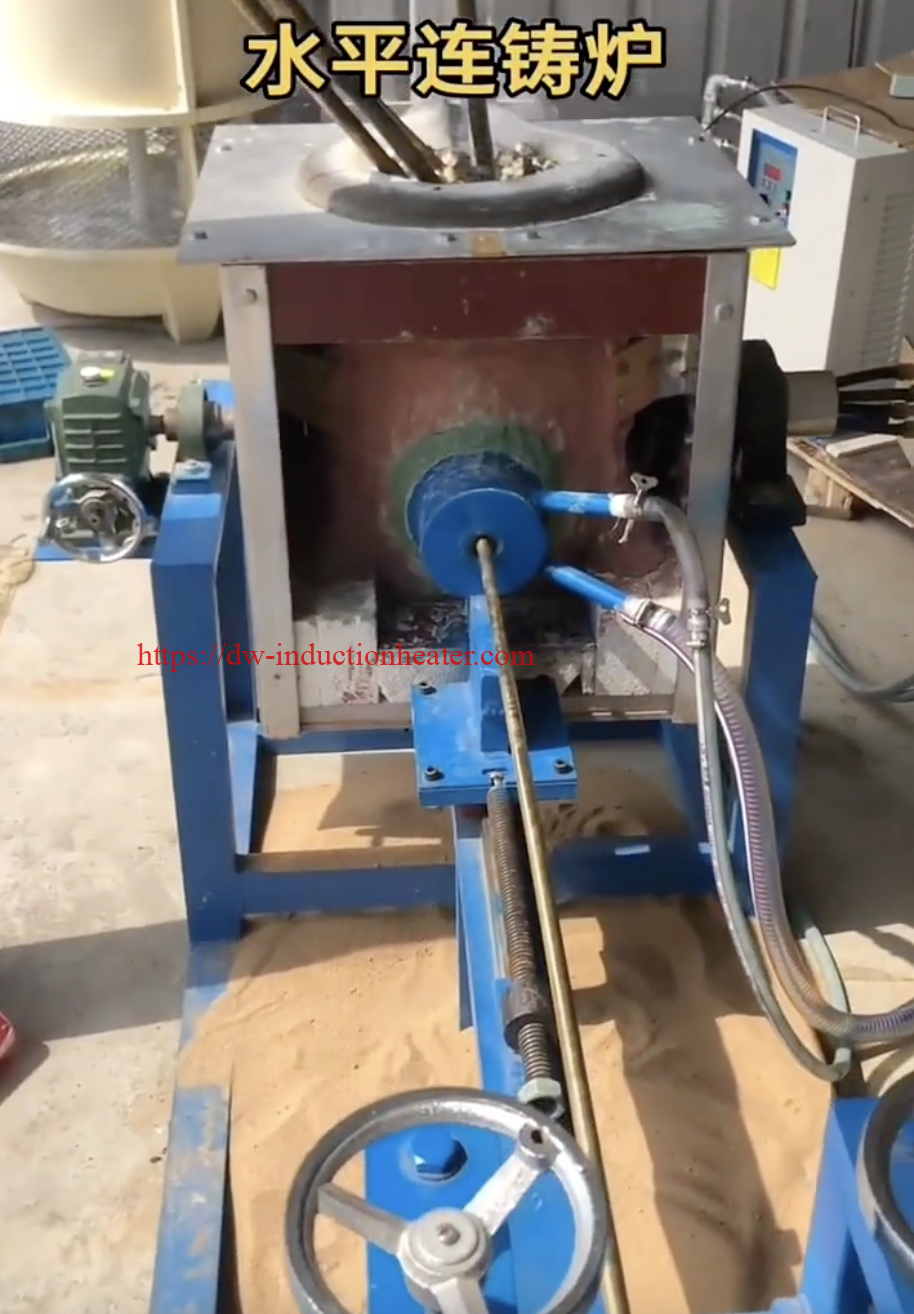
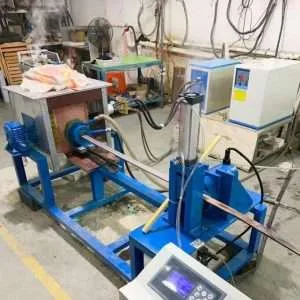
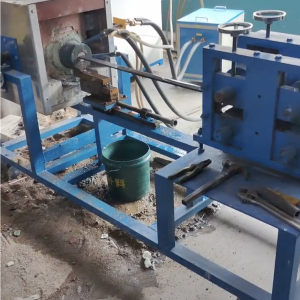
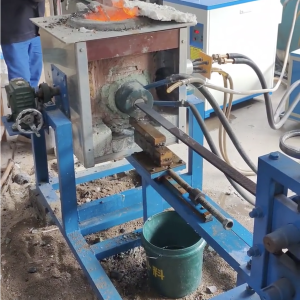
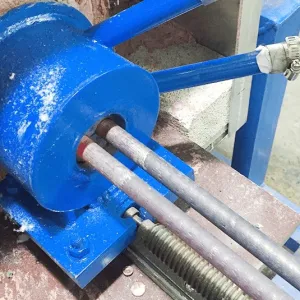
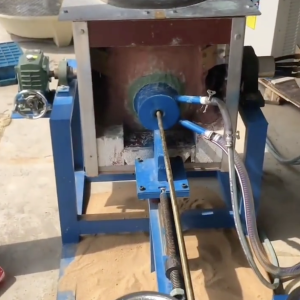
Horno pequeño de fusión por inducción y fundición continua de varillas, barras, placas, tiras y alambres de cobre.
Horno pequeño de fusión por inducción y fundición continua de varillas, barras, placas, tiras y alambres de cobre.
Índice
- Respuesta rápida
- ¿Qué es este producto?
- Aplicaciones clave
- Materiales adecuados
- Principio de funcionamiento
- Especificaciones técnicas
- Selección de modelo recomendada
- Proceso de flujo de trabajo
- Diseño de bobinas y accesorios
- Sistema de Control y Automatización
- Problemas y soluciones habituales
- Guía de selección de ingeniería
- Ventajas
- Limitaciones
- ¿Por qué elegir los equipos de inducción HLQ?
- Preguntas Frecuentes
Una pequeña fusión por inducción El horno de fundición continua de barras, placas, tiras y alambres de cobre es un sistema compacto de producción de metales que se utiliza para fundir cobre, latón, bronce y aleaciones de cobre, y luego fundirlos en productos semiacabados continuos. Se utiliza en plantas de reciclaje de cobre, talleres de materiales para cables, fábricas de componentes eléctricos, fundiciones, laboratorios de aleaciones y líneas de procesamiento de metales de tamaño pequeño a mediano. El sistema ayuda a los compradores a resolver problemas como el alto costo de fusión, la calidad de fundición inestable, el espacio limitado en el taller, las dimensiones inconsistentes del producto, la pérdida por oxidación, la baja recuperación de material y la dificultad para producir múltiples formas de productos de cobre con una plataforma de fusión flexible.
Respuesta rápida
Un pequeño horno de fusión por inducción y colada continua de varillas, barras, placas, tiras y alambres de cobre es una solución integrada para la fusión y colada de cobre que utiliza inducción electromagnética para fundir cobre o aleaciones de cobre y luego da forma al metal fundido en varillas, barras, placas, tiras o alambres mediante matrices de colada continua, moldes, cristalizadores, rodillos de tracción y sistemas de enfriamiento. Es ideal para plantas de procesamiento de cobre pequeñas y medianas que requieren producción flexible, calentamiento eléctrico limpio, control de temperatura estable, alta utilización del material y productos semiacabados de cobre personalizados para trefilado, laminado, mecanizado, estampado, aplicaciones de conductividad eléctrica y fabricación de aleaciones.
¿Qué es este producto?
El pequeño horno de fusión por inducción y colada continua de varillas, barras, placas, tiras y alambres de cobre es una línea de producción personalizada que combina un horno de fusión por inducción compacto con un módulo de colada continua. Está diseñado para clientes que no necesitan una planta de fundición de cobre de gran tamaño, pero que requieren una velocidad de fusión de nivel industrial, un control de temperatura fiable y una calidad de colada estable. El sistema puede procesar cátodos de cobre, chatarra de cobre limpia, chatarra de alambre de cobre, gránulos de cobre, chatarra de latón, lingotes de bronce y otros materiales de aleación de cobre, para luego convertirlos en valiosos productos semiacabados.
A diferencia de un horno de fusión de crisol simple, este sistema integra funciones de procesamiento térmico y conformado. El horno de inducción funde el material de carga y homogeneiza el baño fundido. La sección de mantenimiento o transferencia estabiliza la temperatura antes de la colada. La sección de colada da forma al cobre según se requiera. El sistema de tracción controla la velocidad de extracción. El sistema de enfriamiento controla la solidificación. El equipo de corte, bobinado o recolección prepara el producto para su posterior procesamiento.
Desde una perspectiva de ingeniería, el sistema se basa en cuatro requisitos fundamentales: temperatura de fusión estable, flujo de metal controlado, solidificación equilibrada y tracción sincronizada. El cobre posee alta conductividad térmica y eléctrica, lo que lo hace excelente para productos eléctricos, pero dificulta su fusión y fundición. Si la temperatura, el enfriamiento o la velocidad de tracción no se controlan correctamente, el producto final puede presentar grietas superficiales, contracción interna, inclusiones de óxido, baja conductividad, espesor irregular, defectos en los bordes o dimensiones inestables.
Por este motivo, un buen horno de colada continua de cobre de pequeño tamaño no se selecciona únicamente por su potencia nominal. Debe diseñarse en función de la forma final del producto. La colada de varillas, barras, placas, tiras y alambres requiere estructuras de molde, métodos de refrigeración y controles de extracción diferentes. Los equipos de inducción HLQ pueden configurarse como un sistema de fusión compacto, un sistema de fusión y mantenimiento de temperatura, o una línea de fusión y colada personalizada, según los objetivos de producción del comprador.
Aplicaciones clave
El horno es adecuado para operaciones de procesamiento de cobre de pequeña y mediana escala, donde la flexibilidad en el tamaño de los productos y el control de los costos de producción son más importantes que la producción en masa a gran escala. Puede utilizarse para el reciclaje, la producción de materiales eléctricos, el ensayo de aleaciones, la preparación de pasta para fundición y la fabricación de productos de cobre semiacabados.
| Aplicación | Producto final | Usuario típico | Propósito de ingeniería |
|---|---|---|---|
| Producción de varillas de cobre | Varillas redondas de cobre, varillas de alambre | taller de materiales para cables, planta de trefilado | Preparar la materia prima para el dibujo y el uso eléctrico. |
| Producción de barras de cobre | barra redonda, barra cuadrada, barra rectangular | Fábrica de mecanizado, planta de componentes eléctricos | Producir material de cobre conductor o mecanizable |
| Fundición de placa de cobre | Placas de cobre delgadas o medianas en bruto | Laminadora, planta de estampado | Preparar la plancha para laminar, cortar o estampar. |
| Fundición de tiras de cobre | Tira continua, tira plana de cobre | Fabricante de tiras eléctricas, planta de materiales para transformadores | Fabricar material plano para componentes laminados o eléctricos. |
| Fundición de materia prima de alambre de cobre | Varilla pequeña o preforma de alambre | Fábrica de trefilado | Producir material para el dibujo posterior |
| Reciclaje de chatarra de cobre | Barra, barra, placa o tira | Reciclador de metales, fundición | Transformar chatarra limpia en productos de mayor valor. |
| Varilla/barra de latón fundida | Mecanizado de varillas y barras de latón | Fabricante de válvulas, accesorios y herrajes | Prepare una pasta de latón con composición controlada. |
| Fundición de barras de bronce | Bronce para cojinetes, barra de buje, barra resistente al desgaste | Fabricante de piezas mecánicas | Fabricar barras de aleación para mecanizado |
| Producción de cobre libre de oxígeno | Varilla o tira de cobre de alta conductividad | Proveedor de material eléctrico y electrónico | Reducir la oxidación y mejorar la conductividad |
| Pruebas de aleaciones de I+D | Varillas pequeñas, placas, tiras o barras de muestra | Laboratorio, universidad, desarrollador de aleaciones | Probar nuevas composiciones de aleación de cobre |
Diagrama de forma del producto y del proceso posterior
| Producto de fundición | Proceso típico posterior | Uso final típico | Requisito clave de calidad |
|---|---|---|---|
| Barra | Dibujar, enderezar, cortar | Cables, conectores | Redondez, calidad de la superficie, conductividad |
| Bar | Mecanizado, torneado, fresado | Terminales, casquillos, racores, elementos de fijación | Densidad, rectitud, uniformidad química |
| Placa | Laminado, corte, estampado | Tapas ciegas para barras colectoras, disipadores de calor, placas eléctricas | Consistencia del espesor, planitud, solidez interna |
| Strip | Laminado en frío, corte longitudinal, recocido | Regletas de transformadores, conectores, terminales | Calidad de los bordes, control del espesor, acabado superficial |
| materia prima de alambre | Dibujo de múltiples pasadas | Alambre de cobre fino, alambre para bobinado | Pocas inclusiones, buena ductilidad, diámetro estable |
 Materiales adecuados

El sistema está diseñado principalmente para cobre y aleaciones de cobre. La selección del material afecta al revestimiento del horno, el tipo de crisol, la temperatura de fundición, la protección atmosférica, la velocidad de extracción y la intensidad de enfriamiento. El cobre puro requiere alta temperatura y control de la oxidación. El latón requiere control de la pérdida de zinc. El bronce requiere uniformidad de la aleación y control de la segregación. Las aleaciones de cobre-níquel y de cobre de alta resistencia pueden requerir mayor poder de fusión y mayor compatibilidad con refractarios.
| Material | Producto típico | Problemas de fusión/fundición | Método de control recomendado |
|---|---|---|---|
| Cobre puro | Varilla, barra, placa, tira, materia prima de alambre | Oxidación y pérdida de conductividad | Utilice carga limpia, baño cubierto y sobrecalentamiento controlado. |
| Cobre sin oxígeno | Varilla, tira y materia prima conductora | Captación de oxígeno durante la fusión y el vaciado | Utilice una superficie de fusión protegida y una fundición de baja turbulencia. |
| cátodo de cobre electrolítico | Varilla o tira de alta pureza | Mantener la pureza | Evite chatarra contaminada y herramientas sucias. |
| Chatarra de alambre de cobre | Varilla o barra reciclada | Aislamiento, contaminación por aceite y metales mixtos | Limpiar, clasificar y secar antes de fundir. |
| Latón | Varilla, barra, tira | Pérdida por combustión de zinc y generación de humos | Controlar la temperatura y utilizar la extracción de humos. |
| Bronce de estaño | Barra, placa, tira | Segregación y formación de escoria | Utilice agitación electromagnética y la temperatura de vertido correcta. |
| Bronce aluminio | Barras y placas de alta resistencia | Oxidación del aluminio y reacción refractaria | Utilice un crisol adecuado y una atmósfera controlada. |
| Aleación de cobre y níquel | Barras y tiras resistentes a la corrosión | Mayor demanda de fusión y uniformidad de la aleación. | Seleccione la densidad de potencia y el tiempo de retención adecuados. |
| Bronce fosforado | Material de tira, placa y resorte | Control de la composición y calidad de la superficie de la tira | Utilice una adición de aleación precisa y una velocidad de fundición estable. |
| aleaciones especiales de cobre | Varilla, barra, placa o tira personalizada | Los diferentes elementos de aleación tienen un comportamiento de oxidación diferente. | Confirmar el proceso mediante pruebas de muestra. |
Matriz de idoneidad de materiales
| Material | Barra | Bar | Placa | Strip | Materia prima de alambre |
|---|---|---|---|---|---|
| Cobre puro | Excelente | Excelente | Bueno | Bueno | Excelente |
| Cobre sin oxígeno | Excelente | Bueno | Bueno | Excelente | Excelente |
| Latón | Excelente | Excelente | Bueno | Bueno | Limitada |
| Bronce de estaño | Bueno | Excelente | Bueno | Bueno | Limitada |
| Bronce aluminio | Bueno | Excelente | Bueno | Limitada | Limitada |
| Bronce fosforado | Bueno | Bueno | Bueno | Excelente | Bueno |
| Aleación de cobre y níquel | Bueno | Bueno | Bueno | Bueno | Limitada |
Principio de funcionamiento
El principio de funcionamiento se basa en la inducción electromagnética. La fuente de alimentación por inducción convierte la energía trifásica industrial en corriente alterna de media frecuencia. Esta corriente fluye a través de una bobina de cobre refrigerada por agua que rodea el crisol o la cámara del horno. El campo magnético alterno penetra en la carga conductora de cobre e induce corrientes parásitas en el interior del material. Estas corrientes parásitas generan calor por resistencia eléctrica, lo que provoca que el cobre o la aleación de cobre se fundan rápidamente.
Una vez que el metal se funde, la agitación electromagnética ayuda a igualar la temperatura y la composición. Esto es útil para la fusión de aleaciones, ya que los elementos de aleación deben distribuirse uniformemente antes de la fundición. Sin embargo, una agitación excesiva, una temperatura demasiado alta o un tiempo de mantenimiento prolongado pueden aumentar la oxidación y la pérdida de aleación. Por lo tanto, el sistema debe utilizar la frecuencia, la densidad de potencia, la geometría del crisol y el control de temperatura adecuados.
Tras la fusión, el cobre fundido se guía hacia una sección de colada continua. Según el producto, la línea puede utilizar colada vertical ascendente, colada horizontal, colada descendente, colada de rodillos gemelos o colada en tiras/placas con molde. El metal fundido entra en un molde de grafito, un cristalizador refrigerado por agua o un molde con forma. El calor se extrae mediante un enfriamiento controlado. Primero se forma la capa solidificada, y luego el núcleo interno se solidifica a medida que el producto avanza. La velocidad de avance debe coincidir con la velocidad de solidificación; de lo contrario, pueden producirse defectos.
Figura 1: Fusión por inducción y el principio de colada continua
| Fase | Acción del proceso | Función de ingeniería | Parámetro de control clave |
|---|---|---|---|
| 1 | Conversión de energía | Convertir la energía de la red eléctrica en corriente de media frecuencia. | Voltaje, corriente, frecuencia, factor de potencia |
| 2 | Generación de campo magnético | La bobina de inducción crea un campo magnético alterno. | Vueltas de la bobina, corriente de la bobina, agua de refrigeración |
| 3 | Calentamiento por corrientes de Foucault | La carga de cobre se calienta internamente. | Densidad de potencia y eficiencia de acoplamiento |
| 4 | Derretir y remover | El metal se vuelve líquido y se homogeneiza. | Temperatura del baño e intensidad de agitación |
| 5 | Conservación y refinamiento | Eliminación de escoria, ajuste de aleación y estabilización de temperatura. | Temperatura y atmósfera de mantenimiento |
| 6 | Alimentación de moho | El metal fundido entra en el molde de fundición o cristalizador. | Nivel de metal y estabilidad del flujo |
| 7 | Solidificación controlada | Formas de alimentación: varillas, barras, placas, tiras o alambres. | Flujo de agua de refrigeración y temperatura del troquel |
| 8 | Tracción y recogida | El producto se estira, se enfría, se corta o se enrolla. | Velocidad y tensión de tracción |
Figura 2: Diagrama de diseño simplificado
Cátodo de cobre / Chatarra limpia / Carga de aleación ↓ Pesaje + Clasificación + Secado ↓ Horno de fusión por inducción ↓ Mantenimiento / Estabilización de temperatura ↓ Molde de fundición / Matriz / Cristalizador ↓ Rodillos de tracción / Sistema de tracción servoaccionado ↓ Tanque de enfriamiento / Enfriamiento por pulverización / Enfriamiento por rodillos ↓ Varilla / Barra / Placa / Tira / Alambre de alimentación ↓ Corte / Enrollado / Enderezado / Inspección
Especificaciones técnicas
| Parámetro | Especificación | Notas |
|---|---|---|
| Nombre del producto | Horno pequeño de fusión por inducción y fundición continua de varillas/barras/placas/tiras/alambres de cobre. | Adaptado para la producción de productos semiacabados de cobre. |
| materiales aplicables | Cobre, cobre libre de oxígeno, latón, bronce, aleación de cobre-níquel y otras aleaciones de cobre. | La composición del material afecta al crisol, la atmósfera y los parámetros de fundición. |
| Capacidad de fusión típica | De 10 kg a 1000 kg por lote | Se puede personalizar una mayor capacidad. |
| Rango de salida típico | 20 kg/h a 1500 kg/h | Depende de la potencia, la forma del producto y la velocidad de fundición. |
| Rango de potencia recomendado | De 15 kW a 500 kW para sistemas pequeños y medianos. | Las líneas de producción más grandes pueden consumir más energía. |
| Tipo de fuente de alimentación | Fuente de alimentación de inducción de media frecuencia IGBT | Salida estable y respuesta de potencia rápida |
| Rango de frecuencia | De 0.5 kHz a 20 kHz típico | Seleccionado según el tamaño de la carga y la geometría del horno. |
| Voltaje de entrada | Tensión industrial trifásica | Adaptado según el suministro eléctrico local. |
| Temperatura de fusión | Diseñado según el proceso de cobre o aleación de cobre. | El cobre puro se funde a unos 1085 °C, pero la fundición requiere un sobrecalentamiento controlado. |
| Control de temperatura | Termopar, sonda de inmersión, pirómetro infrarrojo o medición combinada. | Control de bucle cerrado disponible |
| Material de crisol | Crisol de grafito, carburo de silicio, cerámica o con revestimiento refractario. | Seleccionado según la aleación y la temperatura. |
| Estructura del horno | Tipo de fusión y mantenimiento integrado o separado, estacionario, basculante o con sistema de fusión y mantenimiento integrado o separado. | Seleccionado según el modo de salida y de funcionamiento. |
| Métodos de fundición | Fundición ascendente, fundición horizontal, fundición descendente, fundición de placas/tiras o fundición a presión personalizada. | Elegido por la forma del producto |
| diámetro de la varilla | Aprox. 6 mm a 80 mm | Se requiere un molde personalizado. |
| Tamaño de la barra | Barra redonda, cuadrada o rectangular | Depende del troquel y del sistema de extracción. |
| Ancho de la placa | Anchos personalizados pequeños y medianos | Requiere diseño de molde plano o fundición asistida por rodillos. |
| Grosor de la tira | Tira en bruto personalizada, fina o mediana | Generalmente seguido de laminado o recocido. |
| materia prima de alambre | Varilla pequeña o fundición con alambre preformado | Utilizado antes del trefilado |
| Sistema de tracción | Tracción mediante servomotor, tracción con motor inversor o tracción con rodillos. | Una velocidad estable mejora la calidad del producto. |
| método de enfriamiento | Cristalizador refrigerado por agua, camisa de refrigeración, tanque de refrigeración, refrigeración por pulverización o refrigeración por rodillos. | Debe coincidir con la forma y la velocidad del producto. |
| Sistema de control | Control manual, semiautomático, PLC + HMI automático | Función de recetas disponible |
| Funciones de protección | Sobrecorriente, sobretensión, presión del agua, temperatura del agua, pérdida de fase y parada de emergencia | Protege el horno y al operador. |
| Sistema de agua de enfriamiento | Se recomienda un enfriador de circuito cerrado o una torre de refrigeración. | Protege la fuente de alimentación, la bobina y el cristalizador. |
| Protección de la atmósfera | Agente de recubrimiento, cubierta de carbón vegetal, nitrógeno o gas inerte (opcional) | Útil para cobre libre de oxígeno y aleaciones de cobre de alta calidad. |
| Método de recolección | Mesa de corte, bobinadora, mesa receptora o unidad enderezadora | Depende de la forma del producto. |
| Estilo de instalación | Diseño compacto sobre patín, línea modular o taller personalizado. | Diseñado según el espacio disponible |
| Requisito del operador | De 1 a 3 operadores típicos | Depende del nivel de automatización. |
Selección de modelo recomendada
El modelo adecuado debe seleccionarse según el producto objetivo, el tipo de material, la producción horaria, el tamaño del producto y la continuidad de la producción. Un horno apto para una varilla de cobre de 10 mm puede no serlo para una tira de cobre de 200 mm de ancho. Las varillas y los alambres requieren una redondez estable y un bajo contenido de inclusiones. Las placas y las tiras requieren planitud, control del espesor y calidad de los bordes. Los productos en barra requieren densidad, rectitud y maquinabilidad.
| Aplicación | Material | Potencia recomendada | Frecuencia |
|---|---|---|---|
| Fundición de muestras de varillas o tiras de cobre de laboratorio | Cobre puro, latón, bronce. | 15–35 kilovatios | 10-30 XNUMX kHz |
| Fundición de pequeños alambres de cobre como materia prima para la fabricación de piezas. | Cobre puro, cobre libre de oxígeno | 35–80 kilovatios | 4-20 XNUMX kHz |
| Fundición de varillas de cobre pequeñas | Cátodo de cobre, chatarra de cobre limpia | 60–120 kilovatios | 2-10 XNUMX kHz |
| Varilla/barra de latón pequeña fundida | Lingote de latón, chatarra de latón | 80–160 kilovatios | 1-8 XNUMX kHz |
| Fundición en bruto de barra o placa de bronce | Bronce al estaño, bronce al aluminio | 100–250 kilovatios | 1-6 XNUMX kHz |
| Fundición en bruto de tira de cobre | Cobre puro, bronce fosforoso, latón | 120–300 kilovatios | 0.8-6 XNUMX kHz |
| Producción de barras o placas de cobre de tamaño mediano | Cobre puro, latón, bronce. | 160–350 kilovatios | 0.8-4 XNUMX kHz |
| Línea de productos semiacabados de cobre de mayor producción | Cobre y aleaciones de cobre | 300–500 kilovatios | 0.5-3 XNUMX kHz |
Tabla de selección basada en productos
| Producto objetivo | Método de fundición recomendado | Equipo importante | Punto crítico de control |
|---|---|---|---|
| Varilla de cobre | Lanzamiento ascendente o lanzamiento horizontal | Máquina de extracción de matriz de grafito, cristalizador y servomotor | Redondez y acabado superficial |
| Barra de cobre | Fundición horizontal o fundición descendente | Molde con forma, camisa de refrigeración, rodillos de tracción | Densidad y rectitud |
| Plato de cobre | Fundición en molde plano o fundición en placa en bruto | Matriz plana, rodillos de soporte, cama de enfriamiento | Espesor y planitud |
| Fleje de cobre | Fundición en molde de tira o fundición asistida por rodillos | Matriz rectangular delgada, enfriamiento por rodillos, control de tensión | Control de la calidad y el grosor de los bordes |
| materia prima de alambre | Lanzamiento ascendente con caña pequeña | Matriz de pequeño diámetro, tracción precisa, bobinadora | Bajas inclusiones y diámetro estable |
Tabla de referencia de potencia y salida
| Nivel de potencia | Función típica de producción | Comprador adecuado | Producto típico |
|---|---|---|---|
| 15–35 kilovatios | Fusión de prueba y fundición de muestras | Laboratorio, universidad, centro de I+D | Pequeñas varillas, tiras, placas y muestras de aleación |
| 35–80 kilovatios | Producción de pequeños lotes. | Pequeña empresa de reciclaje o fundición | Materia prima de alambre y varillas pequeñas |
| 80–160 kilovatios | Producción de taller | Fábrica de componentes eléctricos o procesador de latón | Varillas, barras y tiras pequeñas |
| 160–350 kilovatios | Producción industrial media | Fabricante de productos de cobre | Barras, placas y piezas en bruto |
| 350–500 kilovatios | Alto rendimiento compacto | Planta profesional de semiproductos de cobre | Múltiples formas de producto y secciones transversales más grandes |
Proceso de flujo de trabajo
Un proceso de fundición de cobre fiable comienza antes de encender el horno. La materia prima debe clasificarse, pesarse, limpiarse y secarse. Deben eliminarse el aceite, la humedad, el aislamiento, la pintura, los trozos de acero, la contaminación por aluminio y las aleaciones desconocidas. Un buen control de la materia prima reduce la escoria, los defectos gaseosos, las inclusiones de óxido y los problemas de conductividad.
Figura 3: Flujo de trabajo del proceso completo
| Paso | Operación | Propósito | Punto de control de ingeniería |
|---|---|---|---|
| 1 | Clasificación de materias primas | Separar el cobre, el latón, el bronce y las impurezas. | Verificación del grado y la contaminación del material |
| 2 | Pesaje y dosificación | Controlar la composición y el costo de producción | Registro de lote y receta de aleación |
| 3 | Limpieza y secado | Eliminar aceite, humedad y recubrimiento | Carga seca y superficie limpia |
| 4 | Carga | Introduzca el material en el crisol. | Evite los impactos y la sobrecarga del crisol. |
| 5 | Fusión por inducción | Fundir la carga de forma rápida y limpia. | Curva de potencia, refrigeración por agua y tiempo de fusión |
| 6 | Eliminación de escoria | Eliminar óxidos e impurezas flotantes | Limpiar la superficie del baño |
| 7 | Ajuste de aleación | Composición química correcta | Muestreo y control de la composición |
| 8 | Mantenimiento de temperatura | Estabilizar la temperatura de fundición | Sobrecalentamiento y tiempo de mantenimiento |
| 9 | Precalentamiento del molde | Evitar el choque térmico y la adherencia. | Temperatura y alineación del troquel |
| 10 | Inicio de la colada continua | Formulario de sección de producto inicial | Velocidad de arranque y flujo de metal |
| 11 | Tracción estable | Extraer producto continuamente | Velocidad, tensión y vibración |
| 12 | Refrigeración primaria | Controlar la solidificación en el molde | Flujo y temperatura del agua de refrigeración |
| 13 | Refrigeración secundaria | Reduzca la temperatura del producto. | Tanque de refrigeración o control de pulverización |
| 14 | Colección de productos | Cortar, enrollar, enderezar o recibir producto | Longitud del producto, calidad de la bobina o planitud |
| 15 | inspección de calidad | Confirmar la aceptación del producto | Defectos superficiales, dimensionales, de conductividad e internos |
Figura 4: Flujo de trabajo específico del producto
| Producto | Fusión | Casting | Enfriamiento | Colección |
|---|---|---|---|---|
| Barra | Fusión y retención por inducción | Matriz redonda de grafito o cristalizador | Camisa de agua y refrigeración secundaria | Enrollar o cortar |
| Bar | Fusión por inducción y ajuste de aleaciones | Molde redondo, cuadrado o rectangular | Canal de refrigeración controlado | Enderezar y cortar |
| Placa | Fusión y estabilización de la temperatura | Molde plano o molde para placas | mesa de rodillos o cama de enfriamiento | Cortar o transferir a laminadora |
| Strip | Fusión limpia y sobrecalentamiento controlado | Fundición rectangular delgada o con asistencia de rodillos | Refrigeración por rodillos o refrigeración por pulverización | Preparación mediante enrollado o hendido |
| materia prima de alambre | Fusión de cobre de alta pureza | Lanzamiento ascendente con caña pequeña | Refrigeración por agua estable | Enrollado antes de estirar |
Diseño de bobinas y accesorios
La bobina de inducción es el componente principal de transferencia de energía. Generalmente está fabricada con un tubo de cobre refrigerado por agua y su diseño se ajusta al diámetro del crisol, la capacidad de fusión, la frecuencia, la potencia y la estructura del horno. Un buen diseño de la bobina mejora el acoplamiento magnético, reduce la pérdida de energía y protege el horno del sobrecalentamiento. Un diseño deficiente puede provocar una fusión lenta, una temperatura irregular del baño, sobrecarga de la fuente de alimentación o fallos en el aislamiento de la bobina.
| Área de diseño | Práctica de ingeniería recomendada | Propósito |
|---|---|---|
| Material de la bobina | Tubo de cobre refrigerado por agua | Alta conductividad y disipación de calor fiable |
| Vueltas de la bobina | Calculado según la frecuencia y el tamaño del crisol. | Proporcionar una distribución correcta del campo magnético. |
| Aislamiento de la bobina | Aislamiento eléctrico de alta temperatura | Previene la formación de arcos eléctricos y las averías eléctricas. |
| Yugo magnético | Yugo magnético laminado opcional | Mejorar la eficiencia magnética y reducir el campo disperso. |
| Apoyo al crisol | Base refractaria y estructura de soporte mecánico | Mantenga una posición estable del crisol. |
| Mecanismo de inclinación | Inclinación manual, eléctrica o hidráulica | Mejorar el control y la seguridad del vertido |
| Sección de retención | Horno de baño o de retención aislado | Estabilizar la temperatura antes de la fundición. |
| Dispositivo de troquelado | Soporte de molde rígido y ajustable | Mantener la alineación y la estabilidad dimensional. |
| Dispositivo de tracción | Rodillos de tracción accionados por servomotor o inversor. | Controla la velocidad, la tensión y la calidad del producto. |
| Dispositivo de refrigeración | Refrigeración mediante camisa de agua, colector de pulverización o rodillos | Perfil de solidificación de control |
Requisitos de fijación según la forma del producto
| Forma del producto | Diseño de moldes/troqueles | Diseño de tracción | diseño de refrigeración |
|---|---|---|---|
| Barra | Matriz redonda de grafito o cristalizador | Tracción continua con baja vibración | Refrigeración circunferencial uniforme |
| Bar | Dado redondo, cuadrado o rectangular | Mayor tracción de los rodillos | Refrigeración equilibrada para evitar la flexión. |
| Placa | Molde plano con soporte estable | Mesa de rodillos o mecanismo de tracción por escalones | Refrigeración de área amplia con control de planitud |
| Strip | Troquel rectangular delgado o espacio entre rodillos | Tracción controlada por tensión | Refrigeración controlada por rodillo o pulverización |
| materia prima de alambre | Dado redondo pequeño | Tracción servo precisa | Refrigeración estable para prevenir microfisuras. |
Para la fundición de placas y tiras, la rigidez y la alineación de la fijación son especialmente importantes. Incluso una pequeña desalineación del molde puede provocar espesores irregulares, grietas en los bordes u ondulaciones en la superficie. Para la alimentación de varillas y alambres, la estabilidad de la tracción es más crítica, ya que la vibración genera fluctuaciones en el diámetro y marcas en la superficie. Para la fundición de barras, el molde debe disipar suficiente calor para evitar la contracción, al tiempo que se evita una tensión térmica excesiva.
Sistema de Control y Automatización
El sistema de control coordina la potencia de fusión, la temperatura, el agua de refrigeración, la velocidad de colada, la tensión del producto y la protección de seguridad. En sistemas manuales pequeños, el operario puede controlar directamente la potencia y la velocidad de extracción. Para sistemas industriales, se recomienda el control mediante PLC e HMI, ya que mejora la repetibilidad y facilita a los operarios el almacenamiento de recetas de procesos.
| Función de Control | Componente | Propósito | Opción recomendada |
|---|---|---|---|
| Regulación de potencia | Fuente de alimentación por inducción IGBT | Controlar la fusión y la energía de retención | Curva de potencia constante o programada |
| Monitoreo de temperatura | Termopar, pirómetro infrarrojo o sonda de inmersión | Mantener la temperatura de fundición | Pantalla digital con alarma |
| Protección del agua de refrigeración | Interruptor de flujo, sensor de presión, sensor de temperatura | Proteja la bobina, la fuente de alimentación y el cristalizador. | Desconexión automática por enclavamiento |
| Control de tracción | Servomotor o motor inversor | Controlar la velocidad de fundición y las dimensiones del producto. | Control de velocidad basado en recetas |
| Control del nivel de fusión | Observación manual o sensor de nivel | Mantenga estable la presión sobre el cabezal metálico. | Recomendado para producción continua |
| Control de enfriamiento | Válvula de flujo, control de temperatura, control de bomba | Controlar la velocidad de solidificación | Zonas independientes para la refrigeración del chip y la refrigeración secundaria. |
| Control de la longitud del producto | Codificador y control de corte | Cortar barras o placas a la longitud requerida. | Medición automática de longitud |
| Control de bobinado | Enrollador con control de par | Recoger materia prima en forma de varillas, tiras o alambres. | Retroalimentación de tensión para un enrollado suave |
| Grabación de alarma | PLC y HMI | Rastrear condiciones anormales | Historial de alarmas de agua, energía, temperatura y motor. |
| Enclavamiento de seguridad | Parada de emergencia, interruptor de puerta de armario, enclavamiento de agua | Proteja al operador y el equipo. | Requerido para la producción industrial |
Comparación del nivel de automatización
| Nivel de automatización | Características principales | Usuario adecuado | La Ventaja |
|---|---|---|---|
| Manual | Ajuste manual de potencia, observación de fundición manual | Fundición de laboratorio o ocasional | Baja inversión y funcionamiento sencillo |
| Semi-automática | Indicador digital de temperatura, tracción por inversor, alarmas de agua. | Producción de taller pequeño | Mejor control a un coste moderado. |
| PLC automático | Recetas HMI, control de velocidad, registro de alarmas, protección automática | Fabricante de productos de cobre industrial | Repetibilidad estable y menor error del operador |
| Línea inteligente personalizada | Registro de datos, refrigeración multizona, control de longitud, asistencia remota | Planta profesional de procesamiento de cobre | Mayor trazabilidad y productividad de calidad. |
Problemas y soluciones habituales
| Primaria | Causa posible | Solución | Método de prevención |
|---|---|---|---|
| Grietas en la superficie de la varilla | Enfriamiento excesivo, alta velocidad de extracción o baja temperatura de fundición. | Reduzca la velocidad de tracción y ajuste el agua de refrigeración. | Utilice una temperatura de fundición estable y una curva de enfriamiento controlada. |
| Contracción interna de la barra | Alimentación insuficiente o control deficiente de la solidificación | Ajustar el nivel de fusión, la longitud del molde y la intensidad de enfriamiento. | Utilice un diseño de troquel correcto y una tracción estable. |
| Deformación de la placa | Refrigeración desigual o soporte deficiente | Equilibrar la refrigeración y mejorar los rodillos de soporte. | Utilice alineación de molde plano y cama de enfriamiento |
| Grietas en los bordes de la tira | Desalineación de la matriz, tensión excesiva o enfriamiento desigual | Ajuste la posición del troquel y reduzca la tensión. | Utilice un sistema de fijación de tiras y control de enfriamiento de bordes preciso. |
| El material de alimentación del alambre se rompe durante el estirado. | Inclusiones, microfisuras o diámetro inestable | Mejora la limpieza del metal fundido y la estabilidad de la fundición. | Utilice cobre limpio y un control de tracción preciso. |
| Inclusiones de óxido | Chatarra sucia, sobrecalentamiento o mala eliminación de escoria | Limpie la carga y elimine la escoria antes de la fundición. | Utilice un agente de recubrimiento y evite el sobrecalentamiento excesivo. |
| Baja conductividad | Impurezas, captación de oxígeno o desechos mixtos | Mejorar la pureza de la materia prima y la protección contra la fusión. | Utilice un cátodo de cobre o chatarra de cobre limpia y cualificada. |
| Dimensiones inestables | Fluctuación de la velocidad de tracción o desgaste del molde | Utilice la tracción servo e inspeccione el estado del troquel. | Configurar la receta de velocidad y el programa de mantenimiento |
| Pegamento de troquel | Moldeo en frío, holgura incorrecta o mala calidad del grafito | Precaliente el molde y utilice la matriz de grafito correcta. | Controlar la temperatura del molde antes de la puesta en marcha. |
| Alto consumo de energía | Aislamiento deficiente, tiempo de retención prolongado o tamaño de horno incorrecto. | Mejorar el aislamiento y optimizar el programa de producción. | Ajustar la capacidad del horno a la producción real |
| Pérdida de zinc en el latón | Sobrecalentamiento o tiempo de espera prolongado | Reducir el sobrecalentamiento y acortar el tiempo de mantenimiento. | Utilice un control preciso de la temperatura y un sistema de extracción de humos. |
| Alarma de suministro de energía | Fallo en el sistema de refrigeración por agua, sobrecorriente o problema de aislamiento de la bobina. | Compruebe el circuito de agua, la adaptación de cargas y el aislamiento. | Utilice protección de enclavamiento e inspección periódica. |
Guía de selección de ingeniería
Un proyecto exitoso de fundición por inducción y colada continua de cobre a pequeña escala debe comenzar con la especificación del producto final, no con el precio del horno. Los compradores deben definir la forma del producto, el grado del material, la producción, los requisitos de calidad, el suministro eléctrico del taller, las condiciones del agua de refrigeración, el espacio disponible y el nivel de habilidad del operario.
1. Definir la forma del producto
Las varillas, barras, placas, tiras y alambres requieren sistemas de fundición diferentes. Una varilla redonda necesita una matriz redonda y una velocidad de extracción precisa. Una barra requiere mayor tracción y mejor control de la rectitud. Una placa requiere soporte plano y enfriamiento uniforme. Una tira requiere control de bordes y control de tensión. El alambre requiere una excelente pureza de la fusión y un diámetro estable.
| Forma del producto | Pregunta clave de diseño | Enfoque de ingeniería recomendado |
|---|---|---|
| Barra | ¿Qué diámetro y uso final? | Redondez, calidad de la superficie y estabilidad de tracción. |
| Bar | ¿Redondo, cuadrado o rectangular? | Rectitud, densidad y resistencia del molde |
| Placa | ¿Qué ancho y grosor? | Planitud, uniformidad de enfriamiento y estructura de soporte |
| Strip | ¿Qué tolerancia de espesor y calidad de borde? | Precisión de la matriz, control de tensión y perfil de enfriamiento |
| materia prima de alambre | ¿Se convertirá en hilo fino? | Bajas inclusiones, buena ductilidad y estabilidad del diámetro. |
2. Seleccionar capacidad por producción horaria
La capacidad del crisol por sí sola no determina la productividad. Para la colada continua, la producción por hora es más importante. El horno debe fundir suficiente cobre para abastecer la línea de colada sin interrupciones prolongadas. Para una producción industrial estable, puede ser necesario un área de mantenimiento de temperatura independiente o una estrategia de carga continua.
3. Elija el método de fundición correcto.
| Método de fundición | Mejor ajuste | Ventajas | Limitaciones |
|---|---|---|---|
| Upcasting | Varilla y alambre de cobre libre de oxígeno | Baja turbulencia, varilla limpia, diseño compacto | Requiere un nivel de fusión estable y una tracción precisa. |
| Fundición horizontal | Varillas, barras, tiras y algunas placas en bruto | Moldes con formas flexibles y fácil manejo. | Requiere una alineación precisa del troquel y un control de refrigeración preciso. |
| Lanzamiento hacia abajo | Producción de barras y lingotes | Flujo asistido por gravedad y estructura simple | Requiere un control cuidadoso del flujo y la solidificación. |
| Fundición en molde plano | placas en bruto | Adecuado para productos planos y anchos. | La planitud y la uniformidad del enfriamiento son un desafío. |
| Fundición de tiras asistida por laminación | Tiras en blanco | Ideal para productos finos y continuos. | Mayor exigencia de precisión y control más complejo. |
4. Ajustar la potencia y la frecuencia.
Los hornos pequeños suelen utilizar frecuencias más altas, ya que las cargas de metal más pequeñas se benefician de un acoplamiento electromagnético más fuerte a menor profundidad de penetración. Los crisoles más grandes y los lotes de cobre más densos suelen utilizar frecuencias más bajas para lograr una mayor penetración y una agitación más intensa del baño. HLQ puede recomendar la frecuencia adecuada según el tamaño del horno, el material, el peso de la masa fundida y la producción.
5. Diseñar correctamente el sistema de refrigeración.
La refrigeración es tan importante como la fusión. La bobina de inducción, la fuente de alimentación, el cristalizador y el sistema de refrigeración secundario requieren un flujo de agua estable. Si la temperatura del agua de refrigeración fluctúa demasiado, las dimensiones y la calidad superficial del producto pueden verse afectadas. Para uso industrial, se recomienda un sistema de refrigeración de circuito cerrado para proteger los componentes eléctricos y mantener la consistencia del proceso.
6. Plan de inspección de calidad
| Producto | Inspección recomendada | Razón |
|---|---|---|
| Barra | Diámetro, redondez, superficie, conductividad | Importante para el dibujo y el uso eléctrico. |
| Bar | Rectitud, densidad, superficie, composición | Importante para el mecanizado y el rendimiento mecánico. |
| Placa | Espesor, planitud, grietas superficiales, defectos internos | Importante para el laminado y el estampado. |
| Strip | Tolerancia de espesor, grietas en los bordes, acabado superficial | Importante para el laminado, el corte longitudinal y el estampado eléctrico. |
| materia prima de alambre | Inclusiones, ductilidad, estabilidad del diámetro, conductividad | Importante para el trefilado de múltiples pasadas |
Ventajas
| La Ventaja | Significado de ingeniería | Beneficio del comprador |
|---|---|---|
| Fusión rápida | El calor se genera directamente dentro de la carga de cobre. | Ciclo de producción más corto y mayor rendimiento |
| Calefacción eléctrica limpia | No aplicar llama directa en la zona de fusión. | Taller más limpio y contaminación reducida |
| Control preciso de temperatura. | La potencia se puede ajustar rápidamente. | Calidad de fundición estable y menor tasa de desperdicio. |
| Formas de productos flexibles | Los diferentes moldes pueden producir varillas, barras, placas, tiras o materia prima para alambre. | Una plataforma de fusión admite múltiples productos. |
| Diseño compacto | Diseño de equipos modulares y de alta densidad de potencia | Adecuado para talleres pequeños y medianos. |
| Buena uniformidad de la aleación | La agitación electromagnética mejora la mezcla del baño. | Productos de aleación de cobre más consistentes |
| Menor potencial de oxidación | No hay llama de combustión en contacto directo con el metal fundido. | Mejor recuperación de material cuando el proceso está protegido. |
| Compatible con automatización | Puede integrar PLC, HMI, servotracción y alarmas. | Mayor repetibilidad y operación más sencilla |
| Apto para reciclaje | Puede procesar chatarra de cobre limpia y chatarra de aleación. | Transforma la chatarra en valiosos productos semielaborados. |
| Operación energéticamente eficiente | El calentamiento directo reduce la pérdida de calor innecesaria. | Menor coste operativo en comparación con la calefacción de combustible con aislamiento deficiente. |
Comparación: Fusión por inducción frente a fusión por combustión
| Parámetro | Fusión y fundición por inducción | Fusión mediante combustible | Comentario de ingeniería |
|---|---|---|---|
| Fuente de calor | Calefacción electromagnética | Llama de gas, petróleo u otro combustible | La inducción proporciona una respuesta rápida y un calentamiento limpio. |
| Control de temperatura | Preciso y ajustable | Más lento y menos directo | Importante para la colada continua |
| Ambiente de taller | Calor de combustión más limpio y menor | Más gases de escape y calor radiante | La inducción es mejor para talleres compactos. |
| Riesgo de oxidación | Planta baja con baño cubierto | Mayor riesgo con exposición a llamas abiertas | Importante para la conductividad del cobre |
| Flexibilidad de arranque y parada | Bueno | Más lento | Útil para la producción en lotes pequeños. |
| Automatización | Fácil de integrar | Más difícil | La inducción se adapta mejor al control PLC. |
| Enfoque de mantenimiento | Fuente de alimentación, serpentín, crisol y sistema de refrigeración | Quemador, sistema refractario y de escape | Ambos requieren mantenimiento programado |
Limitaciones
| Limitación | POR QUÉ ES IMPORTANTE | Cómo gestionarlo |
|---|---|---|
| Mayor inversión inicial | El suministro eléctrico, la bobina, el sistema de refrigeración y los controles de fundición cuestan más que una simple fusión manual. | Evaluar el costo total incluyendo energía, calidad, mano de obra y recuperación. |
| dependencia del agua de refrigeración | La fuente de alimentación, la bobina y el cristalizador deben refrigerarse. | Utilice un sistema de refrigeración por agua de circuito cerrado estable. |
| Sensibilidad de la materia prima | Los desechos sucios provocan inclusiones y una conductividad deficiente. | Clasificar, limpiar y analizar la materia prima. |
| Se requiere capacitación del operador | La temperatura, la velocidad de tracción y la refrigeración deben estar coordinadas. | Utilice procedimientos estándar y control de recetas. |
| Desgaste de crisol | Las aleaciones de cobre y los ciclos térmicos consumen crisoles. | Seleccione un crisol adecuado e inspecciónelo periódicamente. |
| Herramientas específicas para cada producto | Las varillas, barras, placas y tiras requieren moldes diferentes. | Planifique las herramientas según la gama de productos. |
| Riesgo de humos de latón | El zinc puede evaporarse a altas temperaturas. | Utilice un sistema de extracción de humos y evite el sobrecalentamiento. |
| No es ideal para la producción en masa a gran escala. | Las grandes plantas de producción de varillas de cobre pueden necesitar líneas integradas de alta capacidad. | Utilice este sistema para una producción flexible de pequeñas y medianas empresas. |
¿Por qué elegir los equipos de inducción HLQ?
HLQ Induction Equipment se especializa en soluciones de calentamiento por inducción industrial para fusión, forja, soldadura fuerte, endurecimiento, precalentamiento, tratamiento térmico posterior a la soldadura y procesamiento térmico personalizado. Para proyectos de hornos de fundición por inducción de pequeña escala y de fundición continua de varillas, barras, placas, tiras y alambres de cobre, HLQ ofrece asistencia técnica integral, desde el análisis del proceso hasta la configuración del equipo.
Un proyecto de fundición de cobre requiere más que un simple horno. Requiere la potencia, la frecuencia, el diseño de la bobina, la selección del crisol, el método de sujeción, la estructura del molde, el equipo de extracción, el sistema de refrigeración y la lógica de automatización adecuados. HLQ puede ayudar a los compradores a evaluar el tipo de material, el objetivo de producción, la forma del producto, el voltaje del taller, las condiciones del agua de refrigeración y los requisitos de automatización antes de recomendar una solución de equipo práctica.
| Área de soporte de HLQ | Beneficio para el cliente | Valor del proyecto |
|---|---|---|
| Selección de fuente de alimentación | Potencia y frecuencia correctas para la fusión del cobre. | Mejora la velocidad de fusión y la eficiencia energética. |
| Diseño de horno personalizado | La capacidad del horno coincide con la producción real. | Evita equipos de potencia insuficiente o de tamaño excesivo. |
| Diseño de la bobina de inducción | Mejor acoplamiento, refrigeración y fiabilidad. | Mejora la estabilidad a largo plazo |
| Integración del sistema de fundición | Se pueden personalizar las piezas fundidas de varillas, barras, placas, tiras o alambres. | Admite múltiples productos de cobre. |
| Configuración de automatización | PLC, HMI, alarmas y control de recetas disponibles | Reduce el error del operador |
| Planificación del sistema de refrigeración | La bobina, la fuente de alimentación y la refrigeración del cristalizador están optimizadas. | Mejora la seguridad y la calidad del producto. |
| Ingeniería de aplicaciones | Sugerencias de proceso para cobre, latón y bronce. | Acorta el tiempo de puesta en marcha |
| Diseño de disposición compacta | El equipo puede adaptarse a espacios de taller reducidos. | Útil para fábricas pequeñas y medianas |
| Soporte técnico | Guía de instalación, funcionamiento y mantenimiento | Mejora la fiabilidad de la producción. |
Preguntas Frecuentes
1. ¿Qué es un pequeño horno de fusión por inducción y fundición continua de cobre?
Se trata de un sistema integrado que funde cobre o aleación de cobre mediante calentamiento por inducción y vierte el metal fundido de forma continua en varillas, barras, placas, tiras o alambres a través de moldes controlados y equipos de estirado.
2. ¿Qué productos puede producir?
Puede producir varillas de cobre, barras de cobre, placas de cobre en bruto, tiras de cobre en bruto y alambre fino. La gama exacta de productos depende del diseño del molde, el sistema de refrigeración y el equipo de tracción.
3. ¿Qué materiales se pueden fundir?
El horno puede fundir cobre puro, cobre libre de oxígeno, cobre electrolítico, chatarra de cobre limpia, latón, bronce, bronce fosforoso, bronce de aluminio y otras aleaciones a base de cobre.
4. ¿Puede procesar chatarra de cobre?
Sí. Puede procesar chatarra de cobre limpia, pero esta debe ser clasificada, limpiada y secada. El aceite, el material aislante, el acero, el aluminio y cualquier metal mixto desconocido deben eliminarse antes de la fundición.
5. ¿Qué rango de potencia se recomienda?
Los sistemas pequeños pueden consumir entre 15 y 80 kW, mientras que la producción en talleres suele consumir entre 80 y 350 kW. Las líneas de fundición de cobre de mayor producción pueden requerir entre 300 y 500 kW o una potencia específica.
6. ¿Qué frecuencia es la adecuada para fundir el cobre?
Los sistemas típicos de fusión por inducción de cobre de tamaño pequeño y mediano utilizan aproximadamente entre 0.5 y 20 kHz, dependiendo del tamaño del crisol, la potencia nominal, el peso de la carga y la agitación necesaria.
7. ¿Puede un solo horno producir varillas, barras, placas y tiras?
Una misma plataforma de fusión por inducción puede admitir diferentes módulos de fundición, pero cada forma de producto generalmente requiere su propio diseño de matriz, fijación, tracción y refrigeración.
8. ¿Es mejor la fundición vertical que la fundición horizontal?
La fundición ascendente suele ser la opción preferida para varillas de cobre limpias y materia prima para alambre. La fundición horizontal ofrece mayor flexibilidad para varillas, barras, tiras y algunas placas en bruto. El mejor método depende del producto final.
9. ¿Cómo se puede reducir la oxidación?
Utilice materia prima limpia, evite el sobrecalentamiento excesivo, reduzca el tiempo de mantenimiento, cubra el baño fundido, retire la escoria con cuidado y utilice una atmósfera protectora cuando se requiera una alta conductividad.
10. ¿Por qué las tiras de cobre presentan grietas en los bordes?
Las grietas en los bordes pueden deberse a un enfriamiento irregular, una tensión excesiva, una desalineación del molde o una temperatura de fundición incorrecta. La solución consiste en optimizar la alineación del molde, el equilibrio del enfriamiento y la velocidad de tracción.
11. ¿Por qué fluctúa el diámetro de la varilla de cobre?
Las fluctuaciones en el diámetro pueden deberse a una velocidad de tracción inestable, desgaste del molde, vibraciones, fluctuaciones de temperatura o refrigeración inconsistente. La tracción servoaccionada y las recetas de proceso estables ayudan a solucionar este problema.
12. ¿Qué sistema de refrigeración se requiere?
Se recomienda un sistema de refrigeración de circuito cerrado para la fuente de alimentación por inducción, la bobina y el cristalizador. Un agua de refrigeración estable mejora la seguridad, la vida útil del equipo y la calidad de la fundición.
13. ¿Puede producir cobre libre de oxígeno?
Sí, se puede configurar para la producción de cobre libre de oxígeno, pero requiere una carga de alta pureza, una superficie de fusión protegida, una fundición con baja turbulencia y un control de proceso estricto.
14. ¿Es el sistema adecuado para la fundición de latón?
Sí. Puede fundir varillas, barras y tiras de latón, pero la pérdida de zinc y los humos deben controlarse mediante una gestión adecuada de la temperatura y la ventilación.
15. ¿Cuál es la diferencia entre la materia prima en forma de varilla y en forma de alambre?
La varilla puede utilizarse directamente o mecanizada, mientras que el alambre se suele estirar para obtener un alambre más fino. El alambre requiere menor contenido de inclusiones, mayor ductilidad y un diámetro más estable.
16. ¿Qué inspecciones son necesarias para los productos terminados?
Las inspecciones habituales incluyen la calidad de la superficie, las dimensiones, la rectitud, la planitud, la conductividad, la composición química y las pruebas de defectos internos, según la aplicación final.
17. ¿Cuánto tiempo tarda la instalación?
El tiempo de instalación depende del tamaño del horno de inducción , el nivel de automatización, el sistema de refrigeración, la complejidad de la línea de fundición y la preparación del taller. Los sistemas pequeños se instalan más rápido que las líneas de producción totalmente automatizadas.
18. ¿Se puede automatizar la línea de fundición?
Sí. El sistema puede utilizar PLC, HMI, control de recetas, tracción servo, alarmas de refrigeración, control de longitud y registro de datos para una producción más estable.