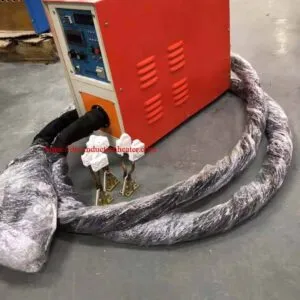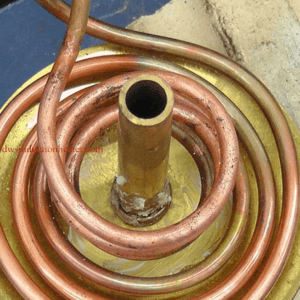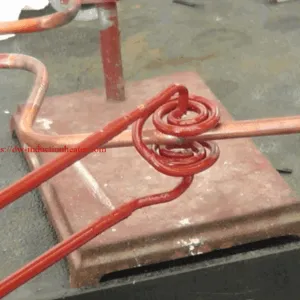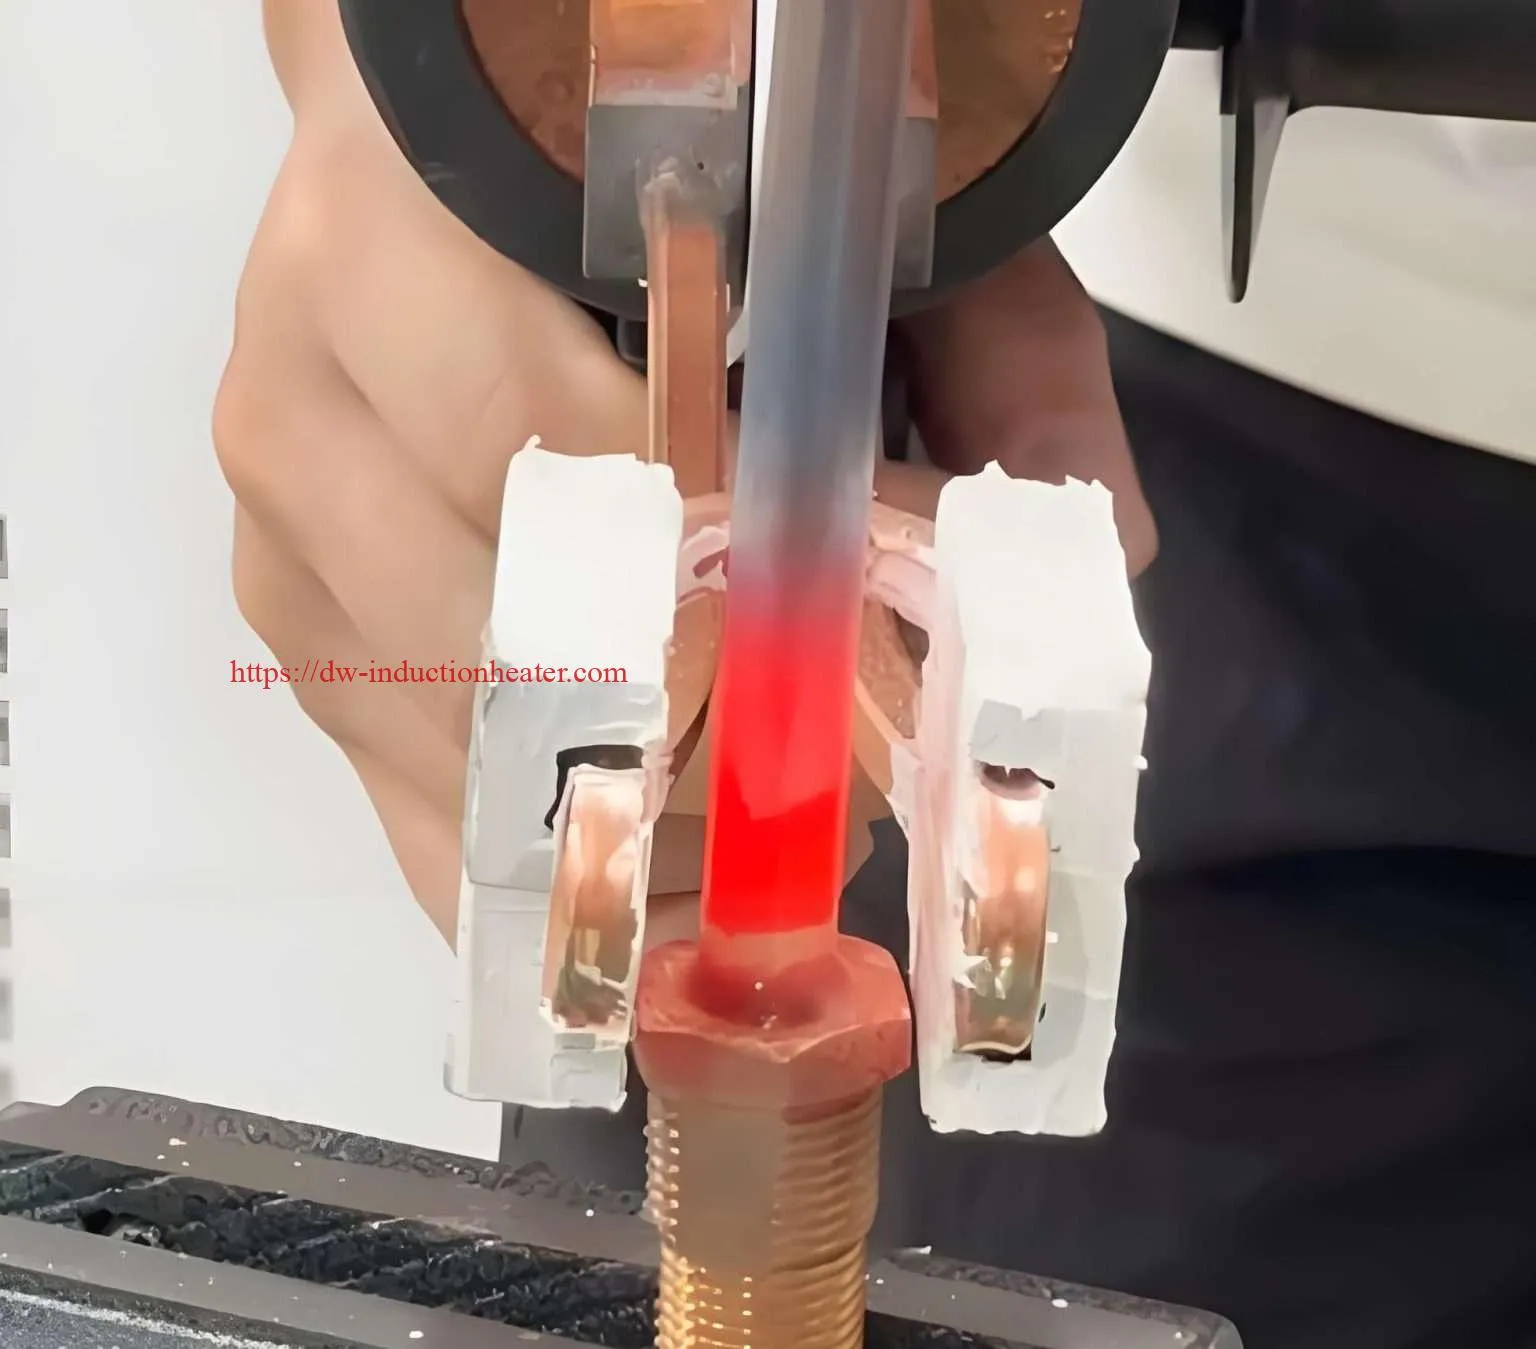


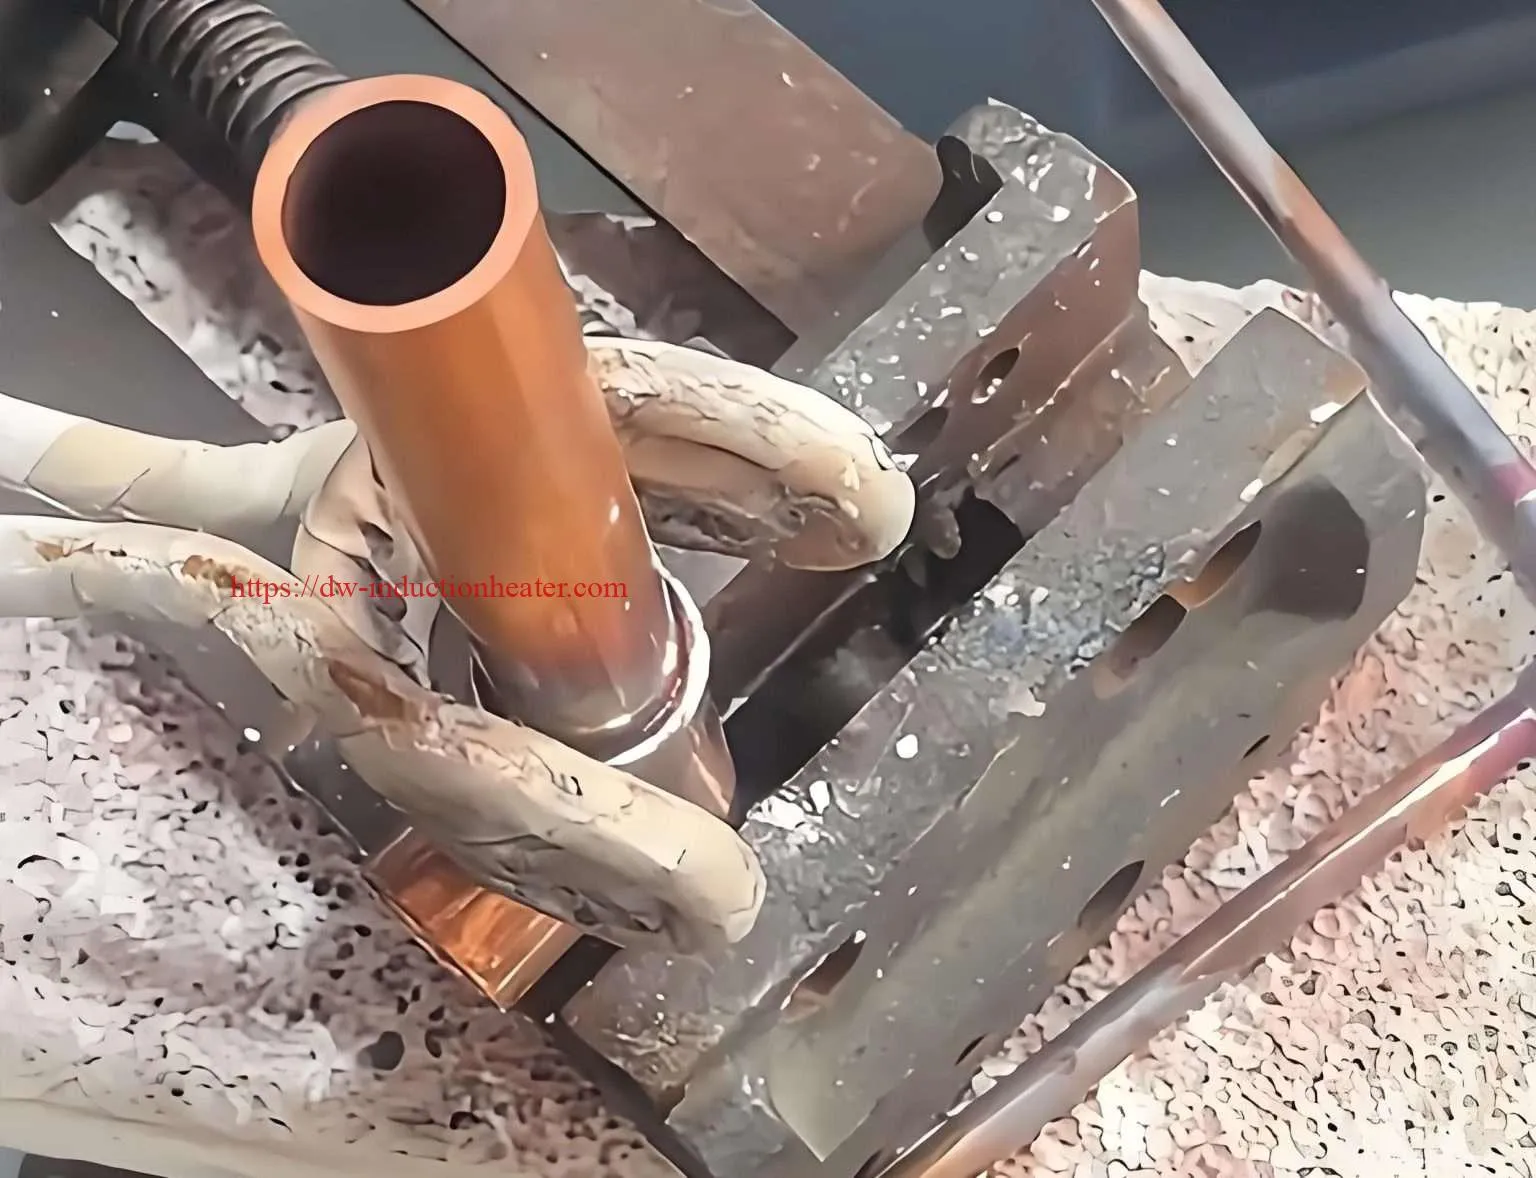
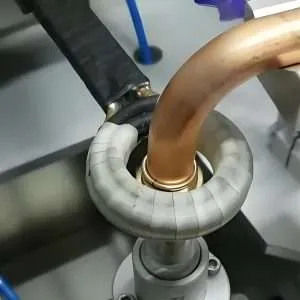
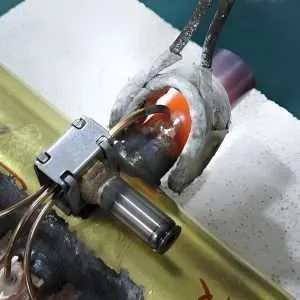
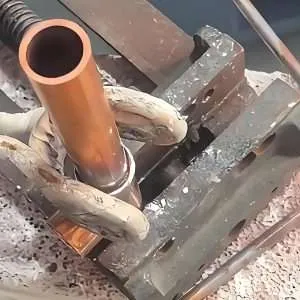
Máquina portátil de soldadura por inducción para juntas de tubos de cobre, latón, acero y sistemas de climatización (HVAC).
Máquina de soldadura por inducción portátil
Índice
- Respuesta rápida
- ¿Qué es este producto?
- Aplicaciones clave
- Materiales adecuados
- Principio de funcionamiento
- Especificaciones técnicas
- Selección de modelo recomendada
- Proceso de flujo de trabajo
- Diseño de bobinas y accesorios
- Sistema de Control y Automatización
- Problemas y soluciones habituales
- Guía de selección de ingeniería
- Ventajas
- Limitaciones
- ¿Por qué elegir los equipos de inducción HLQ?
- Preguntas Frecuentes
Un portátil Máquina de soldadura por inducción Es un sistema de calentamiento por inducción compacto y de alta frecuencia que se utiliza para unir cobre, latón, acero, acero inoxidable, carburo, herramientas de diamante y conjuntos de metales mixtos con metal de aporte para soldadura fuerte. En lugar de utilizar una llama abierta, genera calor electromagnético controlado directamente en la zona de unión. Se utiliza ampliamente para tubos de cobre de HVAC, tuberías de refrigeración, componentes de automoción, conectores eléctricos, herramientas de carburo, segmentos de diamante y conjuntos de acero inoxidable. Para los compradores, resuelve problemas comunes como la inestabilidad de la llama, el sobrecalentamiento, la oxidación, la dependencia del operario, los problemas de seguridad y la baja repetibilidad en la producción manual de soldadura fuerte.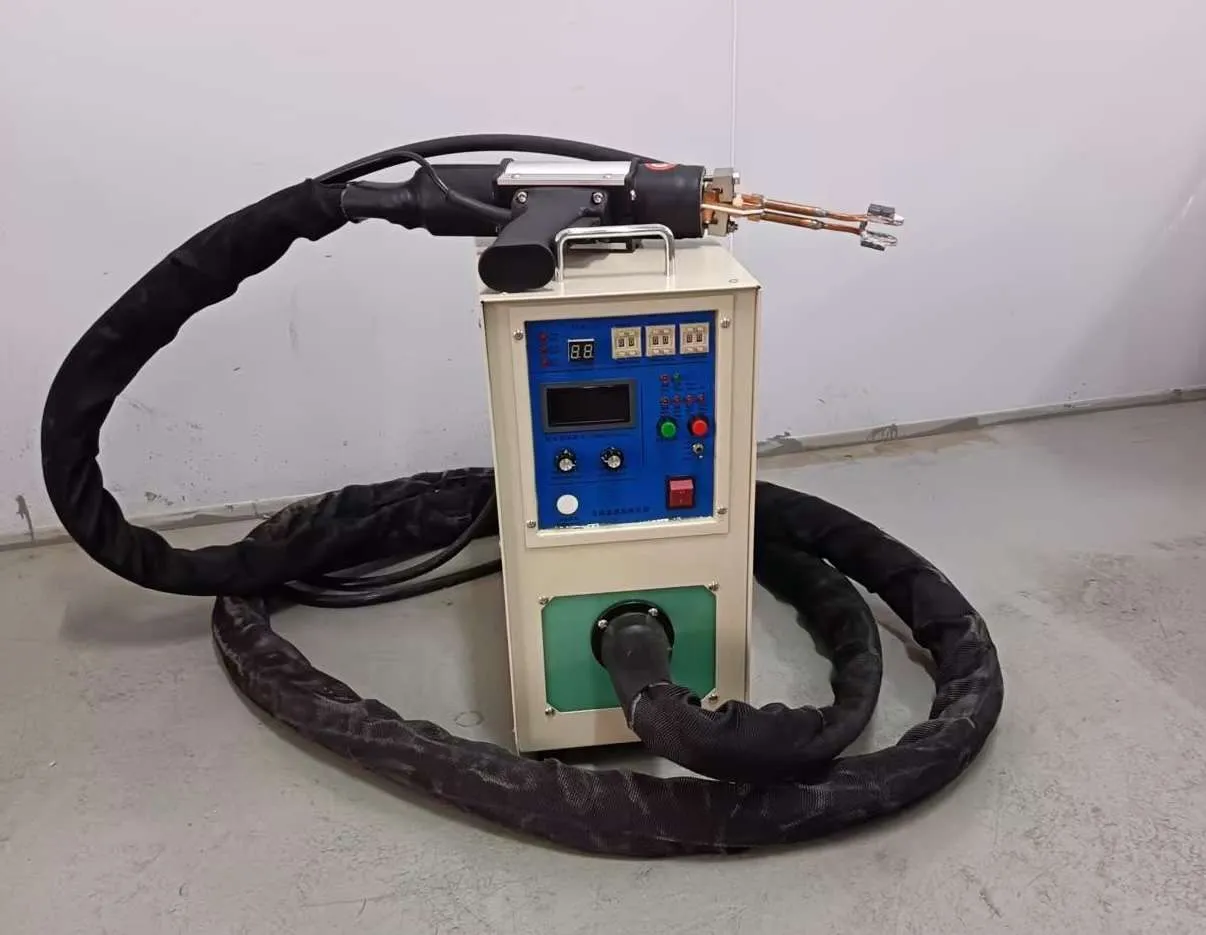
Respuesta rápida
Una máquina de soldadura por inducción portátil es una fuente de alimentación de calentamiento por inducción móvil con un cabezal de soldadura manual o flexible, una bobina de cobre personalizada y un sistema de control digital. Es ideal para la soldadura localizada de tubos de cobre, accesorios de latón, juntas de acero, piezas de acero inoxidable, herramientas de carburo y conjuntos de tuberías de climatización/refrigeración donde se requiere un calentamiento rápido, juntas limpias, calidad repetible y funcionamiento sin llama.
¿Qué es este producto?
Una máquina portátil de soldadura por inducción es un dispositivo de calentamiento industrial diseñado para calentar de forma rápida y selectiva una unión metálica mediante inducción electromagnética. En la soldadura fuerte, los metales base no se funden. En su lugar, se calienta un metal de aporte con un punto de fusión más bajo hasta que fluye hacia la junta por capilaridad. Al solidificarse, el metal de aporte forma una fuerte unión metalúrgica entre las piezas.
En comparación con la soldadura fuerte tradicional con soplete, la soldadura fuerte por inducción utiliza una bobina de inducción para suministrar calor solo donde se necesita. El área de calentamiento es menor, el proceso es más fácil de controlar y la calidad de la unión es más consistente. Para las fábricas que sueldan tuberías de cobre, conectores de latón, tubos de acero inoxidable, puntas de carburo o segmentos de corte de diamante, esta tecnología puede reducir la dependencia de la habilidad del operario con la llama y mejorar la uniformidad de la producción.
Una máquina de soldadura por inducción portátil típica incluye una fuente de alimentación de calentamiento por inducción IGBT, un transformador manual o cabezal de soldadura, una bobina de inducción de cobre refrigerada por agua, un sistema de refrigeración, un interruptor de pedal o de gatillo, un control de temperatura y un soporte. Según la aplicación, la máquina puede diseñarse como una unidad compacta de sobremesa, una unidad móvil tipo carro o un sistema portátil con cable flexible.
| Parte del sistema | Función | Notas de Ingeniería |
|---|---|---|
| fuente de alimentación IGBT | Convierte la potencia de entrada en corriente de alta frecuencia. | La potencia y la frecuencia deben coincidir con el tamaño y el material de la junta. |
| Cabezal de soldadura manual | Acerca la bobina de inducción a la pieza de trabajo. | Importante para reparaciones en campo y producción flexible. |
| Bobina de induccion | Crea el campo magnético alterno | La forma de la bobina determina la velocidad y la uniformidad del calentamiento. |
| Sistema de refrigeración | Enfría la fuente de alimentación, el transformador y la bobina. | Se recomienda la protección contra el flujo de agua. |
| Accesorio | Posiciona las piezas y controla la separación de la junta. | Mejora la repetibilidad y el flujo del relleno. |
| Panel de control | Configura el modo de potencia, tiempo y proceso. | El control digital es útil para la producción por lotes. |
Aplicaciones clave
Las máquinas portátiles de soldadura por inducción se utilizan en cualquier lugar donde se requiera calentar de forma rápida, segura y repetida una junta metálica localizada. Este equipo es especialmente útil para juntas de tuberías, ensamblajes pequeños, mantenimiento y líneas de producción donde se requiere flexibilidad operativa.
| Experiencia | Aplicación típica | Piezas de trabajo comunes | Beneficio principal |
|---|---|---|---|
| Climatización y refrigeración | Soldadura fuerte de tubos de cobre | Tuberías de cobre, codos, colectores, tubos de compresor | Limpie las juntas sin llama abierta. |
| Motorium | Soldadura fuerte de componentes pequeños | Sensores, tubos, racores, conectores | Ciclo de calentamiento rápido y repetible |
| Fabricación de herramientas | Soldadura fuerte con punta de carburo | Herramientas de corte, hojas de sierra, taladros, fresas | Calentamiento preciso alrededor del asiento del inserto |
| industria de herramientas de diamante | Soldadura fuerte de segmentos de diamante | brocas, hojas de sierra, herramientas de rectificado | Reducción del daño térmico en el cuerpo de la herramienta. |
| industria eléctrica | Soldadura fuerte de conectores y terminales | Terminales de cobre, barras colectoras, contactos | Alta conductividad y calidad de unión estable |
| Fabricación de acero inoxidable | Soldadura fuerte de tubos y accesorios | Tubos, válvulas y adaptadores de acero inoxidable. | Entrada de calor localizada y menor distorsión |
| Mantenimiento y reparación | Soldadura fuerte in situ | Tuberías, accesorios, piezas mecánicas pequeñas | Portátil y más seguro que el fuego en muchos talleres. |
 Tabla de demanda de calor de la aplicación

| tipo de aplicacion | demanda de calor | Gama de máquinas recomendada | Nivel de dificultad |
|---|---|---|---|
| Pequeñas uniones de tubos de cobre | Bajo | 5–15 kilovatios | ¡Fácil |
| Juntas de distribuidor y colector de HVAC | Media | 15–25 kilovatios | Media |
| Soldadura fuerte de herramientas de carburo | Media | 15–35 kilovatios | Media |
| Soldadura fuerte de válvulas de latón grandes | Alto | 25–60 kilovatios | Alto |
| Conjuntos de tubos de acero inoxidable | Medio a alto | 25–60 kilovatios | Alto |
| Soldadura fuerte automatizada en múltiples estaciones | Alto | 35–100 kilovatios | Alto |
Materiales adecuados
La soldadura por inducción puede utilizarse con la mayoría de los metales conductores de electricidad. La respuesta de calentamiento depende de la resistividad eléctrica, la permeabilidad magnética, la geometría de la pieza, el acoplamiento de la bobina y la frecuencia. El cobre y el aluminio son altamente conductores, por lo que generalmente requieren una mayor densidad de potencia y bobinas bien diseñadas. El acero al carbono se calienta con mayor facilidad debido a su mayor resistividad y propiedades magnéticas a bajas temperaturas. El acero inoxidable también es adecuado, pero el diseño de la junta y la selección del material de aporte deben controlarse cuidadosamente.
| Material de base | Respuesta al calentamiento por inducción | Metal de relleno común | Aplicación típica |
|---|---|---|---|
| Cobre | Dispersión rápida del calor; requiere un buen acoplamiento de la bobina. | A base de plata, cobre-fósforo | Tubos de climatización, conectores eléctricos |
| Latón | Buena respuesta térmica | Relleno de latón a base de plata | Válvulas, accesorios, conectores |
| Acero carbono | Muy buena respuesta por debajo de la temperatura de Curie. | Relleno a base de plata, a base de cobre, de latón | Portaherramientas, piezas mecánicas |
| Acero inoxidable | Respuesta moderada; depende del grado | A base de plata, a base de níquel | Componentes para la industria alimentaria, médica, química y de instrumentación. |
| Carburo | Generalmente se calienta a través del soporte y el área de inserción. | aleación de plata, cobre y zinc | Herramientas de corte y piezas de desgaste |
| Segmento de diamante | Calentamiento indirecto a través del cuerpo de acero y el material de relleno. | Aleación de soldadura fuerte a base de plata o especial | Discos de sierra de diamante y brocas de núcleo |
| Aluminio: | Más difícil debido a la alta conductividad y la capa de óxido. | Relleno de aluminio-silicio | Intercambiadores de calor y piezas de aleación ligera |
Tabla de dificultad de soldadura fuerte de materiales
| Combinación de materiales | Dificultad de soldadura fuerte | Punto clave de ingeniería |
|---|---|---|
| Cobre a cobre | ¡Fácil | Utilice la holgura correcta de la junta y el fundente/relleno. |
| Cobre a latón | Fácil a mediano | Controlar el equilibrio térmico entre las piezas |
| Cobre a acero | Media | Calentar ambas partes de manera uniforme a pesar de sus diferentes propiedades térmicas. |
| Acero a carburo | Media | Evite el sobrecalentamiento del carburo y mantenga la alineación del inserto. |
| Acero inoxidable a acero inoxidable | Medio a alto | Utilice el fundente, la atmósfera o la selección de relleno adecuados. |
| Aluminio a aluminio | Alto | El control preciso de la temperatura y la gestión de óxidos son fundamentales. |
Principio de funcionamiento
El principio de funcionamiento de un máquina portátil de soldadura por inducción Se basa en la inducción electromagnética. La fuente de alimentación convierte la electricidad industrial en corriente alterna de alta frecuencia. Esta corriente fluye a través de la bobina de inducción de cobre y crea un campo magnético que cambia rápidamente. Cuando se coloca una pieza metálica conductora dentro o cerca de la bobina, se inducen corrientes parásitas en la pieza. Estas corrientes parásitas generan calor debido a la resistencia eléctrica del metal.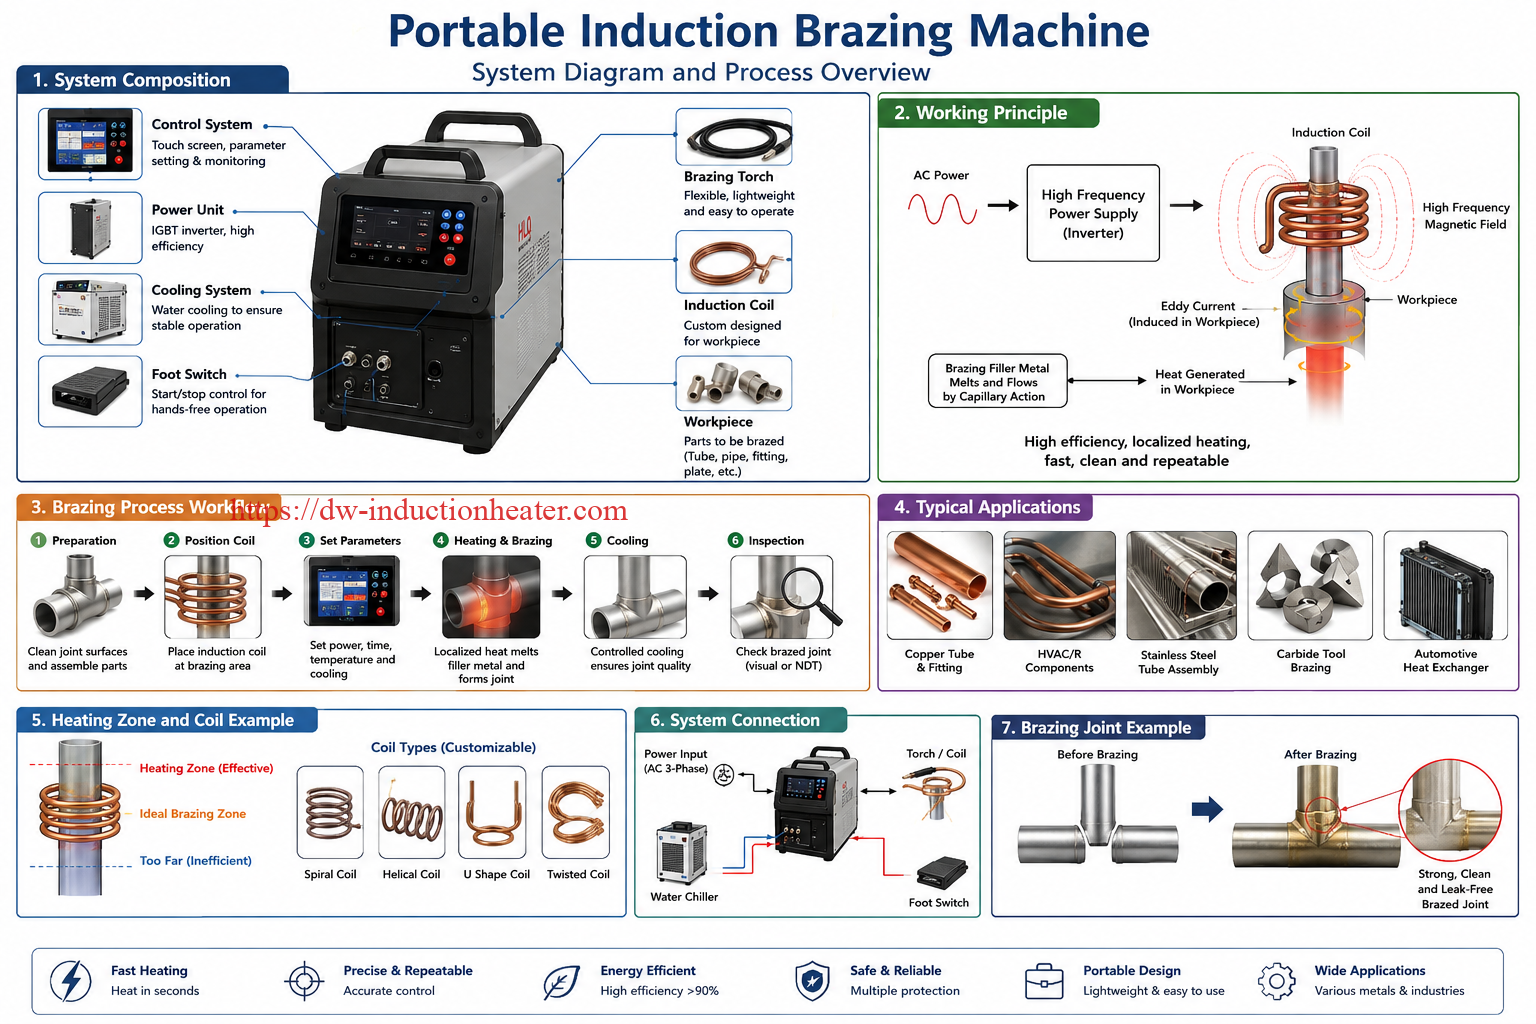
En metales magnéticos como el acero al carbono, la histéresis magnética por debajo de la temperatura de Curie puede generar calor adicional. En metales no magnéticos como el cobre y el latón, el calentamiento se debe principalmente a las pérdidas por corrientes parásitas. Dado que la energía se genera directamente en el interior del metal, el calentamiento por inducción es rápido, eficiente y altamente controlable.
Diagrama del principio de soldadura por inducción
| Paso | Conversión de energía | Resultado |
|---|---|---|
| 1 | La alimentación de CA entra al inversor IGBT. | Salida eléctrica estable de alta frecuencia |
| 2 | Una corriente de alta frecuencia fluye a través de una bobina de cobre. | Se genera un campo magnético alterno |
| 3 | El campo magnético se acopla con la junta metálica. | En la pieza de trabajo se producen corrientes parásitas. |
| 4 | Las corrientes de Foucault se encuentran con la resistencia del metal. | Se genera calor en la junta y a su alrededor. |
| 5 | El material de aporte para soldadura fuerte alcanza la temperatura de flujo. | El relleno se funde y entra en el espacio libre de la junta. |
| 6 | La potencia se detiene y las juntas se enfrían. | Se forma una unión soldada fuerte. |
Diagrama de procesamiento de texto
Potencia de entrada ↓ Inversor IGBT ↓ Corriente de alta frecuencia ↓ Bobina de inducción de cobre ↓ Campo magnético alterno ↓ Corrientes parásitas en la pieza de trabajo ↓ Calentamiento localizado de la junta ↓ Fusión y flujo del metal de aportación ↓ Enfriamiento y solidificación de la junta soldada
El aspecto técnico más importante es que el calentamiento por inducción se basa en el acoplamiento electromagnético, y no solo en la posición visible de la llama, como en la soldadura fuerte con soplete. Por lo tanto, la forma de la bobina, la distancia entre bobinas, la posición de la junta, el tipo de material y la ubicación del material de aporte deben diseñarse conjuntamente. Un buen sistema de soldadura fuerte por inducción no es solo una fuente de alimentación; es una solución de calentamiento integral.
Especificaciones técnicas
| Parámetro | Especificación | Notas |
|---|---|---|
| Nombre del producto | Máquina de soldadura por inducción portátil | También llamada máquina de soldadura por inducción portátil o calentador de inducción portátil para soldadura fuerte. |
| Rango de poder | Rango típico de portabilidad: 5 kW–100 kW | Mayor potencia disponible para sistemas semiautomáticos personalizados. |
| Rango de frecuencia | 30–300 kHz típico | Mayor frecuencia para piezas pequeñas y uniones delgadas; menor frecuencia para piezas más grandes. |
| Voltaje de entrada | Monofásico o trifásico, personalizado | Las opciones comunes incluyen 220 V, 380 V, 415 V, 440 V y 480 V. |
| El control de potencia | Ajuste de potencia digital | Útil para ciclos de calentamiento repetibles. |
| Modo de calefacción | Control manual, por temporizador, por control de temperatura o por PLC. | Seleccionado según los requisitos de producción. |
| método de enfriamiento | Refrigeración por agua o enfriadora integrada | La bobina y el transformador normalmente requieren refrigeración por agua. |
| Protección de refrigeración | Protección contra el flujo, la temperatura y la presión del agua. | Recomendado para un funcionamiento seguro a largo plazo. |
| Tipo de operación | Estación portátil, de sobremesa, tipo carro o automatizada | El modelo portátil es ideal para una producción flexible y un servicio de campo. |
| Tipo de bobina | Bobina de tubo de cobre personalizada | De una sola vuelta, de varias vueltas, en forma de U, de bobina dividida o de bobina plana. |
| Relleno aplicable | Relleno de plata, cobre-fósforo, latón, níquel y aluminio. | Depende del material base y de los requisitos de las juntas. |
| Rango de temperatura | Normalmente entre 600 y 1150 °C, dependiendo del relleno. | La temperatura real del proceso depende de la aleación de relleno. |
| Tiempo del ciclo | Desde varios segundos hasta varios minutos | Depende de la masa, el material y la potencia de la articulación. |
| interfaz de control | Panel de botones, pantalla digital, interruptor de pedal, disparador manual o PLC | Interfaz de automatización opcional disponible |
| Protección de la seguridad | Protección contra sobrecorriente, sobretensión, sobretemperatura, escasez de agua y sobrefase. | Importante para la fiabilidad industrial |
Referencia típica de modelo portátil
| Clase de modelo | Potencia típica | Pieza de trabajo de ajuste óptimo | Estilo de producción |
|---|---|---|---|
| Unidad portátil pequeña | 5–10 kilovatios | Tubos pequeños de cobre, terminales, anillos pequeños | Reparación, laboratorio, lotes pequeños |
| Unidad portátil general | 15–25 kilovatios | Tubos de climatización, accesorios de latón, pequeñas herramientas de carburo. | Producción de taller |
| unidad portátil industrial | 30–60 kilovatios | Válvulas más grandes, juntas de acero inoxidable, cuerpos de herramientas | La producción de lotes |
| Estación de soldadura semiautomática | 60–100 kilovatios | Ensamblajes grandes o producción de múltiples juntas | Fabricación automatizada o de alto volumen |
Selección de modelo recomendada
| Aplicación | Material | Potencia recomendada | Frecuencia |
|---|---|---|---|
| Soldadura de tubos de cobre pequeños, con un diámetro inferior a 10 mm. | Cobre a cobre | 5–10 kilovatios | 100-300 XNUMX kHz |
| Juntas de tubos de cobre para sistemas de climatización, 10–25 mm | Cobre con cobre o cobre con latón | 10–25 kilovatios | 60-200 XNUMX kHz |
| Soldadura fuerte de tubos de compresores de refrigeración | Cobre, latón, acero. | 15–30 kilovatios | 50-150 XNUMX kHz |
| Soldadura fuerte de válvulas y accesorios de latón | Latón a cobre o latón a acero | 20–40 kilovatios | 40-120 XNUMX kHz |
| Soldadura fuerte con punta de carburo | Soporte de acero e inserto de carburo | 15–35 kilovatios | 80-250 XNUMX kHz |
| Soldadura fuerte de segmentos de diamante | Cuerpo de acero y segmento de diamante | 20–50 kilovatios | 60-180 XNUMX kHz |
| Soldadura fuerte de tubos de acero inoxidable | Acero inoxidable a acero inoxidable | 25–60 kilovatios | 30-100 XNUMX kHz |
| Soldadura fuerte de conectores eléctricos de cobre | Terminal de cobre, barra colectora, contacto | 10–40 kilovatios | 60-200 XNUMX kHz |
| Soldadura fuerte de tubos de aluminio o intercambiadores de calor | Aleación de aluminio | 20–80 kilovatios | 40-150 XNUMX kHz |
| Línea de soldadura fuerte automatizada de múltiples juntas | Metales mixtos | 40–100 kilovatios | 30-150 XNUMX kHz |
Matriz de selección
| Requisito del comprador | Configuración recomendada | Razón |
|---|---|---|
| Reparación en sitio | Máquina portátil compacta con cabezal de mano | Fácil desplazamiento y funcionamiento flexible |
| Producción estable por lotes | Control de temporizador digital y accesorio | Mejora la repetibilidad del proceso |
| Soldadura fuerte de tubos de cobre delgados | Bobina personalizada pequeña y de mayor frecuencia | Calentamiento localizado rápido |
| Soldadura fuerte de accesorios de latón grandes | Mayor potencia con menor frecuencia | Mejor penetración del calor en masas más grandes |
| Trazabilidad de la calidad | Control PLC y monitorización de temperatura | Admite la gestión de registros de procesos y parámetros. |
| Uso industrial continuo | Sistema externo de protección y enfriador de agua | Mejora la confiabilidad a largo plazo |
Proceso de flujo de trabajo
Un proceso de soldadura por inducción estable requiere más que simplemente calentar la junta. El flujo de trabajo completo incluye limpieza, preparación de la junta, colocación del material de aporte, posicionamiento de la bobina, calentamiento controlado, enfriamiento e inspección. Cada paso influye en la resistencia y el aspecto final de la junta.
Flujo de trabajo estándar de soldadura por inducción
| Paso | Operación | Requisito de ingeniería | Control de calidad |
|---|---|---|---|
| 1 | Limpiar las piezas | Eliminar aceite, óxido, polvo y humedad. | Superficie de la junta brillante y limpia |
| 2 | Prepare la autorización conjunta | Mantenga la separación adecuada para el flujo capilar. | Ni excesivamente suelto ni demasiado ajustado. |
| 3 | Aplicar fundente o atmósfera protectora | Utilice el fundente adecuado para el material y el relleno. | El flujo cubre la zona de calefacción. |
| 4 | Colocar el metal de relleno | Anillo, alambre, pasta, calza o preforma | El relleno está cerca del espacio de la junta. |
| 5 | Bobina de posición y accesorio | Mantenga una distancia uniforme alrededor de la articulación. | No hay contacto entre la bobina y la pieza de trabajo. |
| 6 | Iniciar ciclo de calentamiento | Ajuste la potencia y el tiempo según el resultado de la prueba. | El material de relleno comienza a fluir de manera uniforme. |
| 7 | Detén la energía y enfría de forma natural. | Evite mover la articulación antes de que se solidifique. | Sin grietas ni desplazamientos |
| 8 | Limpiar e inspeccionar | Retire los residuos de fundente si es necesario. | Comprobar el filete, la penetración y la resistencia. |
Diagrama de flujo de trabajo
Limpieza de piezas ↓ Ensamblaje de juntas ↓ Colocación de fundente/material de relleno ↓ Posicionamiento de bobinas ↓ Ajuste de potencia y tiempo ↓ Calentamiento por inducción ↓ Fusión del material de relleno y flujo capilar ↓ Enfriamiento y solidificación ↓ Limpieza, inspección y pruebas

Variables clave del proceso
| Variable | Efecto sobre la soldadura fuerte | Método de control recomendado |
|---|---|---|
| Potencia | Controla la velocidad de calentamiento | Ajustado según la masa y el material de la junta. |
| Frecuencia | Controla la profundidad de calentamiento y el acoplamiento. | Adapta el tamaño de la pieza al diseño de la bobina. |
| Tiempo de calentamiento | Afecta al flujo del relleno y a la oxidación. | Utilice un temporizador para comprobar la repetibilidad. |
| Distancia de la bobina | Afecta a la uniformidad del calentamiento. | Mantener una brecha constante |
| Autorización conjunta | Afecta la acción capilar | Control mediante mecanizado o fijación |
| Cantidad de relleno | Afecta la fuerza y la apariencia de las articulaciones. | Utilice preformas para la producción en lotes. |
| método de enfriamiento | Afecta al estrés residual y a la apariencia. | Permitir un enfriamiento estable a menos que el proceso requiera un enfriamiento rápido. |
Diseño de bobinas y accesorios
La bobina de inducción es una de las partes más importantes de una máquina de soldadura por inducción portátil. Incluso con la fuente de alimentación correcta, un diseño deficiente de la bobina puede provocar un calentamiento desigual, un tiempo de ciclo lento, sobrecalentamiento del material de aporte, sobrecalentamiento de un lado o una soldadura incompleta. La bobina debe ser compatible con la forma de la junta, el material, el área de calentamiento y el método de producción.
| Tipo de bobina | Mejor aplicación | Ventajas | Notas de Diseño |
|---|---|---|---|
| Bobina redonda de una sola vuelta | Juntas y anillos de tubos pequeños | Calentamiento sencillo y rápido, fácil manejo. | Adecuado para piezas circulares |
| Bobina helicoidal de múltiples vueltas | Juntas y manguitos de tubo más largos | Mayor duración del calentamiento | Requiere espaciado uniforme |
| bobina en forma de U | Soldadura fuerte con acceso lateral | Ideal para piezas que no pueden pasar a través de una bobina cerrada. | Puede que sea necesario equilibrar la calefacción. |
| Bobina dividida | Grandes conjuntos fijos | Carga y descarga fácil | Útil para reparaciones en el campo |
| Bobina de panqueque | Herramientas planas, placas y segmentos de diamante | Buen calentamiento de la superficie | La distancia entre la bobina y la pieza debe ser controlada. |
| Bobina de perfil personalizado | Geometría de unión irregular | La mejor uniformidad de calentamiento | Requiere pruebas de muestras y diseño de ingeniería. |
Reglas de diseño de bobinas
| Factor de diseño | Práctica recomendada | Razón |
|---|---|---|
| Distancia entre la bobina y la pieza | Mantenga la distancia pequeña pero segura. | Mejora el acoplamiento electromagnético |
| Posición de la bobina | Centre la bobina alrededor de la junta de soldadura. | Evita un flujo de relleno desigual |
| Enfriamiento de bobina | Utilice un tubo de cobre hueco con refrigeración interna por agua. | Evita el sobrecalentamiento de la bobina durante el funcionamiento continuo. |
| espaciado de giros | Mantenga un espaciado uniforme. | Mejora el equilibrio de la calefacción. |
| concentrador magnético | Utilizar cuando se deba concentrar el calor. | Aumenta la eficiencia de la calefacción local. |
| Acústico | Evite el contacto directo entre la bobina y la pieza de trabajo. | Evita cortocircuitos y daños en la bobina. |
Los dispositivos de sujeción son igualmente importantes. Un dispositivo adecuado mantiene estable la separación de la junta, sujeta el material de aporte y evita el movimiento durante el calentamiento y el enfriamiento. Para la soldadura manual, un simple dispositivo de posicionamiento puede ser suficiente. Para la producción en serie, las abrazaderas neumáticas, las mesas giratorias indexadas o los dispositivos de sujeción controlados por PLC pueden mejorar significativamente la productividad.
Lista de verificación para el diseño de accesorios
| Parámetro | Requisito | POR QUÉ ES IMPORTANTE |
|---|---|---|
| Alineación de piezas | Estable antes y durante el calentamiento. | Previene la debilidad o la desalineación de las articulaciones. |
| Autorización conjunta | Consistente de una parte a otra | Permite un flujo capilar repetible |
| Resistencia al calor | El material de la luminaria debe soportar el calor radiante. | Evita la deformación del accesorio |
| Comportamiento eléctrico | Evite crear bucles conductores innecesarios cerca de la bobina. | Evita el calentamiento no deseado |
| Velocidad de carga | Fácil carga y descarga de piezas | Mejora la eficiencia de la producción. |
Sistema de Control y Automatización
Las máquinas portátiles de soldadura por inducción pueden operarse manualmente o integrarse en estaciones de producción semiautomáticas. El nivel de control debe seleccionarse según el volumen de producción, los requisitos de calidad y la habilidad del operario. Para reparaciones y trabajos de lotes pequeños, la operación manual mediante gatillo ofrece flexibilidad. Para la producción repetitiva, se recomienda el control por temporizador, la monitorización de la temperatura y los programas PLC.
| Nivel de control | Configuration | Mejor aplicación | Beneficio |
|---|---|---|---|
| Control manual | Ajuste de potencia y gatillo manual | Reparación, producción de prueba, trabajo flexible | Sencillo y económico |
| Control de temporizador | Tiempo de calentamiento y potencia preestablecidos | Producción en serie de piezas similares | Mejora la repetibilidad |
| Control de temperatura | Retroalimentación del pirómetro infrarrojo o del termopar | Soldadura fuerte de precisión y materiales sensibles | Reduce el riesgo de sobrecalentamiento |
| Control PLC | Almacenamiento de recetas, sensores y sistemas de bloqueo. | Líneas de producción y automatización | Respalda un proceso industrial estable |
| Integración de robots | Manipulación de bobinas o piezas sostenidas por robot | Fabricación de gran volumen | Reduce la mano de obra y mejora la consistencia. |
Tabla de opciones de automatización
| Volumen de producción | Control recomendado | Accesorios recomendados |
|---|---|---|
| Volumen bajo | Modo manual | Cabezal de mano, interruptor de pedal, accesorio sencillo |
| Volumen medio | Modo temporizador | Panel digital, enfriador de agua, accesorio de posicionamiento |
| volumen alto | Modo PLC | Dispositivo neumático, mesa giratoria, monitorización de la refrigeración |
| Producción de calidad crítica | Modo de retroalimentación de temperatura | Pirómetro, registro de datos, sistema de alarma |
| Línea totalmente automatizada | Integración de PLC y robots | Brazo robótico, carga automática, cerramiento de seguridad |
Problemas y soluciones habituales
| Primaria | Causa posible | Solución de ingeniería |
|---|---|---|
| El relleno no fluye | Temperatura demasiado baja, limpieza deficiente, relleno incorrecto o holgura de la junta demasiado pequeña | Aumente la potencia o el tiempo, limpie la superficie, seleccione el relleno correcto y ajuste la holgura. |
| El relleno se acumula en bolas | Oxidación, flujo deficiente, contaminación superficial o calentamiento desigual | Mejorar la limpieza, aplicar el fundente correcto, ajustar la posición de la bobina. |
| La articulación se sobrecalienta | Potencia demasiado alta o tiempo de calentamiento demasiado prolongado | Reduzca la potencia, acorte el tiempo de ciclo o utilice la retroalimentación de temperatura. |
| Un lado se calienta más rápido | La bobina no está centrada o las piezas tienen masas diferentes. | Rediseñar la bobina, girar la pieza o cambiar la distancia de la bobina |
| Fuerza articular débil | Flujo capilar deficiente, material de relleno incorrecto, espacio incorrecto o calentamiento insuficiente | Optimizar el diseño de la junta y verificar la temperatura de soldadura. |
| Oxidación excesiva | El tiempo de calentamiento es demasiado largo o el flujo es insuficiente. | Acortar el ciclo, usar el fundente adecuado o una atmósfera protectora. |
| La bobina se sobrecalienta | Agua de refrigeración insuficiente o corriente excesiva | Compruebe el flujo de agua, la obstrucción del tubo serpentín y el sistema de refrigeración. |
| Las alarmas de la máquina son frecuentes | Problema de flujo de agua, sobrecorriente, sobretensión o sobrecarga | Verifique la potencia de entrada, el sistema de refrigeración y la coincidencia de las bobinas. |
| Resultados de ciclo inconsistentes | Variación manual, posición inestable de la pieza o cantidad de relleno inconsistente | Utilice accesorios, control de temporizador y anillos de relleno preformados. |
Tabla de diagnóstico de defectos
| Defecto observado | Problema de proceso probable | Verificación de prioridad |
|---|---|---|
| Superficie de unión negra | Oxidación o flujo sobrecalentado | Tiempo de calentamiento y tipo de flujo |
| Filete incompleto | Calor o relleno insuficientes | Potencia, tiempo y ubicación del relleno |
| Junta agrietada | Movimiento durante el enfriamiento o el estrés térmico | Estabilidad del accesorio y método de enfriamiento |
| Exceso de relleno fuera de la junta | Demasiado relleno o mal control de los huecos | Tamaño del relleno y espacio libre entre juntas |
| Decoloración del metal base | Zona afectada por sobrecalentamiento o calor excesivo | Posición de la bobina y ajuste de potencia |
Guía de selección de ingeniería
La selección de una máquina de soldadura por inducción portátil debe comenzar con la pieza de trabajo, no solo con la potencia nominal. Una misma máquina de 25 kW puede funcionar muy bien para una junta de tubo de cobre, pero podría ser demasiado pequeña para una válvula de latón grande o demasiado potente para un terminal eléctrico diminuto. Una buena selección requiere un análisis del material, el tamaño de la junta, el metal de aporte, la cantidad de producción, el método del operario y el nivel de calidad requerido.
Paso 1: Definir la articulación
La geometría de la junta determina la forma de la bobina y la potencia requerida. Las juntas tubo-tubo, tubo-accesorio, herramientas planas y anillos requieren diseños de bobina diferentes. Los ingenieros deben medir el diámetro exterior, el espesor de la pared, la longitud de solapamiento, la holgura de la junta y la masa total calentada.
Paso 2: Confirmar la combinación de materiales
El cobre, el latón, el acero, el acero inoxidable, el carburo y el aluminio se calientan de forma diferente. Las uniones de metales mixtos requieren un equilibrio térmico. Por ejemplo, el cobre disipa el calor rápidamente, mientras que el acero puede calentarse más rápido bajo la misma resistencia. Es posible que sea necesario concentrar más energía en el lado del cobre o aumentar la longitud de calentamiento para lograr un flujo uniforme del material de aporte.
Paso 3: Seleccionar el metal de aporte y la temperatura de soldadura.
El material de aporte determina la temperatura de proceso requerida. El aporte a base de plata se utiliza ampliamente para la soldadura fuerte de cobre, latón, acero y carburo de alta calidad. El aporte de cobre-fósforo es común para aplicaciones de cobre con cobre. El aporte a base de níquel puede utilizarse para acero inoxidable o para aplicaciones a altas temperaturas. La soldadura fuerte de aluminio requiere un control de temperatura muy preciso, ya que el intervalo de fusión del material base y del aporte es relativamente cercano.
Paso 4: Estimar la potencia y la frecuencia.
Las piezas pequeñas requieren alta frecuencia y menor potencia. Las piezas más grandes necesitan más potencia y, a menudo, una frecuencia menor para lograr una mejor profundidad de calentamiento. En soldadura fuerte portátil, entre 10 y 25 kW son suficientes para muchas aplicaciones con tubos de cobre y sistemas de climatización, mientras que entre 30 y 60 kW son más adecuados para conjuntos de mayor tamaño de latón, acero y acero inoxidable.
Paso 5: Diseñar la bobina y el accesorio
Tras seleccionar el rango de potencia de la máquina, la bobina y el soporte deben probarse con muestras reales. La mejor bobina no siempre es la más compleja. Se trata de la bobina que calienta la junta de manera uniforme, permite una carga sencilla, evita el riesgo de cortocircuito y proporciona resultados estables durante muchos ciclos.
Paso 6: Verificar mediante una prueba de muestra.
Antes de la producción en masa, se recomienda encarecidamente realizar pruebas de muestra. Una prueba adecuada debe registrar la potencia, la frecuencia, el tiempo de calentamiento, el flujo del material de relleno, el aspecto de la junta, la resistencia a la tracción o el resultado de la prueba de fugas, así como la retroalimentación del operador. Estos registros constituyen la base para definir los parámetros del proceso de producción.
| Pregunta de selección | POR QUÉ ES IMPORTANTE | Ejemplo de respuesta |
|---|---|---|
| ¿De qué material está hecha la pieza? | Determina la respuesta al calentamiento y la selección del material de relleno. | Tubo de cobre a conexión de latón |
| ¿Cuál es el tamaño de la articulación? | Determina la potencia y el tamaño de la bobina. | Tubo de 22 mm de diámetro y pared de 1 mm de espesor. |
| ¿Qué tipo de metal de aportación se utiliza? | Determina la temperatura objetivo | Anillo de soldadura de plata |
| ¿Cuántas piezas por hora? | Determina el nivel de automatización y la demanda de refrigeración. | 300 articulaciones por hora |
| ¿Manual o automatizado? | Determina la estructura de la máquina | Dispositivo portátil con modo temporizador |
| ¿Qué prueba de calidad se requiere? | Determina el nivel de control del proceso | Prueba de fugas e inspección visual |
Ventajas
La soldadura por inducción portátil ofrece importantes ventajas prácticas para la producción moderna de uniones metálicas. Es más limpia, segura y fácil de estandarizar que la soldadura por llama en muchas aplicaciones.
| La Ventaja | Valor de ingeniería | Beneficio del comprador |
|---|---|---|
| Calefacción sin llama | No se permite el uso de llamas abiertas en la junta. | Mejora la seguridad en el taller. |
| Entrada de calor localizada | El calor se concentra alrededor de la articulación. | Reduce la distorsión y la decoloración. |
| Velocidad de calentamiento rápida | La energía se genera directamente en el metal. | Tiempo de ciclo más corto |
| Buena repetibilidad | La potencia y el tiempo pueden controlarse digitalmente. | Calidad articular estable |
| Entorno de trabajo más limpio | Menos humo y menos calefacción de grandes superficies. | Mejora la comodidad del operador |
| Fácil automatización | Se puede integrar con PLC, accesorios y robots. | Adecuado para líneas de producción. |
| Menor dependencia del operador | Menor dependencia del ángulo de la antorcha y de la habilidad con la llama. | Formación y control de calidad más sencillos |
| La eficiencia energética | El calor se concentra en la zona de la articulación. | Reduce el desperdicio de calor |
| Operación portátil | La máquina puede moverse cerca de la pieza de trabajo. | Útil para reparaciones y producción flexible |
Comparación: Soldadura por inducción frente a soldadura por llama
| Parámetro | Soldadura por inducción portátil | Soldadura fuerte con llama |
|---|---|---|
| Fuente de calor | Inducción electromagnética | Llama de combustión |
| Control de calor | Control digital de potencia y tiempo | Ajuste manual de la llama |
| Seguridad | No usar llama abierta | Se requiere llama abierta y almacenamiento de gas. |
| repetibilidad | Alto con accesorio y temporizador | Depende en gran medida de la habilidad del operador. |
| Área de calentamiento | Localizada | Área más amplia afectada por el calor |
| Automatización | Fácil de integrar | Más difícil |
| Costo inicial | Mayor inversión en maquinaria | Menor costo inicial del equipo |
| Costo de producción a largo plazo | A menudo, menor en la producción por lotes. | El consumo de gas y la variación laboral siguen siendo |
| Mejor uso | Soldadura fuerte industrial repetible | Reparaciones sencillas o trabajos de bajo volumen. |
Limitaciones
Si bien la soldadura por inducción portátil es potente y eficiente, no es adecuada para todas las uniones sin ajustes técnicos. Los compradores deben comprender sus limitaciones antes de seleccionar una máquina.
| Limitación | Explicación | Solución recomendada |
|---|---|---|
| Requiere diseño de bobina | Las distintas piezas suelen necesitar bobinas diferentes. | Proporcione muestras o dibujos antes de seleccionar la máquina. |
| El coste inicial es mayor que el de la soldadura fuerte con soplete. | El suministro eléctrico, la bobina y el sistema de refrigeración aumentan la inversión. | Evaluar el costo total de producción y la mejora de la calidad. |
| No todas las geometrías son fáciles de acceder. | Es posible que las bobinas cerradas no se ajusten a ensamblajes complejos. | Utilice bobinas en forma de U, divididas o con perfil personalizado. |
| La soldadura fuerte de aluminio es más difícil. | El rango de temperatura es estrecho y la capa de óxido es un desafío. | Utilice un control preciso, un flujo correcto y pruebas de muestras. |
| Por lo general se requiere agua de refrigeración. | La bobina y el transformador necesitan refrigeración durante el funcionamiento. | Utilice un enfriador industrial y protección del flujo de agua. |
| El operador aún necesita capacitación. | La limpieza de las piezas, la colocación del relleno y la posición de la bobina son importantes. | Crear procedimientos operativos estándar |
En la práctica de la ingeniería, la mayoría de las limitaciones se pueden solucionar con un diseño correcto de la bobina, una buena sujeción, una selección adecuada del material de aporte y pruebas de muestras. La máquina debe considerarse como parte de un proceso completo de soldadura fuerte, no como una fuente de calor independiente.
¿Por qué elegir los equipos de inducción HLQ?
HLQ Induction Equipment se especializa en soluciones de calentamiento por inducción industrial para soldadura fuerte, endurecimiento, forja, fusión, recocido, ajuste por contracción, tratamiento térmico posterior a la soldadura (PWHT) y otros procesos de calentamiento de metales. Para las máquinas portátiles de soldadura fuerte por inducción, el valor más importante no reside únicamente en la venta de la fuente de alimentación, sino también en ayudar a los clientes a adaptar la máquina, la bobina, el sistema de refrigeración y los parámetros del proceso a la pieza de trabajo específica.
| Capacidad HLQ | Valor del cliente | Ejemplo de aplicación |
|---|---|---|
| Amplia gama de productos de calentamiento por inducción | Admite diferentes requisitos de potencia y frecuencia. | Soldadura de tubos pequeños para uniones industriales de gran tamaño |
| Diseño de bobina de inducción a medida | Mejora la uniformidad del calentamiento y el tiempo del ciclo. | Soldadura fuerte de tubo de cobre, accesorio de latón, herramienta de carburo y segmento de diamante |
| Apoyo a la selección de ingenieros | Reduce el riesgo de selección incorrecta de máquina. | Recomendación de potencia y frecuencia según el tamaño de la pieza de trabajo. |
| Configuraciones portátiles e industriales | Adecuado para reparaciones, talleres y uso en líneas de producción. | Cabezal de soldadura manual o estación de fijación automatizada |
| Mentalidad de prueba de procesos | Mejora la tasa de éxito en la soldadura fuerte práctica. | Prueba de calentamiento de muestra antes de la solución de producción final |
| Capacidad de fabricación OEM y soluciones personalizadas | Admite diferentes necesidades de voltaje, diseño y automatización. | Máquina especial para la industria de climatización, herramientas o automoción. |
Para los compradores que pasan de la soldadura fuerte por llama a la soldadura fuerte por inducción, HLQ puede ayudarles a evaluar la junta actual, el material de aporte, el tiempo de ciclo objetivo y el entorno de producción. La solución recomendada puede incluir una máquina de soldadura fuerte por inducción portátil, una bobina personalizada, un sistema de refrigeración por agua, un dispositivo de fijación, un temporizador y, opcionalmente, monitorización de la temperatura. Este enfoque basado en la ingeniería ayuda a los clientes a obtener una calidad de junta estable en lugar de simplemente adquirir una máquina estándar.
Preguntas Frecuentes
1. ¿Qué es una máquina portátil de soldadura por inducción?
Una máquina portátil de soldadura por inducción es un sistema de calentamiento por inducción compacto que se utiliza para calentar una unión metálica y fundir el material de aporte. Generalmente incluye una fuente de alimentación por inducción, un cabezal de soldadura manual, una bobina refrigerada por agua y un sistema de control.
2. ¿Qué materiales puede soldar?
Puede soldar cobre, latón, acero al carbono, acero inoxidable, carburo, segmentos de herramientas de diamante y algunas aleaciones de aluminio. El proceso exacto depende del material de aporte, el diseño de la junta y la configuración de la bobina.
3. ¿Es mejor la soldadura por inducción que la soldadura a la llama?
Para la producción industrial repetible, la soldadura por inducción suele ser mejor, ya que proporciona calentamiento localizado, control digital, mayor repetibilidad y no requiere llama abierta. La soldadura por llama puede seguir siendo adecuada para reparaciones sencillas de bajo volumen.
4. ¿Qué potencia debo elegir para la soldadura fuerte de tubos de cobre?
Los tubos pequeños de cobre suelen consumir entre 5 y 15 kW. Las uniones de tubos de climatización de tamaño mediano generalmente consumen entre 10 y 25 kW. Los conjuntos más grandes de latón o cobre pueden requerir entre 25 y 60 kW, dependiendo del tamaño, el tiempo de calentamiento y el material de aporte.
5. ¿Qué frecuencia es la adecuada para la soldadura por inducción?
Las aplicaciones de soldadura fuerte portátiles suelen utilizar rangos de alta frecuencia, como de 30 a 300 kHz. Las piezas pequeñas generalmente requieren una frecuencia más alta, mientras que las piezas más grandes pueden requerir una frecuencia más baja y una mayor potencia.
6. ¿La bobina de inducción necesita refrigeración por agua?
Sí, la mayoría de las bobinas de soldadura por inducción industriales están hechas de tubo de cobre hueco con refrigeración interna por agua. La refrigeración protege la bobina y el transformador durante el funcionamiento continuo.
7. ¿Puede una misma máquina soldar diferentes piezas?
Sí, una misma fuente de alimentación suele permitir soldar diferentes piezas cambiando la bobina de inducción, el dispositivo de sujeción y los parámetros del proceso. Sin embargo, piezas de tamaños muy diferentes pueden requerir distintos rangos de potencia.
8. ¿Se puede utilizar para la soldadura fuerte de tuberías de climatización y refrigeración?
Sí. La soldadura fuerte de tubos de cobre para sistemas de climatización y tuberías de refrigeración se encuentra entre las aplicaciones más comunes. La soldadura por inducción permite obtener uniones limpias y uniformes sin necesidad de llama abierta cerca de componentes sensibles.
9. ¿Se puede automatizar la soldadura por inducción?
Sí. La máquina se puede integrar con control PLC, fijaciones neumáticas, mesas giratorias, monitorización de temperatura y manipulación robótica para una producción semiautomática o totalmente automática.
10. ¿Qué información se necesita para seleccionar la máquina adecuada?
La información clave incluye el material, el tamaño de la junta, el espesor de la pared, el metal de aporte, el tiempo de calentamiento objetivo, la cantidad de producción, el voltaje disponible, el funcionamiento manual o automático y los requisitos de las pruebas de calidad.
11. ¿Por qué el metal de aportación no fluye durante la soldadura fuerte?
Las causas más comunes incluyen temperatura insuficiente, limpieza deficiente de la superficie, material de aporte inadecuado, holgura incorrecta en la junta, fundente deficiente o calentamiento irregular. La solución consiste en optimizar la limpieza, la potencia, el tiempo de calentamiento, la selección del material de aporte y la posición de la bobina.
12. ¿Puede la soldadura por inducción portátil reducir los costos de producción?
En la producción por lotes, puede reducir los costos al mejorar el tiempo de ciclo, disminuir el retrabajo, reducir la dependencia del operario y mejorar la consistencia de las uniones. El ahorro total depende del volumen de producción y del método de soldadura utilizado.
13. ¿Es segura la soldadura por inducción?
La soldadura por inducción evita la combustión de gases y la presencia de llamas abiertas, lo que mejora la seguridad en muchos talleres. Sin embargo, los operarios aún necesitan capacitación en seguridad eléctrica, manejo de piezas calientes, agua de refrigeración y manipulación adecuada de bobinas.
14. ¿Se puede soldar el aluminio mediante inducción?
Sí, pero la soldadura fuerte de aluminio es más difícil que la de cobre o acero, ya que el rango de temperatura es estrecho y la capa de óxido debe controlarse. Se recomienda realizar pruebas de proceso precisas.
15. ¿Por qué elegir una solución personalizada? bobina de soldadura por inducción?
Una bobina personalizada mejora la uniformidad del calentamiento, reduce el tiempo de ciclo y evita el sobrecalentamiento. Es uno de los componentes más importantes para un proceso de soldadura por inducción exitoso.