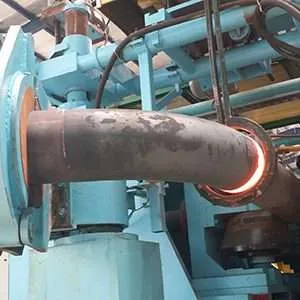


Máquina dobladora de tubos por inducción para la fabricación de tubos, tuberías y conductos de acero.
Dobladora de tubos por inducción
Índice
- Respuesta rápida
- ¿Qué es este producto?
- Aplicaciones clave
- Materiales adecuados
- Principio de funcionamiento
- Especificaciones técnicas
- Selección de modelo recomendada
- Proceso de flujo de trabajo
- Diseño de bobinas y accesorios
- Sistema de Control y Automatización
- Problemas y soluciones habituales
- Guía de selección de ingeniería
- Ventajas
- Limitaciones
- ¿Por qué elegir los equipos de inducción HLQ?
- Preguntas Frecuentes
An máquina dobladora de tubos por inducción Es un sistema de conformado en caliente que se utiliza para doblar acero al carbono, acero inoxidable, acero aleado, tubos de calderas, tubos estructurales y tuberías de gran diámetro mediante calentamiento por inducción localizado. Se utiliza ampliamente en oleoductos y gasoductos, plantas petroquímicas, centrales eléctricas, construcción naval, plataformas marinas, estructuras de acero y fabricación de tuberías a presión. Al calentar solo una zona de doblado estrecha, el equipo reduce la fuerza de conformado, mejora la calidad del doblado, minimiza las juntas de soldadura y ayuda a los compradores a producir curvas de tubería de radio largo personalizadas que los codos estándar o los métodos de doblado en frío no pueden lograr fácilmente.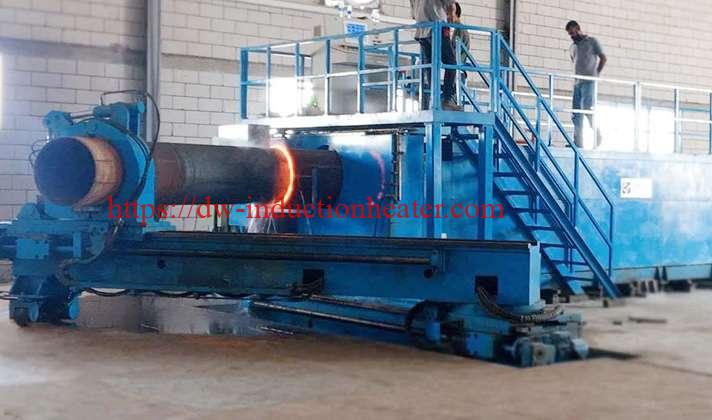
Respuesta rápida
Una máquina dobladora de tubos por inducción es la más adecuada para producir curvas en caliente precisas, suaves y repetibles en tuberías metálicas de tamaño mediano a grande, especialmente cuando la aplicación requiere curvas de radio largo, curvado de tuberías de pared gruesa, ángulos personalizados, menos codos soldados y un mejor rendimiento de flujo en sistemas de tuberías industriales.
¿Qué es este producto?
Una máquina dobladora de tubos por inducción es una máquina industrial que combina el calentamiento por inducción electromagnética con el doblado controlado mediante sistema hidráulico o CNC. Calienta una zona estrecha en forma de anillo del tubo y la dobla alrededor de un radio predefinido. Este proceso difiere del doblado en frío, ya que el tubo se calienta localmente a la temperatura de conformado antes de la deformación. Esto reduce la resistencia al doblado del metal y permite doblar tubos de gran diámetro o de paredes gruesas con mayor precisión dimensional.
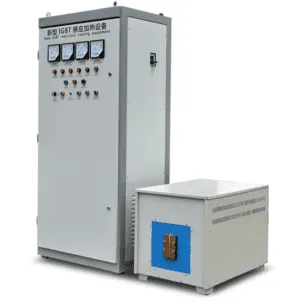
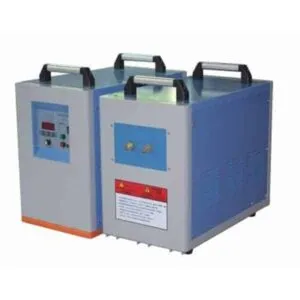
Una máquina completa normalmente incluye una fuente de alimentación por calentamiento por inducción, un transformador compatible, una bobina de inducción de cobre refrigerada por agua, una bancada, una unidad de empuje hidráulica, un brazo doblador, una abrazadera para tuberías, rodillos guía, un sistema de refrigeración, un dispositivo de medición de temperatura por infrarrojos y un armario de control PLC o CNC. La máquina se puede configurar para diferentes diámetros de tubería, espesores de pared, materiales, radios de curvatura y requisitos de producción.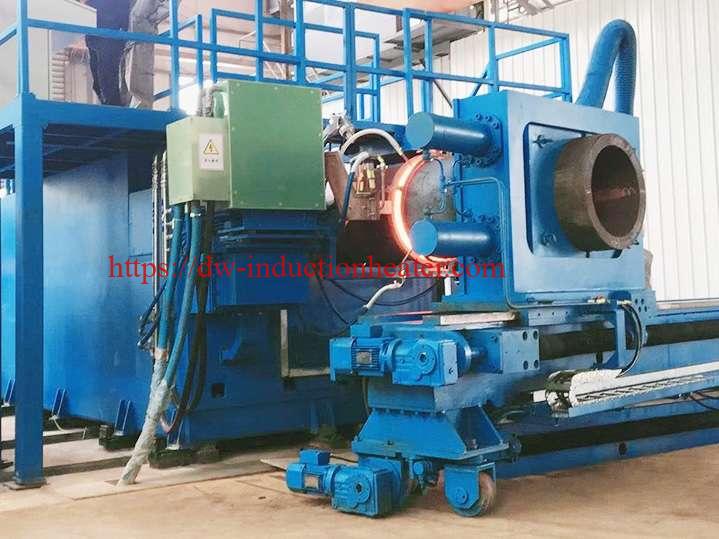
Para las empresas de fabricación de tuberías, la principal ventaja de este equipo es su flexibilidad. En lugar de depender únicamente de codos estándar, un fabricante puede producir curvas a medida según los planos del proyecto. Esto resulta especialmente útil en la construcción de oleoductos, tuberías para centrales eléctricas, construcción naval, instalación de plantas químicas y proyectos de estructuras de acero, donde el trazado de las tuberías suele ser complejo.
| Función del producto | Valor de ingeniería | Problema típico del comprador resuelto |
|---|---|---|
| Calefacción localizada de tuberías | Reduce la fuerza de conformado | Las tuberías grandes no se pueden doblar en frío. |
| Doblado en caliente controlado | Mejora la suavidad de la curvatura. | Agrietamiento por flexión en frío o recuperación elástica excesiva |
| Radio de curvatura personalizado | Admite el enrutamiento de tuberías específico del proyecto. | Los codos estándar no son adecuados. |
| Producción de curvas de radio largo | Reduce la resistencia al flujo | Demasiados codos cortos aumentan la pérdida de presión. |
| Control PLC/CNC | Mejora la repetibilidad | La calidad del doblado manual es inestable. |
Aplicaciones clave
Las máquinas de curvado de tuberías por inducción se utilizan en sistemas de tuberías que requieren cambios de dirección suaves, radios de curvatura amplios o ángulos de curvatura especiales. En muchos proyectos industriales, la curvatura de la tubería no es simplemente una pieza de conexión. Influye en el flujo de fluidos, la disposición de la instalación, la cantidad de soldaduras, la distribución de tensiones y la seguridad a largo plazo. Una curvatura por inducción bien diseñada puede reemplazar varios codos soldados y simplificar todo el sistema de tuberías.
| Experiencia | Aplicación | ¿Por qué se utiliza el doblado por inducción? |
|---|---|---|
| Petróleo y gas | Curvas de oleoductos de larga distancia, tuberías de estaciones, líneas submarinas | Diámetro grande, radio largo y menos soldaduras. |
| Petroquímico | Tuberías de proceso, tuberías de refinería, líneas de transferencia de productos químicos | Requisitos complejos de enrutamiento y alta calidad. |
| Producción de electricidad | Tuberías de vapor, tubos de caldera, tubos de sobrecalentador | Servicio de alta temperatura y alta presión |
| construcción naval | Sistemas de tuberías marinas, líneas de lastre, líneas hidráulicas | Enrutamiento compacto de tuberías en espacio limitado |
| Ingeniería costa afuera | Tuberías de plataforma, módulos FPSO, líneas de soporte submarinas | Curvas personalizadas y gran fiabilidad estructural. |
| estructura de acero | Tubos estructurales curvos, tubos para puentes, marcos arquitectónicos | Componentes de acero curvados de gran radio |
| Caldera e intercambiador de calor | Serpentines tubulares, tubos economizadores, tubos de pared del horno | Fabricación repetible de equipos térmicos y de curvado de tubos |
| Maquinaria de construcción | Tuberías hidráulicas, tubos para maquinaria pesada | Tuberías conformadas de alta durabilidad para sistemas de alta carga. |
Tabla de cobertura de la aplicación
Oleoductos y gasoductos ████████████████████ Plantas petroquímicas ████████████████ Centrales eléctricas ███████████████ Construcción naval ████████████ Estructuras de acero ███████████ Calderas e intercambiadores de calor ██████████ Maquinaria de construcción ████████
Materiales adecuados
El proceso de curvado de tuberías por inducción es adecuado para muchos metales conductores. Sin embargo, cada material tiene su propio comportamiento térmico, rango de deformación y requisitos de enfriamiento. El acero al carbono y el acero de baja aleación son los materiales más comunes, ya que responden bien al calentamiento por inducción y se utilizan ampliamente en tuberías y conductos industriales. El acero inoxidable y el acero aleado también se pueden curvar con éxito, pero requieren un control de temperatura más preciso para proteger la calidad de la superficie y las propiedades mecánicas.
| Material | Idoneidad | Notas de Ingeniería |
|---|---|---|
| Tubo de acero al carbono | Excelente | Común en oleoductos, estructuras de acero y tuberías industriales en general. |
| Tubo de acero de baja aleación | Excelente | Adecuado para tuberías a presión y aplicaciones en centrales eléctricas. |
| Tubos de acero inoxidable | Bueno | Requiere un control preciso de la temperatura para reducir la oxidación y la distorsión. |
| Acero de aleación resistente al calor | Bueno | Se utiliza para calderas, tuberías de vapor y equipos de alta temperatura. |
| Duplex de acero inoxidable | Condicional | Requiere un procedimiento térmico estricto para proteger la microestructura. |
| Acero de baja temperatura | Bueno | Es posible que sea necesario verificar las propiedades de impacto después de doblarlas. |
| Tubo de aleación de aluminio | Condicional | Se requiere una temperatura de conformado más baja y herramientas especiales. |
| Tubo de aleación de cobre | Condicional | La alta conductividad térmica requiere un diseño adecuado de la potencia y la bobina. |
| Tubo cuadrado y rectangular | Condicional | Requiere bobina y accesorio especiales para controlar la deformación. |
Principio de funcionamiento
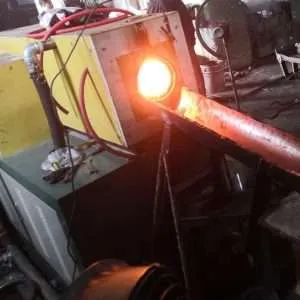
El principio de funcionamiento de una máquina dobladora de tubos por inducción se basa en la inducción electromagnética. Cuando una corriente alterna fluye a través de una bobina de inducción de cobre, se genera un campo magnético alterno alrededor de la bobina. Al colocar un tubo conductor dentro de este campo magnético, se inducen corrientes parásitas en la pared del tubo. Estas corrientes parásitas generan calor en el interior del metal debido a la resistencia eléctrica.
En el caso de los aceros magnéticos, la histéresis magnética también contribuye al calentamiento por debajo de la temperatura de Curie. Esto hace que el calentamiento por inducción sea especialmente eficiente para tuberías de acero al carbono y de baja aleación. La máquina calienta únicamente una franja estrecha alrededor de la tubería, no toda su longitud. Una vez que esta zona calentada alcanza la temperatura de curvatura deseada, el sistema de empuje hidráulico desplaza la tubería hacia adelante mientras el brazo de radio la guía hacia la curva requerida.
La zona calentada se desplaza continuamente a lo largo de la tubería a medida que esta avanza. Tras el paso de la zona caliente, la sección curva puede enfriarse mediante pulverización de agua, refrigeración por aire o refrigeración natural. Esta combinación de calentamiento localizado, empuje controlado y refrigeración controlada crea una curva de inducción suave.
Diagrama del principio de doblado de tuberías por inducción
Dirección de alimentación de tubería recta → ┌────────────────────────────────────┐ │ Rodillos guía / bancada de la máquina │ └────────────────────────────────────┘ │ ▼ ┌───────────────────┐ │ Bobina de inducción │ │ Zona de calentamiento local │ └───────────────────┘ │ ▼ Zona de plástico calentado │ ▼ Brazo de flexión / Brazo de radio │ ▼ Curvatura de radio largo terminada
Flujo de conversión de energía
Energía eléctrica ↓ Alimentación por inducción ↓ Corriente alterna en la bobina ↓ Campo magnético alterno ↓ Corrientes parásitas en la pared de la tubería ↓ Generación de calor localizada ↓ Deformación plástica y flexión
Especificaciones técnicas
Las especificaciones técnicas de una máquina dobladora de tubos por inducción deben seleccionarse según el diámetro del tubo, el espesor de pared, el material, el radio de curvatura, el ángulo de curvatura y la capacidad de producción. Una máquina con el rango de diámetro de tubo adecuado puede fallar si la fuente de alimentación, la frecuencia, el diseño de la bobina o la fuerza de empuje hidráulico no son los apropiados. Por lo tanto, la selección de ingeniería debe basarse en el requisito de conformado completo, no solo en el tamaño máximo del tubo.
| Parámetro | Especificación | Notas |
|---|---|---|
| Nombre del producto | Dobladora de tubos por inducción | Equipo de doblado por inducción en caliente para tuberías y tubos. |
| método de calentamiento | Calentamiento por inducción electromagnética | Calentamiento localizado de la zona de flexión |
| Diámetro exterior de tubería aplicable | De 21 mm a 1620 mm o personalizado | Depende del modelo de la máquina y del material de la tubería. |
| espesor de pared | De 2 mm a 120 mm o personalizado | Las tuberías más gruesas requieren mayor potencia y una fuerza de empuje más fuerte. |
| Radio de doblaje | reconstrucción | D significa diámetro exterior de la tubería |
| Ángulo de curvatura | 0 ° a 180 ° | Ángulos personalizados disponibles según las necesidades del proyecto. |
| Poder de calefacción | De 60 kW a 2500 kW+ | Seleccionado según el tamaño de la tubería y la velocidad de producción. |
| Rango de frecuencia | De 0.5 kHz a 30 kHz típico | Se prefiere una frecuencia más baja para tuberías más grandes o más gruesas. |
| Tipo de fuente de alimentación | Fuente de alimentación por inducción basada en IGBT o tiristores | Seleccionado según los requisitos de potencia y frecuencia. |
| método de empuje | Hidráulico o servohidráulico | Controla la velocidad y la estabilidad de la alimentación de la tubería. |
| Sistema de control | PLC o CNC | Se recomienda el control numérico computacional (CNC) para la producción en serie repetible. |
| Medición de la temperatura | Termómetro infrarojo | El control de circuito cerrado mejora la uniformidad del calentamiento. |
| método de enfriamiento | Pulverización de agua, refrigeración por aire o refrigeración natural. | Seleccionado según el material y el procedimiento. |
| Tipo de bobina | Bobina de inducción de cobre refrigerada por agua | Adaptado al diámetro de la tubería y al ancho de la calefacción. |
| Diseño de la máquina | bancada horizontal | Común para el doblado de tuberías industriales |
| Formas aplicables | Tubo redondo, tubo cuadrado, tubo rectangular, perfiles | Para piezas no redondas se requieren fijaciones y bobinas especiales. |
Selección de modelo recomendada
La siguiente tabla de selección de modelos proporciona una referencia práctica para la evaluación de ingeniería. La configuración final de la máquina debe confirmarse tras verificar el grado real de la tubería, el diámetro exterior, el espesor de pared, el radio de curvatura, el ángulo de curvatura y el ritmo de producción.
| Aplicación | Material | Potencia recomendada | Frecuencia |
|---|---|---|---|
| Doblado de tubos de caldera pequeños | Acero al carbono / acero aleado | 60–160 kilovatios | 10-30 XNUMX kHz |
| Doblado de tubos de intercambiadores de calor | Acero al carbono / acero inoxidable | 80–200 kilovatios | 8-25 XNUMX kHz |
| Doblado de tuberías de proceso medio | Acero al carbono / acero inoxidable | 160–300 kilovatios | 3-15 XNUMX kHz |
| Doblado de tuberías en la construcción naval | Acero al carbono / acero inoxidable | 200–500 kilovatios | 2-10 XNUMX kHz |
| Doblado de tuberías petroquímicas | Acero al carbono / acero aleado / acero inoxidable | 300–800 kilovatios | 1-8 XNUMX kHz |
| Doblado de tuberías de vapor en centrales eléctricas | Acero aleado / acero resistente al calor | 500–1200 kilovatios | 0.8-5 XNUMX kHz |
| Doblado de oleoductos y gasoductos | Tubería de acero | 800–1800 kilovatios | 0.5-3 XNUMX kHz |
| Doblado de tuberías pesadas de gran diámetro | Acero al carbono / acero aleado | 1200–2500 kW+ | 0.5-2 XNUMX kHz |
Referencia de selección de potencia por tamaño de tubería
| Rango de diámetro exterior de la tubería | Rango de espesor de pared | Rango de potencia típico | Tipo de máquina |
|---|---|---|---|
| 21 – 89 mm | 2 – 12 mm | 60–160 kilovatios | Máquina dobladora de tubos pequeños por inducción |
| 89 – 219 mm | 4 – 25 mm | 160–300 kilovatios | Máquina dobladora de tubos medianos por inducción |
| 219 – 426 mm | 6 – 40 mm | 300–600 kilovatios | Sistema de doblado de tuberías de alta resistencia |
| 426 – 720 mm | 8 – 60 mm | 600–1000 kilovatios | Máquina dobladora de tubos por inducción de gran tamaño |
| 720 – 1020 mm | 10 – 80 mm | 1000–1600 kilovatios | Sistema de curvado de tuberías de gran diámetro |
| 1020–1620 mm+ | 12 – 120 mm | 1600–2500 kW+ | Línea de doblado por inducción de alta resistencia personalizada |
Proceso de flujo de trabajo
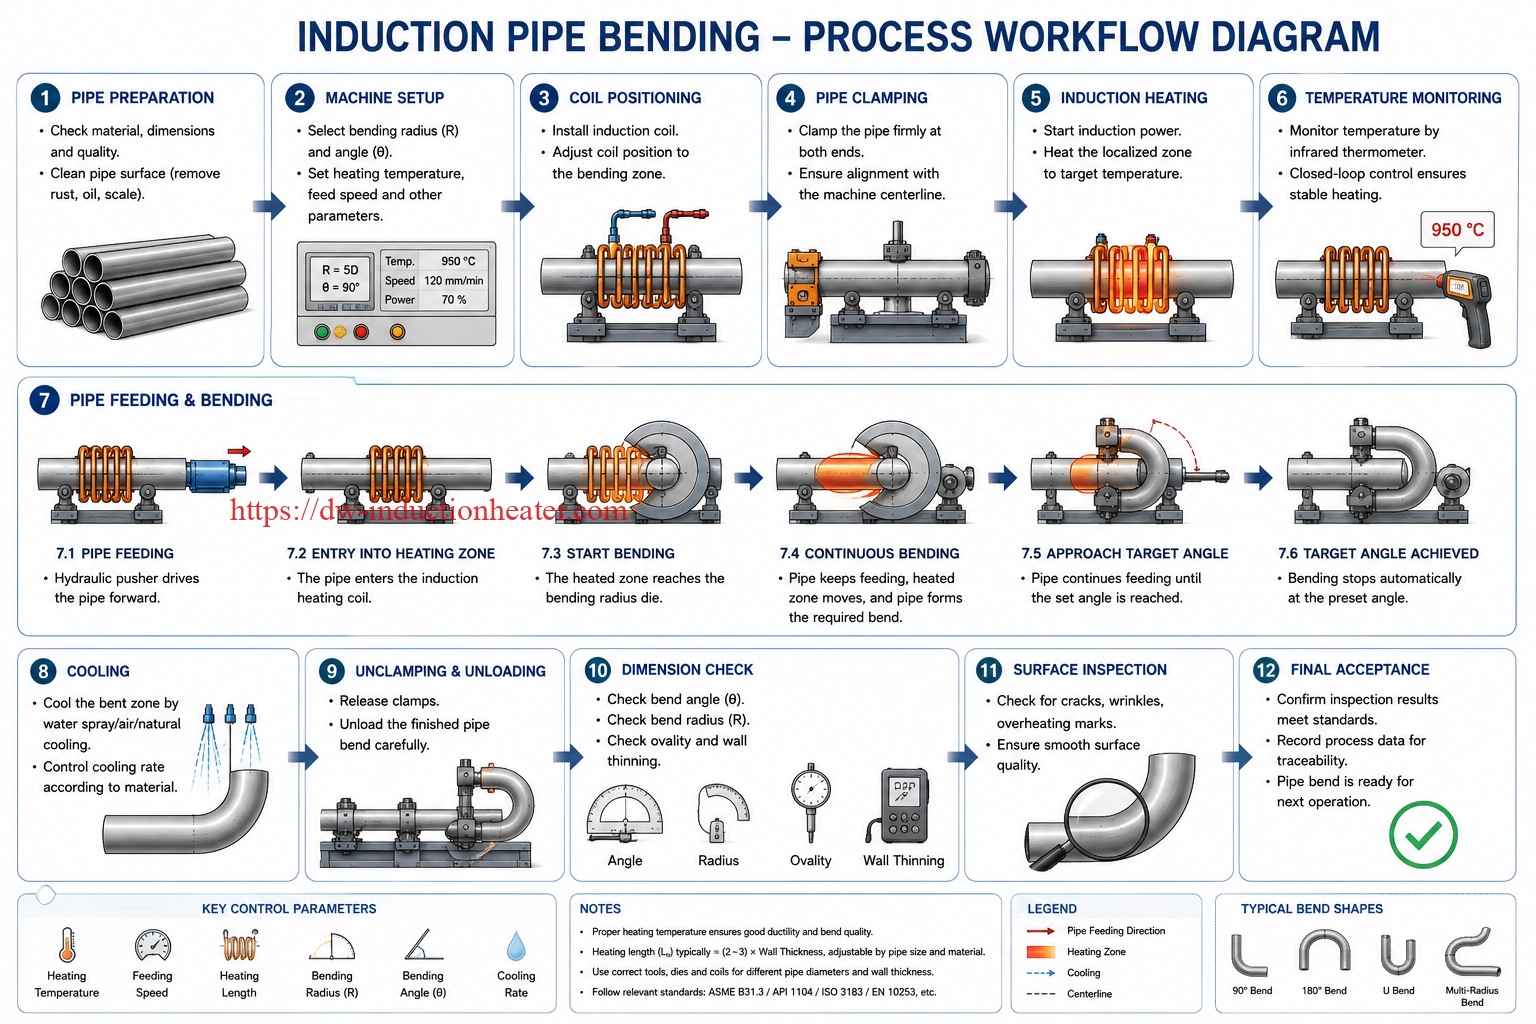
El proceso de curvado de tuberías por inducción debe ser estable y repetible. Un buen flujo de trabajo ayuda a reducir defectos como el adelgazamiento de la pared, la ovalización, las arrugas, las grietas y los ángulos de curvatura inconsistentes. Antes de la producción, el operario debe confirmar el certificado del material de la tubería, el diámetro de la tubería, el radio de curvatura deseado, el ángulo requerido, la temperatura de calentamiento, el método de enfriamiento y el estándar de inspección.
Diagrama de flujo del proceso
Confirmación del material de la tubería ↓ Limpieza de la superficie de la tubería ↓ Configuración de parámetros de la máquina ↓ Instalación de la bobina de inducción ↓ Carga y sujeción de la tubería ↓ Alineación de la zona de calentamiento ↓ Inicio del calentamiento por inducción ↓ Control de temperatura en bucle cerrado ↓ Empuje hidráulico ↓ Flexión del brazo de radio ↓ Enfriamiento controlado ↓ Parada angular y descarga ↓ Inspección dimensional ↓ Registro de calidad final
| Paso | Operación | Punto de control de ingeniería |
|---|---|---|
| 1 | Confirmar datos de tuberías | Grado del material, diámetro exterior, espesor de pared y número de lote |
| 2 | Limpie la superficie de la tubería. | Elimine el aceite, el óxido y la acumulación de incrustaciones cerca de la zona de calentamiento. |
| 3 | Instalar bobina de inducción | Compruebe el diámetro de la bobina, la holgura y el flujo de agua. |
| 4 | Establecer parámetros de flexión | Radio, ángulo, velocidad, temperatura y modo de refrigeración |
| 5 | Abrazadera de tubo | Asegúrese de que esté alineado con la bancada de la máquina y el brazo de radio. |
| 6 | Comienza a calentar | Alcanzar la temperatura objetivo de manera uniforme alrededor de la circunferencia de la tubería. |
| 7 | Empieza a empujar | Mantener una velocidad estable sin vibraciones |
| 8 | Realizar flexiones | Monitorear el ángulo, el radio y el movimiento de la tubería. |
| 9 | Tubo genial | Seleccione refrigeración por agua, aire o natural según el material. |
| 10 | Inspeccione la curva | Compruebe el ángulo, el radio, la ovalidad, el espesor de la pared y la superficie. |
Diseño de bobinas y accesorios
La bobina de inducción y el soporte son fundamentales para la calidad del doblado. La bobina controla la zona de calentamiento, mientras que el soporte controla el movimiento y la deformación de la tubería. Una bobina mal diseñada puede provocar una temperatura irregular, sobrecalentamiento localizado, calentamiento lento o baja eficiencia energética. Un soporte deficiente puede causar deslizamiento de la tubería, ovalización, arrugamiento o un ángulo de doblado incorrecto.
Factores de diseño de la bobina de inducción
| Factor de diseño | Influencia de la ingeniería | Recomendación |
|---|---|---|
| Diámetro interior de la bobina | Afecta la eficiencia del acoplamiento y la holgura de la tubería. | Mantenga un espacio libre adecuado para un movimiento seguro y una calefacción eficiente. |
| Ancho de la bobina | Determina el ancho de la banda de calentamiento | Haga coincidir el diámetro de la tubería, el espesor de la pared y el radio de curvatura. |
| Número de vueltas | Afecta a la intensidad del calentamiento y a la impedancia. | Diseño según la fuente de alimentación y la frecuencia. |
| Tamaño del tubo de cobre | Afecta a la capacidad actual y a la capacidad de refrigeración. | Utilice una sección suficiente para un funcionamiento con alta corriente. |
| Flujo de agua | Evita el sobrecalentamiento de la bobina. | Utilice interruptores de flujo y monitorización de temperatura. |
| concentrador magnético | Mejora la concentración del calentamiento en algunos casos. | Utilizar cuando se requiera control de la eficiencia o la dirección del calentamiento. |
| Aislamiento de la bobina | Evita cortocircuitos eléctricos | Utilice aislamiento resistente al calor y al agua. |
Diseño de accesorios y brazos de radio
| Pieza de fijación | Función | Requisito de diseño |
|---|---|---|
| Abrazadera de un tubo | Fija la tubería durante el doblado. | Fuerte fuerza de sujeción sin dañar la superficie. |
| Rodillos guía | Movimiento de tuberías de soporte | Alineación precisa y baja fricción |
| brazo de radio | Controla el radio de curvatura | Estructura rígida y posicionamiento preciso |
| Soporte interno o de mandril | Admite tuberías de pared delgada si es necesario. | Utilizado para condiciones de flexión difíciles. |
| Anillo de pulverización de refrigeración | Enfría la tubería después de calentarla. | Ángulo de pulverización uniforme y flujo ajustable |
| Cama de la máquina | Soporta cargas mecánicas y de tuberías. | Estructura soldada de alta resistencia con buena rectitud. |
Sistema de Control y Automatización
Las modernas máquinas de curvado de tubos por inducción utilizan control PLC o CNC para mejorar la repetibilidad y reducir la dependencia del operario. El sistema de control debe coordinar la potencia de calentamiento, la velocidad de empuje del tubo, el ángulo de curvado, el flujo de refrigeración y la protección de seguridad. Para curvados de tubos de alta especificación, el registro de datos del proceso es fundamental, ya que los compradores pueden requerir registros de producción para garantizar la trazabilidad de la calidad.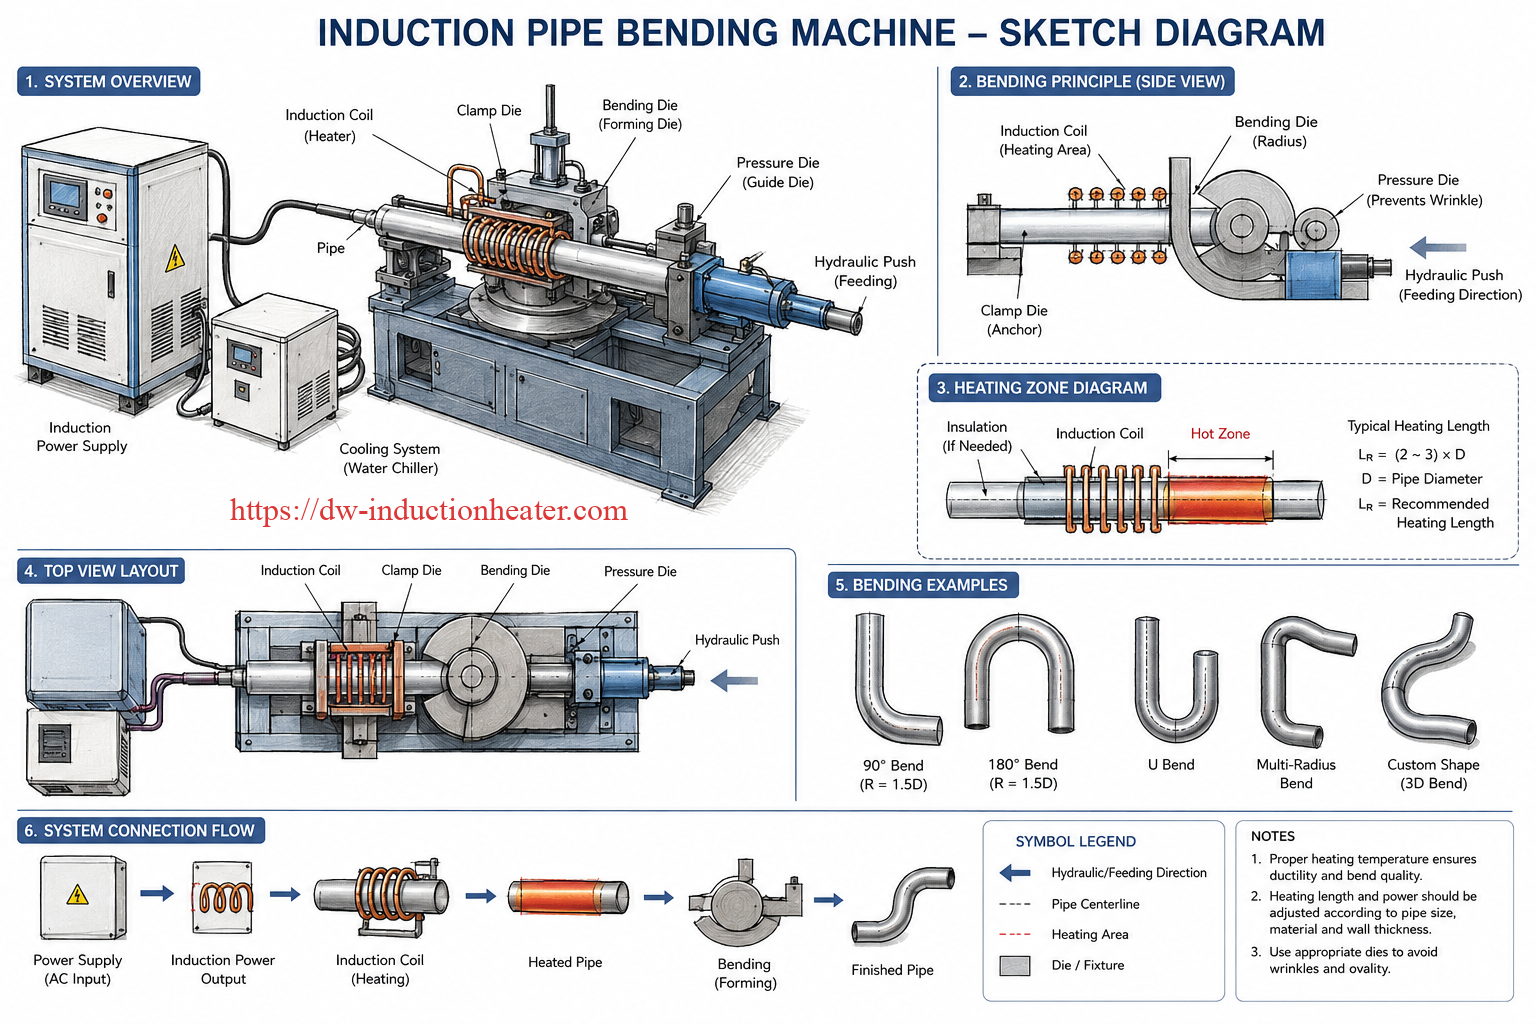
| Función de Control | Propósito | Beneficio |
|---|---|---|
| Control de temperatura de circuito cerrado | Ajusta la potencia según la temperatura medida. | Mejora la estabilidad del calentamiento |
| Control hidráulico de velocidad | Controla la velocidad de empuje de la tubería. | Mejora la consistencia de la flexión. |
| Control del ángulo de flexión | Detiene la máquina en el ángulo objetivo. | Mejora la precisión dimensional |
| Almacenamiento de recetas | Guarda parámetros para diferentes tuberías. | Reduce el tiempo de configuración |
| Monitoreo del flujo de agua | Protege la bobina y la fuente de alimentación. | Previene daños por sobrecalentamiento |
| Sistema de alarma | Detecta condiciones anormales | Mejora la seguridad |
| Registro de datos | Registra la temperatura, la velocidad y el tiempo. | Apoya la trazabilidad de la calidad |
| HMI de pantalla táctil | Interfaz del operador | Simplifica la operación y la resolución de problemas. |
Comparación del nivel de automatización
| Nivel de automatización | Caracteristicas | Comprador adecuado |
|---|---|---|
| Asistencia manual | Configuración manual, control básico, menor costo | Talleres pequeños y doblado ocasional |
| Control PLC | Calefacción automática y control de velocidad | Fabricación general de tuberías industriales |
| Control CNC | Almacenamiento de recetas, control de ángulos y gestión de datos | Producción en serie y codos de tubería de alta calidad. |
| Línea de producción personalizada | Carga, flexión, enfriamiento e inspección integrados. | Fabricantes de codos para grandes tuberías |
Problemas y soluciones habituales
Los defectos más comunes en el doblado de tubos de inducción suelen estar relacionados con la temperatura, la velocidad, el diseño de la bobina, el soporte de fijación y el método de refrigeración. Es necesario desarrollar un procedimiento de doblado estable antes de la producción en masa.
| Primaria | Causa posible | Solución de ingeniería |
|---|---|---|
| Adelgazamiento excesivo de la pared | Radio de curvatura demasiado pequeño, temperatura demasiado alta, velocidad inadecuada | Aumentar el radio, optimizar la temperatura y reducir la tasa de deformación. |
| Ovalidad de la tubería demasiado alta | Soporte deficiente, calentamiento inestable, fuerza de flexión excesiva | Ajustar los rodillos guía, mejorar la uniformidad del calentamiento de la bobina y utilizar un accesorio mejor. |
| Arrugas en el arco interno | La tensión de compresión es demasiado alta o el radio es demasiado pequeño. | Aumentar el radio de curvatura, optimizar la velocidad o añadir soporte interno. |
| agrietamiento de la superficie | Baja ductilidad del material, temperatura incorrecta o enfriamiento rápido. | Verificar el material, ajustar la temperatura de calentamiento y el método de enfriamiento. |
| Calentamiento desigual | Holgura incorrecta de la bobina o diseño deficiente de la bobina | Rediseñar la bobina, ajustar la distancia de acoplamiento y comprobar la adaptación de potencia. |
| Sobrecalentamiento de la bobina | Flujo de agua insuficiente o canal de refrigeración bloqueado | Aumente el caudal de agua, limpie el filtro e instale un protector de flujo. |
| Ángulo de curvatura inexacto | Error de control, deslizamiento de tuberías o inestabilidad hidráulica | Calibrar el sensor de ángulo, mejorar la sujeción y comprobar el sistema hidráulico. |
| Escala de superficie | Exposición a altas temperaturas durante demasiado tiempo | Optimice el tiempo de calentamiento y considere las medidas de protección. |
| Variación de dureza | Velocidad de enfriamiento inadecuada o ciclo térmico no controlado | Utilice refrigeración controlada y realice un tratamiento térmico si es necesario. |
| Baja velocidad de producción | Potencia insuficiente o baja eficiencia de la bobina | Aumentar la potencia, mejorar el diseño de la bobina u optimizar la frecuencia. |
Guía de selección de ingeniería
Como ingeniero, el primer paso para seleccionar una máquina dobladora de tubos por inducción no es preguntar por el diámetro máximo del tubo. El enfoque correcto es definir completamente la tarea de doblado. El material del tubo, el espesor de la pared, el radio de curvatura, la temperatura de calentamiento, la tasa de producción y el estándar de inspección influyen en la configuración de la máquina.
Paso 1: Definir el material de la tubería
El acero al carbono se calienta y se dobla por inducción con mayor facilidad que muchos metales no ferrosos. El acero inoxidable, el acero dúplex y el acero aleado requieren un control térmico más preciso. Si la tubería se utiliza en servicio a presión, deben considerarse las propiedades del material después del doblado.
Paso 2: Confirmar el tamaño de la tubería.
El diámetro exterior y el espesor de la pared de la tubería determinan la potencia de calentamiento, el diámetro de la serpentina, la fuerza de empuje y la resistencia de la bancada de la máquina. Una tubería de pared gruesa puede requerir una frecuencia menor para un calentamiento más profundo.
Paso 3: Confirmar el radio de curvatura
Un radio pequeño aumenta la deformación, el adelgazamiento de la pared y la ovalización. Un radio grande es más fácil de controlar y proporciona un mejor flujo de fluido. En muchas aplicaciones de tuberías se prefieren las curvas de radio grande para reducir la pérdida de presión.
Paso 4: Confirmar la capacidad de producción
Si el comprador solo fabrica codos personalizados ocasionalmente, un sistema semiautomático podría ser suficiente. Si fabrica grandes cantidades de codos para tuberías, se recomienda encarecidamente el control CNC, el almacenamiento de recetas y el registro de datos.
Paso 5: Confirmar el estándar de calidad
Las curvas de tuberías industriales pueden requerir inspección del espesor de la pared, medición de la ovalidad, pruebas de dureza, ensayos no destructivos (END), ensayos mecánicos o tratamiento térmico posterior a la curvatura. La máquina debe ser capaz de soportar el control de proceso requerido.
| Pregunta de selección | POR QUÉ ES IMPORTANTE | Información necesaria del comprador |
|---|---|---|
| ¿De qué material es la tubería? | Determina el procedimiento de calentamiento y enfriamiento | Grado y estándar del material |
| ¿Cuál es el rango de diámetro exterior de la tubería? | Determina el tamaño de la máquina y el diseño de la bobina. | Diámetro exterior mínimo y máximo |
| ¿Cuál es el espesor de la pared? | Determina la potencia y la profundidad de calentamiento | Espesor mínimo y máximo de la pared |
| ¿Cuál es el radio de curvatura? | Determina el brazo de radio y el nivel de deformación. | 1.5D, 3D, 5D, 10D o personalizado |
| ¿Cuál es el ángulo de flexión? | Determina el control de carrera y ángulo de la máquina | Ángulo común o ángulo máximo |
| ¿Cuál es el volumen de producción? | Determina el nivel de automatización | Piezas por día o por mes |
| ¿Cuál es la fuente de alimentación del taller? | Determina la configuración eléctrica | Voltaje, fase y frecuencia |
| ¿Qué pruebas de calidad se requieren? | Determina el control del proceso y registra | Ensayos no destructivos, dureza, espesor de pared, ovalidad |
Ventajas
En comparación con los métodos tradicionales de doblado y soldadura de codos, el doblado de tuberías por inducción ofrece ventajas tanto de producción como de ingeniería. Resulta especialmente valioso cuando el proyecto requiere geometrías personalizadas, tuberías de gran diámetro o una reducción en los puntos de soldadura.
| La Ventaja | Explicación | Beneficio del comprador |
|---|---|---|
| Calentamiento localizado | Solo se calienta la zona de flexión. | Mejora la eficiencia energética y reduce la distorsión térmica. |
| Fuerza de conformado inferior | El metal caliente es más fácil de deformar. | Adecuado para tuberías grandes y de paredes gruesas. |
| Radio de curvatura personalizado | El radio se puede seleccionar según las necesidades del proyecto. | Rutas de tuberías más flexibles |
| Menos soldaduras | Un codo de inducción puede reemplazar varios codos. | Reduce los costos de soldadura e inspección. |
| Flujo suave | La curva de radio amplio reduce la turbulencia. | Menor pérdida de presión en los sistemas de tuberías |
| Buena repetibilidad | El control PLC/CNC estabiliza los parámetros. | Mayor consistencia en la calidad |
| Amplia gama de materiales | Puede procesar acero al carbono, acero inoxidable y acero aleado. | Adecuado para muchas industrias. |
| Proceso más limpio | No se requiere llama abierta para calentar. | Mejora el ambiente del taller. |
Cuadro de ventajas
Flexibilidad de radio personalizado ████████████████████ Capacidad para tuberías grandes ██████████████████ Puntos de soldadura reducidos █████████████████ Calidad repetible █████████████████ Eficiencia energética ███████████████ Proceso de calentamiento limpio █████████████
Limitaciones
Si bien el doblado de tuberías por inducción es potente, no es la mejor solución para todas las tareas de conformado de tuberías. Los compradores deben comprender sus limitaciones antes de adquirir el equipo.
| Limitación | Razón | Recomendación práctica |
|---|---|---|
| Mayor inversión inicial | La máquina incluye fuente de alimentación, bobina, sistema hidráulico y controles. | Ideal para producción regular o para curvas de tuberías de alto valor. |
| Requiere conocimiento del proceso | La temperatura, la velocidad y el enfriamiento afectan la calidad de la curvatura. | Utilice el soporte del proveedor y las pruebas de procedimiento. |
| Los diferentes tamaños de tubería requieren diferentes bobinas. | El acoplamiento de la bobina debe coincidir con el diámetro de la tubería. | Prepare juegos de bobinas para tamaños de tubería comunes. |
| No es ideal para todos los metales no ferrosos. | Una alta conductividad térmica puede reducir la eficiencia de la calefacción. | Realizar pruebas de proceso para aleaciones de aluminio o cobre. |
| Aún se requiere inspección de calidad. | El doblado en caliente modifica la geometría y el historial térmico. | Inspeccione el adelgazamiento de la pared, la ovalidad y los defectos de la superficie. |
| Las máquinas grandes necesitan espacio en la fábrica. | La carga de tuberías y el movimiento del brazo de radio requieren espacio | Planifique la distribución del taller antes de comprarlo. |
¿Por qué elegir los equipos de inducción HLQ?
HLQ Induction Equipment Co., Ltd. se especializa en soluciones de calentamiento por inducción industrial para aplicaciones de calentamiento de metales, como soldadura fuerte, endurecimiento, forja, fusión, recocido, precalentamiento, ajuste por contracción y procesamiento térmico personalizado. En aplicaciones de doblado de tuberías por inducción, el sistema de calentamiento es uno de los componentes más importantes de la máquina. Una potencia de salida estable, una frecuencia adecuada, una refrigeración fiable de la bobina y un control preciso de la temperatura influyen directamente en la calidad del doblado.
HLQ ofrece soporte para proyectos de equipos de curvado de tuberías, incluyendo la selección de la fuente de alimentación por inducción, el diseño del sistema de calentamiento de media frecuencia, la ingeniería de serpentines refrigerados por agua, la selección del transformador, la configuración del sistema de refrigeración y el soporte para pruebas de aplicación. Para clientes que necesitan curvar tuberías de acero al carbono, acero inoxidable, aleación, tubos de caldera o tuberías de gran diámetro, HLQ puede ayudar a evaluar la potencia de calentamiento, el rango de frecuencia y la estructura del serpentín adecuados según el tamaño de la tubería y los requisitos del proceso.
| Área de soporte de HLQ | Valor del cliente |
|---|---|
| Selección de fuente de alimentación por inducción | Ayuda a adaptar la potencia y la frecuencia al tamaño de la tubería y al espesor de la pared. |
| Diseño de bobina personalizado | Mejora la uniformidad y la eficiencia del calentamiento. |
| Recomendación de sistema de refrigeración | Protege la bobina, la fuente de alimentación y la estabilidad del proceso de doblado. |
| Consulta de ingeniería | Admite la evaluación de materiales, temperatura y procesos. |
| Configuración orientada a la aplicación | Proporciona soluciones para diferentes industrias y especificaciones de tuberías. |
| Soporte de comunicación para exportaciones | Ayuda a los compradores internacionales a aclarar los requisitos técnicos. |
Para los compradores, una solución fiable para el doblado de tubos por inducción no debe juzgarse únicamente por la apariencia de la máquina. Debe evaluarse como un sistema de ingeniería completo: la potencia de calentamiento, la frecuencia, el diseño de la bobina, la fuerza hidráulica, el sistema de control, la refrigeración, la seguridad y el soporte del proceso deben funcionar en conjunto.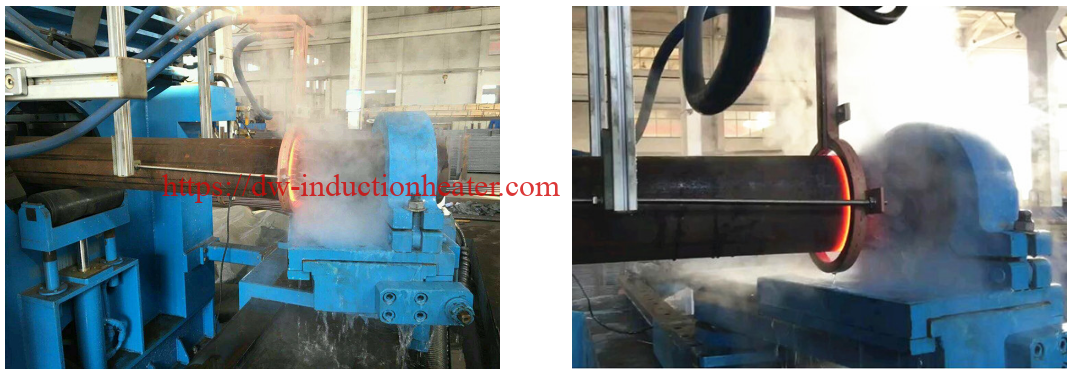
Preguntas Frecuentes
1. ¿Qué es una máquina dobladora de tubos por inducción?
Una máquina dobladora de tubos por inducción es un equipo que calienta una zona localizada de un tubo mediante inducción electromagnética y dobla la sección calentada con una fuerza hidráulica o CNC controlada.
2. ¿Qué materiales se pueden doblar mediante el doblado de tuberías por inducción?
Entre los materiales comunes se incluyen el acero al carbono, el acero de baja aleación, el acero inoxidable, el acero aleado resistente al calor, el acero para tubos de calderas, el acero para tuberías y algunos metales no ferrosos con un diseño de proceso especial.
3. ¿Es mejor el doblado por inducción que el doblado en frío?
Para tuberías de gran diámetro, paredes gruesas o alta resistencia, el doblado por inducción suele ser mejor, ya que el calentamiento localizado reduce la fuerza de conformado y mejora la calidad del doblado. El doblado en frío sigue siendo útil para tuberías más pequeñas y delgadas.
4. ¿Cuál es el radio de curvatura típico?
Los radios de curvatura más comunes son 1.5D, 3D, 5D y 10D. La D indica el diámetro exterior de la tubería. Las curvas de radio largo se utilizan a menudo en tuberías para reducir la pérdida de presión.
5. ¿El doblado por inducción reduce el espesor de la pared?
Es normal que se produzca cierto adelgazamiento de la pared en el arco exterior de la curva. Un proceso adecuado permite controlar este adelgazamiento dentro de límites de ingeniería aceptables.
6. ¿Se puede doblar un tubo de acero inoxidable mediante inducción?
Sí. Los tubos de acero inoxidable se pueden doblar por inducción, pero es necesario seleccionar cuidadosamente el control de la temperatura, el control de la oxidación y el método de enfriamiento.
7. ¿Qué potencia necesita una máquina dobladora de tubos por inducción?
La potencia necesaria depende del diámetro de la tubería, el espesor de la pared, el material, la temperatura de calentamiento y la velocidad de producción. El doblado de tubos pequeños puede consumir entre 60 y 160 kW, mientras que el doblado de tuberías grandes puede requerir 1000 kW o más.
8. ¿Qué frecuencia es la adecuada para doblar tuberías?
Las tuberías grandes y de paredes gruesas suelen requerir frecuencias bajas o medias para un calentamiento más profundo. Las tuberías más pequeñas pueden usar frecuencias más altas. La frecuencia final debe seleccionarse según la profundidad de calentamiento y el diámetro de la tubería.
9. ¿Cuál es la función de la bobina de inducción?
La bobina de inducción genera el campo magnético alterno que calienta la tubería. Normalmente está fabricada con tubo de cobre refrigerado por agua y se fabrica a medida para el diámetro de la tubería.
10. ¿Puede una misma máquina doblar tuberías de diferentes diámetros?
Sí, pero los diferentes tamaños de tubería generalmente requieren diferentes serpentines, abrazaderas y configuraciones de proceso para mantener la eficiencia del calentamiento y la precisión del doblado.
11. ¿Qué método de enfriamiento se utiliza después del doblado por inducción?
La refrigeración puede realizarse mediante pulverización de agua, refrigeración por aire o refrigeración natural. El método correcto depende del material de la tubería, el espesor de la pared y los requisitos de propiedades mecánicas.
12. ¿Qué se debe inspeccionar después de doblar las tuberías?
Los elementos típicos de inspección incluyen el ángulo de curvatura, el radio de curvatura, la ovalidad, el adelgazamiento de la pared, las grietas superficiales, la dureza y las propiedades del material, si así lo requiere el proyecto.
13. ¿Pueden los codos de inducción sustituir a los codos estándar?
Sí. En muchos proyectos de oleoductos y tuberías industriales, los codos de inducción pueden reemplazar varios codos estándar, reducir las soldaduras y mejorar el diseño del recorrido del flujo.
14. ¿Es necesario el control CNC?
Se recomienda el control CNC para la producción en serie, alta precisión, almacenamiento de recetas y trazabilidad de la calidad. Para el doblado ocasional, el control PLC puede ser suficiente.
15. ¿Qué información se necesita para una cotización?
El comprador deberá proporcionar el material de la tubería, el diámetro exterior de la tubería, el espesor de la pared, el radio de curvatura, el ángulo de curvatura, la cantidad de producción, el voltaje del taller, las condiciones del agua de refrigeración y el estándar de calidad requerido.
16. ¿Por qué el doblado de tuberías por inducción es adecuado para oleoductos y gasoductos?
Los oleoductos y gasoductos suelen requerir curvas de gran diámetro, radio amplio y ángulos personalizados. El doblado por inducción permite obtener estas curvas con menos soldaduras y un flujo más uniforme.
17. ¿Cuál es la diferencia entre doblar tubos y doblar tuberías?
El doblado de tuberías generalmente se refiere a tuberías industriales medidas por su diámetro nominal, mientras que el doblado de tubos se refiere a tubos medidos por su diámetro exterior. El calentamiento por inducción puede utilizarse para ambos casos si la máquina y la bobina están diseñadas correctamente.
18. ¿Cómo pueden los compradores reducir los defectos de doblado?
Los compradores deben utilizar la temperatura de calentamiento correcta, un diseño de bobina adecuado, una velocidad de empuje estable, un método de enfriamiento apropiado y un soporte de fijación fiable. Se recomienda realizar pruebas de doblado e inspección antes de la producción en serie.
19. ¿Se puede utilizar el doblado por inducción para tubos cuadrados o rectangulares?
Sí, pero los tubos cuadrados y rectangulares requieren un diseño de serpentín y accesorios especiales para controlar el calentamiento de las esquinas, el colapso de las paredes y la deformación de la forma.
20. ¿Cómo debo elegir un proveedor?
Elija un proveedor que comprenda tanto el calentamiento por inducción como la ingeniería de curvado de tuberías. El proveedor debe ofrecer selección de potencia, diseño de bobinas, configuración de refrigeración, soporte de procesos y servicio posventa.
Productos relacionados
-

Sistemas de calefacción de frecuencia media MFS
-
Calentamiento por inducción de matrices de acero
-
Generador de potencia de inducción de frecuencia media
-
Sistemas de calentamiento de barras por inducción para aplicaciones de forja, laminación y extrusión de metales
-
Sistema de calentamiento por inducción de palanquillas para forja, extrusión y laminación.