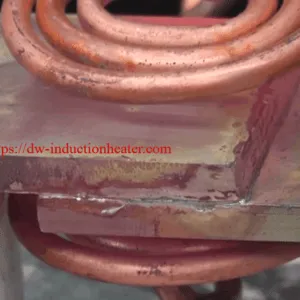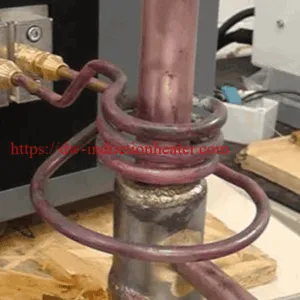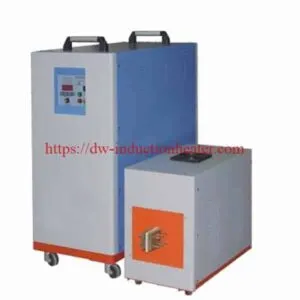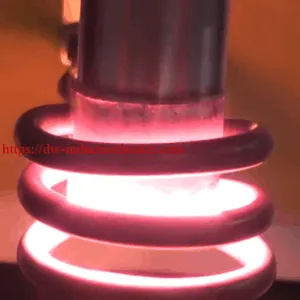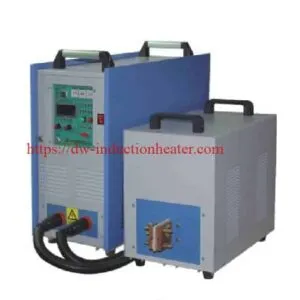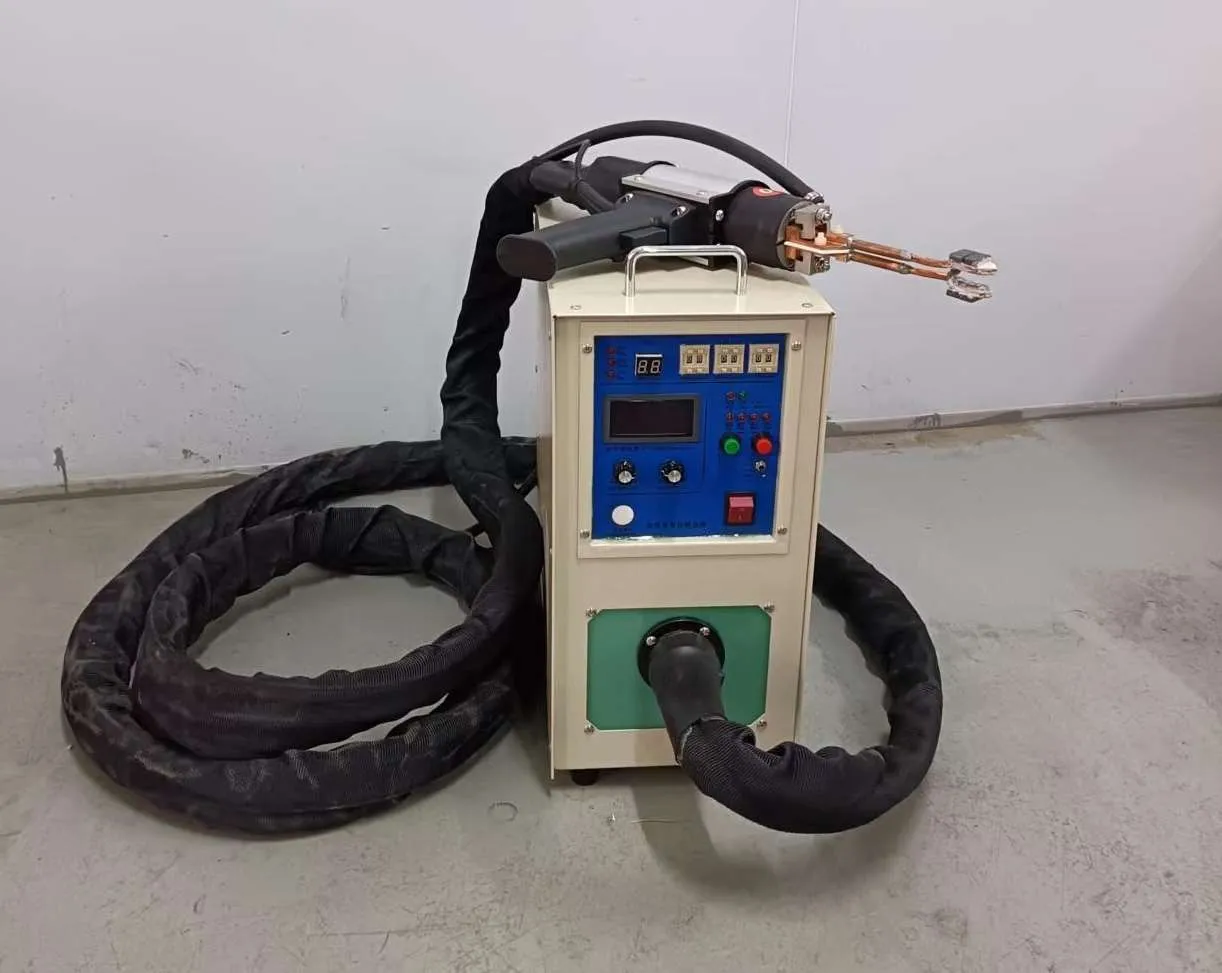
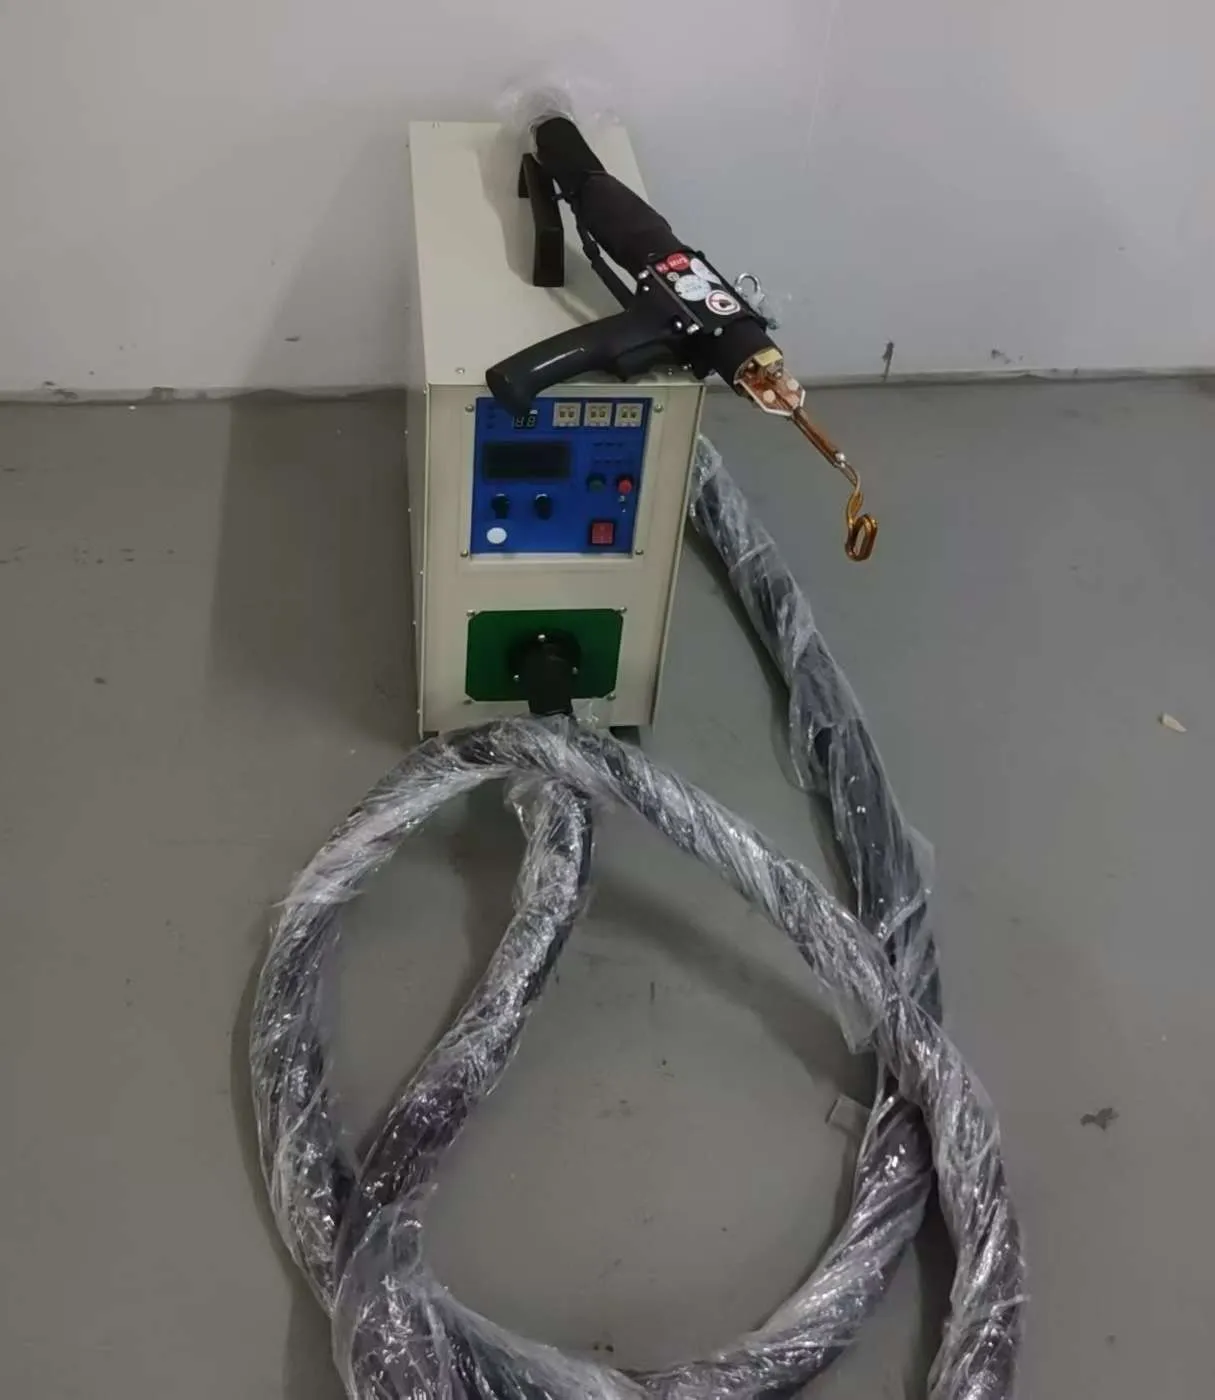
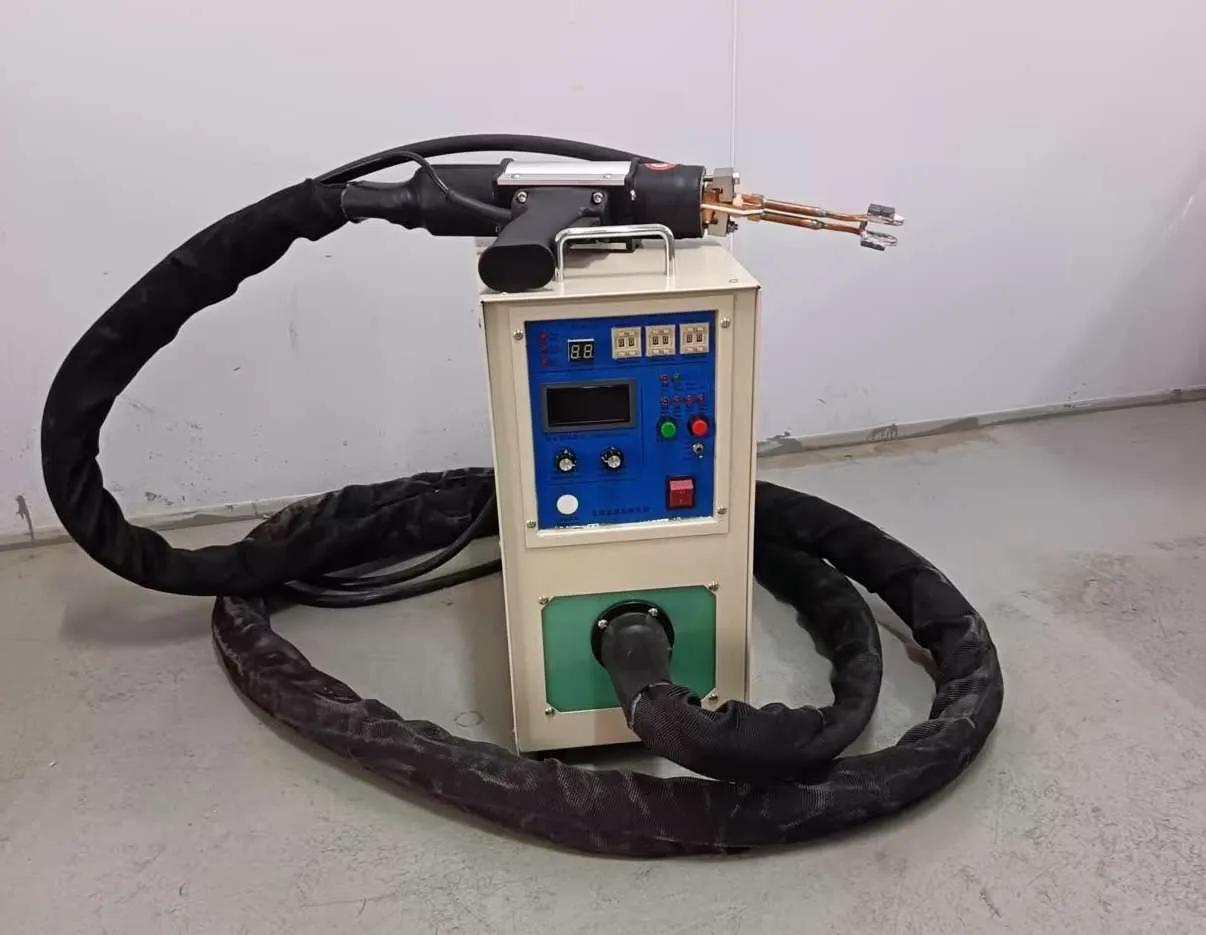
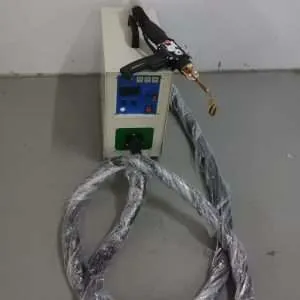
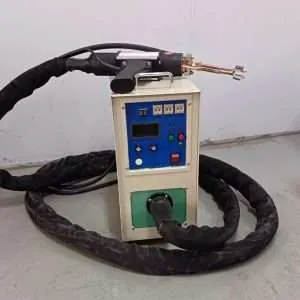
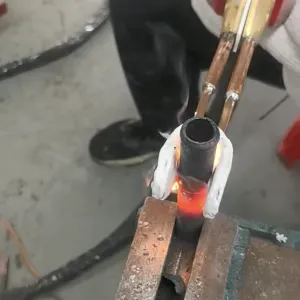
Máquina de soldadura por inducción para cobre, latón, carburo y soldadura de sistemas HVAC.
Máquina de soldadura por inducción
Índice
- Respuesta rápida
- ¿Qué es este producto?
- Aplicaciones clave
- Materiales adecuados
- Principio de funcionamiento
- Especificaciones técnicas
- Selección de modelo recomendada
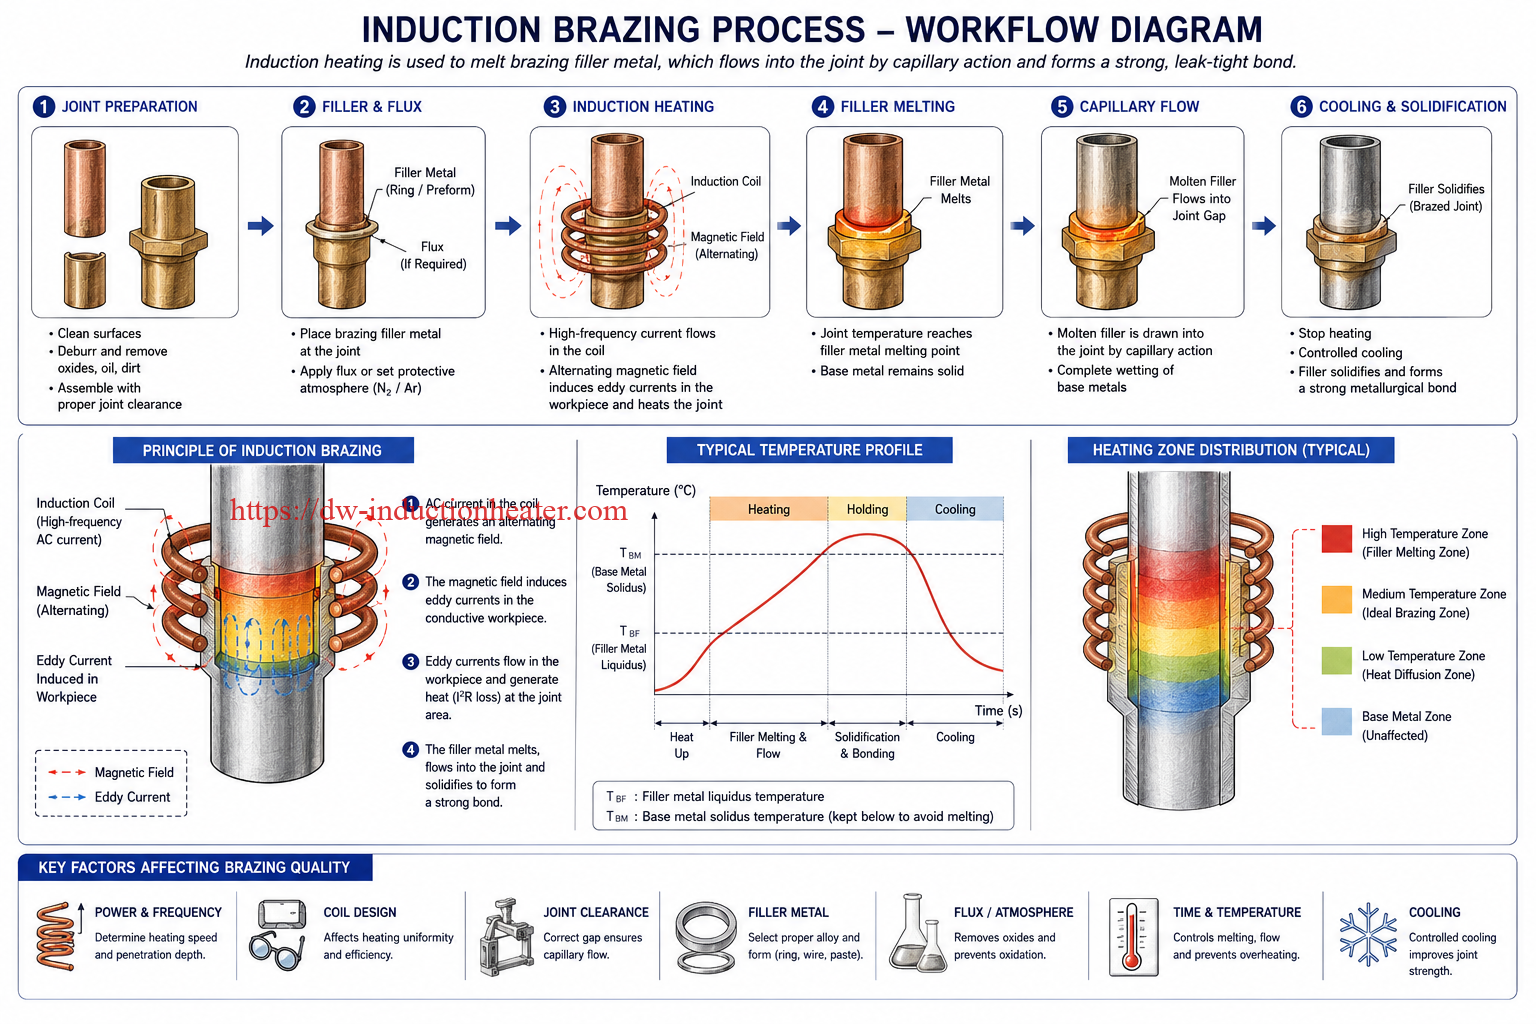
- Proceso de flujo de trabajo
- Diseño de bobinas y accesorios
- Sistema de Control y Automatización
- Problemas y soluciones habituales
- Guía de selección de ingeniería
- Ventajas
- Limitaciones
- ¿Por qué elegir los equipos de inducción HLQ?
- Preguntas Frecuentes
An Máquina de soldadura por inducción Es un sistema de calentamiento electromagnético que se utiliza para unir cobre, latón, acero, acero inoxidable, carburo, herramientas de diamante, conectores eléctricos, tubos de climatización y muchos otros componentes metálicos con una aleación de relleno para soldadura fuerte. En comparación con la soldadura fuerte tradicional, ofrece un calentamiento más rápido, uniones más limpias, control de temperatura repetible, menor dependencia de la habilidad del operario y una automatización más sencilla. Se utiliza ampliamente en refrigeración, aire acondicionado, autopartes, fabricación de herramientas, componentes eléctricos, utensilios de cocina, producción de motores y ensamblaje de metales de precisión. Para los compradores, el principal valor reside en la calidad estable de la soldadura, la reducción de la oxidación, el menor consumo de energía y la mejora de la eficiencia de producción.
Respuesta rápida
Una máquina de soldadura por inducción es un sistema de calentamiento por inducción de alta o media frecuencia diseñado para calentar de forma rápida y localizada la zona de unión metálica hasta que el metal de aporte se funde, fluye por capilaridad y forma una fuerte unión metalúrgica. Es ideal para la soldadura de tubos de cobre, accesorios de latón, puntas de herramientas de carburo, segmentos de diamante, conjuntos de acero inoxidable, terminales eléctricos, fondos de utensilios de cocina y procesos de soldadura industrial repetibles donde se requiere un calentamiento limpio, un control preciso, alta productividad y una calidad de unión uniforme.
¿Qué es este producto?
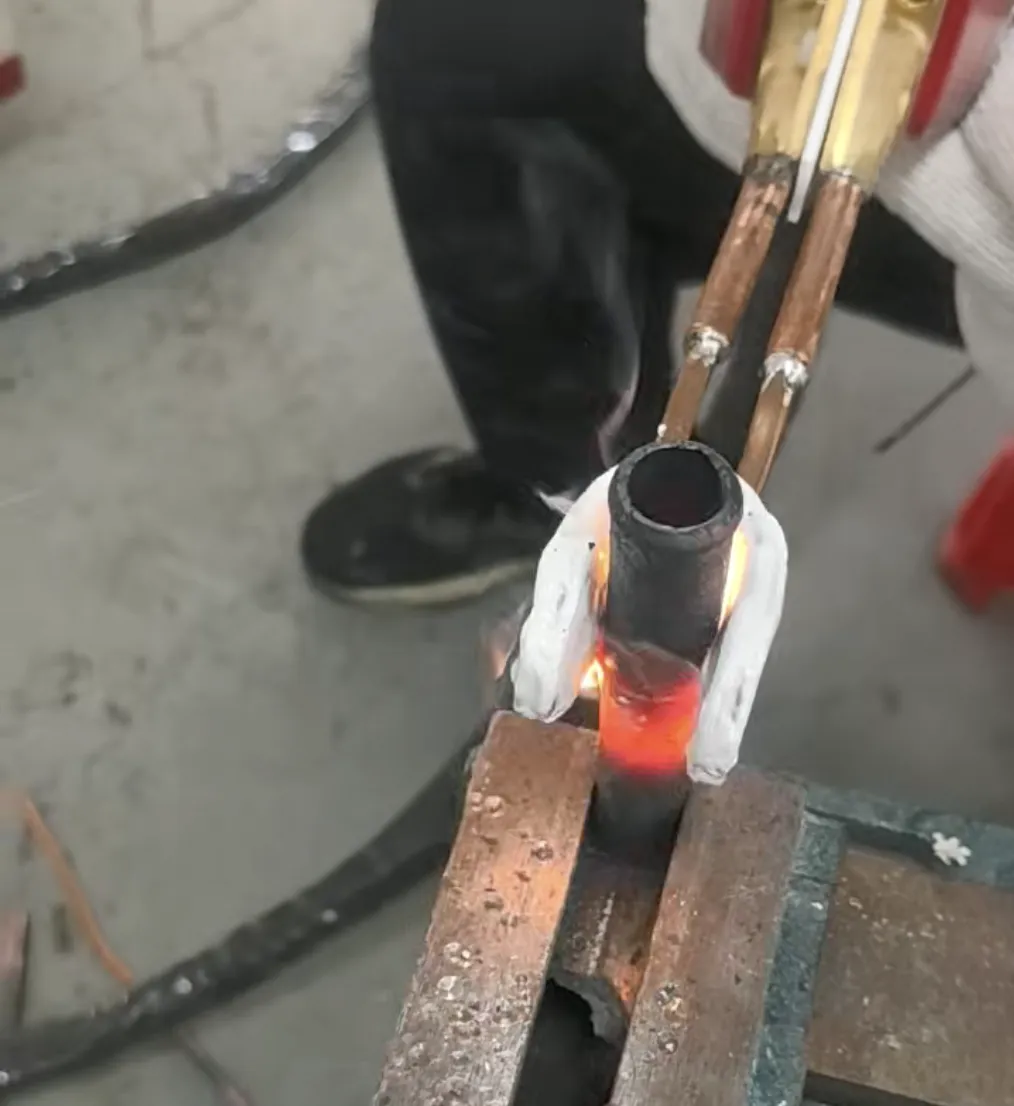
Una máquina de soldadura por inducción es una solución industrial completa que consta de una fuente de alimentación por inducción, una bobina de inducción refrigerada por agua, un transformador, un sistema de refrigeración, un soporte, un dispositivo de control de temperatura y módulos de automatización opcionales. En lugar de utilizar una llama abierta, la máquina genera un campo magnético alterno a través de la bobina de inducción. Cuando se coloca una pieza conductora dentro o cerca de esta bobina, se inducen corrientes parásitas en el metal. Estas corrientes generan calor directamente en la zona de unión, lo que permite que la aleación de relleno se funda y una las piezas.
En la práctica de la ingeniería, una máquina de soldadura por inducción no es solo una fuente de energía, sino un sistema de proceso. El resultado de calentamiento correcto depende de la combinación de potencia, frecuencia, geometría de la bobina, distancia de acoplamiento, aleación de aporte, fundente o atmósfera protectora, holgura de la junta, presión de sujeción, método de enfriamiento y ritmo de producción. Por esta razón, una misma máquina de 25 kW puede tener un rendimiento muy diferente según se utilice para pequeñas juntas de tubos de cobre, segmentos de hojas de sierra de carburo o accesorios de acero inoxidable.
Las soluciones de soldadura por inducción de HLQ se configuran habitualmente para soldadura manual, soldadura portátil, estaciones de trabajo semiautomáticas y líneas de producción totalmente automatizadas. Los sistemas pequeños se utilizan para reparaciones, mantenimiento de sistemas de climatización, ensayos de laboratorio y soldadura de herramientas en lotes pequeños. Los sistemas de mayor potencia se utilizan para la soldadura de fondos de utensilios de cocina, uniones de tubos de cobre múltiples, herramientas de carburo de gran tamaño, componentes de motores y líneas de montaje continuo.
Aplicaciones clave
La soldadura por inducción se utiliza cuando se deben unir dos o más piezas metálicas con un metal de aporte cuyo punto de fusión sea inferior al del material base. La siguiente tabla resume las aplicaciones industriales típicas.
| Área de aplicación | Piezas típicas | Propósito de ingeniería | Beneficio típico |
|---|---|---|---|
| Climatización y refrigeración | Tubos de cobre, válvulas de latón, distribuidores, colectores | Juntas soldadas herméticas | Calentamiento rápido, menor riesgo de llama, calidad repetible. |
| Fabricación de herramientas | Puntas de carburo, hojas de sierra, herramientas de torneado, picos de minería | Fije insertos de corte duro a cuerpos de acero | El calentamiento localizado protege la geometría de la herramienta. |
| Producción de herramientas de diamante | Segmentos de diamante, brocas de núcleo, herramientas de rectificado | Suelde segmentos de diamante a soportes de acero. | Unión uniforme de segmentos y alta productividad |
| Componentes automotrices | Tuberías de combustible, sensores, terminales, intercambiadores de calor | Unión fiable bajo vibraciones y ciclos térmicos. | Fácil integración con accesorios y robots. |
| industria eléctrica | Barras conductoras de cobre, terminales, conectores, piezas de motor | Juntas conductoras de baja resistencia | Soldadura limpia con mínima deformación |
| Fabricación de utensilios de cocina | Fondo de olla de acero inoxidable, placa de aluminio, placa de cobre | Bases metálicas multicapa de unión | Calentamiento rápido y buena unión térmica. |
| Conjunto de acero inoxidable | Tuberías, bridas, accesorios, piezas de instrumentación | Unión limpia y controlada | Menor oxidación con gas protector |
| Mantenimiento y reparación | Tuberías, ejes, herramientas pequeñas, piezas mecánicas | Reparación in situ o en taller | Portátil y más seguro que una llama abierta en muchos entornos. |
Materiales adecuados
El proceso de soldadura por inducción es adecuado para muchos materiales conductores, especialmente para conjuntos a base de cobre, acero y carburos. La selección del material afecta la velocidad de calentamiento, ya que la resistividad eléctrica, la permeabilidad magnética, la conductividad térmica y la geometría de la pieza influyen en el comportamiento del calentamiento por inducción.
| Material de base | Idoneidad para soldadura fuerte | Metales de relleno comunes | Notas de Ingeniería |
|---|---|---|---|
| Cobre | Excelente | Aleación de plata, aleación de cobre y fósforo | Una alta conductividad térmica requiere suficiente potencia y un buen acoplamiento de la bobina. |
| Latón | Excelente | Aleación de plata, aleación de latón para soldadura fuerte | Controlar la temperatura para evitar la evaporación y la decoloración del zinc. |
| Acero carbono | Excelente | Aleación de plata, aleación de cobre, aleación de níquel | El material magnético se calienta de manera eficiente a frecuencias más bajas. |
| Acero inoxidable | Bueno | Aleación de plata, aleación de níquel | A menudo se beneficia de una atmósfera protectora o de flujo |
| Carburo | Bueno | aleación de plata y cobre | Requiere calentamiento controlado para reducir el estrés térmico y el agrietamiento. |
| Segmentos de herramientas de diamante | Bueno | Aleación de soldadura fuerte a base de plata | El control de la temperatura es fundamental para proteger el rendimiento del diamante. |
| Aluminio: | Posible, pero más difícil | aleación de soldadura fuerte de aluminio | Un estrecho rango de temperatura y el control de la película de óxido son importantes. |
| Cobre a acero | Bueno | Aleación de plata, aleación de cobre | Las diferentes velocidades de calentamiento requieren el equilibrio de la serpentina y la luminaria. |
| Cobre a latón | Excelente | Aleación de plata, aleación de cobre y fósforo | Común en componentes de climatización y fontanería. |
Principio de funcionamiento
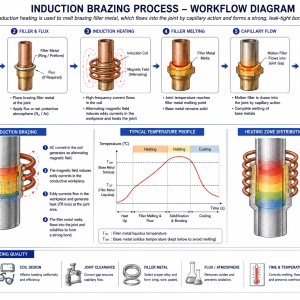
El principio de funcionamiento de una máquina de soldadura por inducción se basa en la inducción electromagnética. La fuente de alimentación convierte la electricidad de entrada en corriente alterna de alta frecuencia. Esta corriente fluye a través de una bobina de inducción de cobre y crea un campo magnético variable. Cuando la pieza de trabajo se coloca dentro de este campo magnético, se generan corrientes parásitas inducidas en el metal. La resistencia eléctrica convierte estas corrientes en calor dentro de la propia pieza.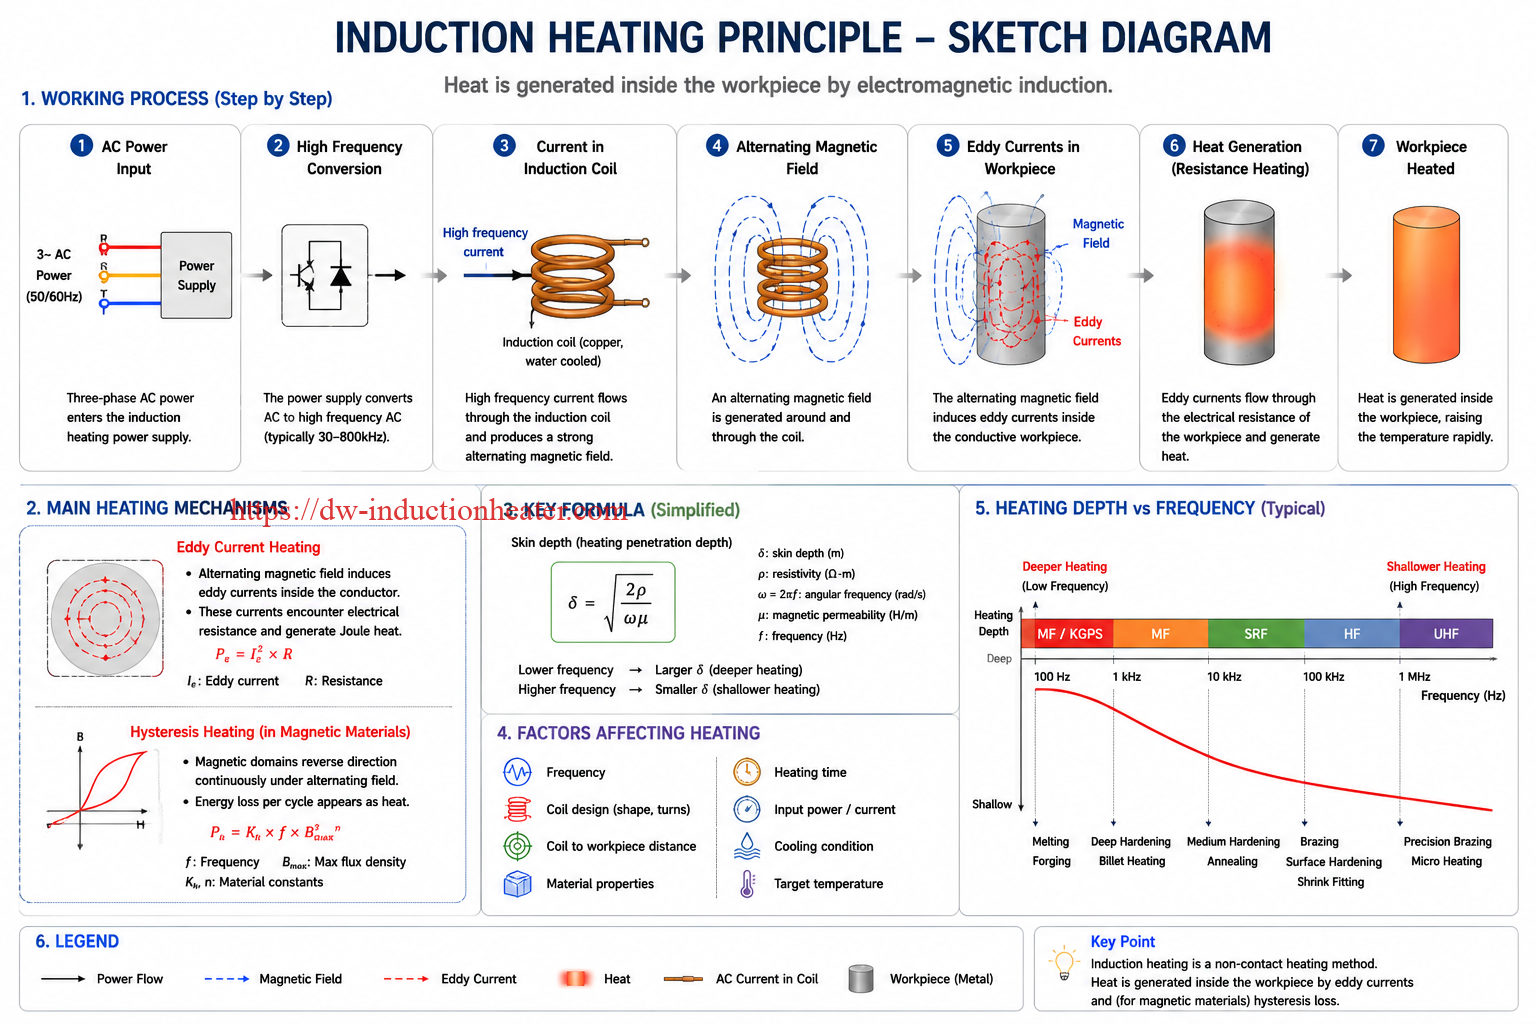
En la soldadura fuerte, el objetivo no es fundir el metal base, sino calentar la zona de unión hasta que la aleación de aporte alcance su punto de fusión y fluya hacia el espacio libre entre las piezas. Tras el enfriamiento, el metal de aporte forma una unión fuerte entre los componentes.
| Fase | Acción física | Punto de control de ingeniería |
|---|---|---|
| Conversión de energía | La entrada de CA se convierte en una salida de alta frecuencia. | Potencia, frecuencia, ciclo de trabajo y estabilidad del inversor |
| Generación de campo magnético | La corriente fluye a través de la bobina de inducción. | Vueltas de la bobina, diámetro de la bobina, tamaño del tubo de cobre y refrigeración |
| Calentamiento de la pieza de trabajo | Las corrientes de Foucault generan calor en la zona de la junta. | Distancia de acoplamiento, profundidad de calentamiento y posición de la pieza |
| Fusión del relleno | La aleación de soldadura fuerte se funde antes que el metal base. | Ventana de temperatura y uniformidad de la calefacción |
| Flujo capilar | El material de relleno fundido fluye hacia el espacio de la junta. | Holgura de juntas, limpieza de superficies y flujo |
| Enfriamiento y solidificación | La articulación se vuelve mecánicamente fuerte. | Velocidad de enfriamiento, tiempo de sujeción y control de la oxidación |
Diagrama de principio simple:
Fuente de alimentación de CA | v Inversor IGBT/MOSFET | v Transformador de alta frecuencia | v Bobina de cobre refrigerada por agua )))))) Campo magnético | v Área de unión metálica ---- Calentamiento por corrientes parásitas ---- La aleación de relleno se funde | v Flujo capilar + Enfriamiento = Unión soldada
Especificaciones técnicas
Las siguientes especificaciones corresponden a rangos de ingeniería típicos para máquinas de soldadura por inducción. La configuración final debe seleccionarse en función del material, el tamaño de la junta, el tiempo de calentamiento, el volumen de producción y el nivel de automatización.
| Parámetro | Especificación | Notas |
|---|---|---|
| Rango de potencia 3 | De 3 kW a 500 kW para la mayoría de las aplicaciones de soldadura fuerte. | Mayor potencia disponible para piezas grandes o sistemas de varias estaciones. |
| Rango de frecuencia | De 10 kHz a 500 kHz típico | Frecuencia más alta para piezas pequeñas y calentamiento superficial; frecuencia más baja para piezas más grandes. |
| Tipo de fuente de alimentación | Inversor IGBT, MOSFET o transistor | Seleccionado según los requisitos de potencia y frecuencia. |
| Voltaje de entrada | Monofásico o trifásico, personalizado según el país. | El suministro industrial común incluye 220V, 380V, 400V, 415V, 440V o 480V. |
| método de enfriamiento | Refrigeración por agua o enfriadora integrada | Necesario para bobinas, transformadores y electrónica de potencia. |
| Modo de calefacción | Manual, temporizado, con control de temperatura o controlado por PLC. | Depende del requisito de repetibilidad del proceso. |
| Monitoreo de temperatura | Pirómetro infrarrojo, termopar o monitorización visual | El control de bucle cerrado mejora la consistencia. |
| Tipo de bobina | De una sola vuelta, de varias vueltas, en forma de U, tipo panqueque, bobina dividida, bobina personalizada | Diseñado en torno a la geometría de la junta. |
| Tipo de aparato | Fijación manual, abrazadera neumática, fijación rotativa, fijación robótica | Mantiene la holgura de la articulación y una posición repetible. |
| Atmósfera protectora | Aire, fundente, nitrógeno, argón o gas de formación | Se utiliza para reducir la oxidación en materiales sensibles. |
| Tiempo de calentamiento | Generalmente de 2 a 60 segundos por articulación. | Depende de la masa de la pieza, el material y la aleación de relleno. |
| Ciclo de trabajo | Diseñado para producción intermitente o continua. | La capacidad de refrigeración debe coincidir con el ciclo de trabajo. |
| Opciones de automatización | PLC, HMI, carga robótica, mesa giratoria, cinta transportadora, registro de datos | Recomendado para producción de alto volumen |
Selección de modelo recomendada
El modelo óptimo se selecciona en función de la carga térmica, el tamaño de la junta, el material y el tiempo de ciclo. La tabla siguiente ofrece puntos de partida prácticos para la selección en ingeniería.
| Aplicación | Material | Potencia recomendada | Frecuencia |
|---|---|---|---|
| Soldadura de tubos de cobre pequeños | Cobre a cobre, cobre a latón | 5–15kW | 80-300 kHz |
| Soldadura fuerte de distribuidor de HVAC | Tubos de cobre y accesorios de latón | 15–35kW | 50-200 kHz |
| Junta de tubería de cobre mediana | Cobre, latón | 25–60kW | 30-150 kHz |
| Soldadura fuerte de tubos de acero inoxidable | Acero inoxidable, cobre, aleación de níquel | 15–50kW | 50-200 kHz |
| Soldadura fuerte de herramientas de carburo | Carburo a acero | 15–80kW | 20-100 kHz |
| Soldadura fuerte de segmentos de diamante | Segmento de diamante en la carrocería de acero | 25–100kW | 20-100 kHz |
| Soldadura fuerte de conectores eléctricos | Aleación de cobre, latón y plata | 10–40kW | 80-300 kHz |
| Soldadura de fondo de utensilios de cocina | Placa de acero inoxidable, aluminio y cobre. | 80–250kW | 10-50 kHz |
| Soldadura fuerte de componentes del motor | Barras de cobre, terminales | 30–120kW | 20-100 kHz |
| Soldadura fuerte automática multiestación | Diversos conjuntos metálicos | 50–300kW | 10-200 kHz |
Tabla de selección de modelos:
| Tamaño de la pieza de trabajo / Carga térmica | Nivel de potencia sugerido | Tipo de máquina típico |
|---|---|---|
| Articulación muy pequeña, masa baja | 3–10kW | Máquina de soldadura por inducción portátil o de sobremesa |
| Pequeñas piezas de cobre y latón | 10–25kW | Máquina de soldadura fuerte por inducción de alta frecuencia |
| Juntas industriales medianas | 25–60kW | Sistema de soldadura por inducción de alta frecuencia o superaudio |
| Herramientas de carburo grandes o tubos gruesos | 60–120kW | Sistema de soldadura fuerte por inducción de media/alta frecuencia |
| Plato grande, utensilios de cocina o línea automatizada | 120–300kW | Sistema de soldadura por inducción automática personalizado |
Proceso de flujo de trabajo
Un proceso de soldadura por inducción estable requiere una preparación, calentamiento y enfriamiento controlados. Muchos fallos en la soldadura no se deben a la fuente de alimentación, sino a un diseño deficiente de la junta, contaminación, colocación incorrecta del material de aporte o una sujeción inestable.
1. Analizar el material base, el tipo de unión y los requisitos de producción | 2. Seleccionar la aleación de relleno, el fundente o la atmósfera protectora | 3. Limpiar las superficies de la unión y controlar la holgura | 4. Diseñar la bobina de inducción y el dispositivo de sujeción | 5. Configurar la potencia, la frecuencia, el tiempo de calentamiento y la temperatura objetivo | 6. Cargar la pieza de trabajo y el metal de relleno | 7. Iniciar el ciclo de calentamiento por inducción | 8. El material de relleno se funde y fluye a través de la unión | 9. Mantener brevemente para una humectación completa | 10. Detener el calentamiento y permitir un enfriamiento controlado | 11. Inspeccionar el aspecto, la resistencia y el rendimiento de fugas de la unión
| Paso de proceso | Requisito clave | Método de inspección |
|---|---|---|
| Limpieza de superficies | Eliminar aceite, óxido, polvo y recubrimiento | Inspección visual, comprobación de limpieza con disolvente |
| Asamblea | Corrección de la separación y alineación de las articulaciones | Calibre, referencia del accesorio, verificación manual |
| Colocación de relleno | Cantidad y posición correctas | Verificación de anillos, pastas, alambres o preformas |
| Protección contra el flujo o el gas | Previene la oxidación y mejora la humectación. | Medidor de flujo o de caudal de gas |
| Calefacción | Temperatura uniforme en la zona de la articulación. | Pirómetro, termopar o tiempo de proceso |
| Enfriamiento | Evite el movimiento antes de la solidificación. | Tiempo de sujeción del accesorio y verificación visual |
| inspección de calidad | Confirmar soldadura fuerte completa | Prueba de fugas, prueba de tracción, inspección de secciones |
Diseño de bobinas y accesorios
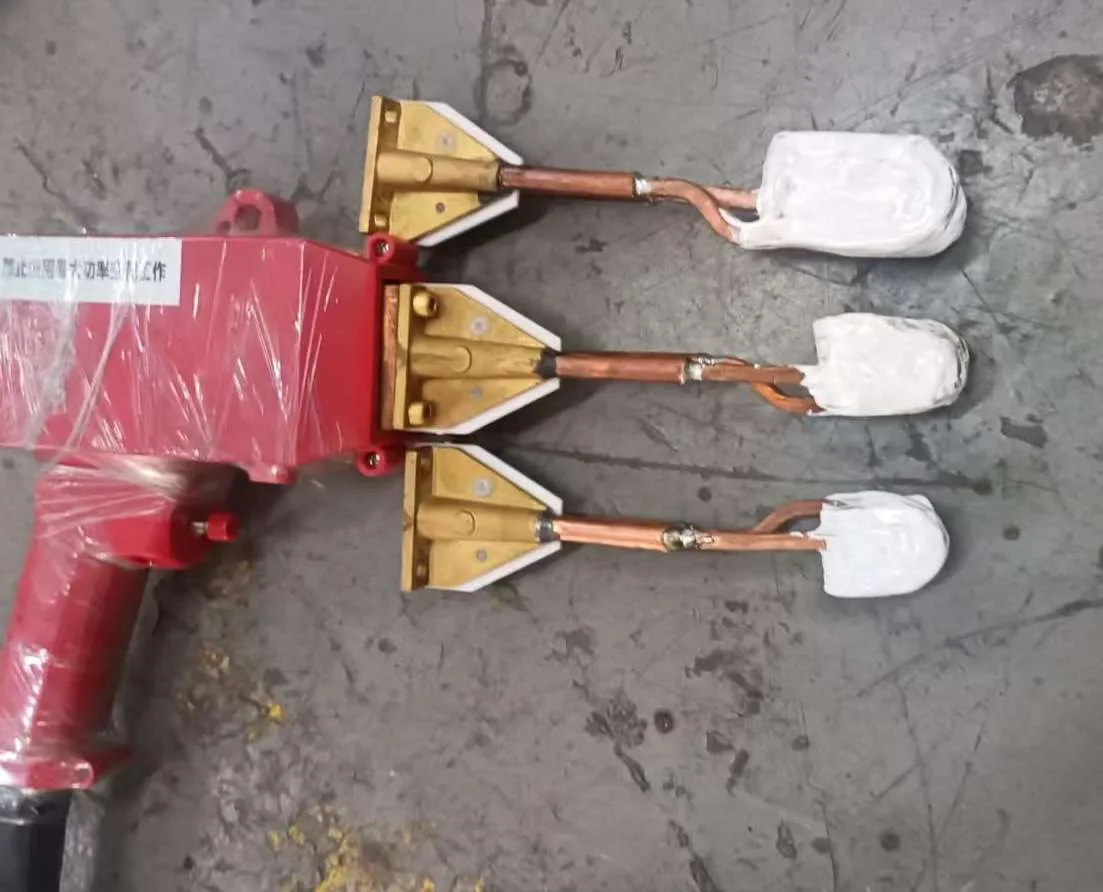
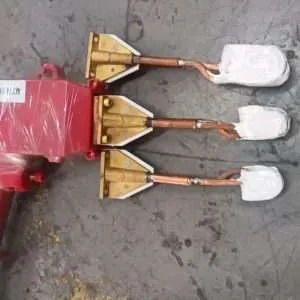
El bobina de inducción Es el elemento central del proceso de soldadura fuerte. Una buena bobina transfiere la energía de manera eficiente a la zona de unión, proporciona un calentamiento uniforme y facilita la carga y descarga. Una bobina deficiente puede provocar sobrecalentamiento, flujo incompleto del material de aporte, oxidación excesiva o una producción inconsistente.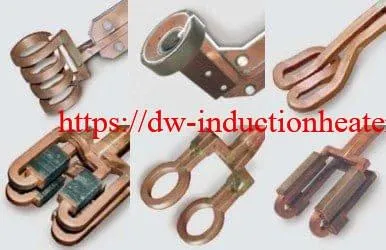
| Tipo de bobina | Mejor aplicación | Ventajas | Notas de Diseño |
|---|---|---|---|
| Bobina de una sola vuelta | Anillos pequeños, terminales, juntas locales | Calentamiento simple y concentrado | Requiere posicionamiento preciso |
| Bobina helicoidal de múltiples vueltas | Juntas de tubos de cobre, piezas cilíndricas | Calentamiento circunferencial uniforme | Mantenga la misma distancia alrededor de la articulación. |
| bobina en forma de U | Soldadura de acceso lateral | Carga sencilla para piezas irregulares | Puede requerir concentrador magnético |
| Bobina de panqueque | Base plana o de utensilios de cocina | Bueno para calentar superficies | La distribución de energía debe estar equilibrada. |
| Bobina dividida | Componentes de circuito cerrado o conjuntos difíciles de cargar. | Fácil acceso sin necesidad de desmontar ninguna pieza. | La estructura mecánica es más compleja. |
| Bobina de perfil personalizado | Herramienta especial o componente automotriz | Patrón de calentamiento optimizado | Requiere pruebas y ajustes de ingeniería. |
Diagrama de diseño típico de una bobina:
Bobina de cobre refrigerada por agua _____________ / \ / Área de unión \ | [Anillo de relleno] | | Pieza metálica A | | Pieza metálica B | \ / \_____________/ Puntos clave de diseño: - La bobina debe estar cerca del área de soldadura pero sin tocar la pieza de trabajo. - El calentamiento debe concentrarse en la unión, no en toda la pieza. - El agua de refrigeración debe fluir suavemente a través de la bobina de cobre. - El dispositivo de sujeción debe mantener la posición de la unión hasta que el relleno se solidifique.
El diseño del dispositivo de sujeción es igualmente importante. Debe mantener la alineación, una separación estable, resistir la deformación térmica y garantizar la seguridad del operario. Para la producción en grandes volúmenes, se pueden añadir abrazaderas neumáticas, mesas giratorias, estaciones de indexación y carga robótica. En el caso de herramientas delicadas de carburo o diamante, el dispositivo debe minimizar la tensión térmica y evitar el movimiento de la pieza durante el flujo del material de aporte.
Sistema de Control y Automatización
La soldadura por inducción puede realizarse de forma manual o automática. Los sistemas manuales son adecuados para la producción flexible, la reparación y las aplicaciones de bajo volumen. Se recomiendan los sistemas automatizados cuando se requiere calidad constante, alta productividad y trazabilidad.
| Nivel de control | Configuration | Uso adecuado | Beneficios |
|---|---|---|---|
| Control manual | El operador controla el inicio, la parada y el tiempo de calentamiento. | Reparación, lotes pequeños, uniones sencillas | Bajo costo y flexible |
| Control temporizado | Potencia y duración del calentamiento preestablecidas | Piezas repetibles con material estable. | Mejora la consistencia |
| Control de temperatura | Retroalimentación del pirómetro o del termopar | Soldadura fuerte sensible a la temperatura | Reduce el sobrecalentamiento y los rechazos |
| Control PLC | Secuencia programada, alarma y enclavamiento | Puesto de trabajo industrial | Proceso estable y funcionamiento más seguro |
| Línea automática | Robot, mesa giratoria, cinta transportadora, registro de datos | Producción en masa | Alta productividad y trazabilidad |
Las funciones de automatización recomendadas incluyen protección contra el flujo de agua, alarma de sobretemperatura, control de la curva de potencia, almacenamiento de recetas, escaneo de códigos de barras, monitoreo del flujo de gas, detección de la posición del accesorio, parada de emergencia y registro de datos de producción. Para equipos de exportación, se debe confirmar el idioma de la interfaz hombre-máquina (HMI), el estándar de voltaje, el relé de seguridad y el estándar de cableado antes de la fabricación.
Problemas y soluciones habituales
| Primaria | Causa posible | Solución de ingeniería |
|---|---|---|
| El metal de aportación no fluye | Temperatura demasiado baja, limpieza superficial deficiente o aleación de relleno incorrecta | Aumentar el tiempo de calentamiento, mejorar la limpieza, verificar el rango de fusión del relleno. |
| La articulación se sobrecalienta o se quema. | Potencia excesiva, control deficiente de la temperatura o bobina demasiado cerca | Reduzca la potencia, utilice un pirómetro, ajuste la distancia de la bobina. |
| Soldadura irregular alrededor del tubo | La bobina no está centrada o la separación entre las juntas no es uniforme. | Rediseñar la bobina, mejorar la fijación y la alineación. |
| Oxidación excesiva | Sin flujo, flujo insuficiente o protección deficiente contra el gas | Utilice un fundente adecuado y protección con nitrógeno o argón. |
| Grietas en la herramienta de carburo | Calentar demasiado rápido o enfriar demasiado rápido | Utilice un calentamiento gradual controlado y un enfriamiento más lento. |
| Fuerza articular débil | Humectación insuficiente, holgura incorrecta de la junta o contaminación. | Optimizar el espacio libre, limpiar las superficies, confirmar la compatibilidad de la aleación de relleno. |
| Disparos de suministro eléctrico | Cortocircuito en la bobina, problema de flujo de agua o carga desequilibrada. | Compruebe el aislamiento de la bobina, el flujo de refrigeración y el transformador compatible. |
| Baja eficiencia de producción | La carga manual es demasiado lenta o el ciclo de calentamiento no está optimizado. | Añadir fijación, mesa giratoria o sistema de carga automático. |
| Color inconsistente después de la soldadura fuerte | Variación de temperatura u oxidación | Utilice control de circuito cerrado y atmósfera protectora. |
| La bobina se sobrecalienta | Caudal de agua insuficiente o tubo de cobre demasiado pequeño | Aumentar la capacidad de refrigeración y rediseñar la sección transversal de la serpentina |
Guía de selección de ingeniería
Para seleccionar la máquina de soldadura por inducción adecuada, los ingenieros deben evaluar todo el proceso de soldadura, en lugar de fijarse únicamente en la potencia de la máquina. La siguiente guía ofrece un método de selección práctico.
1. Confirmar los materiales base
El cobre, el latón, el acero, el acero inoxidable, el carburo y el aluminio presentan comportamientos térmicos diferentes. El cobre conduce el calor rápidamente y puede requerir mayor potencia. El acero se calienta eficientemente debido a sus propiedades magnéticas. El acero inoxidable puede requerir un control de oxidación más riguroso. El carburo requiere una gestión adecuada de las tensiones térmicas.
2. Confirmar el tamaño y la masa de la articulación.
Una pequeña junta de tubo de cobre puede requerir solo entre 5 y 15 kW, mientras que una herramienta de minería de carburo de gran tamaño o la base de un utensilio de cocina pueden requerir entre 80 y 250 kW. Cuanto mayor sea la masa a calentar, mayor será la potencia necesaria para alcanzar la temperatura de soldadura en el tiempo requerido.
3. Elige la frecuencia correcta
La frecuencia afecta la profundidad de calentamiento y la distribución de la energía. Las piezas pequeñas y delgadas suelen requerir una frecuencia más alta, mientras que las piezas más grandes y gruesas suelen requerir una frecuencia más baja. La frecuencia correcta ayuda a evitar el sobrecalentamiento de la superficie y el calentamiento incompleto de las juntas.
| Rango de frecuencia | Característica de calentamiento | Uso típico de soldadura fuerte |
|---|---|---|
| 100-500 kHz | Calentamiento superficial, rápido y localizado | Terminales pequeños, tubos finos, piezas de precisión |
| 50-100 kHz | Soldadura fuerte de alta frecuencia general | Tubos de climatización, accesorios de latón, juntas de acero inoxidable |
| 20-50 kHz | Calentamiento más profundo para piezas medianas | Herramientas de carburo, juntas de cobre de mayor tamaño, piezas de motor |
| 10-20 kHz | Calentamiento más profundo para piezas de gran masa. | Fondo de ollas y sartenes, utensilios grandes, ensamblajes pesados |
4. Definir el tiempo de ciclo objetivo
En la producción en masa, el tiempo de calentamiento afecta directamente al rendimiento. Si el objetivo es producir una pieza cada 5 segundos, la potencia y la automatización de la máquina deben ser mucho mayores que en un taller donde se produce una pieza cada 30-60 segundos.
5. Seleccionar aleación de relleno y fundente.
La aleación de relleno debe ser compatible con los metales base y las condiciones de servicio. Las aleaciones a base de plata se utilizan ampliamente para la soldadura fuerte de cobre, latón, acero y acero inoxidable. Las aleaciones de cobre-fósforo son comunes para la soldadura fuerte de cobre con cobre y de cobre con latón. La soldadura fuerte de aluminio requiere un material de relleno especial y un control estricto de la oxidación.
6. Planificar la refrigeración y la seguridad
Las máquinas de soldadura por inducción requieren agua de refrigeración estable. Se recomienda un enfriador industrial de circuito cerrado para la producción continua. El diseño de seguridad debe incluir parada de emergencia, protección contra sobrepresión de agua, protección contra sobrecorriente, aislamiento de la bobina y protección para el operario.
7. Pruebas antes de la producción en masa.
Para piezas nuevas, se recomienda encarecidamente realizar pruebas de muestra. Los resultados de las pruebas deben confirmar el tiempo de calentamiento, el flujo del relleno, la resistencia de la unión, el rendimiento en cuanto a fugas, la apariencia y la repetibilidad de la fijación. Tras superar las pruebas, se puede confirmar la máquina, la bobina y la fijación finales.
Ventajas
| La Ventaja | Valor de ingeniería | Valor de negocio |
|---|---|---|
| Calentamiento localizado | El calor se concentra en la zona de la articulación. | Menor deformación y menor desperdicio de energía |
| Velocidad de calentamiento rápida | La unión alcanza rápidamente la temperatura de soldadura. | Mayor capacidad de producción |
| Proceso repetible | La potencia y el tiempo se pueden controlar con precisión. | Calidad del producto más estable |
| No usar llama abierta | Entorno de trabajo más limpio y seguro | Menor riesgo de incendio y gestión de fábrica más sencilla. |
| Automatización amigable | Fácil de integrar con PLC, robot y accesorio. | Menor dependencia laboral |
| Menos oxidacion | Un tiempo de calentamiento más corto reduce la exposición | Mejor aspecto y menos limpieza posterior. |
| Bajo consumo de energía | El calor se genera dentro del metal. | Menor coste operativo en muchos casos de producción. |
| Diseño de bobina flexible | La bobina se puede personalizar para diferentes uniones. | Una fuente de alimentación puede dar soporte a varios productos. |
Tabla comparativa: soldadura por inducción frente a soldadura por llama
| Parámetro | Soldadura por inducción | Soldadura fuerte con llama |
|---|---|---|
| Control de calefacción | Alto | Depende en gran medida de la habilidad del operador. |
| Velocidad de calentamiento | Rápido | Media |
| repetibilidad | Excelente con temporizador o PLC | Variable |
| Automatización | ¡Fácil | Difícil |
| Oxidación | Reducir con el proceso adecuado | Mayor debido a la llama abierta |
| Seguridad | No usar llama abierta | Se requiere el manejo de llamas abiertas y gases. |
| Enfoque energético | Localizada | Área afectada por el calor más extensa |
| Mejor uso | Soldadura fuerte industrial repetible | Reparación flexible y trabajo manual de bajo coste. |
Limitaciones
Si bien la soldadura por inducción ofrece muchas ventajas, no es la mejor solución para todas las uniones. La pieza debe ser conductora eléctricamente y la zona de unión debe ser accesible a la bobina de inducción. Las geometrías muy complejas pueden requerir un diseño de bobina especial. La soldadura de aluminio tiene un margen de tolerancia estrecho y suele requerir más pruebas. Las piezas grandes con alta masa térmica pueden requerir mayor potencia y sistemas de refrigeración más potentes.
| Limitación | Razón | Acción sugerida |
|---|---|---|
| La inversión inicial es mayor que la de un soplete de llama. | Se requiere fuente de alimentación, bobina, refrigeración y accesorios. | Evaluar el costo total, el ahorro de mano de obra y la mejora de la calidad. |
| La bobina debe coincidir con la geometría de la pieza. | La distribución del campo magnético determina el resultado del calentamiento. | Utilice un diseño de bobina personalizado y pruebas de muestras. |
| No es ideal para materiales no conductores. | La inducción requiere material conductor o magnético. | Utilice un susceptor metálico u otro método de calentamiento si es necesario. |
| Requiere agua de refrigeración | La bobina y la electrónica de potencia generan calor. | Utilice un sistema de refrigeración de circuito cerrado para una producción estable. |
| La configuración del proceso requiere conocimientos de ingeniería. | La potencia, la frecuencia y la bobina afectan al resultado final. | Trabaje con un proveedor de equipos de inducción con experiencia. |
¿Por qué elegir los equipos de inducción HLQ?
HLQ Induction Equipment Co., Ltd. se especializa en soluciones de calentamiento por inducción basadas en ingeniería para aplicaciones industriales, incluyendo soldadura fuerte, endurecimiento, forja, fusión, tratamiento térmico posterior a la soldadura (PWHT), ajuste por contracción, eliminación de recubrimientos, calentamiento de reactores y sistemas de calentamiento electromagnético personalizados. Para proyectos de soldadura fuerte por inducción, HLQ ofrece asistencia a sus clientes desde el análisis inicial de la muestra hasta la configuración final de la máquina, el diseño de la bobina y las pruebas del proceso.
| Capacidad HLQ | Beneficio para el cliente |
|---|---|
| Amplia gama de fuentes de alimentación por inducción | Adecuado para soldadura fuerte manual de pequeño tamaño y grandes líneas de soldadura fuerte automáticas. |
| Opciones de alta y media frecuencia | Mejor adaptación a diferentes tamaños de piezas y profundidades de calentamiento. |
| Diseño de bobina de inducción a medida | Mejora la uniformidad del calentamiento y la calidad de las juntas. |
| Apoyo a la selección de ingenieros | Ayuda a los clientes a evitar la selección incorrecta de potencia o frecuencia. |
| Sistemas manuales, portátiles y automatizados | Solución flexible para reparación, taller y producción en masa. |
| Experiencia en aplicaciones de cobre, latón, carburo y herramientas. | Desarrollo de procesos más rápido y resolución práctica de problemas. |
| PLC, HMI y control de temperatura opcionales | Mejora la repetibilidad y la trazabilidad de la producción. |
| Configuración orientada a la exportación | El voltaje, el idioma, la refrigeración y el diseño de seguridad se pueden personalizar. |
Las máquinas de soldadura por inducción HLQ se pueden utilizar para soldar tubos de cobre, conectores de latón, herramientas de carburo, segmentos de herramientas de diamante, tubos de acero inoxidable, bases de utensilios de cocina y componentes eléctricos. Los clientes solo necesitan proporcionar el material, el tamaño de la junta, la aleación de relleno, el tiempo de calentamiento deseado, la capacidad de producción, las condiciones de la fuente de alimentación y los requisitos de automatización. Los ingenieros de HLQ recomendarán la potencia, la frecuencia, la estructura de la bobina, el sistema de refrigeración y el método de control adecuados.
Preguntas Frecuentes
1. ¿Para qué se utiliza una máquina de soldadura por inducción?
Se utiliza para unir piezas metálicas calentando la zona de unión mediante inducción electromagnética y fundiendo una aleación de relleno para soldadura fuerte. Entre sus usos más comunes se incluyen la soldadura fuerte de tubos de cobre, accesorios de latón, herramientas de carburo, segmentos de diamante, tubos de acero inoxidable, conectores eléctricos y bases de utensilios de cocina.
2. ¿Es la soldadura por inducción más resistente que la soldadura blanda?
Sí, en la mayoría de las aplicaciones industriales, la soldadura fuerte proporciona una mayor resistencia de la unión que la soldadura blanda, ya que utiliza una aleación de relleno de alta temperatura y crea una unión metalúrgica más fuerte. La resistencia final depende de la aleación de relleno, el diseño de la unión, la holgura, la limpieza y la calidad del calentamiento.
3. ¿Puede la soldadura por inducción sustituir a la soldadura por llama?
Sí, la soldadura por inducción puede reemplazar la soldadura por llama en muchos procesos industriales repetibles. Ofrece un calentamiento más rápido, mejor control, menor oxidación, ausencia de llama abierta y una automatización más sencilla. Sin embargo, la soldadura por llama aún puede ser útil para trabajos de reparación de muy bajo volumen o trabajos de campo altamente irregulares.
4. ¿Qué potencia se necesita para la soldadura fuerte de tubos de cobre?
Las uniones de tubos de cobre pequeños suelen requerir entre 5 y 15 kW. La soldadura fuerte de tuberías de cobre medianas y distribuidores de HVAC puede requerir entre 15 y 35 kW. Los conjuntos de cobre de mayor tamaño pueden requerir entre 40 y 80 kW o más. La selección final depende del diámetro del tubo, el espesor de la pared, la aleación de relleno y el tiempo de ciclo requerido.
5. ¿Cuál es la mejor frecuencia para la soldadura por inducción?
Las uniones de precisión pequeñas suelen utilizar frecuencias de 100 a 500 kHz. La soldadura fuerte de cobre y latón en general suele emplear frecuencias de 50 a 200 kHz. Para herramientas de carburo de mayor tamaño, piezas de motores y utensilios de cocina, se pueden utilizar frecuencias de 10 a 100 kHz. La frecuencia óptima depende de la profundidad de calentamiento, el tamaño de la pieza y el material.
6. ¿Se puede utilizar la soldadura por inducción para el acero inoxidable?
Sí. El acero inoxidable se puede soldar por inducción con una aleación de relleno y un fundente adecuados, o con una atmósfera protectora. Dado que el acero inoxidable puede oxidarse durante el calentamiento, es importante controlar el proceso y preparar la superficie.
7. ¿Se puede utilizar la soldadura por inducción para el aluminio?
Sí, pero la soldadura fuerte de aluminio es más difícil que la de cobre o acero. El aluminio presenta una estrecha diferencia de temperatura entre la temperatura de soldadura y la de fusión del metal base, por lo que el control de la capa de óxido es fundamental. Se recomienda encarecidamente realizar pruebas con muestras.
8. ¿La soldadura por inducción requiere fundente?
Muchos procesos de soldadura fuerte requieren fundente para eliminar el óxido y mejorar el flujo del material de aporte. Algunos procesos utilizan atmósferas protectoras como nitrógeno, argón o gas de formación en lugar del fundente convencional. La elección depende del material base, la aleación de aporte y los requisitos de limpieza.
9. ¿Cuál es la diferencia entre la soldadura fuerte por inducción y la soldadura por inducción?
La soldadura fuerte por inducción funde únicamente el material de aporte, no el material base. La soldadura por inducción calienta el material base para crear una unión soldada. La soldadura fuerte se suele utilizar cuando se requiere una temperatura de unión baja, metales diferentes o un ensamblaje preciso.
10. ¿Qué información se necesita para seleccionar una máquina?
La información importante incluye el material base, las dimensiones de la pieza, el tipo de unión, la aleación de relleno, la temperatura de soldadura, el tiempo de calentamiento necesario, el volumen de producción diario, la tensión de alimentación, las condiciones de refrigeración, el nivel de automatización y los requisitos de inspección de calidad.
11. ¿Puede una misma máquina de soldadura por inducción procesar diferentes productos?
Sí. Una misma fuente de alimentación puede utilizarse para distintos productos modificando la bobina de inducción, el soporte y el proceso de fabricación. Sin embargo, la potencia y el rango de frecuencia deben ser adecuados para todas las piezas objetivo.
12. ¿Por qué se ennegrece la junta soldada?
El ennegrecimiento suele deberse a la oxidación, el sobrecalentamiento, el uso de un fundente inadecuado, un tiempo de calentamiento prolongado o una atmósfera protectora deficiente. Las soluciones incluyen reducir el tiempo de calentamiento, mejorar el control de la temperatura, utilizar el fundente correcto y añadir protección con nitrógeno o argón.
13. ¿Qué tan rápida es la soldadura por inducción?
Muchas uniones pequeñas y medianas se pueden soldar en 2 a 30 segundos. Las piezas grandes pueden requerir un calentamiento más prolongado. El tiempo real del ciclo incluye la carga, el calentamiento, el flujo del material de aporte, el enfriamiento y la descarga.
14. ¿Es necesaria la refrigeración por agua?
Sí. La bobina de inducción y la electrónica de potencia requieren refrigeración. Para una producción continua, se recomienda un sistema de refrigeración de circuito cerrado para mantener una temperatura del agua estable, evitar la formación de incrustaciones y proteger la máquina.
15. ¿Por qué debería elegir una bobina personalizada?
La bobina determina el patrón de calentamiento. Una bobina diseñada a medida mejora la concentración de energía, la uniformidad de la temperatura, el tiempo de ciclo y la calidad de las uniones. En la producción a gran escala, el diseño de la bobina suele ser tan importante como la potencia de la máquina.
16. ¿Se puede automatizar la soldadura por inducción?
Sí. La soldadura por inducción es muy adecuada para la automatización. Se puede integrar con control PLC, almacenamiento de recetas HMI, fijaciones neumáticas, mesas giratorias, transportadores, robots, retroalimentación de temperatura y registro de datos.
17. ¿Qué causa la debilidad de las uniones soldadas?
Las uniones débiles suelen deberse a una limpieza deficiente, una aleación de relleno inadecuada, una holgura incorrecta, un calentamiento insuficiente, un sobrecalentamiento, movimientos durante el enfriamiento o una humectación deficiente. Un dispositivo de fijación estable y un ciclo de calentamiento controlado son esenciales.
18. ¿Cuál es la mejor máquina de soldadura por inducción para tuberías de cobre de sistemas de climatización?
Para la mayoría de las soldaduras de tuberías de cobre y accesorios de latón en sistemas de climatización, una máquina de soldadura por inducción de alta frecuencia de 15 a 35 kW es un punto de partida práctico. Para distribuidores más grandes o juntas múltiples, puede ser necesario un equipo de 40 a 60 kW.
19. ¿Cuál es la mejor máquina de soldadura por inducción para herramientas de carburo?
La soldadura fuerte de herramientas de carburo suele requerir entre 15 y 80 kW, dependiendo del tamaño de la herramienta. La frecuencia suele estar entre 20 y 100 kHz. El calentamiento y enfriamiento controlados son importantes para evitar el agrietamiento del carburo.
20. ¿Cómo puede HLQ ayudar con un proyecto de soldadura por inducción?
HLQ puede evaluar la pieza de trabajo, recomendar la potencia y la frecuencia, diseñar la bobina de inducción, proporcionar sugerencias sobre los accesorios, realizar pruebas de soldadura fuerte de muestras, configurar los sistemas de refrigeración y control, y suministrar máquinas de soldadura fuerte por inducción manuales, portátiles, semiautomáticas o totalmente automáticas según las necesidades de producción.
Conclusión
Una máquina de soldadura por inducción es una solución de unión limpia, rápida y controlable para cobre, latón, acero inoxidable, carburo, herramientas de diamante, componentes eléctricos, utensilios de cocina y numerosos conjuntos industriales. En comparación con la soldadura por llama, ofrece mayor repetibilidad, automatización más sencilla, menor oxidación y mayor eficiencia de producción. El éxito del proceso depende de la correcta selección de potencia, la coincidencia de frecuencia, el diseño de la bobina, la precisión de la fijación, la elección de la aleación de relleno y el control de la temperatura. Para los clientes que requieren una calidad de soldadura estable y una producción escalable, HLQ Induction Equipment ofrece soluciones de soldadura por inducción basadas en ingeniería, desde máquinas portátiles hasta sistemas de producción automatizados.