
Precalentamiento de tuberías y tubos en la industria del petróleo y el gas con sistemas de calentamiento por inducción
En la industria del petróleo y el gas, la soldadura adecuada de tuberías y tubos es fundamental para mantener la integridad estructural, prevenir fugas y garantizar la seguridad operativa. El precalentamiento es un paso esencial en este proceso, especialmente para aceros aleados de alta resistencia y materiales con paredes de gran espesor. Si bien los métodos tradicionales de precalentamiento, como los sopletes de gas y el calentamiento por resistencia, se han utilizado ampliamente, el calentamiento por inducción se ha consolidado como una alternativa superior, ofreciendo un control preciso de la temperatura, eficiencia energética y mayor seguridad. Este artículo analiza los aspectos técnicos, los parámetros de rendimiento y los beneficios económicos de los sistemas de calentamiento por inducción para el precalentamiento de tuberías y tubos en el sector del petróleo y el gas.
Fundamentos del calentamiento por inducción
El calentamiento por inducción funciona según el principio de inducción electromagnética, donde la corriente alterna que pasa por una bobina crea un campo magnético que induce corrientes parásitas en los materiales conductores cercanos. Estas corrientes parásitas encuentran resistencia dentro del material, generando calor localizado. El proceso ofrece varias ventajas:
- Calefacción sin contacto
- Control de temperatura precisa
- tasas de calentamiento rápidas
- Distribución uniforme del calor
- La eficiencia energética
- Mayor seguridad en el lugar de trabajo
Parámetros técnicos de los sistemas de calentamiento por inducción
La eficacia de los sistemas de calentamiento por inducción depende de diversos parámetros técnicos que deben optimizarse para aplicaciones específicas. La Tabla 1 ofrece una visión general de estos parámetros.
Tabla 1: Parámetros técnicos clave para sistemas de calentamiento por inducción
| Parámetro | Autonomía | Importancia |
|---|---|---|
| Frecuencia | 1 400-kHz | Determina la profundidad de penetración; frecuencias más bajas para materiales más gruesos |
| Densidad de poder | 5-30 kW/dm² | Afecta la velocidad de calentamiento y la uniformidad de la temperatura. |
| Diseño de bobina | Varias configuraciones | Afecta la eficiencia de calefacción y la distribución de la temperatura. |
| potencia de salida | 5-1000 kW | Determina la capacidad máxima de calentamiento y el rendimiento. |
| Distancia de acoplamiento | 5-50 mm | Afecta la eficiencia de transferencia de energía |
| Exactitud de control | ±5-10°C | Fundamental para cumplir con las especificaciones del procedimiento de soldadura |
| VOLTIOS | 380-690V | Determina los requisitos de suministro de energía |
| Requisitos de enfriamiento | 20-200 l / min | Esencial para la estabilidad y longevidad del sistema. |
Calentamiento por inducción para tuberías de diferentes materiales y dimensiones
La eficacia del calentamiento por inducción varía según el material y las dimensiones de las tuberías. La Tabla 2 presenta datos de rendimiento de calentamiento para materiales y tamaños comunes en la industria del petróleo y el gas.
Tabla 2: Rendimiento del calentamiento por inducción según material y dimensión
| Material | Diámetro de la tubería (pulgadas) | Grueso de pared (mm) | Potencia requerida (kW) | Tiempo de calentamiento a 200°C (min) | Consumo de energía (kWh) |
|---|---|---|---|---|---|
| Acero al Carbón | 6 | 12.7 | 25 | 4.2 | 1.75 |
| Acero al Carbón | 12 | 15.9 | 50 | 6.5 | 5.42 |
| Acero al Carbón | 24 | 25.4 | 120 | 12.8 | 25.6 |
| Acero Inoxidable | 6 | 12.7 | 28 | 5.1 | 2.38 |
| Acero Inoxidable | 12 | 15.9 | 55 | 7.8 | 7.15 |
| Acero dúplex | 12 | 15.9 | 60 | 8.3 | 8.30 |
| Cromo-molibdeno (P91) | 12 | 19.1 | 65 | 9.2 | 9.97 |
| Inconel | 8 | 12.7 | 40 | 7.5 | 5.00 |
Análisis comparativo de las tecnologías de precalentamiento
Para comprender las ventajas del calentamiento por inducción, conviene compararlo con los métodos tradicionales de precalentamiento. La Tabla 3 ofrece una comparación completa.
Tabla 3: Comparación de las tecnologías de precalentamiento de tuberías
| Parámetro | Calentamiento por inducción | Calentamiento por resistencia | Antorchas de gas |
|---|---|---|---|
| Velocidad de calentamiento (°C/min) | 40-100 | 10-30 | 15-40 |
| Uniformidad de temperatura (±°C) | 5-10 | 10-25 | 30-50 |
| Eficiencia energética (%) | 80-90 | 60-70 | 30-40 |
| Tiempo de configuración (min) | 10-15 | 20-30 | 5-10 |
| Control del Proceso | Automático | semiautomatizado | Manual |
| Control de zonas afectadas por el calor | Excelente | Bueno | Pobre |
| Costo de operación ($/hora) | 15-25 | 18-30 | 25-40 |
| Inversión inicial ($) | 30,000-150,000 | 5,000-30,000 | 1,000-5,000 |
| Nivel de riesgo de seguridad | Bajo | Media | Alto |
| Impacto Ambiental | Bajo | Media | Alto |
Estudio de caso: Implementación en un proyecto de oleoducto offshore
En un proyecto de oleoducto marítimo en el Mar del Norte, se implementó el calentamiento por inducción para el precalentamiento de una tubería de acero al carbono de 24 pulgadas y 25.4 mm de espesor de pared. El proyecto incluyó 320 soldaduras, cada una de las cuales requirió precalentamiento a 150 °C. Se recopilaron datos para analizar las métricas de rendimiento.
Tabla 4: Datos de rendimiento del estudio de caso
| Métrico | Calentamiento por inducción | Método anterior (Resistencia) |
|---|---|---|
| Tiempo promedio de calentamiento por articulación (min) | 11.5 | 28.3 |
| Variación de temperatura a lo largo de la articulación (°C) | ± 7 | ± 22 |
| Consumo de energía por articulación (kWh) | 21.8 | 42.5 |
| Horas de trabajo por articulación (h) | 0.5 | 1.2 |
| Tiempo de inactividad del equipo (%) | 2.1 | 8.7 |
| Duración total del proyecto (días) | 24 | 41 (estimado) |
| Consumo total de energía (MWh) | 7.0 | 13.6 |
| Emisiones de carbono (toneladas de CO₂e) | 2.8 | 5.4 |
La implementación resultó en una reducción del 42% en la duración del proyecto y una disminución del 48% en el consumo de energía en comparación con el método tradicional de calentamiento por resistencia utilizado anteriormente.
Consideraciones técnicas para la implementación
Selección de frecuencia
La frecuencia del sistema de calentamiento por inducción influye significativamente en su rendimiento, especialmente en la profundidad de calentamiento. La Tabla 5 ilustra la relación entre la frecuencia y la profundidad de penetración para diversos materiales.
Tabla 5: Relación entre frecuencia y profundidad de penetración
| Material | Frecuencia (kHz) | Profundidad de penetración (mm) |
|---|---|---|
| Acero al Carbón | 1 | 15.8 |
| Acero al Carbón | 3 | 9.1 |
| Acero al Carbón | 10 | 5.0 |
| Acero al Carbón | 30 | 2.9 |
| Acero al Carbón | 100 | 1.6 |
| Acero Inoxidable | 3 | 12.3 |
| Acero Inoxidable | 10 | 6.7 |
| Acero Inoxidable | 30 | 3.9 |
| Acero dúplex | 3 | 11.2 |
| Acero dúplex | 10 | 6.1 |
| Inconel | 3 | 9.8 |
| Inconel | 10 | 5.4 |
Consideraciones sobre el diseño de bobinas
El diseño de las bobinas de inducción es crucial para un calentamiento eficaz. Las diferentes configuraciones ofrecen distintas ventajas según las dimensiones de las tuberías y los requisitos de calentamiento.
Tabla 6: Rendimiento del diseño de la bobina de inducción
| Configuración de la bobina | Uniformidad de distribución del calor | Eficiencia (%) | Mejor aplicación |
|---|---|---|---|
| Helicoidal (una sola vuelta) | Moderado | 65-75 | Tuberías de diámetro pequeño (<4″) |
| Helicoidal (Multi-vuelta) | Bueno | 75-85 | Tubos de diámetro medio (4″-16″) |
| Crepe | Muy Bueno | 80-90 | Tuberías de gran diámetro (>16″) |
| Diseño dividido | Bueno | 70-80 | Aplicaciones de campo con acceso limitado |
| Perfil personalizado | Excelente | 85-95 | Geometrías y accesorios complejos |
 Análisis económico
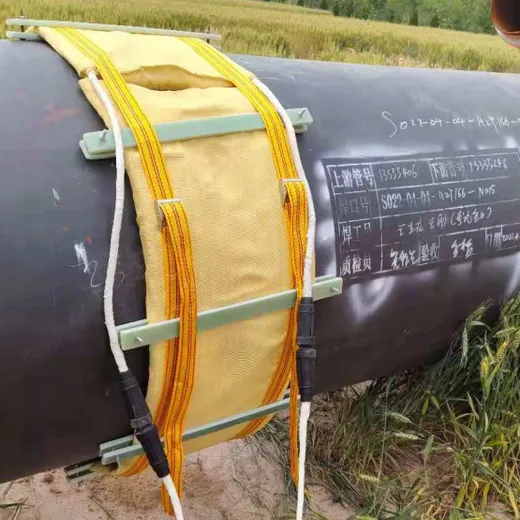
La implementación de sistemas de calentamiento por inducción requiere una inversión inicial considerable, pero ofrece un ahorro sustancial en costos operativos. La Tabla 7 presenta un análisis económico exhaustivo.
Tabla 7: Análisis económico de la implementación del calentamiento por inducción
| Parámetro | Valor |
|---|---|
| Inversión inicial ($) | 85,000 |
| Costo de mantenimiento anual ($) | 3,200 |
| Vida útil esperada del sistema (años) | 12 |
| Ahorro de costos de energía ($/año) | 18,500 |
| Ahorro en costos laborales ($/año) | 32,000 |
| Reducción del cronograma del proyecto (%) | 35-45 |
| Costo-Beneficio de la Mejora de la Calidad ($/año) | 12,000 |
| Periodo de recuperación (años) | 1.3-1.8 |
| ROI a 5 años (%) | 275 |
| VAN a 10 años ($) con una tasa de descuento del 7% | 382,000 |
Tendencias e innovaciones futuras
El campo del calentamiento por inducción para aplicaciones de petróleo y gas continúa evolucionando, con varias tendencias emergentes:
- Integración de gemelos digitales:Creación de modelos virtuales de procesos de calentamiento para optimización y mantenimiento predictivo
- Sistemas habilitados para IoT:Capacidades de control y monitoreo remoto para ubicaciones remotas y en alta mar
- Algoritmos de aprendizaje automático:Sistemas de control adaptativo que optimizan los parámetros de calefacción en tiempo real
- Sistemas portátiles de alta potencia:Diseños compactos con mayor densidad de potencia para aplicaciones de campo
- Soluciones de calefacción híbridas:Sistemas combinados de inducción y resistencia para aplicaciones especializadas
Conclusión
El calentamiento por inducción representa un avance significativo en la tecnología de precalentamiento para la soldadura de tuberías y tubos en la industria del petróleo y el gas. Los datos cuantitativos presentados en este artículo demuestran su superior rendimiento en términos de eficiencia de calentamiento, uniformidad de temperatura, consumo de energía y costos operativos en comparación con los métodos tradicionales. Si bien la inversión inicial es mayor, el análisis económico revela importantes beneficios a largo plazo gracias a la reducción de los plazos de los proyectos, el menor consumo de energía y la mejora de la calidad de la soldadura.
A medida que la industria prioriza la eficiencia operativa, la seguridad y la sostenibilidad ambiental, los sistemas de calentamiento por inducción se posicionan para convertirse en la tecnología estándar para aplicaciones de precalentamiento de tuberías. Las empresas que invierten en esta tecnología obtendrán importantes ventajas competitivas gracias a una finalización más rápida de los proyectos, menores costos de energía y una mejor calidad de las soldaduras.