
Estudio de caso: Optimización del montaje y desmontaje de rodamientos mediante tecnología de calentamiento por inducción
Resumen Ejecutivo
Este caso práctico examina cómo la planta de fabricación de Volvo Construction Equipment en Eskilstuna, Suecia, implementó un sistema de calentamiento por inducción para optimizar sus procesos de montaje y desmontaje de rodamientos. La transición de los métodos tradicionales de calentamiento por llama a la tecnología de inducción de precisión resultó en una reducción del 68 % en el tiempo de montaje, un ahorro energético del 42 % y la práctica eliminación de los daños en los rodamientos durante la instalación. El proyecto logró un retorno de la inversión (ROI) en 9.3 meses y mejoró significativamente los indicadores de calidad de la producción.
Fondo
Perfil de la empresa
Volvo Construction Equipment (Volvo CE) fabrica componentes para maquinaria pesada que requieren rodamientos con ajuste preciso para un rendimiento y durabilidad óptimos. Su planta de Eskilstuna se especializa en conjuntos de transmisión para cargadoras de ruedas y dúmperes articulados.
Desafío
Antes de la implementación, Volvo CE utilizaba los siguientes métodos de instalación de rodamientos:
- Calentamiento por llama de gas para cojinetes grandes
- Baños de aceite para cojinetes medianos
- Prensado mecánico para componentes más pequeños
Estos métodos presentaron varios desafíos:
- Calentamiento inconsistente que provoca variaciones dimensionales
- Peligros de seguridad en el lugar de trabajo causados por llamas abiertas y aceite caliente
- Preocupaciones ambientales derivadas de la eliminación de petróleo
- Daños frecuentes en los cojinetes durante la instalación
- Ciclos de calentamiento prolongados que afectan el flujo de producción
Implementación del sistema de calentamiento por inducción
Selección y especificaciones del sistema
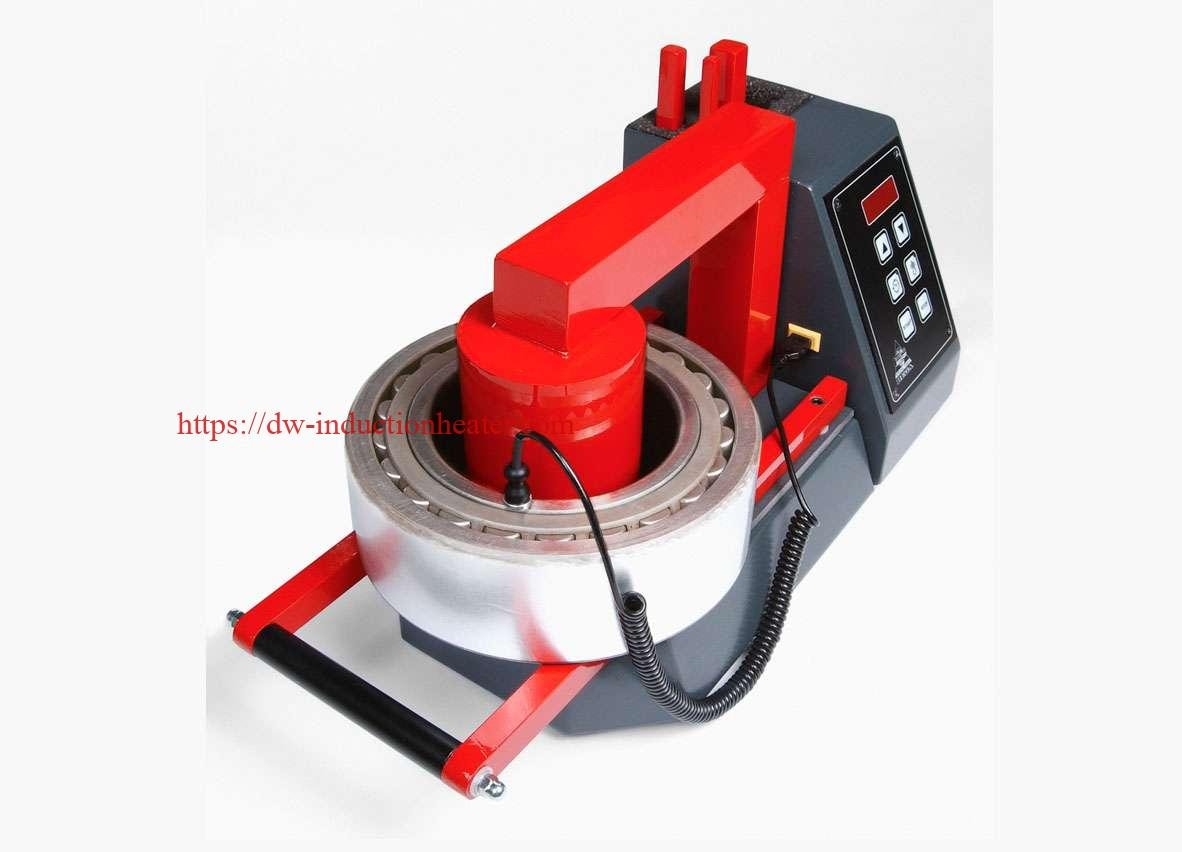
Después de evaluar varios proveedores, Volvo CE seleccionó un sistema EFD Induction MINAC 18/25 con las siguientes especificaciones:
Tabla 1: Especificaciones del sistema de calentamiento por inducción
| Parámetro | Especificación | Notas |
|---|---|---|
| Modelo | MINAC 18/25 | Calentador de inducción móvil |
| potencia de salida | 18 kW | de frecuencia variable |
| Tensión de entrada | 400 V, monofásico | Compatible con suministro de fábrica |
| Rango de frecuencia | 10 40-kHz | Optimizado automáticamente |
| Ciclo de trabajo | 100% a 18 kW | Capacidad de operación continua |
| Sistema de refrigeración | Enfriado hidráulicamente | Enfriador de circuito cerrado |
| Interfaz de control | PLC con pantalla táctil | Control de temperatura y tiempo |
| Rango de temperatura | 20 350-° C | Control de precisión ±3°C |
| Bobinas de calentamiento | 5 intercambiables | Dimensionado para rango de rodamientos |
| Monitoreo de temperatura | Pirómetro infrarrojo | Medición sin contacto |
Implementación del proceso
La implementación se centró en rodamientos utilizados en conjuntos de cajas de engranajes con las siguientes características:
Tabla 2: Especificaciones de los rodamientos en la aplicación
| Tipo de rodamiento | Diámetro interno (mm) | Diámetro externo (mm) | Peso (kg) | Ajuste de interferencia (μm) | Expansión requerida (mm) |
|---|---|---|---|---|---|
| Rodillo cilíndrico | 110 | 170 | 4.2 | 40-60 | 0.12-0.18 |
| Rodillo esférico | 150 | 225 | 8.7 | 50-75 | 0.15-0.23 |
| Contacto angular | 85 | 130 | 2.1 | 30-45 | 0.09-0.14 |
| Rodillo cónico | 120 | 180 | 5.3 | 45-65 | 0.14-0.20 |
| Bola de ranura profunda | 95 | 145 | 2.8 | 25-40 | 0.08-0.12 |
Recogida y análisis de datos
Análisis del perfil de calefacción
Los ingenieros desarrollaron perfiles de calentamiento optimizados para cada tipo de rodamiento:
Tabla 3: Perfiles de calentamiento optimizados
| Tipo de rodamiento | Temperatura objetivo (°C) | Tasa de rampa (°C/s) | Tiempo de espera (s) | Ciclo total (s) | Ajuste de potencia (%) |
|---|---|---|---|---|---|
| Rodillo cilíndrico | 120 | 4.0 | 15 | 45 | 65 |
| Rodillo esférico | 130 | 3.5 | 25 | 62 | 80 |
| Contacto angular | 110 | 4.5 | 10 | 35 | 55 |
| Rodillo cónico | 125 | 3.8 | 20 | 53 | 70 |
| Bola de ranura profunda | 105 | 5.0 | 8 | 29 | 50 |
Análisis comparativo de procesos
Se realizó una comparación directa entre los métodos tradicionales y el calentamiento por inducción :
Tabla 4: Resultados de la comparación de procesos
| Métrico | Calentamiento por llama | Baño de aceite | Calentamiento por inducción | Mejora vs. Llama | Mejora vs. Baño de aceite |
|---|---|---|---|---|---|
| Tiempo medio de calentamiento (min) | 12.5 | 18.2 | 4.0 | 68% | 78% |
| Variación de temperatura (°C) | ± 15 | ± 8 | ± 3 | 80% | 63% |
| Consumo de energía (kWh/rodamiento) | 3.8 | 5.2 | 2.2 | 42% | 58% |
| Tasa de daños en los cojinetes (%) | 4.2% | 2.1% | 0.3% | 93% | 86% |
| Horas de trabajo (por cada 100 rodamientos) | 25 | 30 | 12 | 52% | 60% |
| Tiempo de configuración/cambio (min) | 35 | 45 | 8 | 77% | 82% |
Análisis del impacto de la calidad
La implementación mejoró significativamente las métricas de calidad del ensamblaje:
Tabla 5: Métricas de calidad antes y después de la implementación
| Métrica de calidad | Antes de la implementación | Después de la implementación | Mejoramiento |
|---|---|---|---|
| Desviación de precisión dimensional (μm) | 22 | 7 | 68% |
| Descentramiento del cojinete (μm) | 18 | 6 | 67% |
| Fallas prematuras de cojinetes (por cada 1000) | 5.8 | 1.2 | 79% |
| Tasa de reprocesamiento de ensamblaje (%) | 3.2% | 0.7% | 78% |
| Rendimiento de primer paso (%) | 94.3% | 99.1% | 5.1% |
Análisis del retorno de la inversión
Tabla 6: Análisis del impacto financiero
| Factor costo/beneficio | Valor anual (USD) |
|---|---|
| Inversión en equipos | $ 87,500 (una vez) |
| Instalación y formación | $ 12,300 (una vez) |
| Reducción de costos de energía | $18,400 |
| Ahorros en costos laborales | $42,600 |
| Reducción de desechos/retrabajos | $31,200 |
| Costos de mantenimiento | $4,800 |
| Beneficio anual neto | $87,400 |
| Periodo de recuperación | 9.3 meses |
| ROI de 5 año | 432% |
Detalles de implementación técnica
Optimización del diseño de bobinas
Se diseñaron bobinas personalizadas para diferentes familias de rodamientos:
Tabla 7: Especificaciones de diseño de bobinas
| Tipo de bobina | Diámetro interno (mm) | Longitud (mm) | vueltas | Calibre del cable (mm) | Alcance del rumbo del objetivo (mm) |
|---|---|---|---|---|---|
| Tipo A | 180 | 50 | 6 | 8 | 140-190 DE |
| Tipo B | 230 | 60 | 8 | 10 | 190-240 DE |
| Tipo C | 140 | 40 | 5 | 6 | 110-150 DE |
| Tipo D | 290 | 75 | 10 | 12 | 240-300 DE |
| Universal (ajustable) | 180-320 | 60 | 8 | 10 | Emergencia/especialidad |
Parámetros de control de temperatura
El sistema utilizó algoritmos avanzados de control de temperatura:
Tabla 8: Parámetros de control de temperatura
| Parámetro de control | Configuración | Función |
|---|---|---|
| Banda proporcional PID | 12% | Sensibilidad de respuesta |
| Tiempo Integral PID | Años 0.8 | Tasa de corrección de errores |
| Tiempo derivado PID | Años 0.15 | Respuesta a la tasa de cambio |
| Limitación de potencia | 85% | Evita el sobrecalentamiento |
| Tasa de muestreo de temperatura | 10 Hz | Frecuencia de medida |
| Distancia del pirómetro | 150 mm | Posición de medición óptima |
| Ajuste de emisividad | 0.82 | Calibrado para acero para cojinetes |
| Umbral de alarma de temperatura | + 15 ° C | Protección contra sobretemperatura |
| Exactitud de control | 3 ± ° C | Dentro del alcance operativo |
Optimización del proceso de desmontaje
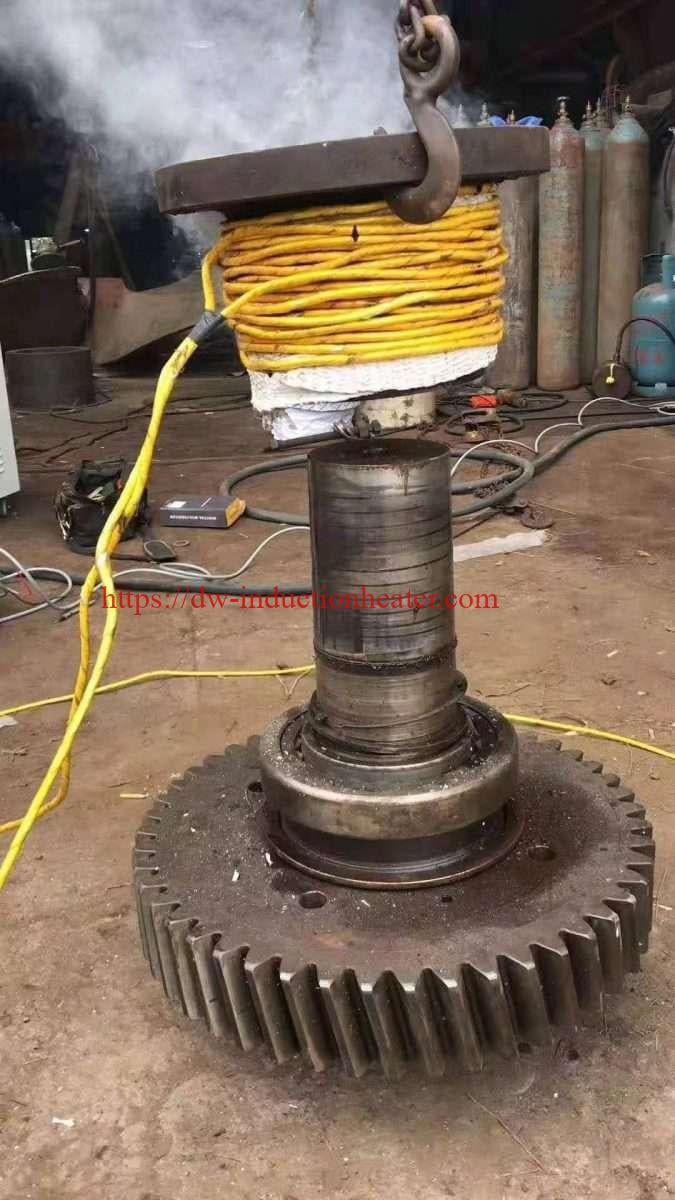
El sistema también se utilizó para la extracción de cojinetes con estos parámetros:
Tabla 9: Parámetros del proceso de desmontaje
| Tipo de rodamiento | Temperatura objetivo (°C) | Tiempo de ciclo (s) | Ajuste de potencia (%) | Se requieren herramientas especiales |
|---|---|---|---|---|
| Rodillo cilíndrico | 130 | 50 | 75 | Placa de extracción |
| Rodillo esférico | 140 | 70 | 85 | Extractor hidraulico |
| Contacto angular | 120 | 40 | 65 | Extractor estándar |
| Rodillo cónico | 135 | 60 | 80 | Adaptadores cónicos |
| Bola de ranura profunda | 115 | 35 | 60 | Extractor estándar |
Lecciones aprendidas y mejores prácticas
- Monitoreo de temperaturaLa medición infrarroja sin contacto demostró ser más confiable que los termopares de contacto.
- Diseño de bobina:Las bobinas específicas para cada cojinete mejoraron la eficiencia en comparación con los diseños universales.
- Capacitación de los operadores:La capacitación integral redujo la variación del proceso en un 67%.
- Manejo de Materiales:Los accesorios personalizados redujeron la manipulación de los cojinetes y mejoraron la seguridad.
- Documentación del proceso:Las instrucciones de trabajo detalladas con guías visuales mejoraron la consistencia.
Conclusión
La implementación de la tecnología de calentamiento por inducción en la planta de Volvo CE en Eskilstuna transformó sus procesos de montaje y desmontaje de rodamientos. El control preciso de la temperatura, la reducción de los tiempos de ciclo y la mejora de la seguridad se tradujeron en mejoras significativas de la calidad y un ahorro de costes considerable. Desde entonces, esta tecnología se ha implementado en varias plantas de Volvo CE en todo el mundo, con resultados positivos similares.
Los datos demuestran claramente que la tecnología de calentamiento por inducción ofrece un rendimiento superior para la instalación y extracción de rodamientos en comparación con los métodos tradicionales, con mejoras cuantificables en el control del proceso, la eficiencia energética y la calidad del producto.