
Soldadura por inducción de un tubo de acero inoxidable a una base
Objetivo:
Soldadura por inducción Se utilizó para unir un tubo de acero inoxidable (diámetro exterior: 45 mm, diámetro interior: 42 mm) a una base metálica compatible. El objetivo era lograr una unión fuerte y sin fugas con una alta integridad de la unión adecuada para tensiones mecánicas y térmicas. El caso también tenía como objetivo optimizar los parámetros de soldadura fuerte, incluida la potencia, la frecuencia, el diseño de la bobina, la selección del metal de aporte y el tiempo de soldadura fuerte, manteniendo al mismo tiempo la rentabilidad y minimizando la distorsión térmica.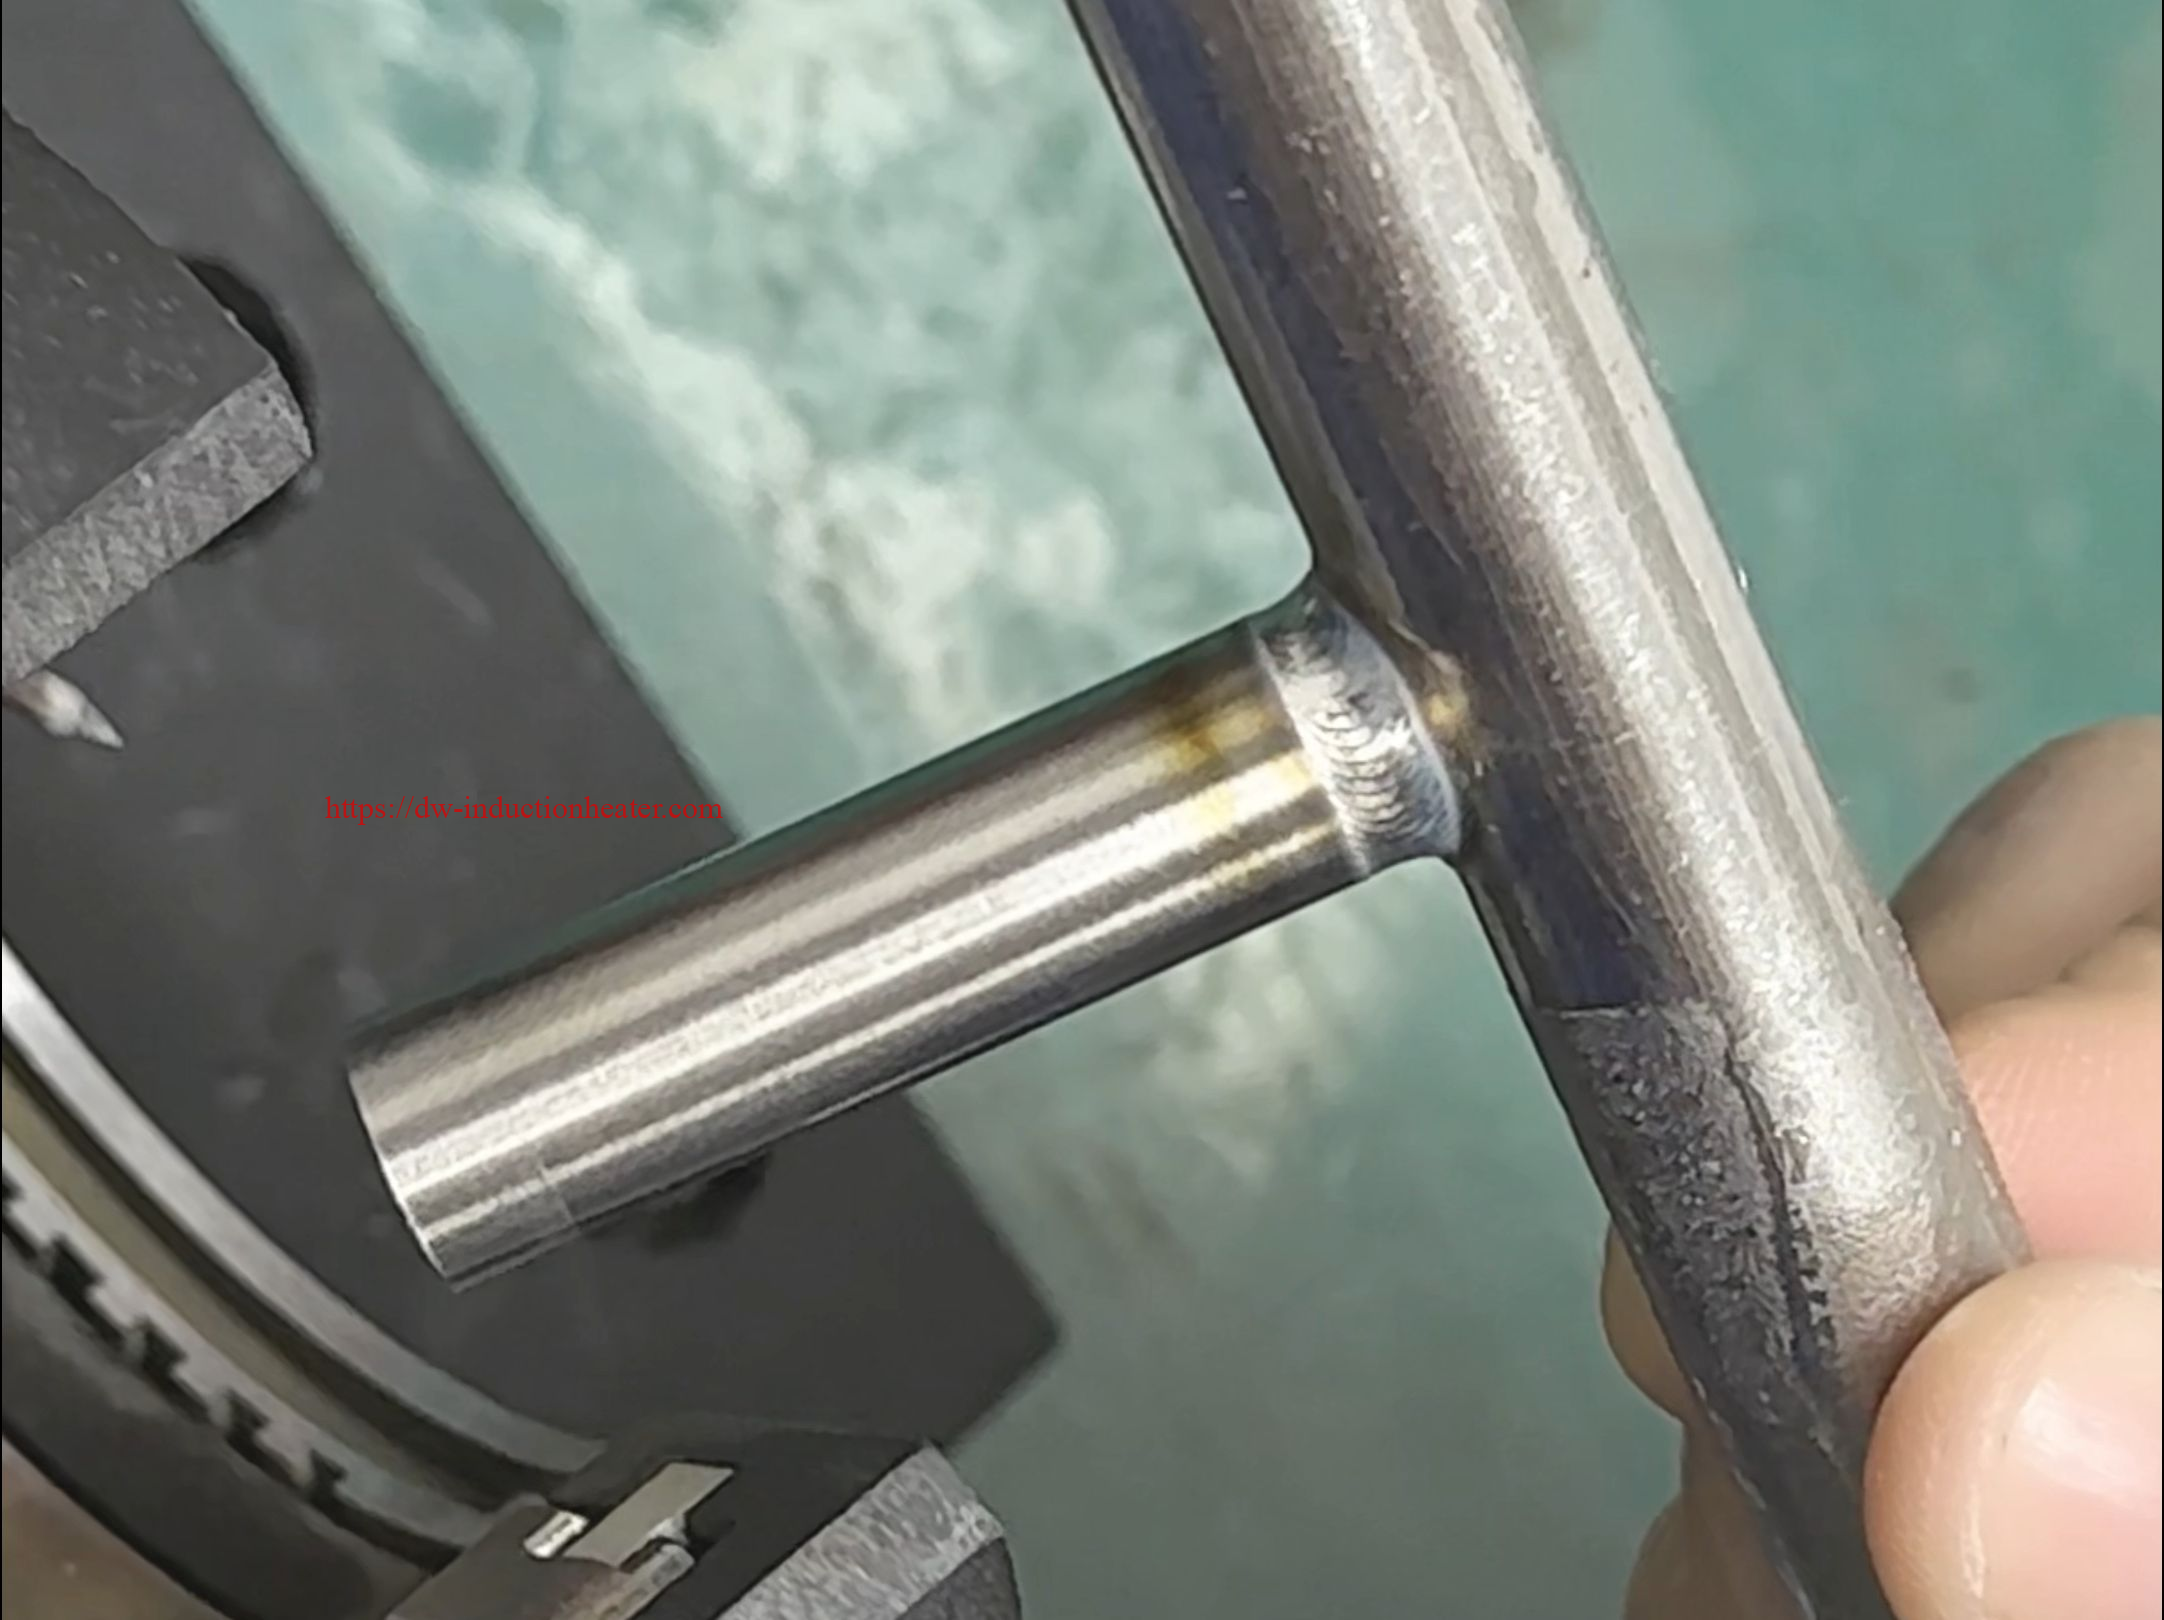
Equipo:
- Máquina de soldadura por inducción
- Modelo:Sistema de soldadura fuerte por inducción de 10 kW
- Rango de frecuencia:300–800 kHz
- Bobina de inducción personalizada
- Diseñado específicamente para adaptarse a la geometría y los requisitos de calentamiento del tubo de acero inoxidable y la conexión de la base.
- Sistema de refrigeración
- Sistema de enfriamiento por agua para evitar el sobrecalentamiento del equipo de inducción y estabilizar la temperatura durante el funcionamiento continuo.
- Accesorios y herramientas de posicionamiento
- Plantilla y accesorios para alinear el tubo de acero inoxidable y la base con precisión durante la soldadura fuerte.
Materiales:
- Tubo de acero inoxidable
- Diámetro exterior: 45mm
- Diámetro interior: 42mm
- Grado del material: AISI 304 (seleccionado por su resistencia a la corrosión y resistencia mecánica).
- Material de base
- Base de acero dulce (acero al carbono), utilizada por su idoneidad económica y compatibilidad con tubos de acero inoxidable para soldadura fuerte.
- Metal de relleno
- Metal de relleno: BAg-7 (aleación a base de plata con aproximadamente 56% de contenido de plata, que ofrece un excelente flujo capilar y compatibilidad con el acero inoxidable).
- Rango de fusión: 630–660°C.
- Flujo
- Tipo: Fundente a base de flúor; se utiliza para eliminar óxidos y promover la adhesión del relleno a la base y al tubo de acero inoxidable.
Prueba de soldadura fuerte:
- Selección de potencia y frecuencia
- A Potencia de salida de 7kW Se determinó experimentalmente como óptimo para calentar el área de unión sin sobrecalentar otras partes del conjunto.
- El La frecuencia de funcionamiento se estableció en 400 kHz. para garantizar un calentamiento eficiente del material de acero inoxidable con la bobina.
- Diseño de bobina de inducción
- Se utilizó una bobina helicoidal de doble vuelta para concentrar el calor en el área de la unión, garantizando un calentamiento uniforme tanto del tubo de acero inoxidable como de la base simultáneamente.
- El diámetro de la bobina fue diseñado para proporcionar un espacio de 3 a 5 mm en todos los lados del tubo para un acoplamiento por inducción uniforme.
- Posicionamiento de la junta de prueba
- El tubo de acero inoxidable (45 mm de diámetro exterior) se alineó con precisión con la base para garantizar un espacio uniforme de 0.1 a 0.2 mm para la acción capilar del material de relleno.
- Control de la temperatura
- Un pirómetro aseguró que la temperatura de la unión alcanzara y mantuviera aproximadamente 650 °C.
- Tiempo de soldadura fuerte
- Los ensayos identificaron un tiempo de soldadura óptimo de 10 segundos, permitiendo que la unión alcance el umbral de temperatura adecuado para la fusión y la adhesión del metal de relleno sin sobreexposición al calor.
Pasos para la soldadura fuerte:
- Preparación
- Limpie cuidadosamente la superficie del tubo de acero inoxidable y la base para eliminar aceite, suciedad y óxidos.
- Se aplicó uniformemente un fundente a base de flúor sobre las superficies de las juntas.
- Montaje y posicionamiento de los accesorios
- El tubo de acero inoxidable se colocó en la base, con una junta superpuesta para maximizar la resistencia. Los accesorios mantuvieron el conjunto firme durante el proceso.
- Calentamiento por inducción
- La máquina de inducción aplicó 7 kW de potencia a 400 kHz. El calentamiento preciso se concentró en la unión, donde la bobina rodeaba el tubo y la base.
- Aplicación de material de relleno
- Cuando la temperatura se acercó a los 650 °C, se aplicó la aleación de relleno a la junta. La acción capilar atrajo el relleno fundido hacia el espacio de la junta.
- Enfriamiento
- Después de la soldadura fuerte, se dejó que el conjunto se enfriara de forma natural para evitar un choque térmico.
Resultados / Beneficios:
- Fuerza conjunta
- La unión soldada se sometió a pruebas de tracción y superó los requisitos de carga mecánica en un margen del 15%, logrando una conexión fuerte y a prueba de fugas adecuada para aplicaciones presurizadas.
- Integridad térmica
- El proceso minimizó la distorsión térmica, preservando la precisión dimensional del tubo y la base de acero inoxidable.
- Eficiencia
- El proceso de soldadura fuerte se completó en 10 segundos de tiempo de calentamiento, demostrando una alta productividad con un consumo mínimo de energía.
- Acabado limpio
- La unión tuvo un acabado limpio gracias al calentamiento adecuado, la distribución del material de relleno y los residuos mínimos de fundente. La limpieza posterior a la soldadura fuerte fue mínima.
El calentamiento por inducción proporciona:
- Calefacción precisa y local:
El sistema de inducción entregó calor de manera directa y uniforme al área de unión sin afectar las secciones adyacentes, reduciendo el estrés térmico y preservando las propiedades del material. - Control del Proceso:
El control preciso de la temperatura, la potencia y la frecuencia garantizó una calidad de unión constante y permitió la optimización para diferentes escenarios de producción. - repetibilidad:
El proceso de inducción garantizó resultados consistentes con una variación mínima entre las juntas, lo que lo hace altamente confiable para el uso industrial a gran escala. - Eficiencia energética:
El sistema de inducción de 10 kW logró una alta eficiencia de calentamiento, reduciendo significativamente el consumo de energía en comparación con métodos de soldadura alternativos como la soldadura fuerte en horno. - Seguridad y limpieza:
El calentamiento por inducción eliminó las llamas abiertas, lo que redujo los riesgos en el lugar de trabajo y proporcionó un entorno de proceso más limpio.
Análisis de datos y estadísticas:
| Parámetro | Valor | Notas |
|---|---|---|
| Potencia | 7kW | Optimizado para equilibrar la distribución del calor. |
| Frecuencia | 400kHz | Óptimo para acero inoxidable y relleno. |
| Diseño de bobina | Bobina helicoidal de doble vuelta | Asegura un calentamiento uniforme alrededor de la articulación. |
| Tiempo de soldadura fuerte | 10 segundos | Suficiente para derretir y rellenar. |
| Material de relleno | Aleación de plata BAg-7 | Alta resistencia y excelente flujo capilar. |
| Temperatura alcanzada | 650 ° C | Ideal para fundir material de relleno. |
Este caso de soldadura por inducción demostró la eficacia y precisión del método para crear uniones de alta calidad en aplicaciones exigentes con acero inoxidable. El análisis detallado y la optimización de todos los parámetros del proceso garantizaron el éxito de la operación de soldadura, maximizando la eficiencia y la productividad.