
Eliminación de recubrimientos por inducción: cómo funciona, aplicaciones, beneficios y selección de equipos.
La eliminación de recubrimientos por inducción es un proceso avanzado de desprendimiento térmico que se utiliza para eliminar pintura, epoxi, revestimientos de caucho, recubrimientos de tuberías, protección pasiva contra incendios y otros recubrimientos industriales fuertemente adheridos a las superficies de acero.
A diferencia del granallado abrasivo, el esmerilado o el chorro de agua, la inducción no se basa principalmente en la fuerza mecánica para destruir el recubrimiento. En cambio, la energía electromagnética calienta el sustrato de acero debajo del recubrimiento. Este calentamiento controlado debilita la unión en la interfaz acero/recubrimiento, lo que permite despegar, raspar o retirar el recubrimiento.
Esta tecnología se basa en los mismos principios electromagnéticos que se utilizan en la tecnología de calentamiento por inducción industrial , pero el proceso está optimizado específicamente para el desprendimiento de recubrimientos y el mantenimiento de superficies.
Las aplicaciones típicas incluyen:
- Eliminación del revestimiento de tanques de almacenamiento
- Eliminación del revestimiento de oleoductos y gasoductos
- Extracción del revestimiento de goma
- Eliminación de revestimientos marinos y de barcos
- Mantenimiento de plataformas marinas
- decapado de recubrimientos epoxi
- Eliminación de la protección pasiva contra incendios
- Mantenimiento de puentes y estructuras de acero
- Rehabilitación de equipos petroquímicos
- Eliminación del recubrimiento de equipos mineros
¿Qué es la eliminación de recubrimientos por inducción?
La eliminación de recubrimientos por inducción es un proceso de calentamiento controlado en el que se utiliza energía electromagnética para generar calor directamente en un sustrato metálico conductor de electricidad.
Cuando la superficie metálica se calienta, la energía térmica llega a la interfaz entre el acero y el recubrimiento. A una temperatura adecuada, la fuerza de adhesión entre ellos disminuye significativamente.
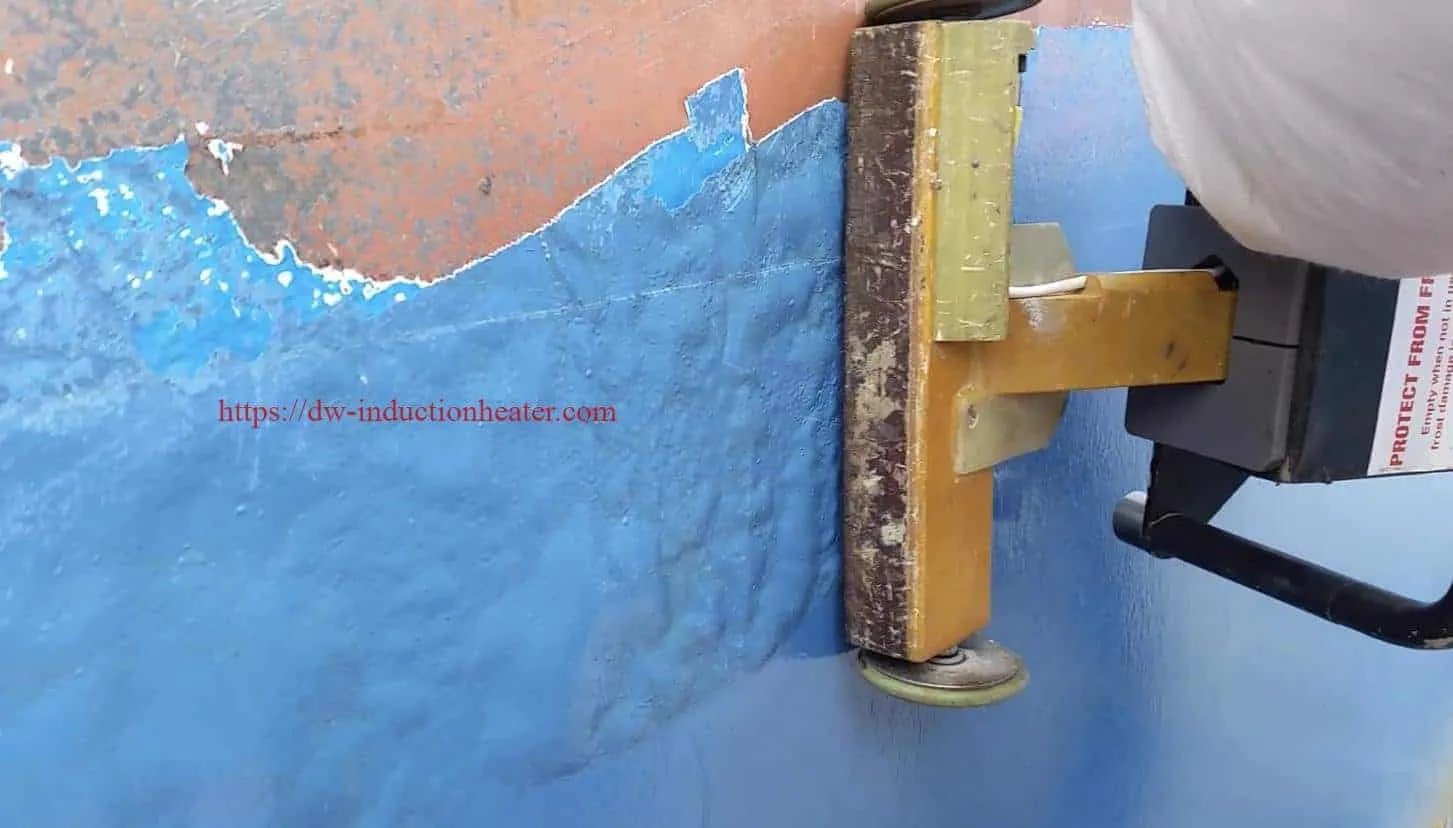
A continuación, el operario puede retirar el revestimiento suelto con una espátula u otra herramienta mecánica de extracción.
En aplicaciones adecuadas, los sistemas de recubrimiento gruesos pueden separarse en láminas, tiras o secciones relativamente grandes en lugar de pulverizarse en partículas finas.
Esta característica hace que una máquina industrial de eliminación de recubrimientos por inducción sea especialmente atractiva para aplicaciones que impliquen recubrimientos gruesos o fuertemente adheridos sobre acero al carbono.
¿Cómo funciona la eliminación de recubrimientos por inducción?
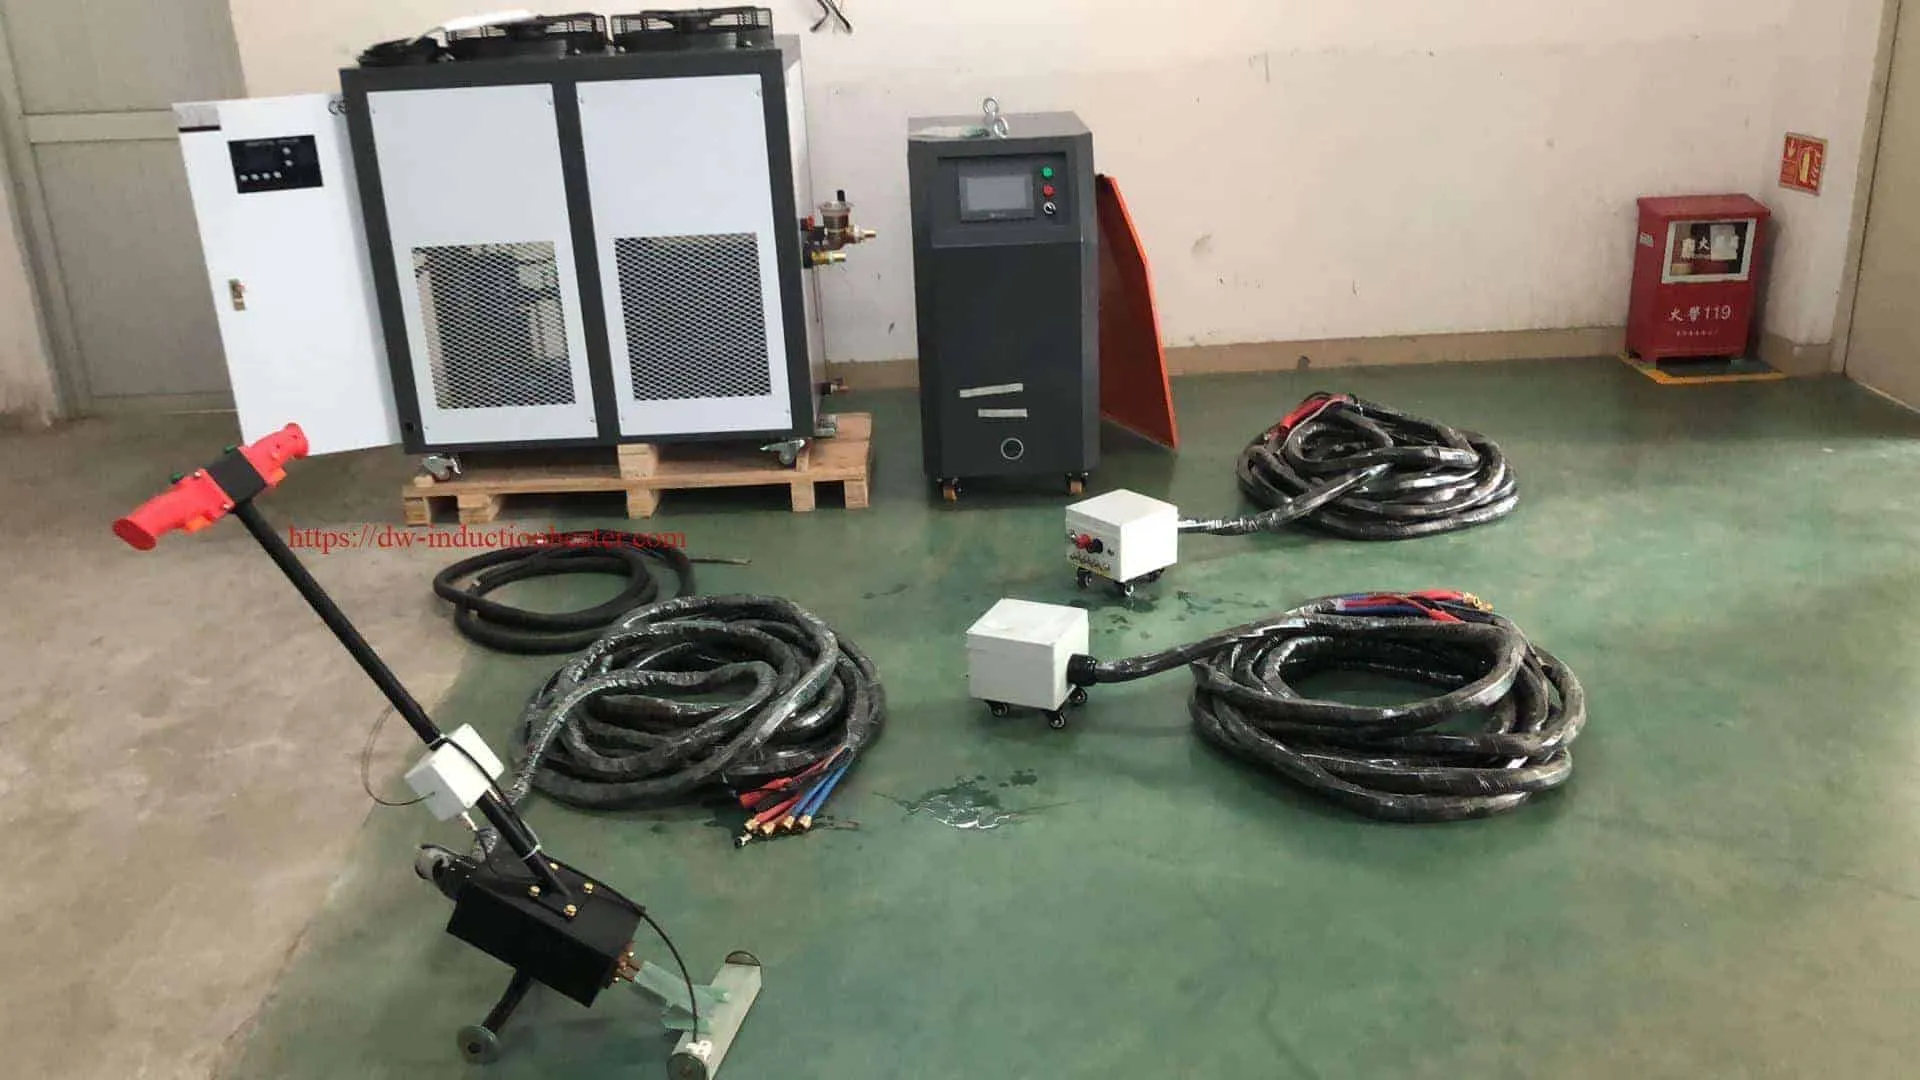
Un sistema de eliminación de recubrimientos por inducción normalmente consta de varios componentes principales:
- Generador de potencia de calentamiento por inducción
- Sistema de conversión y control de energía
- Cable flexible de larga distancia
- Cabezal de calentamiento por inducción portátil
- Bobina de inducción plana o específica para la aplicación.
- Sistema de refrigeración por agua industrial
- Monitoreo de temperatura y controles de proceso
Paso 1: Se suministra corriente alterna a la bobina de inducción.
El generador de inducción convierte la energía eléctrica industrial en corriente eléctrica alterna controlada a una frecuencia de funcionamiento adecuada.
La corriente alterna fluye a través de una bobina de inducción instalada dentro del cabezal calefactor.
Paso 2: Se genera un campo electromagnético.
La corriente alterna crea un campo electromagnético que cambia rápidamente alrededor de la bobina de inducción.
Cuando el cabezal calefactor se coloca cerca de una superficie metálica conductora, como el acero al carbono, el campo electromagnético se acopla con el sustrato.
Paso 3: Las corrientes de Foucault generan calor en el acero.
Se inducen corrientes eléctricas en el interior del sustrato de acero. La resistencia eléctrica del acero convierte estas corrientes en calor.
Esto significa que el propio acero se convierte en la fuente de calor.
Por lo tanto, el proceso es fundamentalmente diferente de aplicar una llama, aire caliente o calor radiante a la superficie exterior del recubrimiento.
Paso 4: La unión del recubrimiento se debilita.
El calor generado en el interior del acero se desplaza hacia la interfaz del recubrimiento.
Cuando la interfaz alcanza un grado de desprendimiento adecuado, la fuerza adhesiva entre el recubrimiento y el metal disminuye.
Paso 5: El recubrimiento se retira mecánicamente.
El operario sigue la trayectoria del cabezal de calentamiento por inducción con una espátula o herramienta de extracción.
Dependiendo del sistema de recubrimiento, el material puede separarse en tiras, láminas o trozos grandes.
¿Por qué la inducción es eficaz para eliminar recubrimientos industriales?
Las tecnologías tradicionales para la eliminación de recubrimientos suelen atacar el recubrimiento desde su superficie exterior.
Algunos ejemplos son:
- Limpieza abrasiva
- Trituración
- Descamación con aguja
- Chorro de agua
- raspado mecánico
- Decapado químico
Para recubrimientos extremadamente gruesos, estos procesos pueden requerir mucho tiempo, ya que es necesario eliminar mecánicamente todo el espesor del recubrimiento.
La inducción aborda el problema de manera diferente.
En lugar de eliminar cada capa de recubrimiento desde el exterior hacia el interior, la inducción se centra en la interfaz de unión entre el recubrimiento y el acero.
Esto hace que la tecnología sea particularmente interesante para sistemas de recubrimiento gruesos y difíciles.
¿Qué recubrimientos se pueden eliminar mediante calentamiento por inducción?
La eliminación de recubrimientos por inducción puede evaluarse para muchos sistemas de recubrimiento industriales instalados sobre sustratos metálicos conductores.
Los ejemplos típicos incluyen:
- Recubrimientos epoxi
- Epoxi de alquitrán de hulla
- Revestimientos de goma
- Caucho vulcanizado
- Recubrimientos de polietileno
- Recubrimientos para tuberías 3LPE
- Recubrimientos para tuberías 3LPP
- Recubrimientos bituminosos
- Recubrimientos antideslizantes
- Recubrimientos a base de fibra de vidrio
- Protección pasiva contra incendios
- Recubrimientos intumescentes
- Sistemas de pintura multicapa gruesa
HLQ ofrece una gama de sistemas de decapado por inducción y eliminación de recubrimientos para diferentes aplicaciones industriales y condiciones de recubrimiento.
Eliminación del recubrimiento epoxi del acero
Los recubrimientos epoxi se utilizan ampliamente para proteger el acero industrial contra la corrosión, los productos químicos, el agua de mar y la exposición atmosférica.
Se encuentran comúnmente en:
- Tanques de almacenaje
- equipo marino
- Acero estructural
- Equipos petroquímicos
- Pipelines
- Recipientes de proceso
Los sistemas de epoxi de alta resistencia pueden ser extremadamente difíciles de eliminar utilizando únicamente el lijado.
El calentamiento por inducción puede reducir la adhesión en la interfaz entre la resina epoxi y el acero, de modo que el recubrimiento pueda separarse mecánicamente después del calentamiento.
Eliminación del revestimiento de caucho mediante calentamiento por inducción
El revestimiento de caucho se suele adherir a equipos de acero que requieren resistencia a la corrosión, la abrasión o los productos químicos.
Algunos ejemplos son:
- tanques mineros
- Recipientes químicos
- Tuberías revestidas de caucho
- Tanques de proceso
- Batería
- Equipos resistentes al desgaste
Los métodos tradicionales para la extracción del caucho pueden implicar cortes, lijado y mucho trabajo manual.
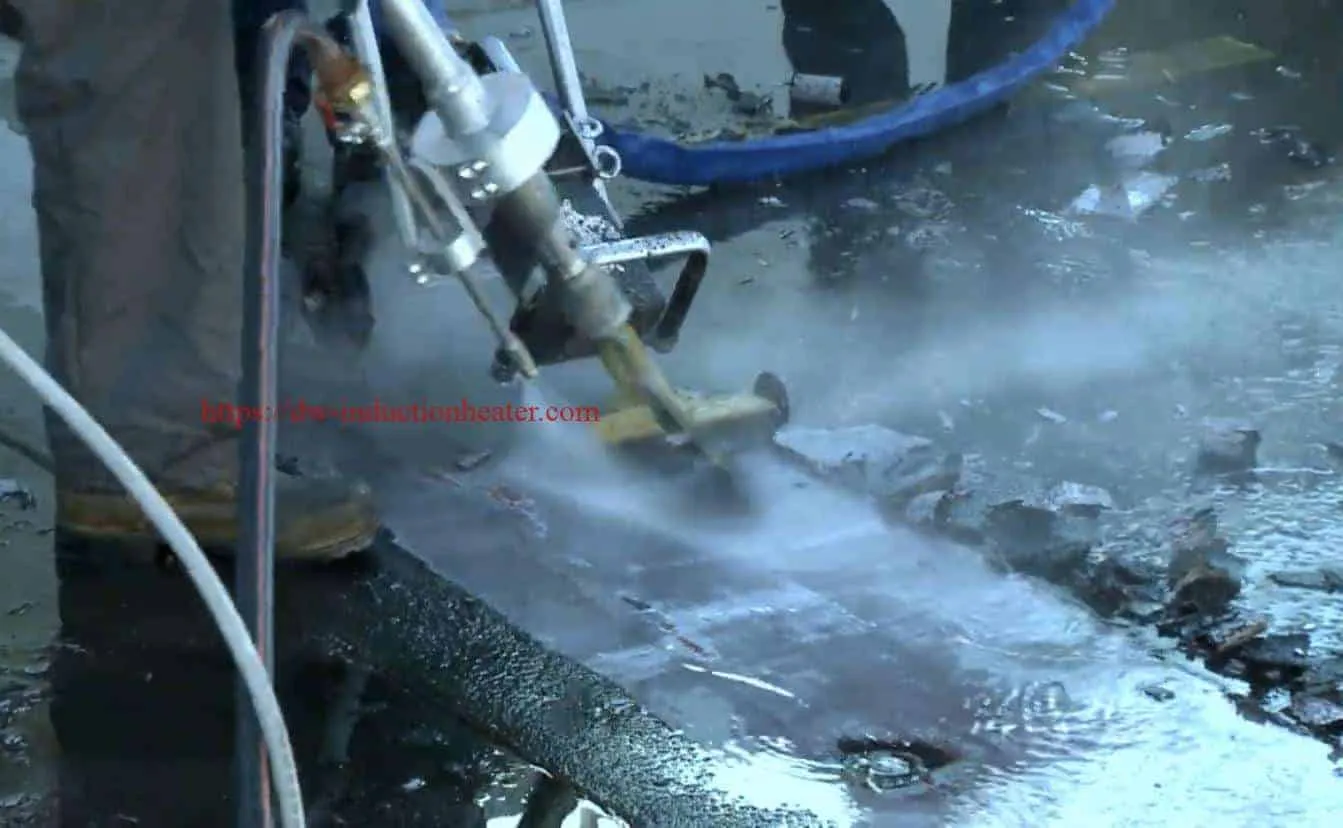
El calentamiento por inducción puede aplicar energía a través del sustrato de acero y debilitar la interfaz de unión debajo del caucho.
A continuación, se puede despegar o levantar mecánicamente la goma suelta del acero.
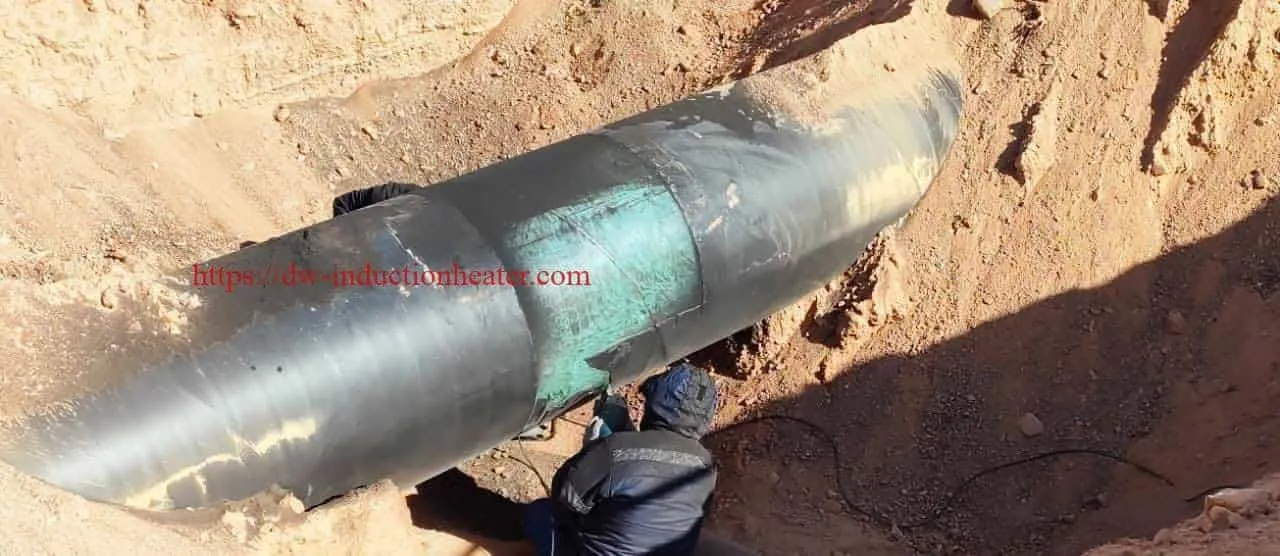
Eliminación del revestimiento de tuberías mediante calentamiento por inducción
La rehabilitación de tuberías es una de las aplicaciones más importantes para la eliminación de recubrimientos por inducción.
Los oleoductos, gasoductos y oleoductos industriales suelen utilizar sistemas de revestimiento externo duraderos, diseñados para permanecer adheridos al acero durante muchos años.
Los recubrimientos comunes para tuberías incluyen:
- 3LPE
- 3LPP
- Alquitrán de hulla
- Epoxi de alquitrán de hulla
- Ebonita
- Caucho
- Polietileno
- Sistemas de epoxi pesados
Cuando las tuberías requieren reparación, soldadura, inspección, recubrimiento o evaluación de la corrosión, es posible que sea necesario eliminar localmente estos recubrimientos.
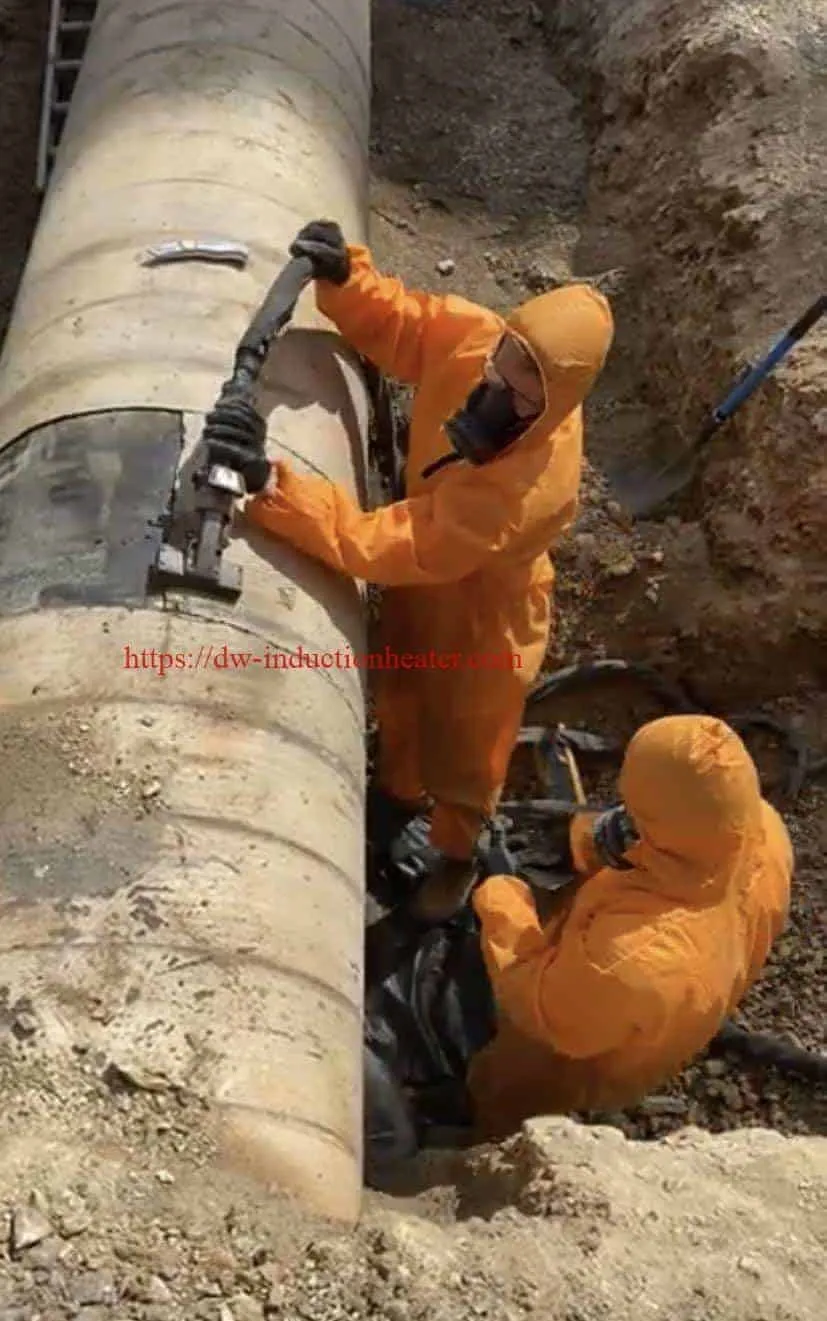
Un sistema de eliminación de revestimientos de tuberías por inducción puede calentar el acero que se encuentra debajo del revestimiento y debilitar la interfaz sin necesidad de utilizar grandes cantidades de abrasivo o agua durante la etapa de eliminación principal.
Aplicaciones típicas de tuberías
- Rehabilitación de oleoductos
- Reemplazo del recubrimiento
- Preparación del área de inspección
- Evaluación de la corrosión
- Preparación de la zona de soldadura
- Instalación de manguito de reparación
- Trabajo conjunto sobre el terreno
- Eliminación de revestimientos de tuberías envejecidas
Eliminación de revestimientos de tuberías 3LPE y 3LPP
Los sistemas de polietileno de tres capas (3LPE) y polipropileno de tres capas (3LPP) se utilizan ampliamente para la protección contra la corrosión externa de las tuberías.
Estos sistemas suelen contener múltiples capas fuertemente unidas.
Por lo tanto, la eliminación mecánica puede requerir mucha mano de obra.
Al calentar el sustrato de la tubería que se encuentra debajo del recubrimiento, la inducción puede reducir la adhesión interfacial y facilitar la eliminación de secciones seleccionadas.
Esto puede resultar especialmente útil en lugares de mantenimiento donde solo es necesario retirar el revestimiento de una zona controlada de la tubería.
Eliminación de PFP y recubrimiento intumescente
La protección pasiva contra incendios, a menudo abreviada como PFP, puede ser uno de los recubrimientos industriales más difíciles de eliminar.
Los sistemas PFP pueden ser muy gruesos y se utilizan ampliamente en:
- Estructuras de petróleo y gas en alta mar
- refinerías
- Plantas petroquímicas
- Acero estructural
- Módulos de proceso
- Instalaciones marinas
En lugar de desgastar mecánicamente toda la capa de protección contra incendios, el calentamiento por inducción puede dirigirse a la interfaz acero/recubrimiento.
Esto crea la oportunidad de separar grandes secciones del recubrimiento después de un desprendimiento térmico adecuado.
Eliminación de revestimientos marinos y navales
Las estructuras marinas requieren recubrimientos duraderos porque operan en entornos altamente corrosivos.
Las aplicaciones potenciales incluyen:
- cubiertas de barcos
- Estructuras del casco
- Mamparos
- Heliplataformas
- Recubrimientos antideslizantes
- Recubrimientos epoxi marinos
- Módulos marinos
- Infraestructura portuaria
Para sistemas de recubrimiento gruesos, la inducción puede utilizarse como paso de eliminación de la mayor parte del recubrimiento antes de la preparación final de la superficie.
Retirada de revestimientos y recubrimientos de tanques de almacenamiento
Los grandes tanques de almacenamiento industrial suelen contener múltiples capas de revestimiento o recubrimiento interno para protegerlos contra la corrosión.
Las aplicaciones pueden incluir:
- Tanques de almacenamiento de petróleo crudo
- Tanques de combustible
- Tanques químicos
- Tanques de agua
- Recipientes de proceso
- tanques de almacenamiento petroquímico
La eliminación de recubrimientos por inducción puede ser especialmente útil en superficies de acero grandes, planas o ligeramente curvas, donde un cabezal calefactor portátil puede moverse continuamente por el área de trabajo.
Eliminación de recubrimientos por inducción frente a chorro de arena
El granallado abrasivo es una de las tecnologías de preparación de superficies más consolidadas y sigue siendo importante en el mantenimiento industrial.
Sin embargo, la eliminación de recubrimientos por inducción y el arenado funcionan de maneras fundamentalmente diferentes.
| Parámetro | Eliminación de recubrimientos por inducción | Arenado abrasivo |
|---|---|---|
| Mecanismo primario | Desprendimiento térmico en la interfaz recubrimiento/sustrato | Abrasión mecánica desde la superficie exterior |
| Medios de voladura | No es necesario para el desprendimiento masivo. | Normalmente requerido |
| Residuos abrasivos secundarios | Bajo | Puede ser sustancial |
| Generación de polvo | Generalmente más bajo | Puede ser significativo |
| Recubrimientos muy gruesos | Particularmente atractivo | Es posible, pero puede consumir una cantidad considerable de medios. |
| Generación de perfiles de superficie | Limitada | Excelente |
| Abrasión del acero | Mínimo cuando se controla adecuadamente | Acción abrasiva intencionada |
| Material retirado | Puede permanecer en tiras o láminas. | Normalmente fragmentado y mezclado con abrasivo |
| Nivel de ruido | Relativamente bajo | Típicamente alto |
| Preparación final de la superficie | Es posible que se requiera una limpieza adicional. | Puede eliminar el revestimiento y crear el perfil simultáneamente. |
¿La inducción reemplaza por completo el arenado?
No necesariamente.
Esta es una consideración importante desde el punto de vista de la ingeniería.
Cuando la especificación para un nuevo recubrimiento requiere un perfil de superficie o un estándar de limpieza particular, aún puede ser necesario el granallado abrasivo u otro proceso final de preparación de la superficie.
Por lo tanto, un flujo de trabajo práctico puede ser:
- Utilice la inducción para eliminar la mayor parte del recubrimiento grueso.
- Recoja y deseche el revestimiento retirado.
- Realizar una preparación superficial ligeramente abrasiva o mecánica.
- Inspeccione el sustrato de acero.
- Aplique el nuevo sistema de recubrimiento.
Este método puede reducir la cantidad de material que debe eliminarse mediante chorro abrasivo.
Eliminación de recubrimientos por inducción frente a limpieza láser
En ocasiones, se consideran la limpieza láser y el desprendimiento por inducción para un mismo proyecto de mantenimiento de superficies, pero sus ventajas difieren.
La limpieza láser es especialmente adecuada para:
- Herrumbre
- óxidos
- Pintura fina
- Contaminación localizada
- Limpieza de precisión
- Preparación de superficies finas
La eliminación de recubrimientos por inducción es especialmente adecuada para:
- Recubrimientos gruesos
- Revestimientos de goma
- Sistemas de epoxi pesados
- Recubrimientos de tuberías
- Protección pasiva contra incendios
- Grandes estructuras de acero revestido
Para algunos proyectos, puede resultar práctico un proceso híbrido: la inducción elimina la mayor parte del recubrimiento mientras que otra tecnología completa la limpieza final de la superficie.
¿Qué factores determinan la velocidad de eliminación del recubrimiento por inducción?
No existe una tasa de eliminación única y universal para todos los recubrimientos.
La productividad real depende de varios factores de ingeniería.
1. Material de revestimiento
Los recubrimientos de caucho, epoxi, polietileno y resistentes al fuego tienen diferentes características térmicas y de adherencia.
2. Espesor del revestimiento
Un sistema de pintura delgada y un revestimiento de 10 a 20 mm de espesor requieren configuraciones de proceso completamente diferentes.
3. Espesor del acero
El acero actúa como masa térmica.
Por lo general, un acero más grueso requiere más energía para aumentar la temperatura de la interfaz al mismo ritmo.
4. Energía por inducción
La potencia de salida disponible determina la velocidad máxima a la que se puede suministrar energía electromagnética a la pieza de trabajo.
Por lo tanto, las fuentes de alimentación para calentamiento por inducción industrial deben seleccionarse en función del espesor del acero, la superficie del cabezal de calentamiento, el tipo de recubrimiento y la productividad deseada, en lugar de basarse únicamente en la potencia nominal.
5. Diseño de la bobina y del cabezal calefactor
La geometría de la bobina de inducción determina cómo se distribuye la energía electromagnética a través del acero.
Para una placa de acero plana se puede utilizar una bobina plana ancha, mientras que una tubería curva puede requerir un cabezal que siga el radio de la tubería.
6. Distancia de acoplamiento
La distancia entre el cabezal de inducción y el acero afecta al acoplamiento electromagnético y a la eficiencia del calentamiento.
7. Velocidad de viaje
El operario debe equilibrar la velocidad de desplazamiento con la potencia de entrada y la temperatura de despegue requerida.
Importancia del diseño de la bobina de inducción
La bobina de inducción es una de las partes más importantes de un sistema de eliminación de recubrimientos.
Para el decapado de recubrimientos, la bobina normalmente necesita distribuir el calor sobre una superficie relativamente amplia en lugar de producir un punto caliente extremadamente concentrado.
Por lo tanto, la forma debe diseñarse de acuerdo con:
- Geometría de la pieza de trabajo
- Ancho de trabajo requerido
- Nivel de potencia
- Frecuencia de operación
- Espesor de acero
- Características del recubrimiento
- Velocidad de viaje deseada
Se pueden desarrollar diferentes diseños de bobinas de calentamiento por inducción para placas planas, tubos curvos y otras estructuras de acero industriales.
Cómo elegir una máquina de eliminación de recubrimientos por inducción
La selección de la máquina no debe basarse únicamente en la potencia de salida nominal.
Antes de seleccionar el equipo, se debe evaluar la siguiente información.
| Parámetro | POR QUÉ ES IMPORTANTE |
|---|---|
| Material de acero | Determina el comportamiento electromagnético y térmico. |
| Espesor de acero | Afecta a la masa térmica y a la potencia de calentamiento necesaria. |
| Tipo de recubrimiento | Los diferentes recubrimientos presentan diferentes comportamientos de desprendimiento. |
| Espesor del recubrimiento | Influye en las condiciones de calentamiento y en el método de eliminación. |
| Geometría de la pieza de trabajo | Determina el diseño del cabezal de inducción requerido. |
| Ancho de trabajo requerido | Afecta al tamaño del cabezal calefactor y a la densidad de potencia. |
| Velocidad de remoción requerida | Influencias en la capacidad del generador requerida. |
| Longitud del cable | Importante para tanques, tuberías y zonas de trabajo remotas. |
| Ciclo de trabajo | Importante para el funcionamiento continuo de la industria. |
| Condiciones de enfriamiento | Afecta a la fiabilidad del generador y del cabezal calefactor. |
Configuración típica del sistema de eliminación de recubrimientos por inducción HLQ
Un paquete industrial de eliminación de recubrimientos HLQ puede incluir:
- Generador de inducción de 25 a 60 kW
- Cable de salida de larga distancia
- Cabezal de calentamiento por inducción portátil
- Bobina de inducción plana específica para la aplicación
- Sistema de refrigeración por agua industrial
- Monitoreo de temperatura
- Sistema de control del operador
- Configuración de equipos móviles
- Herramientas de raspado y eliminación
Los modelos HLQ típicos incluyen:
- DWS-25P
- DWS-30P
- DWS-60P
El modelo adecuado debe seleccionarse en función de la aplicación industrial real, en lugar de simplemente elegir la mayor potencia disponible.
Ejemplo: Eliminación de epoxi de tanques de almacenamiento
Consideremos un proyecto típico con las siguientes condiciones:
| Aplicación | Mantenimiento del tanque de almacenamiento |
| Soporte | Acero al Carbón |
| Recubrimiento Gray Diamond Seal® | Epoxi de alta resistencia |
| Superficie | Pared del tanque |
| Operación | Escaneo continuo portátil |
| Rango de potencia posible | 30–60 kW, sujeto a pruebas |
Un sistema preliminar puede incluir un generador de inducción de frecuencia media, un cable de larga distancia, un cabezal calefactor plano y un sistema de refrigeración industrial.
Sin embargo, antes de confirmar, se debe realizar una prueba de muestra:
- Requisito de potencia final
- frecuencia de trabajo
- Tamaño del cabezal calefactor
- La velocidad de desplazamiento
- Temperatura de la interfaz objetivo
- Productividad de remoción estimada
Beneficios de la eliminación de recubrimientos por inducción
1. No se requiere ningún medio abrasivo para el desprendimiento a granel.
La etapa de desprendimiento térmico no requiere granallado.
Esto puede reducir significativamente los residuos abrasivos secundarios.
2. Adecuado para recubrimientos industriales gruesos.
La inducción resulta especialmente interesante para recubrimientos gruesos que son costosos o lentos de eliminar capa por capa.
3. Menor generación de polvo
Si el recubrimiento se separa en tiras o láminas sólidas, la generación de partículas en suspensión puede ser menor que la que se produce con la eliminación mediante abrasivos altamente agresivos.
4. Aplicación localizada de energía
Solo es necesario calentar el acero que se encuentra debajo del área de trabajo.
5. Reducción del ataque mecánico al acero
La adherencia del recubrimiento se debilita térmicamente, en lugar de por la abrasión continua del sustrato metálico.
6. Volumen de residuos secundarios inferiores
El recubrimiento retirado no tiene por qué mezclarse con grandes cantidades de material abrasivo usado.
7. Nivel de ruido relativamente bajo
El proceso de inducción en sí no depende de un chorro abrasivo de alta velocidad que impacte la superficie del acero.
Industrias que utilizan la eliminación de recubrimientos por inducción
Petróleo y Gas
- Pipelines
- Tanques de almacenaje
- refinerías
- Estructuras Costa Afuera
- Equipos de proceso
Marina y construcción naval
- cubiertas de barcos
- Estructuras del casco
- Mamparos
- Heliplataformas
- Infraestructura marina
Petroquímico
- Recipientes de almacenamiento
- Tanques de proceso
- Acero recubierto con PFP
- Acero estructural
Minería
- Tanques revestidos de caucho
- Tuberías revestidas de caucho
- Equipos resistentes al desgaste
- Procesando equipamiento
Infraestructura
- Puentes de acero
- Acero estructural
- Componentes de acero revestido de gran tamaño
Consideraciones de seguridad
La eliminación de recubrimientos por inducción es un proceso de calentamiento industrial y solo debe ser realizado por personal capacitado.
Una evaluación de riesgos adecuada del proyecto debe considerar:
- Seguridad ELECTRICA
- Superficies de acero caliente
- Recubrimientos eliminados en caliente
- Campos electromagnéticos
- Condiciones del agua de refrigeración
- Vapores de recubrimiento
- Ventilación
- Riesgo de incendio
- Equipo de protección personal
- Materiales de recubrimiento potencialmente peligrosos
Los recubrimientos industriales antiguos pueden contener sustancias peligrosas.
Por lo tanto, una baja generación de polvo nunca debe interpretarse como una eliminación de la necesidad de una protección adecuada para los trabajadores, sistemas de contención o controles ambientales.
Preguntas frecuentes
¿Qué es la eliminación del revestimiento por inducción?
La eliminación del recubrimiento por inducción es un proceso de desprendimiento térmico que genera calor en un sustrato metálico conductor para debilitar la unión entre el recubrimiento y el metal.
¿Puede el calentamiento por inducción eliminar la pintura del acero?
Sí. Cuando se utilizan los parámetros de funcionamiento adecuados, el calentamiento por inducción puede debilitar la interfaz entre la pintura y el acero, de modo que la pintura pueda eliminarse mecánicamente.
¿Puede la inducción eliminar recubrimientos epoxi gruesos?
Sí. Los sistemas de epoxi industrial de gran espesor son una de las aplicaciones potenciales importantes para la eliminación de recubrimientos por inducción.
¿Puede el calentamiento por inducción eliminar el revestimiento de goma?
Sí. La inducción puede ser particularmente útil cuando el caucho está adherido a un sustrato de acero conductor, ya que el acero se puede calentar debajo del revestimiento.
¿Puede la inducción eliminar el revestimiento de tuberías de 3LPE?
Sí. La eliminación de revestimientos de tuberías es una aplicación industrial importante y puede incluir 3LPE, 3LPP, alquitrán de hulla, caucho y otros sistemas de revestimiento adheridos.
¿Daña el acero el proceso de eliminación del recubrimiento por inducción?
El proceso está diseñado para generar un calentamiento localizado y controlado, suficiente para debilitar la unión del recubrimiento sin dañar el acero. No obstante, siempre se deben confirmar los límites de temperatura aceptables para el material y la aplicación específicos.
¿La eliminación del recubrimiento por inducción elimina el arenado?
No necesariamente. La inducción puede eliminar la mayor parte del recubrimiento, mientras que el granallado abrasivo aún podría ser necesario para lograr el perfil de superficie o la limpieza especificados antes de volver a aplicar el recubrimiento.
¿Qué potencia requiere una máquina de eliminación de recubrimientos por inducción?
La potencia requerida depende del espesor del acero, el material de recubrimiento, el espesor del recubrimiento, el área del cabezal de calentamiento y la productividad requerida. Los equipos industriales suelen estar disponibles en rangos de potencia desde decenas de kilovatios en adelante.
¿Una máquina de 60 kW siempre es mejor que una de 30 kW?
No. Una mayor potencia proporciona una mayor capacidad de calentamiento, pero la densidad de potencia correcta, la geometría del cabezal calefactor, la frecuencia y la velocidad de desplazamiento son igualmente importantes.
¿Qué información se requiere antes de seleccionar una máquina?
Para obtener una recomendación precisa, proporcione lo siguiente:
- Material de acero
- Espesor de acero
- Material de revestimiento
- Espesor de revestimiento
- Dimensiones de la pieza
- Fotos o dibujos
- Área de remoción requerida
- Productividad requerida
- Suministro eléctrico disponible
- Longitud de cable requerida
Se recomienda realizar pruebas de la aplicación.
Debido a que las formulaciones de los recubrimientos y las características de adhesión varían considerablemente, se recomienda encarecidamente realizar pruebas de laboratorio o taller utilizando la muestra recubierta real del cliente.
Una prueba de recubrimiento puede ayudar a determinar:
- Si el desprendimiento por inducción es adecuado
- Temperatura de interfaz requerida
- Nivel de potencia recomendado
- Dimensiones del cabezal calefactor
- La velocidad de desplazamiento
- Comportamiento de eliminación esperado
- Productividad aproximada
Esto es mucho más fiable que seleccionar el equipo basándose únicamente en el espesor del recubrimiento o la potencia de la máquina.
Conclusión
La eliminación de recubrimientos por inducción proporciona una forma alternativa de eliminar recubrimientos industriales difíciles del acero, atacando la unión entre el recubrimiento y el metal en lugar de destruir mecánicamente todo el recubrimiento desde el exterior.
Esta tecnología es especialmente adecuada para evaluar aplicaciones que impliquen:
- Recubrimientos epoxi de alta resistencia
- Revestimientos de goma
- Recubrimientos para tuberías 3LPE y 3LPP
- Recubrimientos de alquitrán de hulla
- PFP y recubrimientos intumescentes
- Recubrimientos marinos
- revestimientos de tanques de almacenamiento
- Grandes estructuras de acero industriales
La eliminación exitosa del recubrimiento depende de la correcta adaptación del generador de inducción, la frecuencia de funcionamiento, el diseño del cabezal de calentamiento, la configuración del cable, la distancia de acoplamiento y la velocidad de desplazamiento al sustrato de acero y al sistema de recubrimiento.
HLQ Induction Equipment puede proporcionar sistemas industriales de eliminación de recubrimientos por inducción y soluciones de calentamiento específicas para tanques, tuberías, estructuras marinas, equipos en alta mar, maquinaria minera y otras estructuras de acero revestidas.
Para la selección del equipo, proporcione el tipo de recubrimiento, el espesor del recubrimiento, el material del acero, el espesor del acero, las dimensiones de la pieza de trabajo, la velocidad de remoción requerida y fotos de la aplicación.