
Recocido por inducción continuo para alambres y cables con calentamiento por inducción | Guía de ingeniería
Índice
- Respuesta rápida
- Antecedentes de la aplicación
- ¿Por qué utilizar el calentamiento por inducción para esta aplicación?
- Materiales y piezas de trabajo adecuados
- Principio de funcionamiento
- Parámetros técnicos clave
- Guía de selección de ingeniería
- Proceso de flujo de trabajo
- Caso práctico / Aplicación típica
- Problemas y soluciones habituales
- Preguntas Frecuentes
- Conclusión
Respuesta rápida
Recocido por inducción continuo El recocido por inducción para alambres y cables es un proceso de tratamiento térmico en línea que utiliza inducción electromagnética para ablandar el alambre estirado en frío, reducir el endurecimiento por deformación, restaurar la ductilidad, mejorar la estabilidad de la conductividad y preparar los conductores para su posterior trefilado, trenzado, extrusión de aislamiento o conformado. Es adecuado para alambre de cobre, alambre de aluminio, alambre de aleación de cobre, alambre de acero inoxidable, alambre de acero al carbono, alambre resistivo y conductores de aleación especial. El calentamiento por inducción es adecuado porque proporciona un calentamiento rápido, controlable, localizado y continuo que se puede sincronizar con las líneas de producción de alambre o cable. El equipo recomendado es un sistema de recocido por inducción continuo con fuente de alimentación por inducción, bobina multivuelta o tipo túnel, refrigeración de circuito cerrado, pirómetro o monitorización de la temperatura de contacto, control de tensión del alambre y sincronización de velocidad de línea PLC.
Antecedentes de la aplicación
La fabricación de alambres y cables generalmente implica operaciones repetidas de trefilado, laminado, conformado o trenzado. Durante el trefilado en frío, el diámetro del alambre se reduce al pasar el material a través de matrices. Esto mejora la precisión dimensional y el acabado superficial, pero también aumenta la dureza, la resistencia a la tracción y la tensión interna, a la vez que reduce la elongación. Este fenómeno se denomina endurecimiento por deformación. Si el alambre endurecido por deformación no se recoce adecuadamente, puede romperse durante el trefilado posterior, fallar durante el doblado, agrietarse durante el conformado o presentar un rendimiento eléctrico y mecánico inestable.
El recocido continuo se utiliza para recuperar la ductilidad y mejorar la estabilidad del proceso. En una planta moderna de fabricación de cables y alambres, el recocido suele ser necesario después del trefilado de conductores de cobre, aluminio, acero inoxidable o aleaciones especiales. Los métodos de recocido tradicionales incluyen el recocido por resistencia, el recocido en horno de gas, el recocido en horno de mufla y el recocido en horno discontinuo. Si bien estos métodos pueden ser efectivos, presentan limitaciones en cuanto al control de la velocidad de la línea, la eficiencia energética, el espacio requerido, el control de la oxidación, la uniformidad de la temperatura y la respuesta al arranque.
El recocido por inducción continuo se utiliza cada vez más, ya que puede instalarse directamente en una línea de trefilado o de producción de cables. Calienta el alambre en movimiento de forma rápida y precisa sin necesidad de una cámara de horno de gran tamaño. Los equipos de inducción para el procesamiento de alambres y cables se utilizan habitualmente para el recocido, el alivio de tensiones, la preparación de recubrimientos y otros procesos térmicos en línea. Los proveedores de equipos describen estos sistemas como idóneos para líneas de producción continua, dado que el sistema de inducción puede ajustarse a la velocidad de laminación para un procesamiento ininterrumpido.
Para el alambre de cobre utilizado en aplicaciones eléctricas, el recocido es especialmente importante, ya que el trefilado en frío altera tanto su comportamiento mecánico como su rendimiento eléctrico. El cobre se valora por su alta conductividad eléctrica, pero un endurecimiento excesivo por deformación puede reducir su flexibilidad y generar problemas de manipulación durante el bobinado, el trenzado y el ensamblaje de cables. Por este motivo, los compradores buscan el recocido por inducción continua cuando necesitan mayor velocidad de línea, mejor suavidad del alambre, menor tasa de rotura, menor tamaño de los equipos y un mejor control del proceso.
Problemas de la industria antes del recocido
| Problema en la producción de alambre | Causa típica | Resultado | Objetivo del recocido |
|---|---|---|---|
| El alambre se vuelve demasiado duro | Estirado en frío y deformación plástica | Escasa flexibilidad y alto riesgo de rotura | Restaura la ductilidad y reduce la dureza. |
| Rotura del cable durante el proceso de estirado. | Endurecimiento excesivo por trabajo o estructura irregular | Parada de la línea y pérdida de material | Estabilizar las propiedades mecánicas |
| Alargamiento inestable | Temperatura de recocido inconsistente | Variación de calidad en la producción de cables | Mejorar la repetibilidad de la temperatura |
| Superficie del conductor oxidada | Exposición prolongada a altas temperaturas en el aire | Mala calidad de la superficie y limpieza adicional | Reduzca el tiempo de calentamiento y añada protección si es necesario. |
| Gran superficie ocupada por el horno de recocido | Tiempo de residencia prolongado en hornos convencionales | Gran superficie y respuesta lenta | Utilice un sistema de calentamiento por inducción compacto en línea. |
¿Por qué utilizar el calentamiento por inducción para esta aplicación?
El calentamiento por inducción es idóneo para el recocido continuo de alambres y cables, ya que la pieza de trabajo es larga, estrecha, conductora y se encuentra en constante movimiento. La bobina de inducción se puede instalar alrededor del recorrido del alambre, calentándolo a medida que este pasa a través del campo magnético. La potencia de calentamiento se ajusta según el diámetro y el material del alambre, la velocidad de la línea y la temperatura de recocido deseada.
En comparación con el calentamiento tradicional por resistencia o en horno, el calentamiento por inducción ofrece varias ventajas prácticas. Presenta una rápida respuesta térmica, un diseño compacto, un control de arranque y parada sencillo, una alta compatibilidad con la automatización y una buena integración con máquinas de trefilado, sistemas de bobinado y líneas de extrusión. Ejemplos de aplicaciones industriales muestran el recocido continuo de alambre de cobre a una velocidad de línea de aproximadamente 15 m/min mediante un sistema de calentamiento por inducción, lo que demuestra la idoneidad de la inducción para aplicaciones con conductores en movimiento.
| Factor | Recocido por inducción continuo | Recocido tradicional en horno | Beneficio de ingeniería |
|---|---|---|---|
| Velocidad de calentamiento | Muy rápido, normalmente segundos. | Más lento, a menudo minutos o más. | Mayor velocidad de línea y menor duración del proceso. |
| Diseño del proceso | Sistema de bobinado en línea compacto | Horno largo o horno discontinuo | Ahorra espacio en la fábrica |
| Control de temperatura | La potencia puede seguir rápidamente la velocidad de la línea. | Alta inercia térmica | Mejor respuesta durante los cambios de velocidad |
| Energía usada | La energía se concentra en el cable. | La cámara del horno y la atmósfera también se calientan. | Reducir la pérdida de calor innecesaria |
| Automatización | Fácil integración con PLC | Respuesta posible pero más lenta | Mejor sincronización con la línea de dibujo |
| Oxidación superficial | Exposición breve; se puede añadir gas protector. | La exposición prolongada puede aumentar la oxidación. | Superficie conductora más limpia |
Principales ventajas para los fabricantes de cables y alambres
| Beneficio | Significado en la producción | Valor del comprador |
|---|---|---|
| Producción en línea | El recocido se puede sincronizar con la velocidad de estirado o de recogida. | Reduce la manipulación y el almacenamiento intermedio. |
| Inicio rapido | El sistema de inducción alcanza rápidamente su estado de funcionamiento. | Menor tiempo de calentamiento que los hornos grandes. |
| Control energético preciso | La potencia se puede ajustar según la velocidad y el diámetro del alambre. | Alargamiento y resistencia a la tracción estables |
| Pisada compacta | La bobina y el sistema de alimentación requieren menos espacio de producción. | Fácil adaptación a las líneas existentes |
| Calefacción limpia | No utilice llamas abiertas cerca del cable. | Mejora del entorno del taller |
| Proceso flexible | Las recetas se pueden guardar para diferentes tamaños de alambre. | Cambio de producto más rápido |
Materiales y piezas de trabajo adecuados
El recocido por inducción continua puede aplicarse a muchos materiales conductores de alambre. Sin embargo, el comportamiento térmico difiere notablemente entre metales ferrosos y no ferrosos. El alambre de acero es magnético por debajo de su temperatura de Curie y suele acoplarse bien al calentamiento por inducción. El cobre y el aluminio no son magnéticos, pero son altamente conductores, por lo que requieren un diseño de bobina adecuado, una mayor densidad de corriente y una selección de frecuencia apropiada. El calentamiento por inducción se ha utilizado tanto en productos de alambre ferroso como no ferroso para recocido, alivio de tensiones, preparación de recubrimientos y otros procesos en línea.
| Material | Tamaño | Idoneidad | Notas |
|---|---|---|---|
| alambre de cobre | Cable redondo de 0.2–8 mm; posibilidad de conductor rectangular | Muy adecuado | Se utiliza para el recocido de cables eléctricos, cables de motor, cables magnéticos y conductores de cables. |
| Alambre de cobre libre de oxígeno | Tamaños de conductores finos a medianos | Muy adecuado | Requiere un buen control de la temperatura para proteger la conductividad y la calidad de la superficie. |
| Alambre de aluminio | 0.5–12 mm dependiendo de la línea | Adecuado | Una menor densidad y una alta conductividad requieren una cuidadosa adaptación de la potencia y la velocidad. |
| alambre de aleación de cobre | Alambre fino, redondo, plano o con forma | Adecuado | La temperatura de recocido depende de la composición de la aleación y de las propiedades mecánicas requeridas. |
| Alambre de acero al carbono | 0.5–16 mm o más | Muy adecuado | El acoplamiento magnético mejora la eficiencia del calentamiento; se utiliza para aliviar tensiones y ablandar materiales. |
| Cable de acero inoxidable | 0.3–10 mm típico | Adecuado | A menudo requiere una atmósfera controlada para reducir la oxidación y la decoloración. |
| Alambre de aleación de níquel | Alambre fino y de precisión | Adecuado | Se utiliza para aleaciones especiales, cables de resistencia y aplicaciones de precisión. |
| Alambre plano / alambre rectangular | Ancho y grosor personalizados | Adecuado con bobina personalizada | Requiere que el campo magnético de la bobina coincida para lograr una uniformidad de temperatura en los bordes y en el centro. |
Objetivos típicos de recocido según el material
| Grupo de materiales | Propósito principal del recocido | Indicador de calidad típico |
|---|---|---|
| Cobre y aleación de cobre. | Restaurar la ductilidad después de estirar | Alargamiento, resistencia a la tracción, conductividad, color de la superficie |
| Aluminio y aleación de aluminio | Mejora la suavidad y reduce la tensión de tracción. | Alargamiento, resistencia a la tracción, tasa de rotura |
| Alambre de acero | Alivio del estrés, suavizado o preparación para un procesamiento posterior. | Dureza, resistencia a la tracción, microestructura |
| Cable de acero inoxidable | Restaurar la conformabilidad y reducir la tensión residual. | Brillo superficial, propiedades mecánicas, comportamiento ante la corrosión |
| Alambre de aleación especial | Ajuste controlado de la microestructura y las propiedades mecánicas | Resistencia, comportamiento ante la fatiga, estabilidad dimensional |
Principio de funcionamiento
El recocido por inducción continua utiliza la inducción electromagnética para generar calor en el interior del alambre en movimiento. Una fuente de alimentación por inducción envía corriente alterna a través de una bobina de cobre. Esta corriente crea un campo magnético alterno. A medida que el alambre pasa por la bobina, el campo magnético induce una corriente en el alambre. La resistencia eléctrica del alambre convierte esta corriente inducida en calor.
El alambre se introduce en la bobina a una velocidad lineal controlada. La temperatura final depende de la potencia, la frecuencia, la longitud de la bobina, el diámetro del alambre, las propiedades del material y el tiempo de permanencia en la zona de calentamiento. Tras el calentamiento, el alambre puede pasar por una sección de enfriamiento controlado, un enfriamiento por agua, una zona de enfriamiento por aire, una cámara de gas protector o un dispositivo de secado, según el material y los requisitos del proceso.
Diagrama de flujo del principio de funcionamiento
Carrete de desenrollado → Limpieza/enderezamiento del alambre → Zona de calentamiento de la bobina de inducción → Medición de temperatura → Atmósfera protectora o sección de enfriamiento → Secado/control de superficie → Control de tensión → Carrete de recogida o siguiente proceso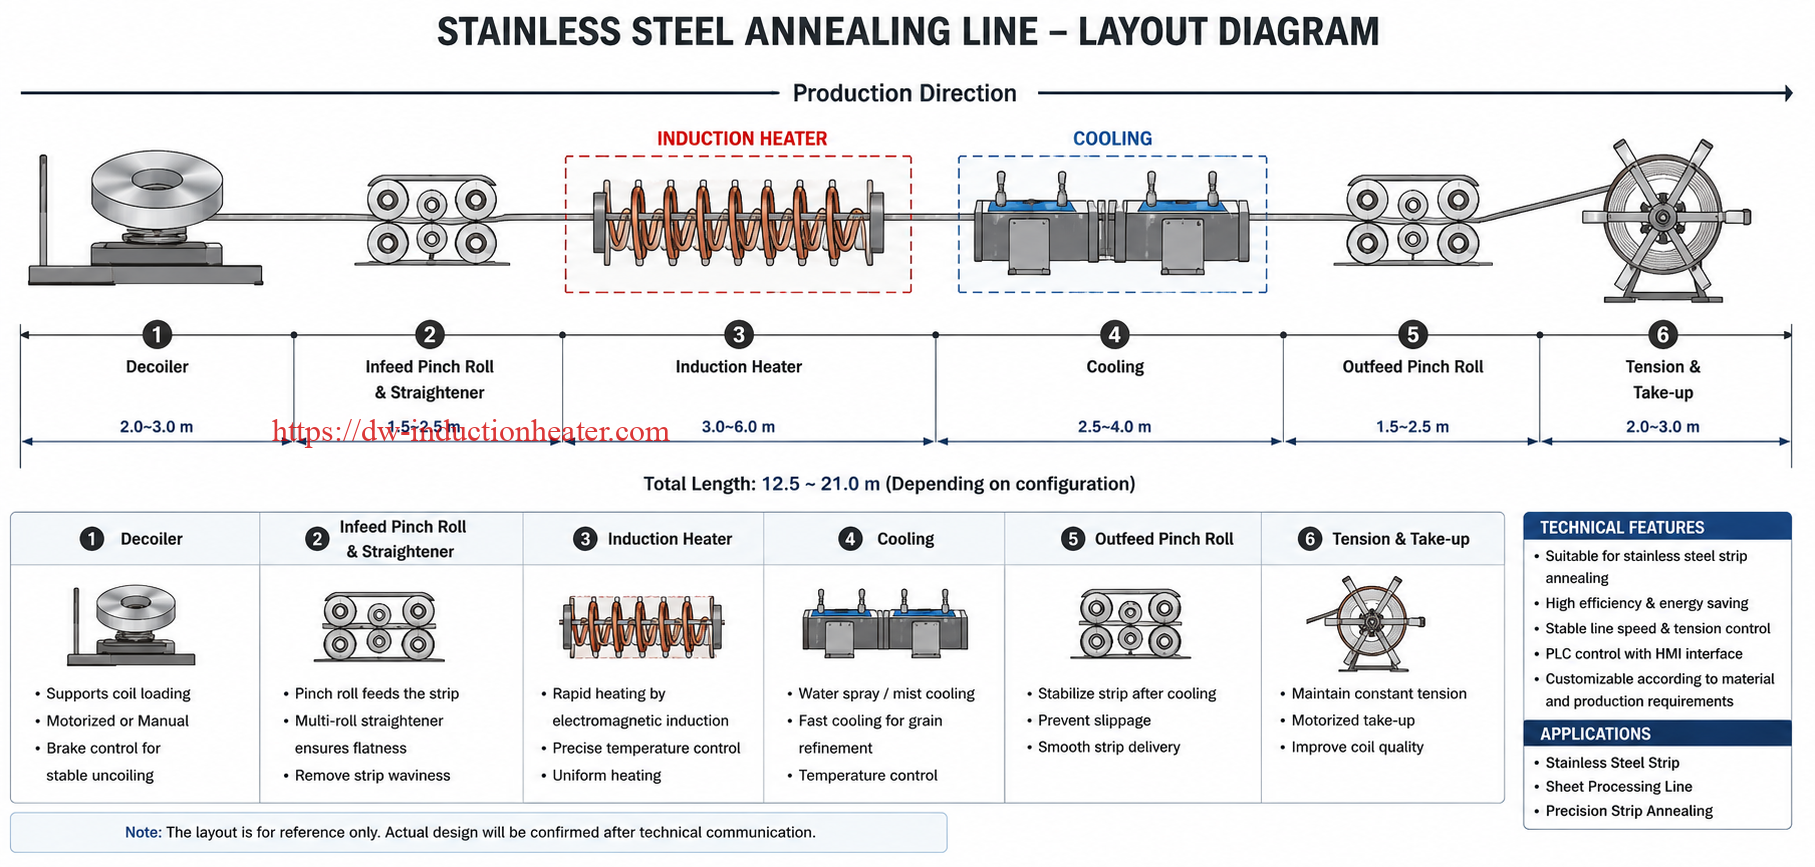
| Elemento de principio | Significado de ingeniería | Método de control |
|---|---|---|
| Campo electromagnetico | Transfiere energía al cable en movimiento sin contacto. | Diseño de la bobina, frecuencia, potencia de salida |
| Efecto en la piel | La densidad de corriente es mayor cerca de la superficie a mayor frecuencia. | Selección de frecuencia según el diámetro |
| Tiempo de residencia | Tiempo que el cable permanece dentro de la zona de calentamiento | Velocidad de línea y longitud de la bobina |
| Aumento de la temperatura | Determina el grado de recocido | Control de retroalimentación de potencia y pirómetro |
| Velocidad de enfriamiento | Afecta a la microestructura final y al estado de la superficie. | Refrigeración por aire, agua, gas o controlada. |
Relación básica de ingeniería
| Parámetro | Efecto sobre el recocido | Reglas de ingeniería |
|---|---|---|
| Mayor velocidad de línea | Tiempo de calentamiento más corto | Requiere mayor potencia o una bobina más larga. |
| Diámetro del alambre mayor | Más masa por metro | Requiere mayor potencia y, a veces, menor frecuencia. |
| Temperatura objetivo más alta | Se requiere más energía | Requiere margen de potencia y mejor retroalimentación de temperatura. |
| Mayor frecuencia | Calentamiento más centrado en la superficie | Útil para cables pequeños; puede ser menos ideal para secciones transversales grandes. |
| Bobina más larga | Mayor tiempo de residencia | Puede reducir la potencia instantánea requerida |
Parámetros técnicos clave
Los parámetros de un sistema de recocido por inducción continuo deben seleccionarse en función del material, el diámetro, la velocidad de la línea, la temperatura de recocido deseada, los requisitos de superficie y el espacio de producción disponible. Para el alambre de cobre, la práctica de recocido puede variar ampliamente según si el objetivo es aliviar tensiones, ablandar parcialmente o recristalizar completamente. Ejemplos técnicos y divulgaciones de procesos publicados muestran el recocido por inducción de alambre de cobre en intervalos de tiempo muy cortos cuando se utilizan temperaturas más altas; por ejemplo, un método de recocido de alambre de cobre describe el calentamiento por inducción o resistencia en el rango de 650–1020 °C durante 0.3–5 segundos para aplicaciones específicas de alambre de interconexión.
| Potencia | Frecuencia | Temperatura | Hora | Bobina | Enfriamiento | Control |
|---|---|---|---|---|---|---|
| 10–50 kilovatios | 30-300 XNUMX kHz | 250–750 °C dependiendo del material | 0.5–10 s | Bobina pequeña de múltiples vueltas | Aire / agua / gas | Manual o PLC |
| 50–150 kilovatios | 10-150 XNUMX kHz | 300–900 °C dependiendo del material | 1–20 s | Bobina de túnel longitudinal | Refrigeración controlada | PLC + pirómetro |
| 150–500 kilovatios | 1-50 XNUMX kHz | 400–1100 °C dependiendo de la aleación | 2–60 s | Sistema de serpentín multizona | Refrigeración por agua/gas | Control de lazo cerrado |
Rangos de temperatura típicos para referencia de ingeniería.
| Material | Rango típico de recocido/alivio de tensiones | Notas del proceso |
|---|---|---|
| alambre de cobre | Entre 250 y 700 °C, dependiendo de la velocidad y la suavidad requerida. | Las temperaturas más bajas requieren más tiempo; las líneas de alta velocidad pueden usar temperaturas más altas y tiempos más cortos. |
| Cobre sin oxígeno | Ventana de proceso típica de 250–650 °C | Se puede utilizar una atmósfera protectora para reducir la oxidación. |
| Alambre de aluminio | 250–450 °C típico | La temperatura debe controlarse cuidadosamente para evitar que se ablande demasiado. |
| Alambre de acero al carbono | 500–750 °C para alivio de tensiones/ablandamiento según el grado. | El proceso exacto depende del contenido de carbono y de la microestructura deseada. |
| Cable de acero inoxidable | 700–1100 °C dependiendo del grado y del objetivo del proceso. | A menudo requiere gas protector para el recocido brillante. |
| Alambre de aleación de níquel | 700–1150 °C dependiendo de la aleación | Se utiliza para el control preciso de las propiedades de las aleaciones. |
Tabla de velocidad de línea, longitud de bobina y tiempo de residencia
| Velocidad de línea | Longitud de calentamiento de la bobina | Tiempo de residencia | Significado de ingeniería |
|---|---|---|---|
| 10 m/min | 0.5 m | 3.0 s | Adecuado para calentar cables de cobre compactos con la potencia suficiente. |
| 30 m/min | 0.5 m | 1.0 s | Requiere mayor potencia o mayor temperatura objetivo. |
| 60 m/min | 1.0 m | 1.0 s | Las líneas de alta velocidad requieren una respuesta de potencia rápida. |
| 120 m/min | 1.5 m | 0.75 s | Requiere calefacción multizona o alta densidad de potencia. |
| 300 m/min | 3.0 m | 0.60 s | Requiere una sincronización de línea avanzada y un control preciso. |
Guía de selección de ingeniería
Seleccionar un sistema de recocido por inducción continuo requiere más que simplemente elegir la potencia. El proveedor debe comprender el material del alambre, el rango de diámetro, la velocidad de trefilado, la suavidad requerida, el estado de la superficie, la oxidación admisible, el método de enfriamiento y la configuración de la producción. Tanto una línea de alambre de cobre pequeña como una línea de alambre de acero grande pueden denominarse "recocido continuo", pero sus diseños de equipos son muy diferentes.
| Estado del producto | Equipo Recomendado | Notas |
|---|---|---|
| Cable de cobre fino, alta velocidad de línea | Sistema de recocido por inducción de alta frecuencia con bobina multivuelta corta | Requiere un control preciso de la tensión y una sincronización de la potencia con la velocidad de la línea. |
| Conductor de cobre de tamaño medio | Sistema de recocido por inducción de media/alta frecuencia con retroalimentación de pirómetro. | Ideal para la integración de líneas de trefilado y el ablandamiento de conductores. |
| Cable plano de cobre o rectangular | Bobina de inducción con forma personalizada y control de temperatura en los bordes. | El diseño de la bobina debe evitar el sobrecalentamiento de los bordes y la frialdad central. |
| Alambre de aluminio | Calentador de inducción de alta eficiencia con control preciso de la temperatura. | El aluminio se sobrecalienta fácilmente; utilice un aumento de potencia controlado. |
| Alambre de acero al carbono | Sistema de recocido de frecuencia media o alta según el diámetro. | El acoplamiento magnético es fuerte; el proceso debe evitar la formación de incrustaciones en la superficie si se expone al aire. |
| Recocido brillante de acero inoxidable | Sistema de recocido por inducción con cámara de atmósfera protectora | Dependiendo de las normas de seguridad de la planta, se puede utilizar hidrógeno, nitrógeno-hidrógeno o gas inerte. |
| Remodelación de líneas de dibujo existentes | Módulo de inducción compacto en línea con entrada de velocidad de línea PLC | Requiere integración mecánica con desenrollador, cabrestante y recogedor. |
| Producción de varios tamaños | Fuente de alimentación por inducción basada en recetas con bobina ajustable o juegos de bobinas reemplazables | Mejora la velocidad de cambio de formato y la flexibilidad del producto. |
Método de selección de potencia
Se puede realizar una estimación preliminar de la potencia a partir del caudal másico del cable y el aumento de temperatura requerido. En la producción real, se debe añadir un margen de seguridad para compensar las pérdidas en la bobina, la radiación, la convección, el estado de la superficie, las pérdidas por refrigeración y la aceleración de la línea.
| Elemento de cálculo | Fórmula / Significado | Nota de ingeniería |
|---|---|---|
| Área de la sección transversal del alambre | A = πd² / 4 para alambre redondo | Utilice el diámetro real después de realizar el dibujo. |
| Índice de flujo masivo | ṁ = A × densidad × velocidad lineal | La velocidad de la línea debe convertirse a m/s. |
| Energía térmica | P = ṁ × Cp × ΔT | Cálculo básico del calor sensible. |
| Potencia de los equipos prácticos | Pactual = P / eficiencia × margen de seguridad | Generalmente se añade un margen del 15 al 30 % para garantizar la estabilidad de la producción. |
Ejemplo de referencia de potencia para cable de cobre
| Diámetro del alambre de cobre | Velocidad de línea | Capacidad de calefacción aproximada | Gama de equipos sugerida |
|---|---|---|---|
| 0.5 – 1.0 mm | 100-500 m/min | Bajo caudal másico pero alta velocidad | Sistema de alta frecuencia de 10 a 60 kW |
| 1.0 – 3.0 mm | 50-250 m/min | Flujo másico medio | Sistema de 30–150 kW |
| 3.0 – 8.0 mm | 10-120 m/min | Mayor carga térmica | Sistema de 80–300 kW |
| Conductor rectangular | Personalizado | Depende de la sección transversal | Se requiere una bobina personalizada y un cálculo de potencia. |
Selección del sistema de control
| Función de Control | Diseño recomendado | Propósito |
|---|---|---|
| Sincronización a velocidad de línea | El PLC recibe la señal del codificador de la línea de dibujo. | Ajusta automáticamente la potencia cuando cambia la velocidad. |
| Retroalimentación de temperatura | Pirómetro infrarrojo o medición por contacto | Mantiene una temperatura de recocido estable. |
| Almacenamiento de recetas | Almacenar el material, el diámetro y la configuración de velocidad. | Reduce los errores de configuración durante el cambio de producto. |
| Monitoreo de tensión | Brazo de control, célula de carga o retroalimentación del accionamiento | Evita la rotura del cable y la inestabilidad del diámetro. |
| Control de enfriamiento | Monitorización del caudal y la temperatura del agua/gas | Protege la calidad de la superficie y las propiedades finales. |
| Protección de alarma | Sobrecorriente, sobretensión, escasez de agua, sobretemperatura | Protege los equipos y la línea de producción. |
Proceso de flujo de trabajo
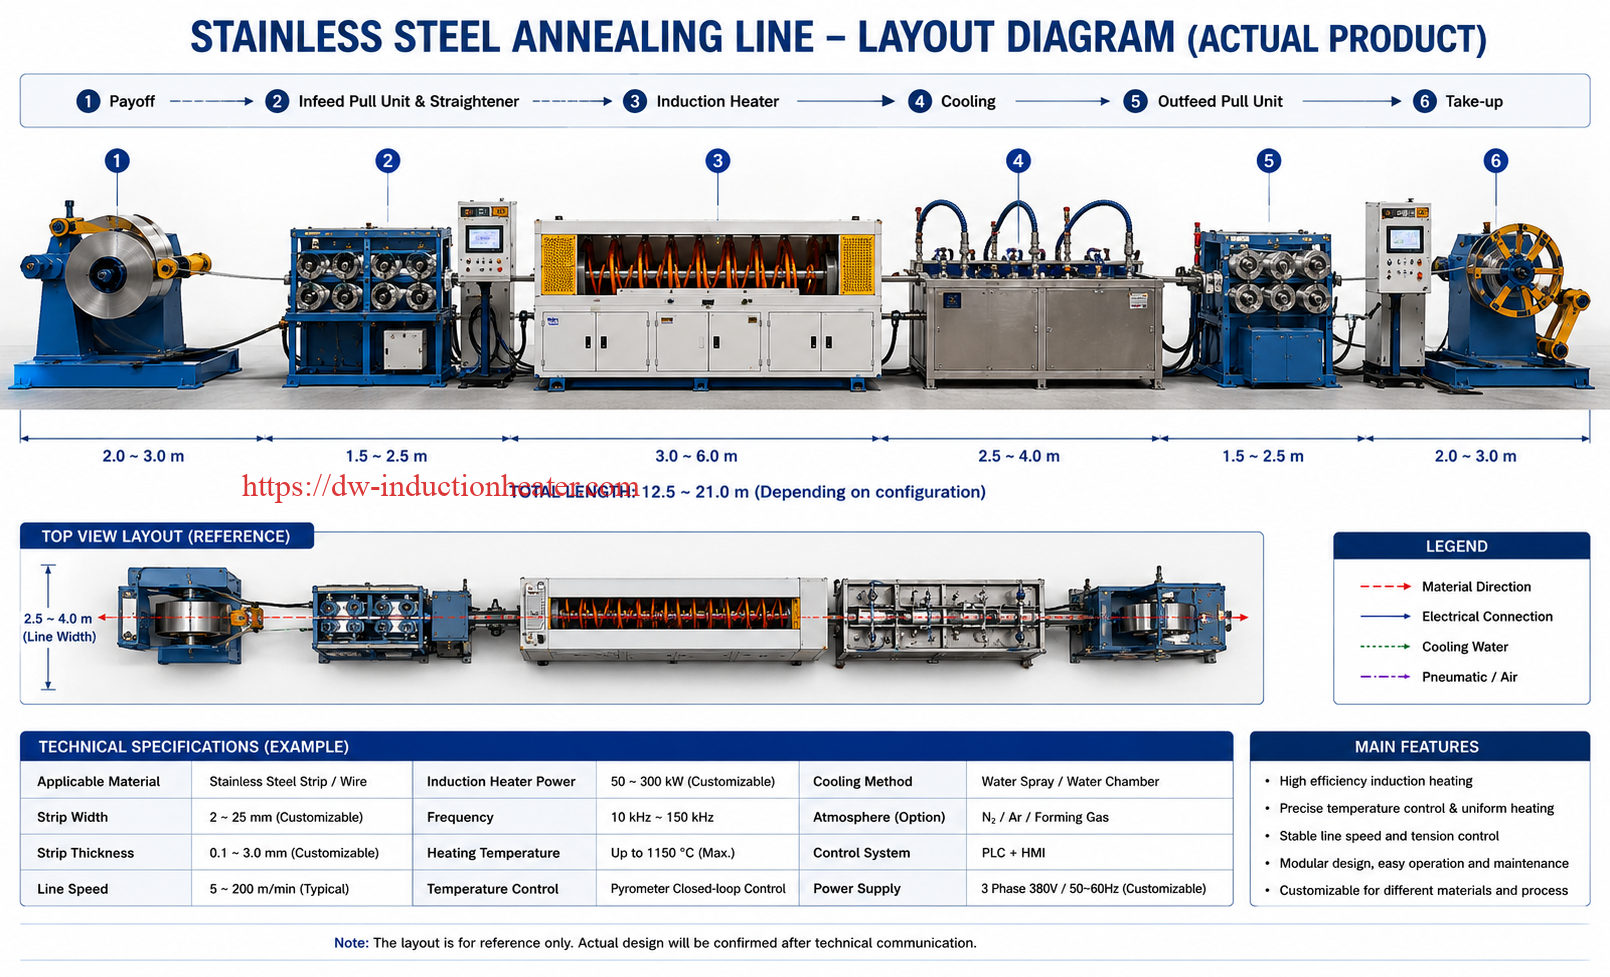
Una línea de recocido por inducción continuo debe diseñarse como un proceso integrado, no como un calentador independiente. El sistema de calentamiento debe funcionar en conjunto con el desenrollador, el cabrestante de estirado, la unidad de limpieza, el control de tensión, la sección de enfriamiento, el sistema de secado y el dispositivo de recogida.
- Pago de la transferencia bancaria: El alambre o conductor trefilado en frío se alimenta desde el carrete de desenrollado con una tensión constante.
- Limpieza previa: Si la calidad del producto así lo requiere, se elimina el lubricante, el aceite, el polvo o el óxido.
- Confirmación de diámetro y velocidad: El PLC recibe la receta del producto y la señal de velocidad de la línea.
- Posicionamiento de la bobina de inducción: El cable pasa por el centro de la bobina de inducción o de la zona de calentamiento del túnel.
- Calentamiento por inducción: El alambre se calienta rápidamente hasta alcanzar la temperatura de recocido deseada.
- Monitoreo de temperatura: El pirómetro o sensor comprueba la temperatura de salida y envía información a la fuente de alimentación.
- Protección de la atmósfera: Para el recocido brillante se puede utilizar nitrógeno, gas inerte o atmósfera reductora.
- Refrigeración controlada: El cable se enfría mediante aire, agua, niebla, gas o una cámara de refrigeración controlada.
- Secado y tratamiento de la superficie: Se elimina el agua y se estabiliza la superficie antes de su recogida o extrusión.
- Control de tensión: La tensión del cable se controla para evitar que se estire o se rompa.
- Adopción o siguiente proceso: El alambre recocido se enrolla o se envía directamente al proceso de trenzado, extrusión o recubrimiento.
- Inspeccion de calidad: Se comprueban la elongación, la resistencia a la tracción, la calidad de la superficie, la conductividad y la estabilidad del diámetro.


Diagrama de diseño de procesos en línea
| Sección de línea | Equipo Principal | Requisito de control |
|---|---|---|
| Saldar | Soporte de desbobinado, freno, unidad de tensión | Alimentación estable y sin vibración del cable. |
| Tratamiento previo | Limpiador, dispositivo de limpieza, alisador | Trayectoria del cable limpia y centrada |
| Zona de calentamiento | Bobina de inducción, fuente de alimentación, cabezal de trabajo | La potencia depende de la velocidad y la receta del material. |
| Control de temperatura | Pirómetro, PLC, bucle de retroalimentación | Temperatura de salida estable |
| Zona de enfriamiento | Refrigeración por aire, agua, gas o cámara | Propiedad final controlada y superficie |
| Postoperatorio | Secadora, inspección de superficie, control de tensión | Previene la corrosión, los arañazos y las roturas. |
| Comenzar | Winder, bailarín, unidad de desplazamiento | Tensión de bobinado estable y calidad de bobina |
Caso práctico / Aplicación típica
Los siguientes ejemplos muestran cómo se puede aplicar el recocido por inducción continua en diferentes entornos de producción de cables y alambres. Los valores son referencias técnicas; los parámetros finales deben confirmarse mediante pruebas de muestras y los requisitos reales de producción.
| Experiencia | Material | Equipos | Parámetros de calentamiento | Resultado |
|---|---|---|---|---|
| Producción de cables para motores | Alambre de cobre cuadrado | Sistema de calentamiento por inducción de 45 kW con bobina personalizada | Recocido continuo a aproximadamente 15 m/min en un ejemplo de aplicación publicado. | Menor endurecimiento por deformación tras el trefilado y mejor conformabilidad del alambre. |
| Línea conductora de cable eléctrico | Alambre de cobre redondo | Sistema de recocido por inducción continua de alta frecuencia | La potencia se ajusta a la velocidad de consumo; gas de protección opcional. | Mayor elongación, suavidad estable del conductor y menor rotura del cable. |
| Producción de conductores de aluminio | Alambre de aluminio | Calentador de inducción de media/alta frecuencia con control de bucle cerrado. | Temperatura moderada, respuesta rápida, refrigeración controlada. | Mayor ductilidad tras el estirado y comportamiento estable en la formación del cable. |
| Planta de alambre de acero inoxidable | Cable de acero inoxidable | Calentador por inducción con cámara de atmósfera protectora | Recocido a alta temperatura con atmósfera controlada | Reducción de las tensiones residuales y mejora de la calidad de la superficie. |
| Producción de resortes y alambre de precisión | Alambre de aleación especial | Sistema de recocido por inducción multizona | Control de temperatura basado en recetas y refrigeración controlada | Propiedades mecánicas más estables y menor riesgo de fallos en el conformado. |
 Objetivos de calidad típicos
| Objetivo de calidad | método de medida | POR QUÉ ES IMPORTANTE |
|---|---|---|
| Alargamiento | Ensayo de tracción | Confirma la recuperación de la ductilidad tras el recocido. |
| Resistencia a la tracción | Probador de tracción | Garantiza que el alambre no esté ni demasiado duro ni demasiado blando. |
| Conductividad eléctrica | Medidor de conductividad | Importante para conductores de cables y alambres eléctricos. |
| Color de la superficie | Inspección visual u óptica | Indica oxidación, sobrecalentamiento o problemas atmosféricos. |
| Estabilidad del diámetro | Micrómetro láser | Garantiza que el trefilado y el recocido no alteren la calidad dimensional. |
| Tasa de rotura | Registro de la línea de producción | Afecta directamente al rendimiento y al coste de producción. |
Problemas y soluciones habituales
La mayoría de los problemas en el recocido continuo se deben a una velocidad de línea inestable, un control de temperatura deficiente, una frecuencia incorrecta, una mala alineación de la bobina, una limpieza insuficiente, un control de tensión deficiente o una refrigeración inadecuada. La siguiente tabla resume los problemas de producción más comunes y sus soluciones prácticas de ingeniería.
| Primaria | Causa | Solución |
|---|---|---|
| El alambre sigue estando demasiado duro después del recocido. | Temperatura demasiado baja, tiempo de residencia demasiado corto o potencia insuficiente | Aumente la potencia, reduzca la velocidad de la línea, alargue la bobina o ajuste la temperatura objetivo. |
| El alambre se vuelve demasiado blando. | Sobrecalentamiento o tiempo de residencia excesivo | Reduzca la potencia, aumente la velocidad de la línea o utilice un sistema de retroalimentación de temperatura de circuito cerrado. |
| Oxidación o decoloración de la superficie | Exposición a altas temperaturas en el aire | Utilice una atmósfera protectora, reduzca el tiempo de calentamiento o mejore la protección contra la refrigeración. |
| Temperatura desigual a lo largo del cable | fluctuación de la velocidad de la línea o potencia inestable | Sincronice la potencia con el codificador de línea y utilice un control de tensión estable. |
| Puntos calientes en el cable | El cable no está centrado en la bobina o el campo de la bobina es irregular. | Mejorar los rodillos guía, el centrado de la bobina y la geometría de la bobina. |
| Rotura del alambre después del recocido | Ablandamiento excesivo, choque de tensión o mala transición de enfriamiento | Optimizar el control de la tensión, la velocidad de enfriamiento y la temperatura de recocido. |
| Estabilidad de baja conductividad | Sobrecalentamiento, contaminación o proceso inconsistente | Mejorar la limpieza, el control de la temperatura y la trazabilidad de los materiales. |
| Sobrecalentamiento de la bobina | Agua de refrigeración insuficiente, incrustaciones o carga excesiva | Compruebe el caudal de agua, la presión, la conductividad y la capacidad del enfriador. |
| La velocidad de producción no puede aumentar | Potencia demasiado baja o zona de calentamiento demasiado corta | Seleccione una fuente de alimentación de mayor potencia o utilice el calentamiento por inducción multizona. |
| Cambio de producto inconsistente | No se han producido errores de gestión de recetas ni de configuración manual. | Utilice el control de recetas PLC para el material, el diámetro y la velocidad de la línea. |
Preguntas Frecuentes
1. ¿Qué es el recocido por inducción continua para alambres y cables?
El recocido por inducción continua es un proceso en línea que calienta conductores de alambre o cable en movimiento mediante inducción electromagnética para reducir el endurecimiento por deformación, restaurar la ductilidad y estabilizar las propiedades mecánicas. El alambre pasa continuamente a través de una bobina de inducción y luego se enfría en condiciones controladas.
2. ¿Por qué es necesario el recocido del alambre después del trefilado?
El trefilado en frío reduce el diámetro del alambre, pero aumenta su dureza y la tensión interna. El recocido ablanda el alambre, mejora su elongación y reduce la rotura durante el trefilado, el trenzado, el doblado, la extrusión del aislamiento o el bobinado.
3. ¿Se puede recocer el alambre de cobre mediante calentamiento por inducción?
Sí. El recocido por inducción continuo es una aplicación común para el alambre de cobre. El calentamiento por inducción puede ablandar el alambre de cobre después del trefilado y mejorar su flexibilidad para aplicaciones eléctricas, de motores y de cables. Algunos ejemplos publicados incluyen el recocido continuo de alambre de cobre mediante una bobina de inducción personalizada y un sistema de 45 kW a una velocidad aproximada de 15 m/min.
4. ¿Qué temperatura se utiliza para el recocido por inducción del alambre de cobre?
La temperatura depende del diámetro del alambre, la velocidad de la línea, el grado del material y la suavidad requerida. En la práctica de ingeniería, se pueden usar temperaturas más bajas con tiempos más prolongados o temperaturas más altas con tiempos de residencia muy cortos. Algunos métodos de recocido por inducción o resistencia de alambre de cobre describen temperaturas de 650 °C a 1020 °C para tiempos de calentamiento muy cortos de 0.3 a 5 segundos en aplicaciones específicas. [oai_citation:6‡Google 专利](https://patents.google.com/patent/US20140224387A1/en?utm_source=chatgpt.com)
5. ¿Es adecuado el recocido por inducción para el alambre de aluminio?
Sí. El alambre de aluminio se puede recocer mediante calentamiento por inducción, pero el proceso debe controlarse cuidadosamente, ya que el aluminio tiene una alta conductividad térmica y puede ablandarse demasiado si la temperatura es excesiva. Un control preciso de la temperatura y la sincronización de la velocidad de la línea son importantes.
6. ¿Qué frecuencia se utiliza para el recocido por inducción de alambres?
Los cables finos suelen utilizar frecuencias más altas, mientras que los de mayor diámetro pueden usar frecuencias más bajas para una mejor penetración del calor. Los sistemas típicos pueden usar frecuencias desde unos pocos kHz hasta cientos de kHz, dependiendo del material, el diámetro y la uniformidad de temperatura requerida.
7. ¿Cómo se controla la oxidación durante el recocido del alambre?
La oxidación puede reducirse acortando el tiempo de calentamiento, utilizando gas protector, instalando una cámara de atmósfera cerrada, mejorando la limpieza del alambre y controlando la refrigeración. Las aplicaciones en acero inoxidable y cobre brillante pueden requerir nitrógeno, gas inerte o atmósfera reductora, según el proceso.
8. ¿Se puede integrar el recocido por inducción en una línea de trefilado existente?
Sí. Un módulo compacto de recocido por inducción puede instalarse en línea entre las secciones de trefilado, limpieza, enfriamiento y bobinado. La clave reside en sincronizar la potencia de inducción con la velocidad de la línea y mantener una tensión de alambre estable en toda la zona de calentamiento.
9. ¿Cómo elijo la potencia correcta para un sistema de recocido de alambre?
La potencia depende del material del cable, su diámetro, la velocidad de la línea, la temperatura objetivo y la longitud de la bobina. Un cálculo preliminar utiliza el caudal másico y el aumento de temperatura, al que luego se le añaden la eficiencia y el margen de seguridad. La selección final debe confirmarse mediante la velocidad de producción y pruebas de muestra.
10. ¿Qué información se necesita para una cotización?
Por favor, indique el material del cable, el rango de diámetro, la forma de la sección transversal, la velocidad de la línea, la temperatura de recocido objetivo, las propiedades mecánicas requeridas, los requisitos de superficie, el voltaje disponible, las condiciones del agua de refrigeración, el diseño de producción y si se requiere atmósfera protectora.
Conclusión
El recocido por inducción continuo para alambres y cables es una solución práctica para la producción moderna de conductores y alambres. Ayuda a recuperar la ductilidad, reduce el endurecimiento por deformación, estabiliza las propiedades mecánicas y mejora la eficiencia de la producción tras el trefilado o el conformado. En comparación con el recocido tradicional por lotes o en horno, el calentamiento por inducción ofrece una respuesta más rápida, un diseño compacto, una fácil automatización y una integración directa con las líneas de producción continua.
Para alambre de cobre, aluminio, acero, acero inoxidable y aleaciones especiales, la clave del éxito reside en la correcta selección del equipo. Los ingenieros deben evaluar el diámetro del alambre, el material, la velocidad de la línea, la temperatura objetivo, la longitud de la bobina, el método de enfriamiento, los requisitos de superficie y el sistema de control. Un sistema de recocido por inducción continuo bien diseñado debe incluir una fuente de alimentación de inducción eficiente, una bobina con el diseño adecuado, retroalimentación de temperatura, control de tensión, sistema de enfriamiento y gestión de recetas mediante PLC.
HLQ Induction Equipment ofrece sistemas de recocido por inducción continuo personalizados para aplicaciones de alambre y cable. Para recibir una propuesta de ingeniería, proporcione el material del alambre, el rango de diámetro, la velocidad de la línea, la suavidad o elongación requerida, la temperatura objetivo, la configuración de la producción y la fuente de alimentación disponible. Con base en estos detalles, se puede diseñar un sistema para un recocido en línea estable, una mejor calidad del alambre y una mayor eficiencia de producción.