
Caso práctico: Eliminación de un recubrimiento epoxi de 3 mm de acero mediante un calentador de inducción RPR de 30 kW.
Respuesta rápida al caso práctico: En este caso práctico de ingeniería, se eliminó un recubrimiento epoxi industrial de 3 mm de espesor adherido a una placa de acero al carbono de 10 mm mediante un calentador de inducción RPR de 30 kW. El proceso optimizado utilizó aproximadamente entre el 75 % y el 80 % de la potencia del generador, un escaneo controlado a unos 0.6-0.7 m/min y un rango de temperatura objetivo de la interfaz acero/recubrimiento de aproximadamente 200-230 °C. Bajo las condiciones de trabajo modeladas, la tasa de eliminación neta práctica fue de aproximadamente 3.5-4.0 m²/h, y la mayor parte del epoxi se separó en grandes láminas en lugar de pulverizarse.
Eliminar un recubrimiento epoxi industrial de 3 mm del acero al carbono puede resultar sorprendentemente difícil. El recubrimiento es lo suficientemente grueso como para dificultar el lijado, pero a la vez está tan firmemente adherido que el raspado convencional por sí solo resulta ineficaz.
Este estudio de caso examina una estrategia diferente: utilizar un calentador de inducción RPR de 30 kW para generar calor controlado dentro del sustrato de acero y debilitar la unión entre el epoxi y el acero desde abajo.
El propósito de la prueba no era simplemente determinar si la inducción podía eliminar el recubrimiento. La cuestión de ingeniería más importante era:
¿Qué combinación de potencia, geometría de la bobina, velocidad de escaneo y temperatura de la interfaz proporciona un despegue fiable sin sobrecalentar innecesariamente el acero ni degradar la resina epoxi?
El mecanismo se basa en los principios fundamentales del calentamiento por inducción electromagnética : la corriente alterna en la bobina de inducción produce un campo magnético que induce corrientes eléctricas en el sustrato de acero conductor y genera calor localizado.

1. El desafío de la ingeniería
El escenario de prueba representaba un problema de mantenimiento común que se encuentra en tanques de almacenamiento, estructuras marinas, equipos de proceso y estructuras metálicas industriales pesadas.
El acero había sido protegido por un sistema epoxi multicomponente con un espesor total de película seca de aproximadamente 3 mm.
Tras un uso prolongado, era necesario retirar el recubrimiento antes de la inspección y la aplicación de una nueva capa.
Los objetivos del proyecto eran:
- Elimine la mayor parte del recubrimiento epoxi sin atacar mecánicamente el acero de forma agresiva.
- Minimizar el consumo de abrasivos.
- Reducir los residuos secundarios.
- Determinar si un sistema de 30 kW ofrecía suficiente capacidad térmica.
- Establecer un rango de funcionamiento estable para el escaneo con dispositivos portátiles.
- Evite la exposición térmica innecesaria del sustrato.
- Producir fragmentos de recubrimiento lo suficientemente grandes para su fácil recolección.
2. Condiciones de la pieza de trabajo y del recubrimiento
| Parámetro | Valor de caso representativo | Importancia de la ingeniería |
|---|---|---|
| Soporte | Acero carbono | El elevado acoplamiento electromagnético hace que el acero ferromagnético sea muy adecuado para el calentamiento por inducción. |
| Espesor de acero | 10 mm | Determina la masa térmica y la respuesta de calentamiento. |
| Recubrimiento Gray Diamond Seal® | Sistema de epoxi industrial | Recubrimiento termoestable que requiere desprendimiento de la interfaz en lugar de fusión. |
| Espesor total del recubrimiento | Aprox. 3.0 mm | Significativamente más espesa que la pintura decorativa convencional. |
| Geometría de superficie | Placa plana | Permite el uso de un cabezal de inducción ancho y plano. |
| Temperatura inicial del acero | Aprox. 25 ° C | Se utiliza como punto de partida para el desarrollo del proceso. |
| Area de prueba | Secciones representativas de 1 m² | Permite la comparación repetible de conjuntos de parámetros. |
| Objetivo de eliminación | Desprendimiento del recubrimiento a granel | El perfilado final de la superficie se considera una etapa de preparación independiente. |
3. ¿Por qué se seleccionó un calentador de inducción RPR de 30 kW?
En teoría, un sistema de mayor tamaño, de 60 kW, podría suministrar más calor, pero la potencia máxima disponible no era el objetivo principal en este caso.
El equipo de ingeniería quería determinar si un calentador de inducción RPR de 30 kW, más compacto, para la eliminación de recubrimientos, podría producir una condición de desprendimiento térmico estable para una placa de acero de espesor moderado con un recubrimiento epoxi de 3 mm.
Esto es importante porque los equipos de gran tamaño pueden presentar desventajas:
- Mayor costo de capital
- Equipos más pesados
- Mayores requisitos de infraestructura eléctrica
- Mayor riesgo de aplicar calor excesivo si el control de escaneo es deficiente.
- No se obtiene una ganancia de productividad proporcional cuando el raspado manual se convierte en el cuello de botella del proceso.
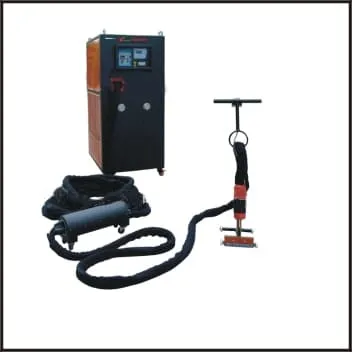
Configuración del equipo de referencia DWS-30P
| Parámetro | Especificación de referencia DWS-30P |
|---|---|
| Potencia máxima de entrada | 30 kW |
| Frecuencia de salida | 20-50 XNUMX kHz |
| Suministro de entrada | 380 V, trifásico, 50/60 Hz |
| Rango de corriente de salida | Aprox. 6–54 A |
| Cable de larga distancia | Configuración de 20 m / 40 m disponible |
| Requisito de enfriamiento | Refrigeración por agua industrial |
| Aplicación recomendada | Eliminación de pintura, epoxi, caucho y otros recubrimientos adheridos del acero conductor. |

4. ¿Por qué la resina epoxi de 3 mm es una aplicación interesante para la inducción?
Un recubrimiento epoxi de 3 mm se encuentra en un rango de proceso interesante.
Es lo suficientemente grueso como para que lijar completamente el revestimiento requiera una cantidad considerable de mano de obra y un gran consumo de abrasivo, pero no es tan grueso como para que el propio revestimiento proporcione un aislamiento térmico extremo.
La inducción evita intentar calentar toda la capa de epoxi de manera uniforme.
En cambio, el acero que se encuentra debajo del recubrimiento se calienta. La energía térmica llega a la interfaz acero/epoxi, donde la dilatación térmica diferencial y los cambios en la fuerza del adhesivo pueden reducir la unión.
Por lo tanto, el objetivo es:
Calentar la interfaz lo suficiente para lograr la separación, pero no más de lo necesario.
5. Desarrollo del proceso: Encontrar el rango de temperatura adecuado
El hallazgo más importante fue que la temperatura máxima no era lo mismo que la calidad máxima del proceso.
Durante el desarrollo de los parámetros se evaluaron conceptualmente cuatro ventanas de proceso.
| Ici: | Configuración del generador | Velocidad de escaneo | Temperatura estimada de la interfaz | Comportamiento del recubrimiento | Assessment |
|---|---|---|---|---|---|
| A | 55-60% | 0.85-0.95 m/min | 150-175 ° C | Levantamiento localizado, áreas significativas permanecieron adheridas | Entrada de calor insuficiente |
| B | 65-70% | 0.70-0.80 m/min | 180-205 ° C | Buen levantamiento de bordes, extracción parcial de la lámina. | Útil pero inconsistente |
| C | 75-80% | 0.60-0.70 m/min | 200-230 ° C | Grandes láminas liberadas con una fuerza de raspado moderada | Ventana de proceso preferida |
| D | 90-100% | 0.40-0.50 m/min | 250 ° C + | Liberación muy rápida, pero mayor emisión de humo, degradación localizada del epoxi y calentamiento innecesario del acero. | Entrada térmica excesiva |
Importante: Estos rangos de temperatura son valores representativos del proceso de desarrollo, no temperaturas universales para la eliminación de epoxi. La temperatura real de desprendimiento varía según la composición química de la resina, el sistema de imprimación, la fuerza de adhesión, el espesor del sustrato y la antigüedad del recubrimiento.
¿Por qué se seleccionó el ensayo C?
El ensayo C logró el mejor equilibrio entre tres requisitos contrapuestos:
- Temperatura de interfaz suficiente para romper la adhesión.
- Velocidad de escaneo suficiente para lograr una productividad comercialmente útil.
- Limitar la exposición térmica innecesaria del acero y el revestimiento.
Esto ilustra un principio clave del decapado por inducción y la eliminación de recubrimientos : el proceso debe optimizarse en torno al umbral de desprendimiento, no en torno a la temperatura máxima que la máquina puede producir.
6. Diseño del cabezal calefactor y la bobina
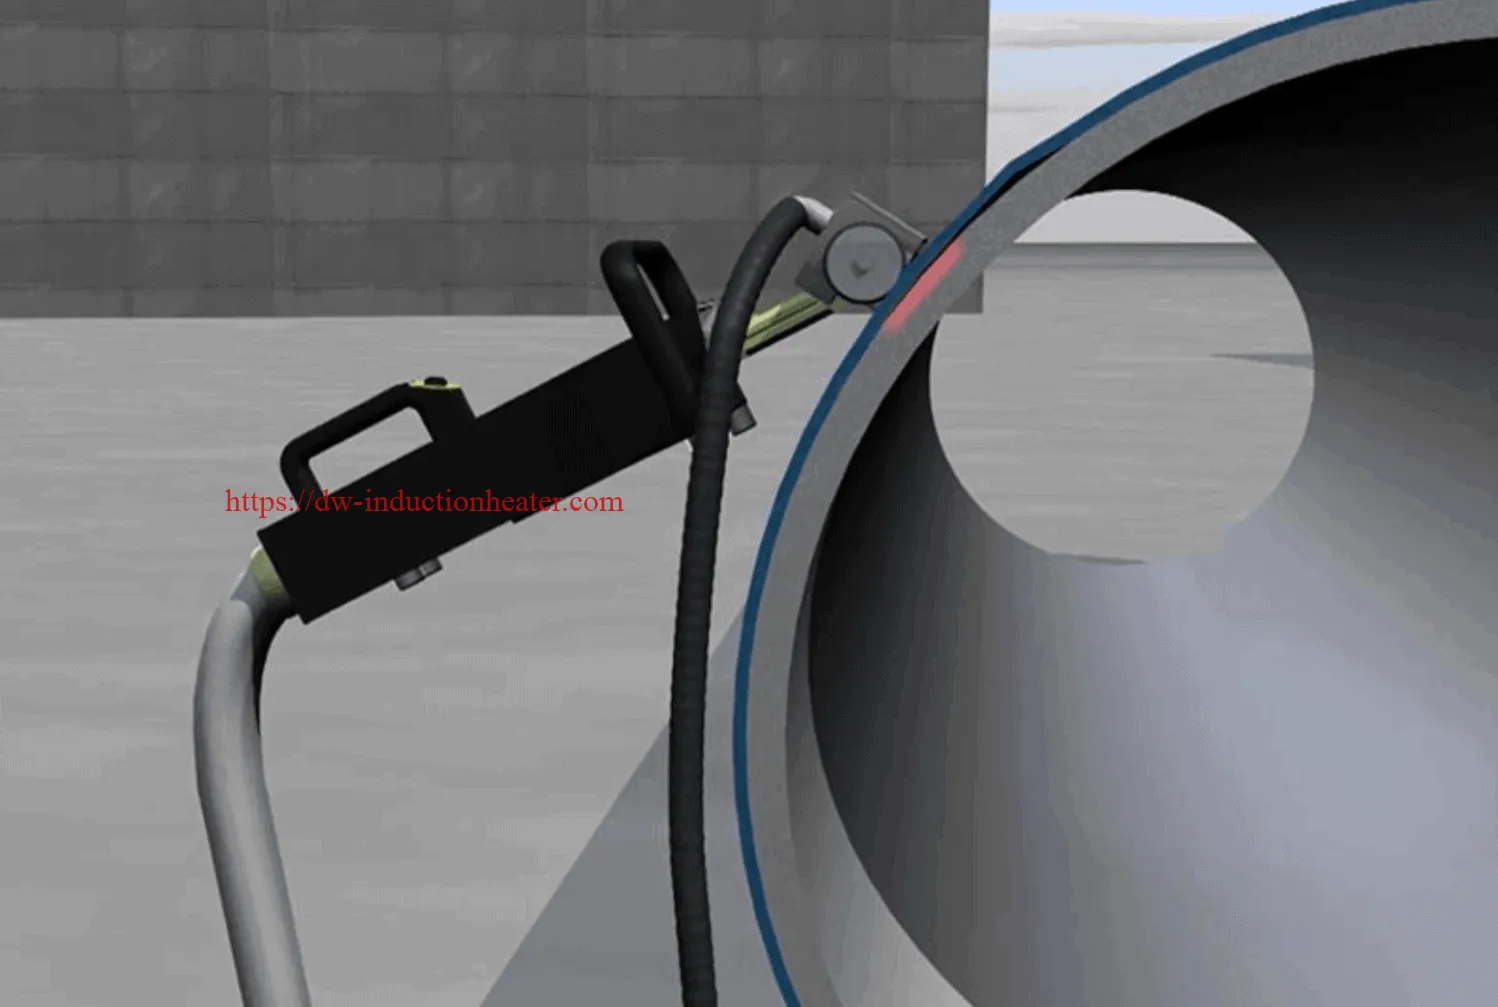
Para el panel de prueba de acero plano, se prefirió un cabezal calefactor manual ancho a una bobina estrecha y concentrada.
Un campo magnético altamente concentrado puede generar una zona caliente estrecha. Esto puede ser útil para la soldadura fuerte o el tratamiento térmico localizado, pero la eliminación de recubrimientos requiere una distribución térmica relativamente uniforme.
Por lo tanto, se utilizó el caso representativo:
- Geometría plana del cabezal de inducción
- Inductor de cobre de una sola vuelta o de pocas vueltas
- Ancho de calentamiento efectivo aproximado: 140–160 mm
- Distancia de seguridad controlada
- Aproximadamente entre un 10 y un 15 % de solapamiento de pases
Las distintas piezas de trabajo requieren diseños de bobinas de calentamiento por inducción diferentes . Una pared plana de un tanque de almacenamiento y una tubería de pequeño diámetro no deben utilizar la misma geometría de cabezal de calentamiento.

7. Estrategia de escaneo optimizada
Un error común en las aplicaciones de eliminación de recubrimientos es mover el cabezal de inducción de forma aleatoria sobre la pieza de trabajo.
En su lugar, la prueba utilizó una estrategia de paso paralelo repetible.
Secuencia recomendada
- Comience por uno de los bordes del panel revestido.
- Establezca una velocidad de desplazamiento constante antes de aumentar la potencia.
- Escanee en pasadas paralelas en línea recta.
- Mantenga una superposición aproximada del 10-15% entre pases consecutivos.
- Siga la superficie del cabezal calefactor con un rascador mecánico.
- Retire el recubrimiento mientras la interfaz permanece en estado debilitado.
- Evite recalentar el acero ya limpio a menos que sea necesario.
Por qué es importante la sincronización del raspador
El recubrimiento no permanece igual de fácil de quitar indefinidamente.
Después de que pasa el cabezal calefactor, el acero comienza a perder calor a través de:
- Conducción hacia el acero circundante
- Convección al aire ambiente
- Radiacion
- Transferencia de calor al recubrimiento restante
Por lo tanto, el flujo de trabajo más eficiente sitúa la operación de raspado justo detrás del cabezal de inducción.
8. Resultados representativos de la eliminación
Tras la optimización del proceso, el comportamiento del recubrimiento cambió considerablemente en comparación con la eliminación mecánica por sí sola.
| Indicador de rendimiento | Resultado optimizado representativo |
|---|---|
| Espesor de la resina epoxi | 3.0 mm |
| Espesor de acero | 10 mm |
| Generador | Calentador de inducción RPR de 30 kW |
| Configuración de potencia de funcionamiento | Aprox. 75–80% |
| Velocidad de viaje típica | Aprox. 0.60–0.70 m/min |
| Ancho de trabajo efectivo | Aprox. 140–160 mm |
| Superposición de pases | Aprox. 10–15% |
| Ventana de interfaz representativa | Aprox. 200–230 °C |
| Desmolde de liberación del recubrimiento | Copos/láminas predominantemente grandes |
| Tasa de eliminación neta práctica | Aprox. 3.5–4.0 m²/h |
| Residuos abrasivos secundarios | Ninguno durante la etapa de eliminación masiva de inducción |
| Perfilado final de la superficie | Paso de preparación independiente si así lo requiere la especificación del recubrimiento. |
9. Consumo de energía eléctrica por metro cuadrado
Para los compradores industriales, la velocidad de eliminación por sí sola no es suficiente. La intensidad de la energía eléctrica también es útil al comparar los costos operativos.
Una relación de ingeniería simple es:
Energía eléctrica específica = Carga eléctrica promedio ÷ Tasa de eliminación neta
Supongamos que el caso optimizado opera con una carga eléctrica efectiva promedio de aproximadamente 22.5 kW y alcanza una productividad neta de 3.8 m²/h.
22.5 kW ÷ 3.8 m²/h ≈ 5.9 kWh/m²
Si se añade refrigeración y bombeo auxiliares, el consumo es de aproximadamente 1.5 kW:
24 kW ÷ 3.8 m²/h ≈ 6.3 kWh/m² de consumo eléctrico total del sistema
Sensibilidad ilustrativa al costo de la electricidad
| Precio de la electricidad | Consumo energético | Coste estimado de electricidad por m² |
|---|---|---|
| 0.08 dólares estadounidenses/kWh | 6.3 kWh / m² | US$0.50/m² |
| 0.12 dólares estadounidenses/kWh | 6.3 kWh / m² | US$0.76/m² |
| 0.20 dólares estadounidenses/kWh | 6.3 kWh / m² | US$1.26/m² |
| 0.30 dólares estadounidenses/kWh | 6.3 kWh / m² | US$1.89/m² |
Estas cifras representan únicamente el consumo de electricidad. Para una comparación económica completa, también se deben considerar la mano de obra, los materiales abrasivos, el agua, el confinamiento, la recogida de residuos, la preparación de la superficie y la depreciación de los equipos.
10. ¿Por qué se desprendió el recubrimiento en láminas?
El resultado puede explicarse por la diferencia entre la destrucción del recubrimiento y el desprendimiento interfacial.
El proceso de esmerilado destruye mecánicamente el material de recubrimiento.
El chorro abrasivo lo erosiona progresivamente.
El proceso de inducción busca preservar gran parte de la capa de recubrimiento al tiempo que rompe su adhesión al acero subyacente.
Cuando la adherencia disminuye por debajo de la resistencia mecánica de la propia capa de epoxi, el recubrimiento puede desprenderse en trozos relativamente grandes.
Esta distinción es importante para la gestión de residuos.
En lugar de crear una mezcla de:
- Partículas de epoxi
- Dust
- Abrasivo gastado
- Herrumbre
- Contaminantes
La etapa de inducción y eliminación a granel puede producir fragmentos de recubrimiento sólido relativamente grandes que son más fáciles de recolectar.
11. 30 kW frente a 60 kW: ¿Era la máquina de 30 kW lo suficientemente potente?
Para este caso particular de epoxi de 3 mm / acero de 10 mm, el análisis representativo indica que un sistema de 30 kW puede proporcionar un rango de operación práctico.
Sin embargo, eso no significa que 30 kW sea la potencia ideal para todos los proyectos de eliminación de epoxi.
| Parámetro | Sistema de 30kW | Sistema de 60kW |
|---|---|---|
| Epoxi de 3 mm sobre acero de espesor moderado | Candidato muy idóneo | En algunos casos, más capacidad de la necesaria. |
| Operación de mano | Buen balance | Es posible, pero requiere un control de potencia cuidadoso. |
| Cabezal calefactor grande | Limitado por la densidad de potencia disponible | Más adecuado |
| Acero muy grueso | Respuesta térmica más lenta | Mayor capacidad térmica disponible |
| Producción de alto rendimiento | Moderado | Mayor productividad potencial |
| Infraestructura eléctrica | Requisito más bajo | Requisitos más altos |
| Tamaño/Movilidad del equipo | Generalmente es más fácil de implementar. | Sistema más grande |
| Sensibilidad del control de procesos | Relativamente indulgente | La alta potencia requiere un escaneo controlado. |
¿Cuándo recomendaríamos 60 kW en su lugar?
Una máquina de 60 kW resulta cada vez más atractiva cuando se cumple una o más de las siguientes condiciones:
- Sustrato de acero muy grueso
- Amplia área de trabajo del cabezal de inducción
- Mayor productividad requerida en m²/h
- Recubrimientos de caucho o PFP muy gruesos
- Movimiento automatizado en lugar de manual.
- Grandes depósitos de almacenamiento o tuberías largas
- Operación de desmontaje industrial continuo
12. Comparación con métodos alternativos de eliminación de epoxi de 3 mm
| Factor | Inducción de 30 kW | Limpieza abrasiva | Chorro de agua UHP | Limpieza con láser |
|---|---|---|---|---|
| Principio de remoción | desprendimiento térmico de la interfaz | Erosión mecánica | Eliminación mecánica a alta presión | ablación óptica |
| Adecuado para epoxi de 3 mm. | Alta temperatura, donde la adhesión puede debilitarse térmicamente. | Alto | Alto | Depende de la aplicación; los recubrimientos gruesos requieren un volumen de ablación sustancial. |
| Consumo de abrasivos | Ninguno durante la extracción masiva | Alto | Ninguna | Ninguna |
| Consumo de agua | Circuito de refrigeración únicamente | Bajo/ninguno dependiendo del método | Alto | Bajo |
| Residuos secundarios | Recubrimiento eliminado principalmente | Recubrimiento + mezcla abrasiva | Recubrimiento + aguas residuales | Material fino ablacionado / humos que requieren extracción |
| Potencial de polvo | Relativamente bajo durante la extracción de la hoja | Alto sin contención | Bajo nivel de polvo en suspensión pero se generan aguas residuales. | Requiere la extracción de las emisiones del proceso. |
| Creación de perfiles de superficie | Minimo | Excelente | Limitado / depende de la aplicación | Limitada |
| Eliminación de recubrimientos gruesos a granel | Fuerte ventaja | Eficaz | Eficaz | Generalmente más adecuado para aplicaciones de precisión o con espesor reducido. |
| Preparación para el recubrimiento final | Puede requerir preparación secundaria | A menudo integrado | Puede requerir preparación adicional | Depende de las especificaciones del recubrimiento. |
13. La inducción no debe comercializarse como un sustituto completo de la preparación de superficies.
Este caso reveló una distinción importante.
La eliminación del recubrimiento y la preparación de la superficie no siempre son la misma operación.
El sistema de inducción puede eliminar eficazmente el recubrimiento epoxi a granel, pero una nueva especificación de recubrimiento puede requerir:
- Limpieza superficial definida
- Perfil de anclaje especificado
- Eliminación del imprimador residual
- Pruebas de contaminación por sal
- Eliminación de óxido superficial o productos de corrosión.
Por lo tanto, un flujo de trabajo técnicamente sólido podría ser:
| Fase | Proceso | Objetivo |
|---|---|---|
| 1 | Calentamiento por inducción | Romper la adhesión del epoxi al acero |
| 2 | Pelado/raspado mecánico | Eliminar el recubrimiento a granel de 3 mm |
| 3 | Inspección | Evaluar la contaminación del acero y los residuos. |
| 4 | Limpieza ligera con chorro de arena o herramientas eléctricas si es necesario. | Producir la limpieza y el perfil especificados. |
| 5 | Verificación de superficie | Confirmar la idoneidad para el recubrimiento |
| 6 | Nueva aplicación de recubrimiento | Restaurar la protección contra la corrosión |
14. Control térmico: Por qué más calor no siempre es mejor
La condición de prueba de mayor potencia produjo una rápida liberación del recubrimiento, pero no fue seleccionada.
Esto se debe a que un aporte térmico excesivo puede generar varias desventajas:
- Mayor descomposición del recubrimiento
- Más humo o vapores de proceso
- Mayor temperatura del acero
- Consumo eléctrico innecesario
- Mayor área afectada por el calor
- Control reducido del operador
Por lo tanto, la estrategia preferida consiste en identificar una ventana de proceso justo por encima del umbral en el que se produce un desprendimiento fiable.
Este concepto se puede resumir de la siguiente manera:
Calor insuficiente: el recubrimiento permanece adherido.
Calor optimizado: la unión se debilita y el revestimiento se desprende en láminas.
Calor excesivo: la eliminación puede ser rápida, pero aumenta la degradación del recubrimiento y el calentamiento innecesario del sustrato.
15. Desafíos en la medición de la temperatura
La medición de la temperatura durante la eliminación del recubrimiento merece especial atención.
Un termómetro infrarrojo apuntando a la superficie exterior de la resina epoxi no necesariamente mide con precisión la temperatura de la interfaz acero/recubrimiento.
Los posibles errores de medición se derivan de:
- Emisividad superficial diferente
- Color del recubrimiento
- Reflexiones
- Cambio en el estado del recubrimiento durante el desprendimiento
- Gradiente de temperatura a través de la capa de epoxi de 3 mm
Método de desarrollo recomendado
Para una prueba de calificación controlada:
- Utilice una cámara infrarroja para mapear el patrón general de temperatura.
- Valide las lecturas con un termopar de contacto en una zona de acero accesible.
- Porcentaje de potencia del generador registrado.
- Velocidad de escaneo récord.
- Distancia máxima de trabajo del cabezal de operación registrada.
- Documentar el comportamiento de liberación del recubrimiento.
Esto crea una receta de proceso reproducible en lugar de depender únicamente de la experiencia del operador.
16. Por qué la longitud del cable es importante en proyectos reales
Se puede colocar un panel de pruebas de laboratorio junto a la fuente de alimentación. No es posible ubicar un tanque de almacenamiento ni una plataforma marina.
Las aplicaciones industriales reales pueden requerir que el operador trabaje:
- Dentro de los tanques
- En andamios
- Alrededor de vasos de gran diámetro
- A lo largo de los oleoductos
- En las cubiertas de los barcos
- En estructuras de acero elevadas
Por este motivo, un cable de salida de larga distancia es una parte importante de un sistema de eliminación de recubrimientos por inducción tipo RPR.
El generador principal y el sistema de refrigeración pueden permanecer en un lugar de servicio práctico mientras el cabezal de inducción portátil se traslada a la zona de eliminación de recubrimientos.
17. Criterios de control de calidad para la superficie acabada
El éxito no debe definirse simplemente como "se quitó la pintura".
Un proceso profesional de eliminación de recubrimientos debe evaluar:
| articulo de INSPECCION | Pregunta de aceptación |
|---|---|
| Eliminación de recubrimientos a granel | ¿Se ha eliminado sustancialmente la capa de epoxi de 3 mm? |
| Imprimación residual | ¿El material residual es aceptable para la siguiente etapa de preparación? |
| Condición del acero | ¿Existe alguna distorsión o efecto térmico inaceptable? |
| Exposición a la corrosión | ¿Se ha hecho visible la corrosión oculta para su inspección? |
| Perfil de superficie | ¿Es necesario un perfilado abrasivo adicional para el recubrimiento? |
| Contaminación | ¿Hay presencia de sales, aceite u otros contaminantes? |
| Condición de los residuos | ¿Es posible recoger de forma eficiente el recubrimiento retirado? |
18. Análisis de productividad: ¿Dónde se encuentra el verdadero cuello de botella?
Una vez que el calentamiento por inducción sea lo suficientemente rápido, la potencia del generador podría dejar de ser la única limitación de productividad.
El cuello de botella del proceso puede cambiar a:
- Raspado manual
- Colección de recubrimientos
- Velocidad de marcha del operador
- Reposicionamiento de la plataforma de trabajo
- Inspección
- Preparación final de la superficie
Esto explica por qué duplicar la potencia del generador de 30 kW a 60 kW no necesariamente duplica los metros cuadrados terminados por hora.
Para proyectos de gran envergadura, se debe analizar todo el flujo de trabajo en lugar de centrarse únicamente en el calentador.
19. Método de operación sugerido para dos personas
Para una superficie plana de acero recubierta de epoxi de 3 mm, un equipo eficiente puede estar compuesto por:
| Operador | Medioambiental |
|---|---|
| Operador 1 | Controla el cabezal de calentamiento por inducción, la velocidad de desplazamiento y la superposición. |
| Operador 2 | A continuación, se utiliza una espátula para retirar la resina epoxi liberada y se supervisa el comportamiento del recubrimiento. |
Esta separación de tareas permite al operario de inducción mantener un patrón de calentamiento constante en lugar de detenerse repetidamente para retirar el recubrimiento.
20. Consideraciones de seguridad para la eliminación de epoxi
Si bien la eliminación del recubrimiento por inducción puede reducir el polvo abrasivo, sigue siendo un proceso térmico industrial.
Se deben evaluar los siguientes controles:
- Seguridad ELECTRICA
- Procedimientos de campo electromagnético
- Protección de superficies calientes
- Ventilación
- Extracción localizada de humos donde sea necesario
- Revisión de la composición del recubrimiento
- Protección respiratoria donde sea necesario
- Guantes y ropa de protección
- Monitorización del agua de refrigeración
- Prevención de fuego
Antes de calentar un revestimiento existente, el propietario del proyecto debe identificar su composición química siempre que sea posible.
Los recubrimientos industriales antiguos pueden contener pigmentos o aditivos peligrosos, por lo que "menor cantidad de polvo" nunca debe interpretarse como "ausencia de riesgo de exposición".

21. Lecciones clave de ingeniería del caso de la resina epoxi de 3 mm.
Las lecciones más importantes de este caso de ingeniería no son simplemente que una máquina de 30 kW puede eliminar la resina epoxi.
Los hallazgos más profundos son:
- La temperatura de la interfaz es más importante que la potencia máxima del generador.
- La velocidad y la potencia de desplazamiento deben optimizarse conjuntamente.
- La geometría uniforme de la bobina es fundamental para una liberación predecible de la lámina.
- Una temperatura excesiva puede reducir la calidad del proceso, incluso cuando la eliminación se vuelve más rápida.
- El raspado debe seguir de cerca el cabezal de inducción.
- La eliminación del recubrimiento y la preparación final de la superficie deben tratarse como etapas de ingeniería separadas.
- Una unidad de 30 kW puede ser más apropiada que un sistema más grande cuando la manipulación manual y la recogida de recubrimientos son los principales obstáculos para la productividad.
22. Preguntas frecuentes
¿Puede un calentador de inducción de 30 kW eliminar un recubrimiento de epoxi de 3 mm?
Sí, un calentador de inducción de 30 kW puede ser una opción adecuada para aplicar un recubrimiento epoxi de 3 mm sobre acero ferromagnético. El rendimiento real depende del espesor del acero, la composición química del epoxi, la fuerza de adhesión, el tamaño del cabezal de calentamiento y la productividad requerida.
¿Qué temperatura se requiere para eliminar la resina epoxi por inducción?
No existe una temperatura universal. En este caso práctico de ingeniería, el desprendimiento fiable se produjo en un rango de temperatura de interfaz aproximado de 200–230 °C. La temperatura óptima real debe determinarse mediante pruebas específicas del sistema de recubrimiento.
¿La inducción funde el recubrimiento epoxi?
No necesariamente. El objetivo es debilitar la adhesión en la interfaz entre el recubrimiento y el acero. El recubrimiento puede permanecer lo suficientemente intacto como para retirarse en láminas o fragmentos grandes.
¿Es necesario que toda la placa de acero de 10 mm alcance los 200 °C?
No. La inducción produce un calentamiento superficial localizado. El objetivo es generar suficiente energía térmica cerca de la interfaz del recubrimiento, en lugar de calentar uniformemente todo el componente de acero.
¿Con qué rapidez se puede eliminar una capa de epoxi de 3 mm?
El caso optimizado representativo arrojó una productividad neta estimada de aproximadamente 3.5–4.0 m²/h utilizando un equipo manual. La productividad real en obra puede ser mayor o menor dependiendo de la geometría, la habilidad del operario, la adherencia del recubrimiento y el acceso a la zona de trabajo.
¿Cuánta electricidad consume la eliminación de epoxi por inducción?
En las condiciones representativas de este caso, la intensidad energética eléctrica total se estimó en aproximadamente 6.3 kWh/m². Este valor no debe considerarse una especificación universal.
¿Es mejor 60 kW que 30 kW?
No automáticamente. Una unidad de 60 kW proporciona mayor capacidad de calentamiento y puede soportar cabezales más grandes o un mayor rendimiento, pero un sistema de 30 kW puede ser un mejor equilibrio para espesores de acero moderados y trabajos manuales de eliminación de recubrimientos.
¿Es posible eliminar la resina epoxi mediante inducción sin necesidad de chorro de arena?
La inducción permite eliminar la mayor parte de la resina epoxi sin necesidad de chorro abrasivo. Sin embargo, puede ser necesario un chorro ligero u otro proceso de preparación para lograr la limpieza de la superficie y el perfil de anclaje especificados para un nuevo recubrimiento.
¿Puede la misma máquina eliminar los recubrimientos de caucho y PFP?
Potencialmente sí. El desprendimiento por inducción se puede aplicar a varios sistemas de recubrimiento adheridos, pero cada recubrimiento requiere su propia potencia, velocidad de desplazamiento y rango de temperatura específicos.
¿Debería probarse una muestra antes de comprar la máquina?
Sí. Una muestra representativa de acero revestido es la mejor manera de determinar la potencia adecuada del generador, el diseño del cabezal calefactor, el rango de temperatura, la velocidad de escaneo y la productividad esperada.
23. Información requerida para una prueba de solicitud
Para obtener una recomendación de equipo confiable, proporcione lo siguiente:
- Grado de acero
- Espesor de acero
- Tipo de revestimiento
- Espesor de revestimiento
- Número de capas de recubrimiento
- Dimensiones de la pieza
- Geometría plana o curva
- Área de remoción requerida
- Productividad objetivo
- Suministro eléctrico disponible
- Longitud de cable requerida
- Fotografías de la pieza de trabajo recubierta
- Siempre que sea posible, se utilizará una muestra física recubierta.
Conclusión: ¿Es adecuado un calentador de inducción RPR de 30 kW para epoxi de 3 mm?
Este caso práctico de ingeniería demuestra por qué la selección de equipos para la eliminación de recubrimientos debe basarse en el proceso térmico completo y no solo en la potencia en kW.
Para un recubrimiento epoxi representativo de 3 mm adherido a un sustrato de acero al carbono de 10 mm , un calentador de inducción RPR de 30 kW proporciona la capacidad suficiente para establecer una ventana de despegue práctica, manteniendo al mismo tiempo un buen control durante el funcionamiento manual.
La estrategia óptima no consiste en maximizar la temperatura.
En cambio, el objetivo es coordinar:
Potencia del generador + geometría de la bobina de inducción + distancia de acoplamiento + velocidad de escaneo + temperatura de la interfaz + sincronización del rascador.
Cuando esos parámetros están correctamente equilibrados, la resina epoxi puede separarse en láminas relativamente grandes, lo que reduce significativamente la cantidad de material que debe eliminarse mediante pulido mecánico o chorro abrasivo.
Para aceros más gruesos, cabezales de trabajo más grandes, sistemas de caucho o PFP más pesados, o requisitos de productividad sustancialmente mayores, puede ser preferible un sistema de mayor potencia.
HLQ ofrece varios sistemas de calentamiento por inducción RPR para la eliminación de recubrimientos, adaptados a diferentes necesidades de eliminación de recubrimientos.
¿Necesitas probar tu recubrimiento?
Envíe a HLQ el tipo de acero, el espesor del acero, el material de recubrimiento, el espesor del recubrimiento, las dimensiones de la pieza de trabajo, la velocidad de remoción requerida y fotos de la aplicación.
Se recomienda realizar una prueba de recubrimiento de muestra antes de seleccionar la máquina definitiva.