
Cómo eliminar el revestimiento de tuberías 3LPE: Guía para ingenieros sobre la eliminación de revestimientos por inducción.
Respuesta rápida de ingeniería
El calentamiento por inducción es uno de los métodos más prácticos para eliminar recubrimientos gruesos de 3LPE de tuberías de acero al carbono cuando se requiere la eliminación localizada del recubrimiento para inspección, reparación, soldadura, recubrimiento o rehabilitación de la tubería.
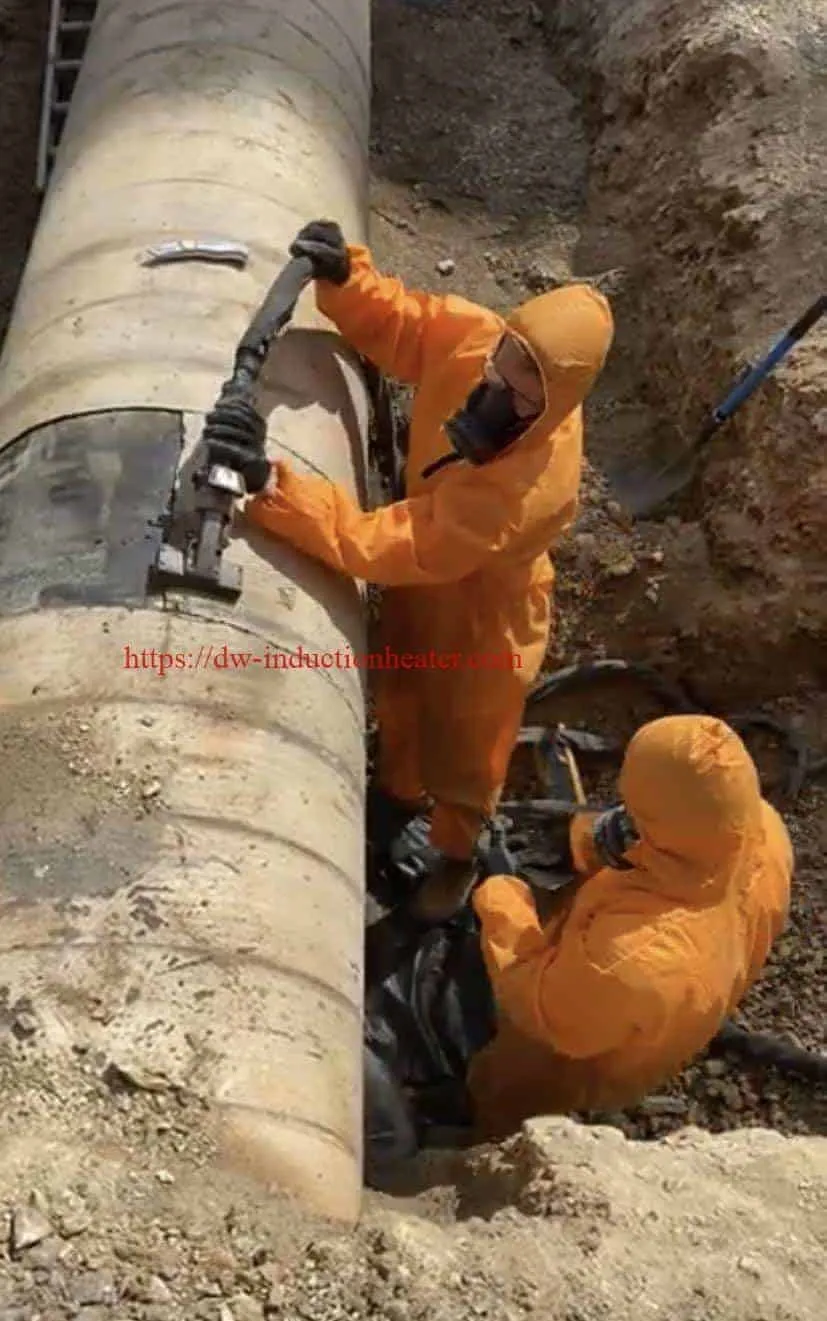
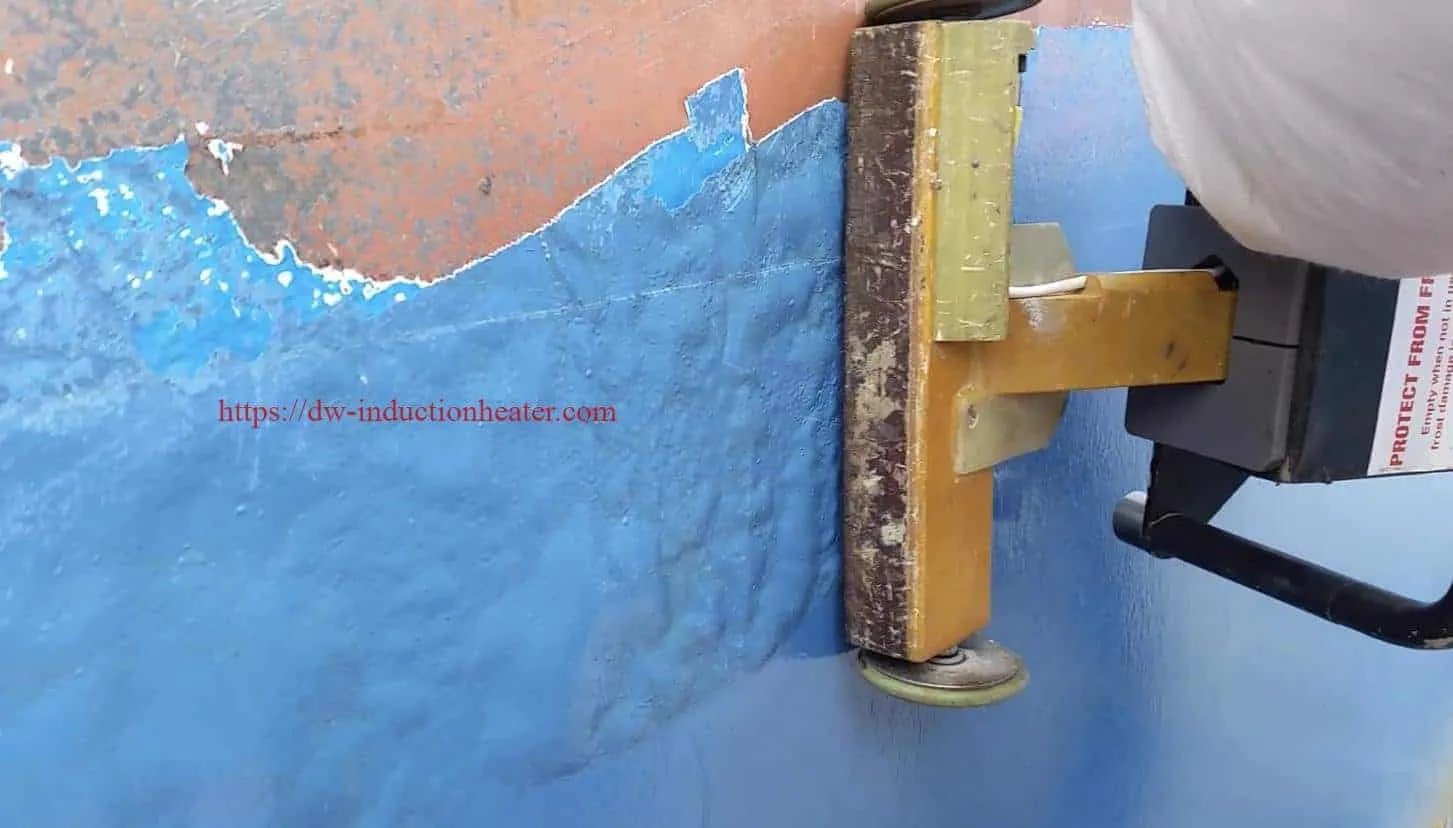
En lugar de desgastar mecánicamente las capas de polietileno, adhesivo y FBE una tras otra, un sistema de inducción genera calor controlado directamente en la pared del tubo de acero. El calor se propaga hacia la interfaz acero/FBE, reduciendo la adhesión y permitiendo que el revestimiento 3LPE se despegue o raspe en tiras o secciones relativamente grandes.
Para muchas aplicaciones en campo, los equipos de eliminación de recubrimientos por inducción de 30 a 60 kW ofrecen un rango de potencia inicial práctico. Sin embargo, la potencia real de la máquina debe seleccionarse en función del diámetro de la tubería, el espesor de la pared, el espesor del recubrimiento, el área del cabezal de calentamiento y la productividad requerida.

“¿Puede el calentamiento por inducción eliminar el 3LPE?”
Las preguntas más útiles son:
- ¿Cuánta energía debe transferirse a la pared de la tubería?
- ¿Qué temperatura se requiere en la interfaz acero/recubrimiento?
- ¿Cómo debe adaptarse el cabezal de admisión a la curvatura del tubo?
- ¿Debería elegirse un generador de 30 kW o de 60 kW?
- ¿A qué velocidad puede moverse el cabezal calefactor?
- ¿Cómo se puede evitar el sobrecalentamiento del acero?
- ¿La inducción elimina la necesidad de realizar un chorro abrasivo?
Las respuestas dependen tanto del calentamiento electromagnético como del comportamiento termomecánico del sistema de recubrimiento.
El proceso utiliza los mismos principios físicos que el calentamiento por inducción electromagnética , pero el proceso de calentamiento está optimizado específicamente para la separación del recubrimiento del acero.
¿Qué es un recubrimiento para tuberías 3LPE?
3LPE significa revestimiento de polietileno de tres capas . Se utiliza ampliamente como sistema de protección externa contra la corrosión para tuberías de acero al carbono enterradas, terrestres y marinas.
A diferencia de la pintura industrial común, 3LPE es un sistema multicapa diseñado para proporcionar resistencia a la corrosión química y protección mecánica.
Estructura típica de capas 3LPE
| Capa | Material típico | Función primaria | Desafío de eliminación |
|---|---|---|---|
| Capa 1 | Epoxi adherido por fusión (FBE) | Protección contra la corrosión y adherencia al acero. | Fuerte adherencia al sustrato de acero limpiado con chorro abrasivo. |
| Capa 2 | Adhesivo de copolímero | Une FBE al polietileno | Mantiene una fuerte interfaz entre capas. |
| Capa 3 | Polietileno (PE) | Protección mecánica, contra la humedad y contra impactos | Grueso, resistente y a prueba de extracción mecánica. |
Dependiendo de las especificaciones de la tubería, el diámetro y el entorno de servicio, el sistema de recubrimiento completo puede tener varios milímetros de espesor.
Esta construcción multicapa explica por qué la pintura 3LPE es mucho más difícil de eliminar que la pintura convencional.
Por qué la extracción convencional de 3LPE puede ser difícil
Un ingeniero normalmente evalúa la eliminación de un recubrimiento basándose en tres factores:
- ¿Cuánto material de recubrimiento debe destruirse físicamente?
- ¿Cuántos residuos secundarios se generarán?
- ¿En qué estado debe quedar el acero después de su extracción?
El esmerilado o el granallado atacan el recubrimiento desde la capa exterior de PE hacia el acero.
Esto significa que el espesor total del recubrimiento debe ser procesado mecánicamente.
La inducción funciona de manera diferente.
El objetivo es debilitar el punto funcional más débil para su eliminación:
Acero → FBE → Adhesivo → Polietileno
En lugar de pulverizar las tres capas, el calentamiento por inducción controlado puede debilitar el sistema de recubrimiento cerca de su interfaz con la tubería.
Por ello, un sistema específico para la eliminación del revestimiento de tuberías de inducción puede resultar especialmente útil para el mantenimiento localizado de las mismas.
¿Cómo elimina el calentamiento por inducción el recubrimiento 3LPE?
La física del proceso es relativamente sencilla, pero su correcto funcionamiento en el campo requiere el control de varias variables.
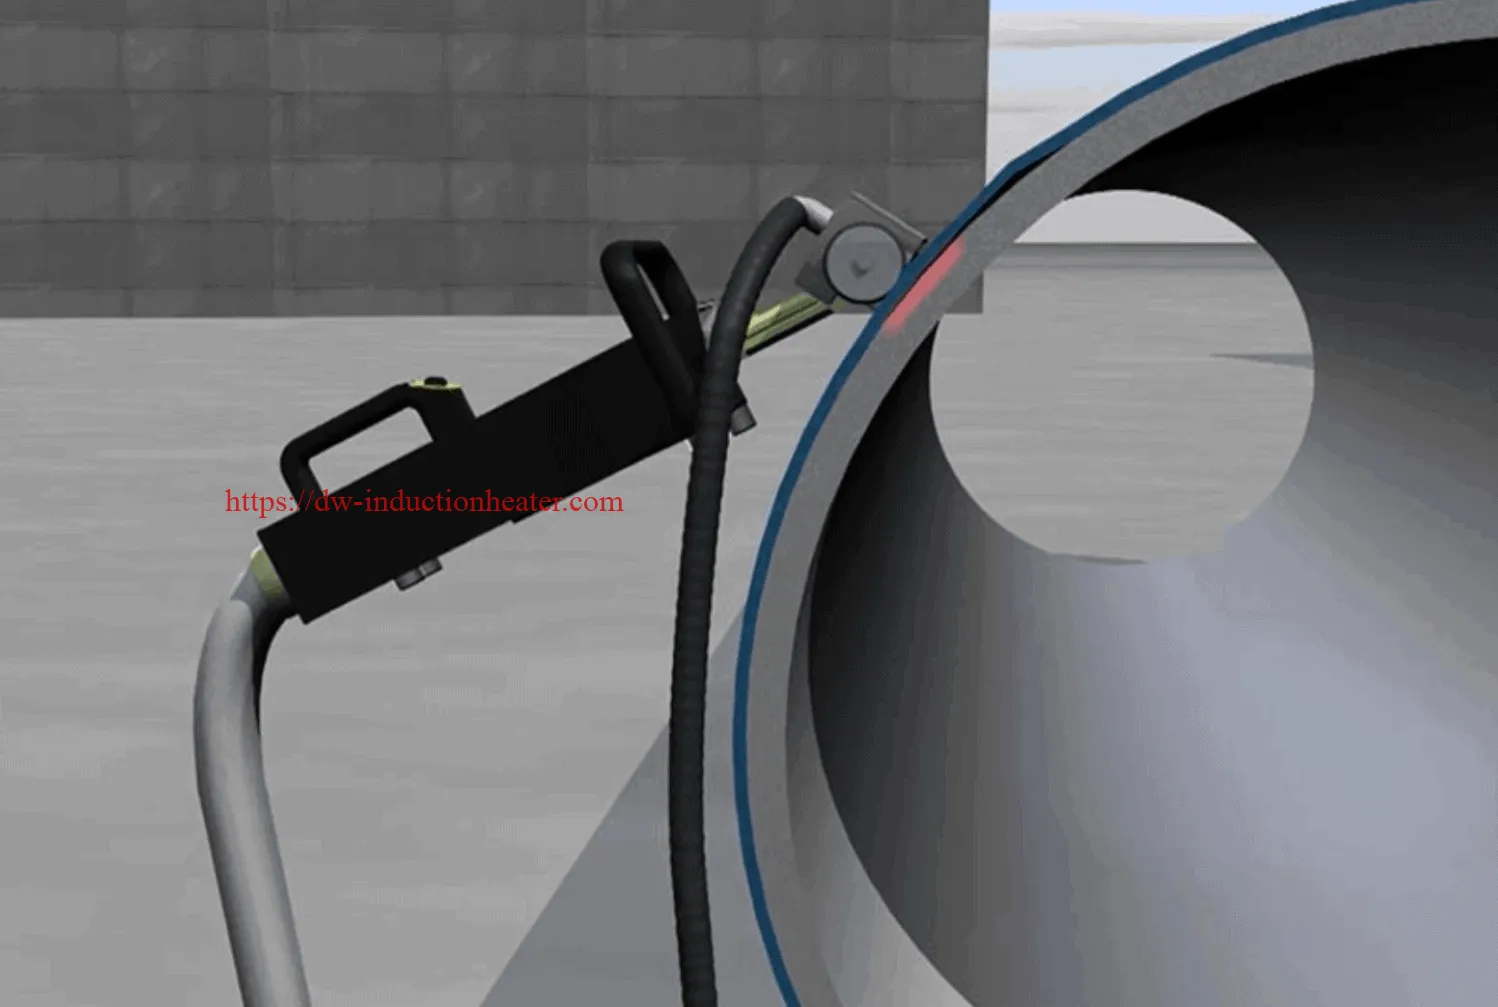
Paso 1: La corriente alterna fluye a través de la bobina de inducción.
El generador de inducción convierte la energía eléctrica de la red en corriente alterna controlada de media o alta frecuencia.
Esta corriente se transmite a través de un cable de larga distancia hasta la bobina de inducción de cobre situada en el interior del cabezal calefactor portátil.
Paso 2: La bobina genera un campo magnético alterno.
La corriente alterna crea un campo electromagnético que cambia rápidamente alrededor de la bobina.
El cabezal calefactor no necesita estar en contacto físico con el acero para generar calor.
Paso 3: Se generan corrientes parásitas en la tubería de acero.
Cuando el cabezal de inducción se acerca a la tubería de acero al carbono, el campo magnético induce corrientes eléctricas en el acero.
La resistencia eléctrica del acero convierte estas corrientes en calor.
Por lo tanto:
Paso 4: El calor llega a la interfaz FBE/Acero.
La superficie de acero que se encuentra debajo del revestimiento se calienta rápidamente.
La energía térmica se transmite del acero a la primera capa de FBE y luego a través del sistema adhesivo.
El objetivo no es calentar toda la tubería de manera uniforme.
El objetivo es el acondicionamiento térmico localizado de la interfaz del recubrimiento.
Paso 5: La adhesión disminuye
Una vez que el sistema de recubrimiento alcanza un rango de proceso adecuado, la fuerza adhesiva disminuye y el sistema de polietileno se vuelve más fácil de separar mecánicamente.
Paso 6: El operador retira el recubrimiento.
Tras el cabezal de inducción, le sigue un raspador, una cuchilla peladora u otra herramienta mecánica.
En condiciones adecuadas, el recubrimiento puede separarse de la siguiente manera:
- tiras largas
- hojas
- Copos grandes
- Secciones de recubrimiento multicapa
Parámetros de ingeniería clave para la eliminación por inducción 3LPE
No existe una configuración universal única para todas las tuberías.
Los parámetros principales están interconectados.
| Parámetro | Efecto de ingeniería | ¿Qué sucede si es incorrecto? |
|---|---|---|
| Generador de energía | Controla la velocidad de calentamiento disponible | Demasiado bajo = desprendimiento lento; excesivo = control de proceso más difícil |
| Frecuencia de operación | Influye en el acoplamiento electromagnético y la distribución del calor. | Una mala coincidencia de frecuencias reduce la eficiencia del proceso. |
| Espesor de la pared de la tubería | Determina la masa térmica | Una pared gruesa requiere más energía o un viaje más lento. |
| Diámetro de la tubería | Determina la curvatura del cabezal de inducción. | Una mala coincidencia de curvatura reduce el acoplamiento |
| Espesor de 3LPE | Afecta la resistencia térmica y el comportamiento de eliminación. | Los sistemas más gruesos pueden requerir un funcionamiento más lento. |
| Distancia entre la cabeza y la tubería | Afecta directamente a la eficiencia de acoplamiento | Un espacio excesivo reduce la eficiencia de la calefacción. |
| Velocidad de escaneo | Determina el aporte de calor por unidad de área | Demasiado rápido = liberación incompleta; demasiado lento = sobrecalentamiento |
| Ancho de bobina | Determina el área tratada por pasada. | La bobina ancha requiere más potencia. |
| Sincronización del raspador | Determina con qué facilidad se puede eliminar el revestimiento ablandado. | Si esperas demasiado tiempo, la interfaz se enfriará. |
¿Qué potencia se requiere para la eliminación del revestimiento de tuberías 3LPE?
Para numerosas aplicaciones portátiles o de mano, los sistemas HLQ están disponibles en potencias de entre 30 y 60 kW aproximadamente . El sistema de remoción de tuberías que aparece en su sitio web incluye equipos de 30 a 60 kW y cables de trabajo de largo alcance para aplicaciones de remoción de recubrimientos en campo.
La siguiente tabla es una guía práctica de selección de ingeniería, más que una especificación de rendimiento garantizada.
| Condición de aplicación | Clase de potencia inicial sugerida | Razón de ingeniería |
|---|---|---|
| Pequeña área de reparación localizada | 30 kW | Buen control y movilidad |
| Tubo mediano / espesor de pared moderado | 30–40 kilovatios | Potencia equilibrada y funcionamiento portátil. |
| Tubería de mayor diámetro | 40–60 kilovatios | Es posible que se requiera una mayor superficie de calefacción. |
| Tubería de pared gruesa | 60 kW | Mayor masa térmica del acero |
| Requisitos de alta productividad | 60 kW | Admite cabezas más anchas o movimientos más rápidos. |
| Decapado automatizado de recubrimientos | 60 kW o aplicación específica | La automatización puede utilizar eficazmente una mayor entrada de calor continua. |
Estos sistemas pertenecen a la familia más amplia de equipos de decapado por inducción y eliminación de recubrimientos utilizados para polietileno, epoxi, caucho, alquitrán de hulla y otros recubrimientos adheridos al acero.
30 kW frente a 60 kW para la eliminación de revestimientos de tuberías
| Parámetro | Sistema de 30kW | Sistema de 60kW |
|---|---|---|
| Movilidad | Más alto | Moderado |
| Demanda eléctrica | Más Bajo | Más alto |
| Control portátil | Muy bueno | Requiere escaneo disciplinado |
| Tubo de pared moderada | Buen candidato | Más capacidad de la necesaria en algunos puestos de trabajo |
| Tubo de pared gruesa | Calentamiento más lento | Preferido |
| Cabezal calefactor grande | Limitada | Más adecuado |
| Productividad potencial | Media | Más alto |
| Proceso automatizado | Posibles | Más adecuado |
Un aspecto técnico crucial es que duplicar la potencia del generador no duplica automáticamente la cantidad de metros cuadrados construidos por hora.
Una vez que el calentamiento sea lo suficientemente rápido, el cuello de botella puede pasar de la potencia de inducción a:
- Raspado
- Manipulación de PE
- Coleccion de basura
- Movimiento del operador
- Acceso a oleoductos
- Limpieza final de la superficie
Por qué es fundamental el diseño del cabezal de inducción de la tubería
En el caso del acero plano, un cabezal calefactor plano puede proporcionar un acoplamiento relativamente uniforme.
Un oleoducto circular es más difícil de construir.
Si se coloca una bobina plana sobre un tubo pequeño, el centro de la bobina puede quedar cerca del acero, mientras que los bordes estarán más alejados.
Esto produce un acoplamiento electromagnético desigual y un campo de temperatura desigual.
Un ingeniero debería considerar:
- Tubería OD
- radio del arco de la bobina
- Ancho efectivo de trabajo
- Geometría de tubo de cobre
- Distribución del flujo magnético
- Distancia de separación
- flujo de agua de refrigeración
- Protección mecánica de la bobina
Para lograr un decapado industrial repetible, el cabezal calefactor debe seguir el radio de la tubería con la mayor precisión posible.
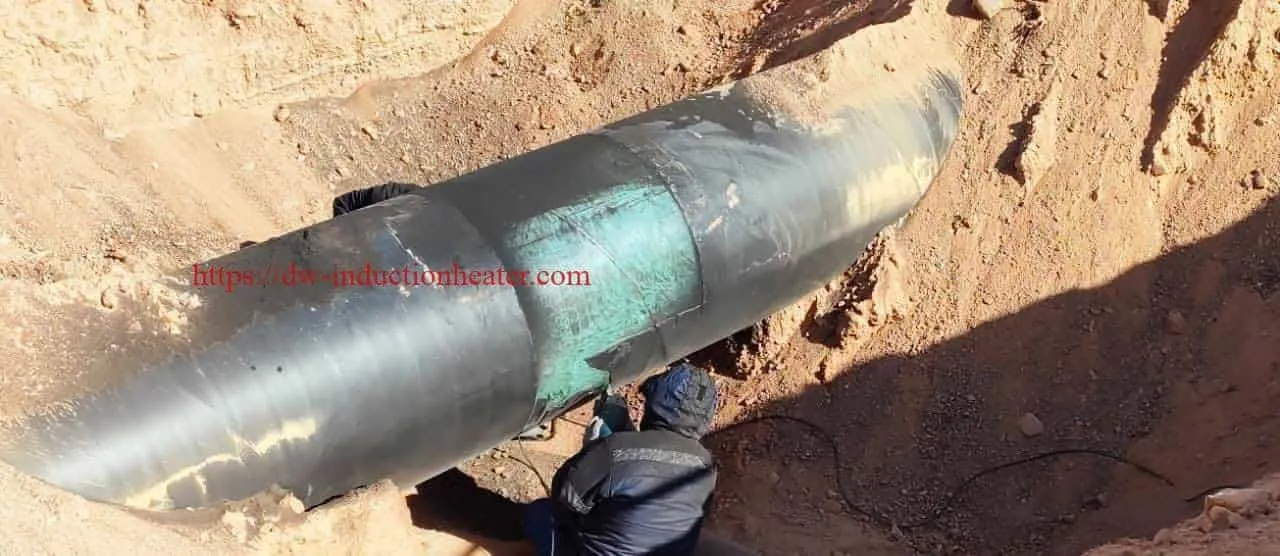
Procedimiento de campo recomendado para la eliminación de 3LPE
1. Recopile datos del proceso antes de realizar las pruebas.
Antes de seleccionar la configuración, registre lo siguiente:
- Grado de acero
- tubería OD
- espesor de pared
- Espesor total de 3LPE
- Fabricante del recubrimiento, si se conoce.
- Servicio de oleoductos
- Longitud de extracción requerida
- Ya sea que el oleoducto esté en funcionamiento o cerrado.
2. Probar un área de cualificación pequeña
No inicie un proyecto de oleoducto de gran envergadura utilizando la máxima potencia.
Un enfoque más controlado consiste en evaluar primero una pequeña sección.
Por ejemplo:
Longitud de recubrimiento axial de 200–300 mm × área de circunferencia de la tubería seleccionada
Comience con potencia moderada y velocidad de desplazamiento controlada.
3. Aumentar gradualmente el aporte de calor.
Existen dos formas básicas de aumentar la densidad de energía:
- Aumentar la potencia del generador
- Reducir la velocidad de escaneo
Modificar la velocidad de desplazamiento suele ser el método de control más preciso durante el desarrollo del proceso.
4. Observar el comportamiento del recubrimiento
El resultado deseado no es necesariamente la formación de burbujas ni la aparición de humo denso.
Busque en su lugar:
- Levantamiento de bordes
- Pérdida de adherencia
- Fácil penetración del raspador
- Extracción de franjas grandes
- Fuerza de raspado reducida
5. A continuación, proceda inmediatamente con un raspador.
Una vez que el cabezal calefactor se retira, el acero comienza a enfriarse.
Por lo general, eliminar el recubrimiento mientras la interfaz permanece debilitada térmicamente produce mejores resultados.
6. Registrar la ventana del proceso calificado
| Parámetro registrado | Ejemplo de registro de campo |
|---|---|
| Salida del generador | XX% |
| Ancho del cabezal calefactor | XXmm |
| Distancia de separación | XXmm |
| La velocidad de desplazamiento | XX m/min |
| Temperatura medida del acero | XX°C |
| Comportamiento de eliminación de recubrimientos | Tira / lámina / parcial |
| Productividad de remoción | XX m²/h |
| Energía promedio | XX kilovatios |
Esto convierte un proceso que depende del operador en un procedimiento de ingeniería reproducible.
Temperatura de despegue por inducción: evite un número universal
Un error común en los artículos sobre la eliminación de recubrimientos es indicar una temperatura de eliminación "correcta".
Para 3LPE, la temperatura de proceso correcta depende de:
- Formulación FBE
- Química de los adhesivos
- Grado PE
- Edad del recubrimiento
- espesor de pared
- Temperatura ambiente
- Adhesión existente
Por consiguiente, la temperatura debe tratarse como una variable de proceso cualificada , no como un valor fijo universal.
Esta es también la razón por la que la tecnología de despegue por inducción controlada debería combinar la observación de la temperatura con el comportamiento de liberación del recubrimiento, en lugar de depender únicamente de la lectura de un termómetro.
Desafíos en la medición de temperatura en 3LPE
La medición de la temperatura mediante infrarrojos puede resultar engañosa, ya que la cámara infrarroja puede captar la superficie exterior del polietileno en lugar de la interfaz acero/FBE.
Los posibles errores incluyen:
- Emisividad de PE desconocida
- Color de la superficie
- Reflexiones
- Gradiente de temperatura a través del recubrimiento
- Recubrimiento móvil o desprendido
Método de cualificación recomendado
Durante las pruebas iniciales, combine:
- Imagen térmica infrarroja
- Mediciones con termopar de contacto donde sea posible
- Grabación de potencia
- Medición de la velocidad de desplazamiento
- Evaluación visual de la liberación del recubrimiento
En última instancia, el parámetro más útil es la condición del proceso que produce un desprendimiento fiable sin calentamiento innecesario del acero.
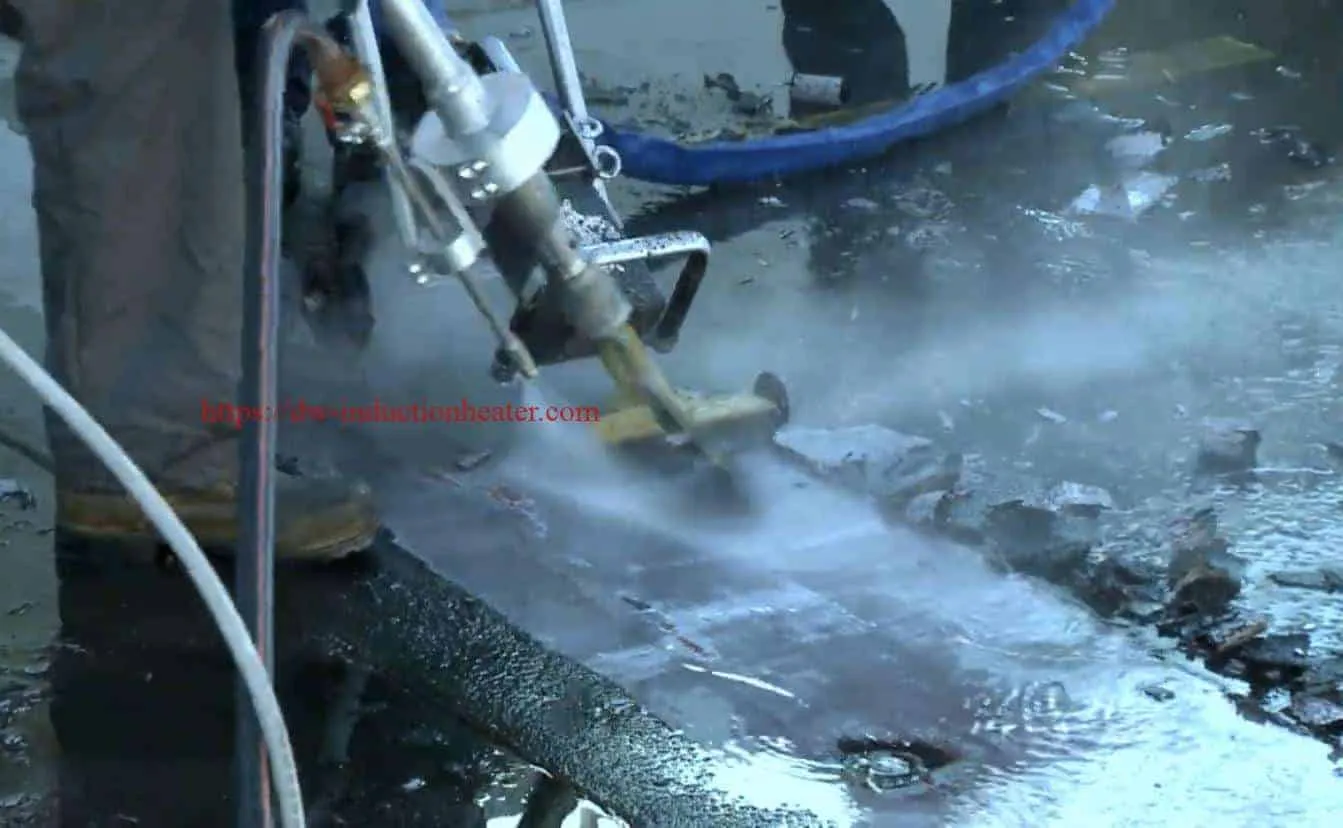
Eliminación de 3LPE mediante chorro abrasivo frente a chorro inductivo
| Factor de ingeniería | Eliminación por inducción | Limpieza abrasiva |
|---|---|---|
| Mecanismo primario | desprendimiento térmico | Erosión mecánica |
| Eliminación de grandes cantidades de 3LPE | Aplicación fuerte | Posible pero abrasivo intensivo |
| Medios abrasivos | No es necesario durante el desbaste a granel. | Obligatorio |
| Tipo de residuos | Principalmente piezas de recubrimiento | Recubrimiento + mezcla abrasiva |
| Dust | Generalmente más bajo durante el descascarillado | Potencialmente significativo |
| Perfil de acero | Cambio mínimo | Crea un perfil de anclaje |
| Eliminación de acero | Mínimo cuando está controlado | La acción abrasiva afecta intencionalmente la superficie. |
| Preparación para el recubrimiento final | Puede requerir preparación secundaria | Se puede integrar |
Desde el punto de vista de la ingeniería, la comparación más realista a menudo no es:
Inducción o explosión.
Es:
Este método evita el uso de costosos materiales abrasivos simplemente para destruir unos pocos milímetros de polietileno.
Inducción vs. Rectificado vs. Chorro de agua de ultra alta presión vs. Láser
| Método | Eliminación de materiales a granel 3LPE | Residuos secundarios | Perfilado de superficies | Limitación clave |
|---|---|---|---|---|
| Inducción | Excelente candidato | Relativamente bajo | No | Requiere acero conductor y calentamiento controlado. |
| Trituración | Posibles | Restos de polímero + discos | Localizada | Lento y laborioso |
| Limpieza abrasiva | Eficaz | Alto | Excelente | Consumo y contención de los medios de comunicación |
| Agua UHP | Eficaz | Aguas residuales | Limitada | Manejo del agua y oxidación repentina |
| Láser | Depende de la aplicación | emisiones de procesos finos | Limitada | Se debe ablacionar un gran volumen de recubrimiento. |
Consumo de energía: cómo deben calcularlo los ingenieros.
El consumo de energía eléctrica debe expresarse por unidad de superficie eliminada, en lugar de simplemente indicar la potencia del generador en kW.
La relación útil es:
Consumo energético específico (kWh/m²)
Potencia eléctrica media (kW)
÷
Productividad neta de remoción (m²/h)
Ejemplo de cálculo
Asumir:
- Carga media del generador = 24 kW
- Refrigeración y equipos auxiliares = 1.5 kW
- Tasa neta de eliminación del recubrimiento = 4 m²/h
Poder total:
24 + 1.5 = 25.5 kW
Energía específica:
25.5 ÷ 4 = 6.38 kWh/m²
Coste ilustrativo de la electricidad
| Costo de electricidad | Consumo específico | Coste de la electricidad por m² |
|---|---|---|
| 0.08 dólares estadounidenses/kWh | 6.38 kWh / m² | US$0.51/m² |
| 0.12 dólares estadounidenses/kWh | 6.38 kWh / m² | US$0.77/m² |
| 0.20 dólares estadounidenses/kWh | 6.38 kWh / m² | US$1.28/m² |
| 0.30 dólares estadounidenses/kWh | 6.38 kWh / m² | US$1.91/m² |
Este cálculo es un ejemplo de ingeniería, no una cifra de rendimiento garantizada del equipo. El consumo real debe medirse durante las pruebas de aplicación.
Por qué el cableado de larga distancia es importante en los trabajos de oleoductos
La eliminación del revestimiento de las tuberías rara vez se realiza junto al generador de inducción.
Las condiciones típicas sobre el terreno incluyen:
- Zanjas para tuberías
- Derechos de paso remotos
- Estantes para tuberías
- Módulos marinos
- Acceso limitado a vehículos
- Tuberías elevadas
Por lo tanto, un cable de larga distancia permite que la fuente de alimentación y el equipo de refrigeración permanezcan en una ubicación operativa práctica mientras el operario desplaza el cabezal calefactor ligero a lo largo de la tubería.
Los sistemas de tuberías de HLQ están diseñados en torno a este concepto y forman parte de su gama más amplia de sistemas de eliminación de recubrimientos por inducción de superficies de acero.
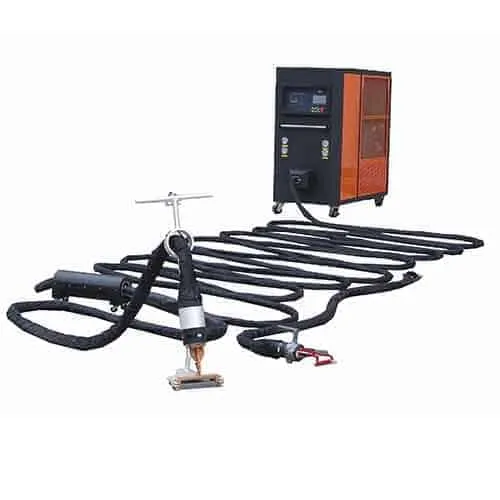
Ejemplo de caso práctico de ingeniería: Tubería de 610 mm con 3 LPE
Lo que sigue es una evaluación de ingeniería ilustrativa, no una garantía de rendimiento en condiciones reales de uso.
| Parámetro | Ejemplo de condición |
|---|---|
| Material de tubería | Acero carbono |
| Diámetro externo | 610 mm |
| Espesor de la pared | 12 mm |
| Revestimiento externo | 3LPE |
| Espesor del recubrimiento | Aprox. 3 mm |
| Longitud de extracción | longitud axial de 1.5 m |
| Selección de potencia inicial | Rango de prueba de 30 a 60 kW |
| Cabeza de calentamiento | Cabezal de inducción curvo de mano |
| Longitud del cable | 20-40 m |
| Operación | Escaneo controlado manualmente |
| Propósito | Inspección y recubrimiento |
Procedimiento de prueba recomendado
- Marcar una sección de calificación de 200–300 mm.
- Comience con una potencia moderada del generador.
- Establecer un movimiento estable del cabezal de calentamiento.
- Observe el desprendimiento del borde del recubrimiento.
- Reduzca la velocidad de desplazamiento gradualmente si la adherencia sigue siendo fuerte.
- Aumente la potencia solo cuando sea necesario.
- Proceda inmediatamente después con el desprendimiento mecánico.
- Medir la temperatura y registrar las condiciones.
- Inspeccione el acero expuesto.
- Repita la prueba hasta lograr una eliminación estable.
Este método permite identificar la entrada térmica práctica más baja que proporciona una eliminación repetible.
¿La inducción elimina la necesidad de preparación final de la superficie?
No, no necesariamente.
Esta distinción es fundamental para los ingenieros de oleoductos.
Al retirar el sistema 3LPE, queda expuesto el acero, pero este aún puede contener:
- FBE residual
- residuo de cebador
- Corrosión
- Sales superficiales
- Adhesivo viejo
- Contaminación
Las especificaciones para el recubrimiento de reemplazo pueden requerir un nivel de limpieza y un perfil de anclaje definidos.
Por lo tanto, un flujo de trabajo robusto es:
| Fase | Proceso | Propósito |
|---|---|---|
| 1 | Calentamiento por inducción | Despegar 3LPE del acero |
| 2 | Peeling mecánico | Eliminar el recubrimiento a granel |
| 3 | Inspección de acero | Identificar corrosión o defectos |
| 4 | Limpieza con chorro de arena ligero / limpieza mecánica | Eliminar residuos y crear perfil |
| 5 | Verificación de superficie | Confirmar la especificación del recubrimiento |
| 6 | Recubrir | Restaurar la protección contra la corrosión |
Consideraciones de seguridad para oleoductos en funcionamiento y en servicio
La eliminación del recubrimiento por inducción de tuberías debe tratarse como un proceso térmico controlado.
En el caso de un oleoducto en funcionamiento, la temperatura admisible de la pared de la tubería no puede simplemente copiarse de otra aplicación.
El propietario del oleoducto o el ingeniero responsable debe tener en cuenta lo siguiente:
- Producto dentro del oleoducto
- Presión de trabajo
- Grado de acero
- espesor de pared
- Defectos existentes
- corrosión externa
- Flujo interno
- Temperatura máxima admisible de la pared
- Requisitos para zonas peligrosas
Los controles adicionales del sitio incluyen:
- Seguridad ELECTRICA
- Procedimientos de campo electromagnético
- Protección de superficies calientes
- Ventilación
- Control de humos de polímeros
- Monitorización del agua de refrigeración
- Protección contra el fuego
- Equipo de protección personal
Nunca se debe calentar un oleoducto de hidrocarburos en funcionamiento sin un procedimiento de ingeniería aprobado y sin establecer límites térmicos específicos para cada emplazamiento.
Cómo seleccionar una máquina de eliminación de revestimientos de tuberías 3LPE
Un proveedor de maquinaria no debería recomendar equipos basándose únicamente en la siguiente afirmación:
“Necesitamos eliminar 3LPE.”
La siguiente información debe proporcionarse primero.
| Datos del cliente requeridos | Por qué es necesario |
|---|---|
| Grado de acero | Determina el comportamiento del material y los límites de temperatura. |
| Tubería OD | Determina la curvatura del cabezal de calentamiento. |
| espesor de pared | Determina la masa térmica |
| Espesor de 3LPE | Afecta a la transferencia de calor y al desprendimiento. |
| Longitud de extracción | Determina la escala del proyecto |
| m²/h requerido | Influencias en la potencia del generador |
| Condiciones de funcionamiento del oleoducto | Fundamental para la seguridad térmica |
| Longitud de cable requerida | Determina la configuración del campo |
| Suministro eléctrico | Determina el diseño de entrada del generador |
| Fotos de la aplicación | Ayuda a evaluar el acceso y la geometría. |
Se recomienda encarecidamente realizar una muestra física de la tubería revestida antes de seleccionar el equipo final.
HLQ ofrece varios calentadores de inducción RPR para la eliminación de recubrimientos, adaptados a diferentes necesidades de eliminación de recubrimientos en tuberías, tanques, aplicaciones marinas e industriales.
Preguntas frecuentes sobre la eliminación del revestimiento de tuberías 3LPE
¿Puede el calentamiento por inducción eliminar el revestimiento de tuberías de 3LPE?
Sí. Las tuberías de acero al carbono son especialmente adecuadas para el calentamiento por inducción, ya que el acero se acopla eficazmente con el campo electromagnético. El calor generado puede debilitar la interfaz FBE/recubrimiento y permitir que el 3LPE se desprenda mecánicamente.
¿Puede un calentador de inducción de 30 kW eliminar 3LPE?
Sí, 30 kW pueden ser una potencia de arranque adecuada para muchas aplicaciones de mantenimiento de tuberías localizadas. Para diámetros de tubería grandes, paredes gruesas, cabezales más anchos o requisitos de alta productividad, puede ser preferible utilizar 60 kW.
¿Qué temperatura se requiere para eliminar el 3LPE?
No existe una temperatura universal. La formulación del FBE, el sistema adhesivo, el grado de polietileno, la antigüedad del recubrimiento, el espesor de la tubería y las condiciones de operación influyen en la temperatura de despegue requerida. Una prueba de muestra es el método correcto para establecer el rango de temperatura óptimo del proceso.
¿Es necesario que el polietileno se derrita?
No. El objetivo no es la fusión completa. Lo ideal es que el recubrimiento se ablande lo suficiente y pierda adherencia interfacial para poder retirarlo en tiras o trozos más grandes.
¿La inducción también puede eliminar el 3LPP?
Sí. El 3LPP también es una posible aplicación de deslaminación por inducción, aunque el polipropileno tiene un comportamiento térmico diferente y debe calificarse por separado.
¿Puede la inducción eliminar los recubrimientos de alquitrán de hulla?
Sí. El alquitrán de hulla, la resina epoxi de alquitrán de hulla, el caucho y otros sistemas de revestimiento de tuberías con fuerte adherencia también pueden evaluarse para su eliminación por inducción.
¿La inducción daña el acero de la tubería?
Un proceso correctamente controlado está diseñado para proporcionar calentamiento superficial localizado sin exceder la temperatura máxima permitida del acero. El límite aceptable debe definirse para cada tubería y condición de operación en particular.
¿La inducción reemplaza por completo el chorro abrasivo?
No necesariamente. La inducción es muy adecuada para la eliminación de recubrimientos a granel. El granallado abrasivo puede utilizarse posteriormente cuando se requiere un grado de limpieza o un perfil de anclaje definido.
¿Qué tan rápida es la eliminación de 3LPE por inducción?
No existe un valor universal de m²/h. La productividad depende del espesor de la pared, el diámetro de la tubería, el estado del revestimiento, la potencia del generador, el diseño del cabezal, la velocidad de desplazamiento y el método de raspado. Se requieren pruebas de muestreo para obtener estimaciones de producción fiables.
¿Por qué es importante realizar pruebas de muestra?
Las pruebas permiten determinar la potencia real, la velocidad de desplazamiento, la temperatura, la geometría de la bobina y el comportamiento de liberación del recubrimiento antes de que la máquina se utilice en un proyecto de campo.
Conclusión: Enfoque de ingeniería para la eliminación del revestimiento de tuberías 3LPE
La eliminación del revestimiento de tuberías 3LPE es fundamentalmente diferente a la eliminación de pintura convencional, ya que el revestimiento consta de una capa FBE fuertemente adherida, una capa adhesiva y una resistente capa exterior de polietileno.
El calentamiento por inducción ofrece una solución de ingeniería particularmente útil porque no necesita destruir mecánicamente todo el espesor del recubrimiento.
En cambio, la energía electromagnética produce calor localizado en el interior del sustrato de acero, lo que permite que la interfaz entre el recubrimiento y el acero se debilite térmicamente.
Posteriormente, el revestimiento se puede despegar o raspar en tiras o trozos grandes.
Sin embargo, la eliminación exitosa del recubrimiento por inducción no es simplemente una cuestión de aplicar la máxima potencia en kW.
El proceso debe equilibrar:
Generador de energía
+
Frecuencia de operación
+
Espesor de la pared de la tubería
+
Curvatura del cabezal de calentamiento
+
Distancia de acoplamiento
+
Velocidad de desplazamiento
+
Temperatura de despegue
+
Sincronización del raspador
Para trabajos de reparación localizados y tramos de tubería de longitud moderada, un sistema de 30 kW suele ser un buen punto de partida.
Para paredes de tubería más gruesas, diámetros de tubería mayores, cabezales de inducción más anchos o mayor productividad, un sistema de 60 kW puede ser más apropiado.
Lo más importante es que el proceso preferido consiste en determinar la entrada térmica estable más baja que produzca una liberación repetible del recubrimiento , en lugar de operar continuamente a la temperatura máxima.
En los proyectos de rehabilitación de tuberías, la inducción también debe considerarse como la etapa de eliminación del revestimiento principal . Si el revestimiento de reemplazo requiere un nivel de limpieza o un perfil de anclaje específico, aún podría ser necesaria una preparación final de la superficie mediante abrasión o procesos mecánicos.
¿Necesita probar el revestimiento de su tubería 3LPE?
Para obtener una recomendación sobre equipos de ingeniería, proporcione lo siguiente:
- Diámetro exterior de la tubería
- Espesor de la pared de la tubería
- Grado de acero
- Espesor del recubrimiento 3LPE
- Longitud total de eliminación del recubrimiento
- Productividad requerida
- Condiciones de funcionamiento del oleoducto
- Suministro eléctrico disponible
- Longitud de cable requerida
- Fotos o dibujos de tuberías
Para las pruebas de aplicación y la selección final de la máquina, se prefiere examinar una sección física de la tubería revestida.