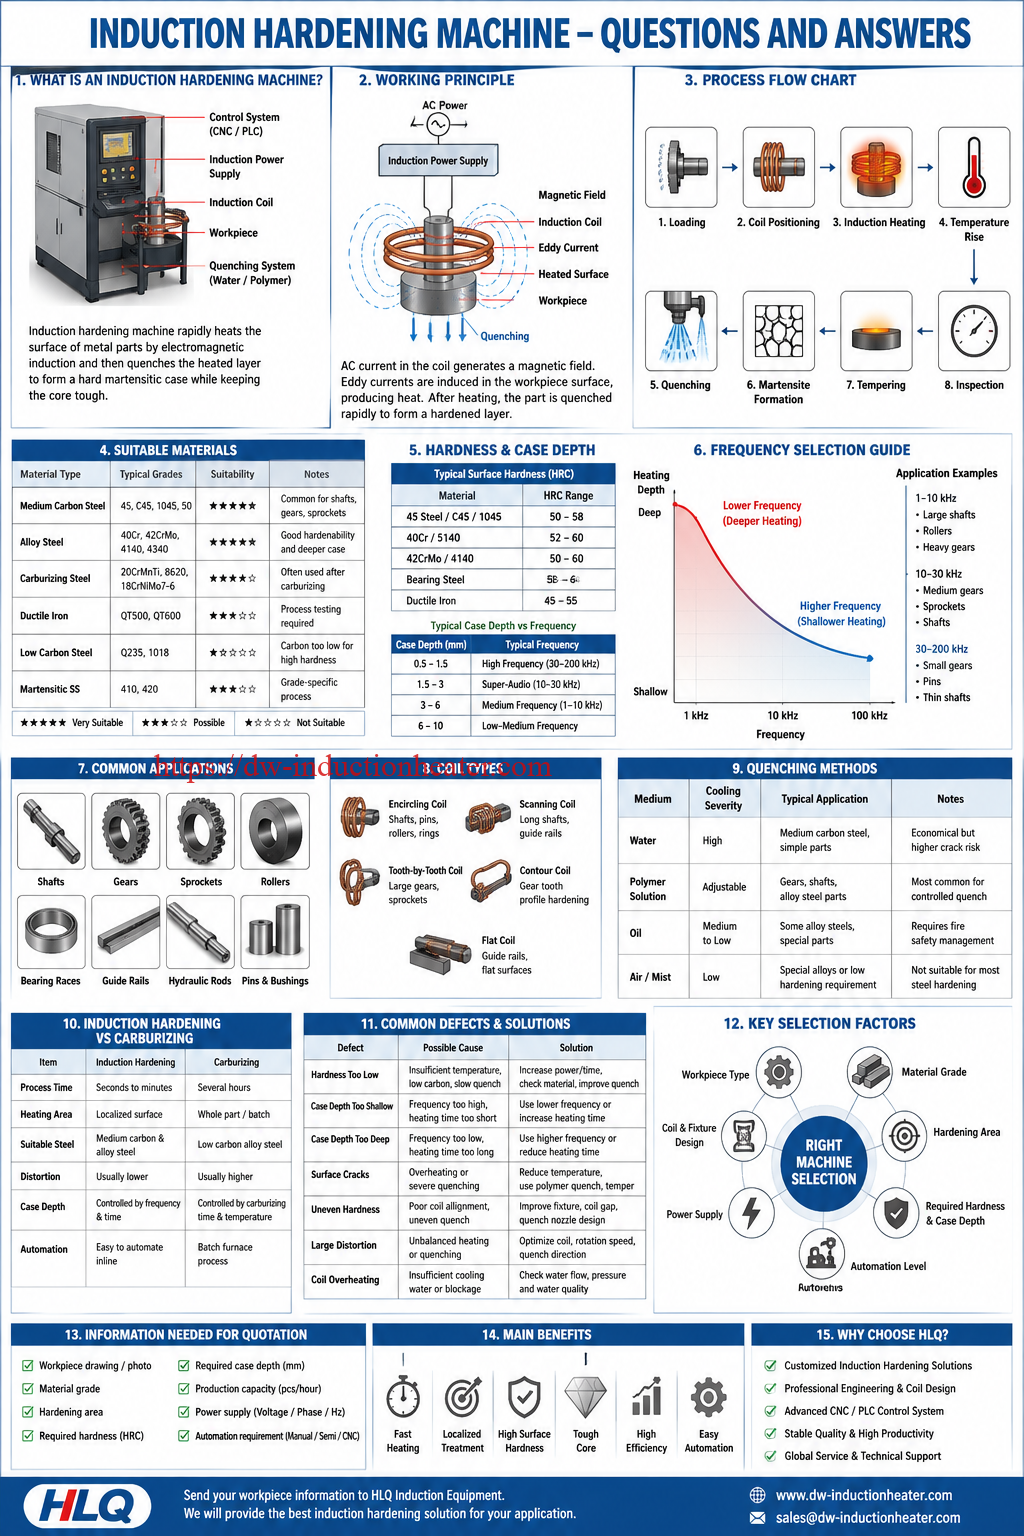
15 preguntas frecuentes clave sobre las máquinas de endurecimiento por inducción que debes conocer.
Una máquina de endurecimiento por inducción es un sistema de tratamiento térmico industrial que se utiliza para endurecer la superficie de piezas de acero como ejes, engranajes, piñones, pasadores, rodillos, pistas de rodamientos, guías y vástagos hidráulicos. Calienta rápidamente la superficie mediante inducción electromagnética y luego enfría la capa calentada para crear una capa martensítica dura, manteniendo la resistencia del núcleo. Esta guía de preguntas frecuentes explica el principio de funcionamiento, los materiales adecuados, el rango de dureza, la profundidad de la capa, la selección de frecuencia, el diseño de la bobina, los métodos de enfriamiento, los defectos comunes y la selección de la máquina. Está dirigida a ingenieros, compradores, gerentes de producción y equipos de mantenimiento que necesitan equipos de endurecimiento superficial fiables.
Índice
- Respuesta rápida
- 1. ¿Qué es una máquina de endurecimiento por inducción?
- 2. ¿Cómo funciona una máquina de endurecimiento por inducción?
- 3. ¿Qué piezas se pueden procesar mediante endurecimiento por inducción?
- 4. ¿Qué materiales son adecuados para el endurecimiento por inducción?
- 5. ¿Qué grado de dureza se puede lograr mediante el endurecimiento por inducción?
- 6. ¿Cuál es la profundidad típica de endurecimiento por inducción?
- 7. ¿Cómo elegir la frecuencia para el endurecimiento por inducción?
- 8. ¿Cuál es la diferencia entre el endurecimiento por inducción de alta frecuencia y el de frecuencia media?
- 9. ¿Cuál es la diferencia entre el endurecimiento por inducción y la carburación?
- 10. ¿Cómo elegir una máquina de endurecimiento por inducción?
- 11. ¿Qué bobina se utiliza para el endurecimiento por inducción?
- 12. ¿Qué medio de enfriamiento se utiliza?
- 13. ¿Por qué se agrietan las piezas endurecidas por inducción?
- 14. ¿Cuáles son las ventajas del endurecimiento por inducción?
- 15. ¿Qué información se necesita para obtener un presupuesto?
- ¿Por qué elegir los equipos de inducción HLQ?
Respuesta rápida
Una máquina de endurecimiento por inducción es un sistema de tratamiento térmico superficial que utiliza inducción electromagnética para calentar únicamente la superficie necesaria de una pieza metálica, seguido de un enfriamiento rápido para formar una capa endurecida. Es ideal para acero al carbono medio, acero aleado y algunas piezas de hierro fundido que requieren alta dureza superficial, resistencia al desgaste y resistencia a la fatiga, manteniendo a la vez un núcleo resistente. Entre sus aplicaciones comunes se incluyen ejes, engranajes, piñones, rodillos, pasadores, anillos de cojinetes, guías y componentes de transmisión para automóviles o maquinaria.
1. ¿Qué es una máquina de endurecimiento por inducción?
Una máquina de endurecimiento por inducción es un equipo especializado de tratamiento térmico que se utiliza para aumentar la dureza superficial de componentes metálicos. El sistema generalmente incluye una fuente de alimentación por inducción, un transformador, una bobina de inducción, un sistema de control CNC o PLC, un dispositivo de temple, un sistema de refrigeración por agua, una bancada, un armario de control y un sistema de protección de seguridad.
A diferencia del endurecimiento en horno, que calienta toda la pieza, el endurecimiento por inducción calienta solo la zona seleccionada. Este calentamiento localizado reduce la distorsión, acorta el tiempo de ciclo y mejora la eficiencia de la producción. Este proceso se utiliza ampliamente cuando una pieza requiere una superficie dura y resistente al desgaste, pero a la vez un núcleo resistente a los impactos.
| Componente principal | Función | Importancia de la ingeniería |
|---|---|---|
| Fuente de alimentación por inducción | Genera corriente de alta o media frecuencia. | Determina la potencia de calentamiento, la frecuencia y la estabilidad del proceso. |
| Bobina de induccion | Crea un campo electromagnético alrededor de la pieza de trabajo. | Determina el patrón de calefacción y la eficiencia energética. |
| Sistema de enfriamiento | Enfría rápidamente la superficie calentada. | Controla la dureza, la profundidad de la capa y el riesgo de agrietamiento. |
| Control CNC/PLC | Controla el movimiento, la potencia, el tiempo y las recetas. | Garantiza la repetibilidad en la producción. |
| Sistema de agua de enfriamiento | Enfría la bobina, la fuente de alimentación y el transformador. | Protege el equipo del sobrecalentamiento. |
2. ¿Cómo funciona una máquina de endurecimiento por inducción?
La máquina funciona haciendo pasar corriente alterna a través de una bobina de inducción de cobre. Esto produce un campo magnético que cambia rápidamente. Cuando se coloca una pieza de acero dentro o cerca de la bobina, se inducen corrientes parásitas en la capa superficial de la pieza. Estas corrientes generan calor debido a la resistencia eléctrica. Una vez que la superficie alcanza la temperatura de endurecimiento requerida, la pieza se enfría inmediatamente con agua, una solución polimérica o aceite.
El enfriamiento rápido transforma la superficie calentada en martensita, que es mucho más dura que la estructura original. El núcleo no se calienta por completo, por lo que permanece más resistente y dúctil.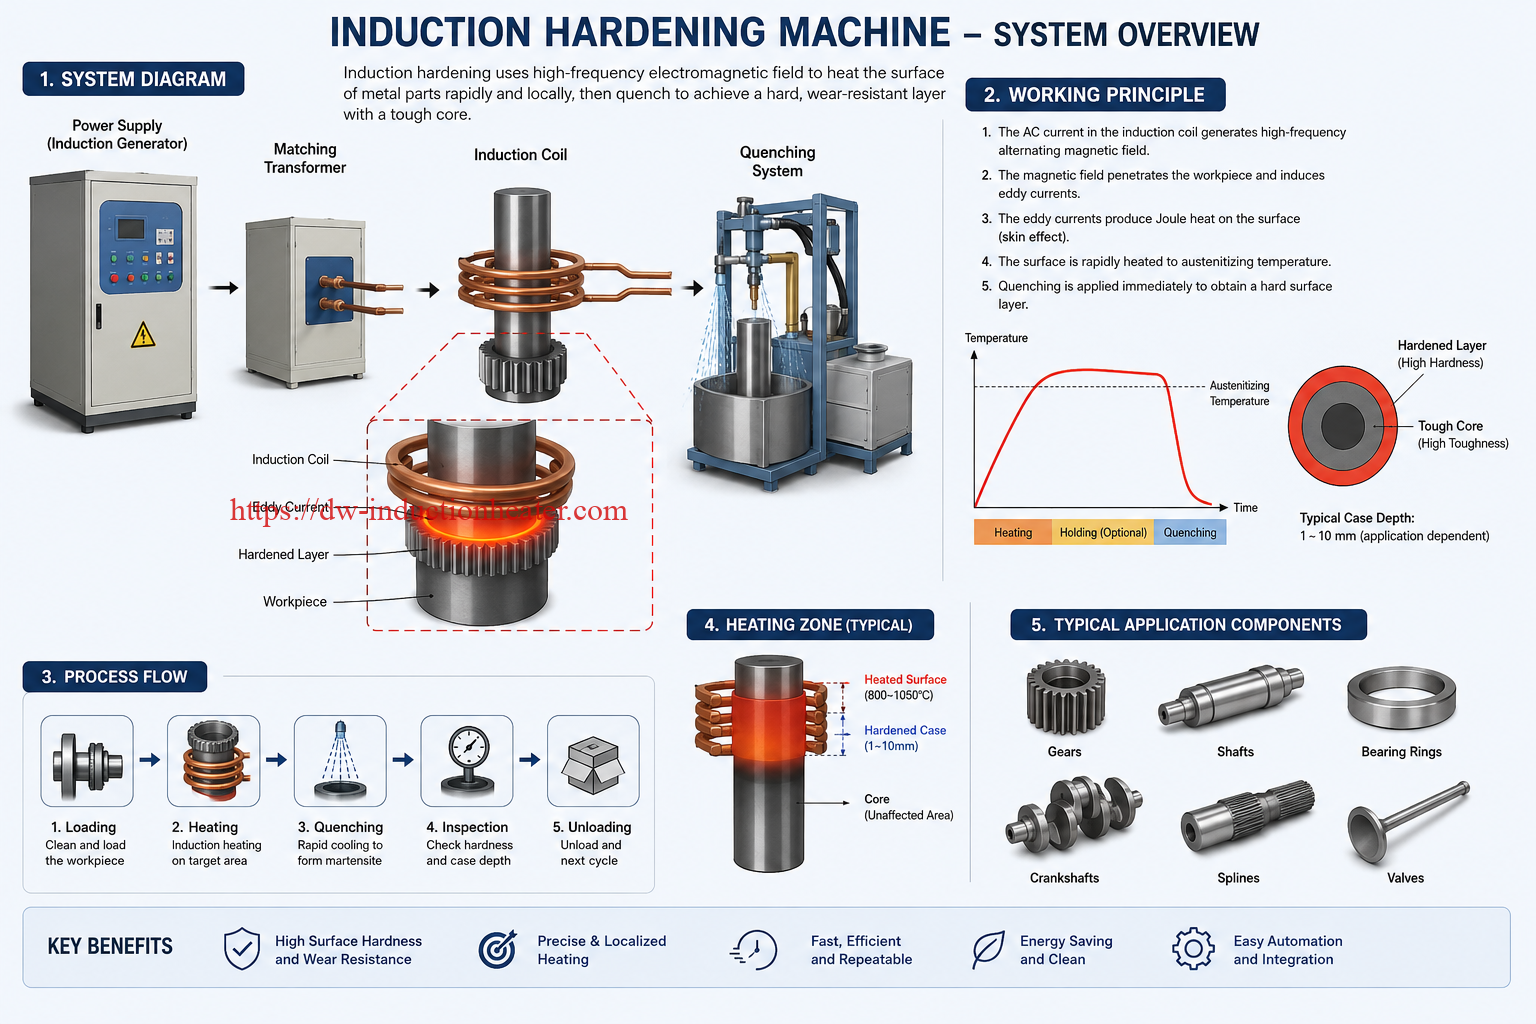
Diagrama de flujo del proceso de endurecimiento por inducción
Carga de la pieza → Posicionamiento de la bobina → Calentamiento por inducción → Aumento de temperatura → Enfriamiento inmediato → Formación de martensita → Revenido → Inspección de dureza → Inspección de profundidad de la capa → Aprobación final
| Etapa del proceso | Lo que pasa | Parámetro de control clave |
|---|---|---|
| Carga | La pieza se sujeta mediante una abrazadera en el dispositivo de fijación o en el husillo de la máquina. | Alineación, excentricidad, fuerza de sujeción |
| Calefacción | La superficie se calienta mediante una corriente inducida. | Potencia, frecuencia, distancia entre bobinas, tiempo de calentamiento |
| Temple | La capa calentada se enfría rápidamente. | Caudal, presión, concentración del medio |
| Temperamento | La fragilidad se reduce después del endurecimiento. | Temperatura y tiempo de retención |
| Inspección | Se comprueba la dureza y la profundidad de la capa endurecida. | HRC, ECD, microestructura, grietas |
3. ¿Qué piezas se pueden procesar mediante endurecimiento por inducción?
El endurecimiento por inducción es adecuado para componentes sometidos a fricción, desgaste, tensión de contacto, carga de rodadura, carga de deslizamiento o impactos repetidos. Resulta especialmente útil para piezas giratorias o de transmisión.
| Pieza de trabajo | Área de endurecimiento típica | Industria común |
|---|---|---|
| Ejes | Superficie exterior, cojinetes, áreas de spline | Sistemas automotrices, de maquinaria e hidráulicos. |
| Engranajes | Flanco del diente, raíz del diente, punta del diente | Caja de engranajes, reductor, maquinaria minera |
| Piñones | Perfil del diente y superficie de trabajo | Transmisión por cadena, maquinaria agrícola |
| Rodillos | Superficie cilíndrica exterior | Acerías, cintas transportadoras, maquinaria de impresión |
| Carreras de rodamientos | Superficie de la pista | Fabricación de rodamientos |
| Carriles guía | Superficie deslizante | Máquinas herramienta y sistemas de movimiento lineal |
| Varillas hidráulicas | Superficie exterior | Cilindros hidráulicos y maquinaria de construcción |
| Pasadores y casquillos | Superficie de contacto y desgaste | Excavadoras, cargadoras, maquinaria agrícola |
4. ¿Qué materiales son adecuados para el endurecimiento por inducción?
Los mejores materiales para el endurecimiento por inducción son los aceros con suficiente carbono para formar martensita tras el temple. Los aceros de carbono medio y los aceros aleados son las opciones más comunes. Los aceros de bajo carbono suelen requerir carburización o enriquecimiento de carbono antes de poder endurecerse eficazmente.
| Tipo De Material | Calificaciones típicas | Idoneidad | Notas |
|---|---|---|---|
| Acero al carbono medio | acero 45, C45, 1045, acero 50 | Muy adecuado | Común para ejes, engranajes y piñones. |
| Aleación de acero | 40Cr, 42CrMo, 4140, 4340 | Muy adecuado | Buena templabilidad y mayor profundidad de la capa endurecida. |
| Acero de carburación | 20CrMnTi, 8620, 18CrNiMo7-6 | Adecuado bajo ciertas condiciones | Se utiliza a menudo después de la carburación o para procesos especiales de engranajes. |
| Hierro dúctil | QT500, QT600, hierro fundido nodular | Posibles | Requiere pruebas de proceso para evitar grietas. |
| Acero bajo en carbono | Q235, 1018, acero dulce | No es ideal directamente | El contenido de carbono suele ser demasiado bajo para una alta dureza. |
| Acero inoxidable martensítico | 410, 420 y calificaciones similares | Aplicación especial | Requiere un diseño de proceso específico para cada grado. |
5. ¿Qué grado de dureza se puede lograr mediante el endurecimiento por inducción?
La dureza final depende del grado del material, el contenido de carbono, la temperatura de calentamiento, la velocidad de enfriamiento y el proceso de revenido. En muchos aceros de carbono medio y aleados, el endurecimiento por inducción suele alcanzar una dureza superficial de entre 50 y 62 HRC. En algunos aceros con alto contenido de carbono se puede lograr una mayor dureza, pero también aumenta el riesgo de agrietamiento.
| Material | Dureza superficial típica después del endurecimiento por inducción | Common Application |
|---|---|---|
| Acero 45 / C45 / 1045 | Derechos de autor 50–58 | Ejes, piñones, pasadores |
| 40 millones / 5140 | Derechos de autor 52–60 | Engranajes, ejes, piezas de transmisión |
| 42CrMo / 4140 | Derechos de autor 50–60 | Ejes, rodillos y engranajes de alta resistencia. |
| Teniendo acero | Derechos de autor 58–64 | Pistas de rodamientos y piezas de precisión |
| Hierro dúctil | Derechos de autor 45–55 | Rodillos, piezas de guía, superficies de desgaste |
6. ¿Cuál es la profundidad típica de endurecimiento por inducción?
La profundidad de endurecimiento por inducción , también llamada profundidad de la capa endurecida o profundidad efectiva de endurecimiento, depende principalmente de la frecuencia, la densidad de potencia, el tiempo de calentamiento, el material y las condiciones de enfriamiento. Una frecuencia más alta produce un calentamiento menos profundo, mientras que una frecuencia más baja produce un calentamiento más profundo.
| Profundidad de caso requerida | Rango de frecuencia típico | Piezas de trabajo típicas |
|---|---|---|
| 0.5 – 1.5 mm | Alta frecuencia | Pasadores pequeños, ejes pequeños, engranajes ligeros |
| 1.5 – 3 mm | Frecuencia de superaudio | Engranajes medianos, piñones, ejes |
| 3 – 6 mm | Frecuencia media | Ejes grandes, rodillos, engranajes pesados |
| 6 – 10 mm | Frecuencia baja-media | Rodillos grandes, piezas para minería, pozos grandes |
7. ¿Cómo elegir la frecuencia para el endurecimiento por inducción?
La selección de la frecuencia es una de las decisiones más importantes en el endurecimiento por inducción. Influye en la profundidad de calentamiento, la distribución de energía y la profundidad final de la capa endurecida. Por regla general, un endurecimiento superficial requiere una frecuencia más alta, mientras que un endurecimiento más profundo requiere una frecuencia más baja.
| Tipo Frecuencia | Rango típico | Característica de calentamiento | Mejor aplicación |
|---|---|---|---|
| Alta frecuencia | 30-200 XNUMX kHz | Calentamiento superficial poco profundo | Engranajes pequeños, pasadores, ejes delgados, piezas de precisión |
| Frecuencia de superaudio | 10-30 XNUMX kHz | Profundidad media de la superficie | Ejes medianos, engranajes, piñones |
| Frecuencia media | 1-10 XNUMX kHz | Mayor penetración del calor | Ejes grandes, rodillos, engranajes de alta resistencia. |
| Frecuencia dual | Combinación de baja y alta frecuencia | Mejora el calentamiento del contorno | Endurecimiento del flanco y la raíz del diente del engranaje |
 8. ¿Cuál es la diferencia entre el endurecimiento por inducción de alta frecuencia y el de frecuencia media?
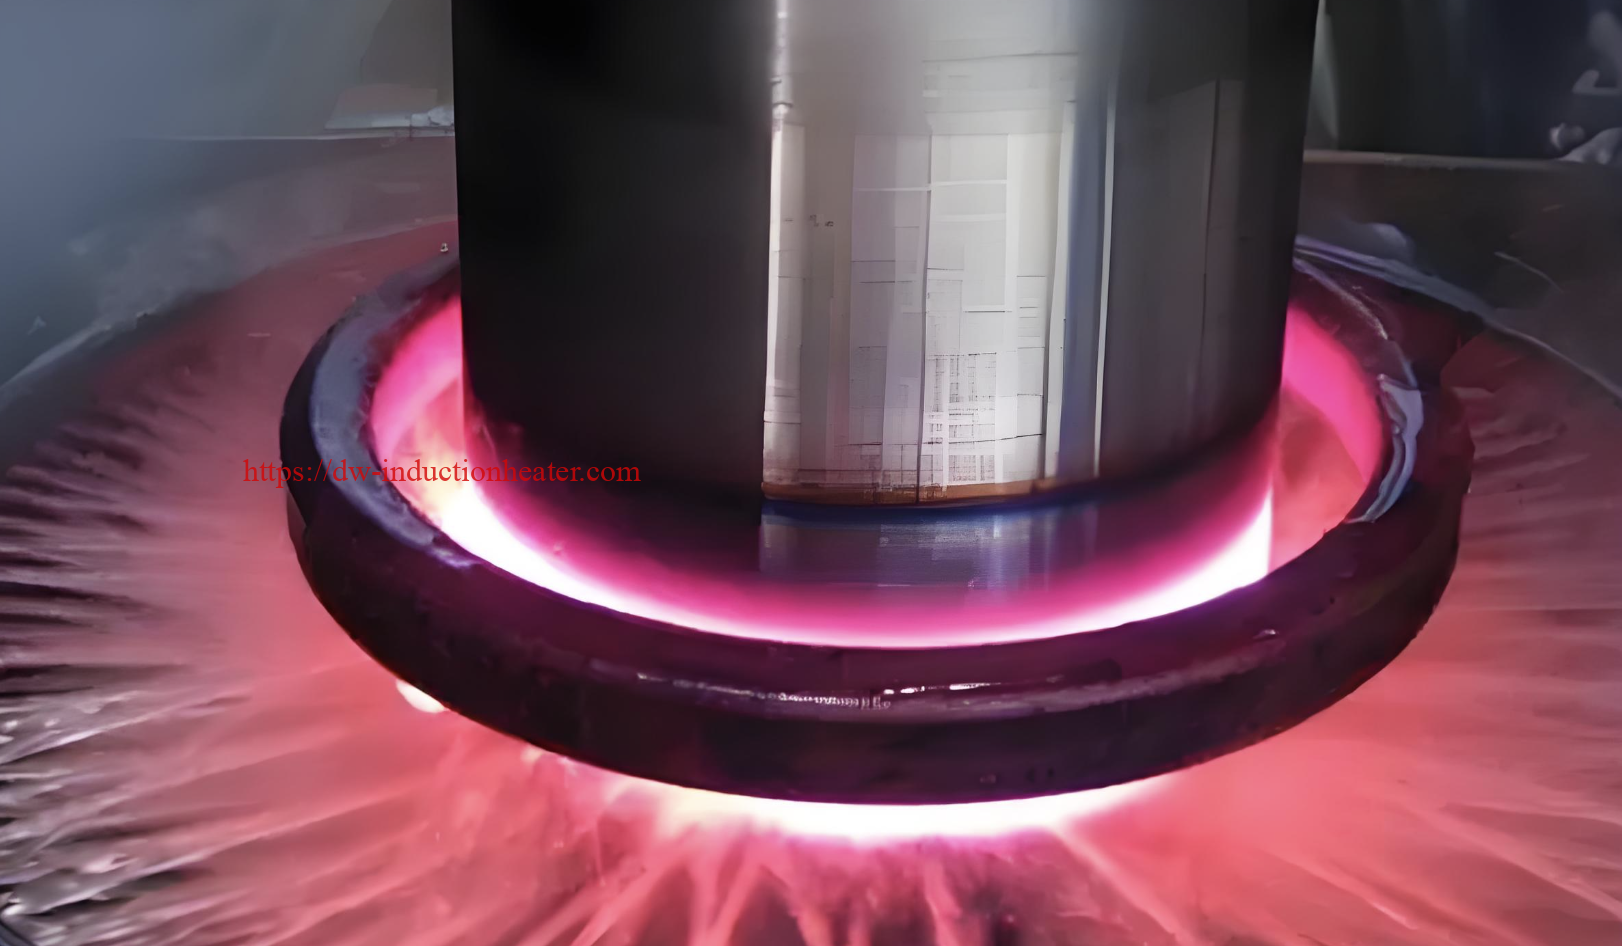
El endurecimiento por inducción de alta frecuencia concentra el calor cerca de la superficie y es adecuado para piezas pequeñas o endurecimientos superficiales. El endurecimiento por inducción de frecuencia media proporciona una penetración de calor más profunda y es mejor para piezas más grandes y mayor profundidad de endurecimiento.
| Parámetro | Endurecimiento por inducción de alta frecuencia | Endurecimiento por inducción de frecuencia media |
|---|---|---|
| Profundidad de calentamiento | Superficial | Deeper |
| Frecuencia típica | 30-200 XNUMX kHz | 1-10 XNUMX kHz |
| Ideal para | Piezas pequeñas, capa superficial delgada, componentes de precisión | Ejes grandes, rodillos, engranajes pesados, gran profundidad de la carcasa. |
| Requisitos de energía | Bajo a medio | Medio a alto |
| Tipo de máquina común | Máquina de endurecimiento de alta frecuencia | Máquina de endurecimiento de frecuencia media |
9. ¿Cuál es la diferencia entre el endurecimiento por inducción y la carburación?
El endurecimiento por inducción calienta y enfría directamente la superficie de una pieza de acero. Requiere suficiente carbono en el material base para formar martensita. La carburación añade carbono a la superficie del acero con bajo contenido de carbono antes del temple. El endurecimiento por inducción es más rápido y localizado, mientras que la carburación es adecuada para aceros aleados con bajo contenido de carbono que necesitan una capa superficial rica en carbono.
| Elemento de comparación | Endurecimiento por induccion | Carburación |
|---|---|---|
| Tiempo de procesamiento | Segundos a minutos | Varias horas |
| Área de calentamiento | Área de superficie localizada | Parte entera o lote |
| Acero adecuado | Acero aleado y de carbono medio | Acero de aleación con poco carbono |
| Distorsión | Por lo general más bajo | Generalmente más alto |
| Profundidad de caja | Controlado por frecuencia y tiempo de calentamiento | Controlado por el tiempo y la temperatura de carburación. |
| modo de producción | Fácil de automatizar en línea | Proceso de horno discontinuo |
10. ¿Cómo elegir una máquina de endurecimiento por inducción?
Para elegir la máquina de endurecimiento por inducción adecuada, el comprador debe definir la pieza de trabajo, el material, el área a endurecer, la dureza requerida, la profundidad de endurecimiento necesaria, la cantidad de producción y el nivel de automatización. La máquina no debe seleccionarse únicamente por su potencia. El diseño de la bobina, la precisión de la fijación y el sistema de temple son igualmente importantes.
| Factor de selección | POR QUÉ ES IMPORTANTE | Ejemplo |
|---|---|---|
| Tipo de pieza | Determina la estructura y el accesorio de la máquina. | Eje, engranaje, rodillo, piñón, anillo de cojinete |
| La clase de material | Determina la templabilidad y el riesgo de agrietamiento. | Acero 45, 40Cr, 42CrMo, 4140 |
| Zona de endurecimiento | Determina el diseño de la bobina | Superficie exterior, diente, ranura, pista de rodadura |
| Dureza requerida | Determina el proceso de calentamiento y enfriamiento. | Derechos de autor 50–60 |
| Profundidad de caso requerida | Determina la selección de frecuencia | 1.5 mm, 3 mm, 5 mm |
| Capacidad de producción | Determina el nivel de automatización | 10 piezas/hora, 100 piezas/hora |
| Fuente de alimentación disponible | Determina el diseño eléctrico | 380V, 415V, 440V, 480V, trifásico |
11. ¿Qué bobina se utiliza para el endurecimiento por inducción?
La bobina de inducción se diseña según la forma de la pieza y la zona de endurecimiento. Un eje puede utilizar una bobina envolvente. Un engranaje puede utilizar una bobina envolvente, un inductor diente a diente o una bobina de contorno. Un riel guía plano puede utilizar una bobina de exploración. El diseño de la bobina afecta directamente a la uniformidad del calentamiento, la profundidad de la capa endurecida y la eficiencia energética.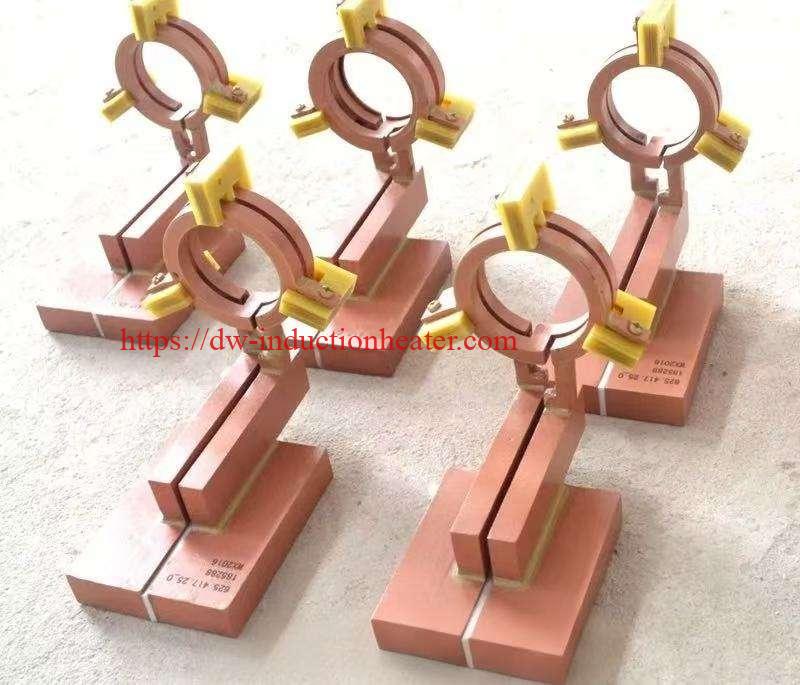
| Tipo de bobina | Mejor aplicación | Notas de Diseño |
|---|---|---|
| Bobina envolvente | Ejes, pasadores, rodillos, anillos | Calentamiento uniforme alrededor de las partes cilíndricas |
| Bobina de exploración | Ejes largos, rieles guía, varillas hidráulicas | Se desplaza a lo largo de la longitud de endurecimiento. |
| Bobina diente a diente | Engranajes y piñones grandes | Calienta un diente o un espacio entre los dientes a la vez. |
| Bobina de contorno | Endurecimiento del perfil del diente del engranaje | Diseñado para seguir el flanco del diente y la zona de la raíz. |
| Bobina plana | Rieles guía y superficies planas | Se utiliza para el endurecimiento superficial localizado. |
12. ¿Qué medio de enfriamiento se utiliza?
El medio de enfriamiento debe enfriar la superficie calentada con la suficiente rapidez para formar martensita, pero sin que esto provoque grietas. El agua es rápida y económica, mientras que las soluciones poliméricas permiten ajustar la intensidad del enfriamiento. El aceite puede utilizarse para algunos materiales propensos a agrietarse, pero es menos común en los sistemas modernos de endurecimiento por inducción automatizados.
| Medio de enfriamiento | Severidad del enfriamiento | Aplicación típica | Notas |
|---|---|---|---|
| Agua | Alto | Acero al carbono medio, piezas sencillas | Económico pero con mayor riesgo de agrietamiento. |
| Solución polimérica | Ajustable | Engranajes, ejes, piezas de acero aleado | Común para el enfriamiento controlado |
| Aceite | Medio a bajo | Algunos aceros aleados y piezas especiales | Requiere gestión de seguridad contra incendios |
| Aire o niebla | Bajo | Aleaciones especiales o requisitos de baja dureza | No apto para la mayoría de los aceros endurecidos. |
13. ¿Por qué se agrietan las piezas endurecidas por inducción?
El agrietamiento suele deberse a un estrés térmico excesivo, un temple demasiado severo, sobrecalentamiento, una composición de acero inadecuada, esquinas afiladas, un diseño deficiente de la pieza o parámetros de proceso incorrectos. Las raíces de los engranajes, los chaveteros, los hombros y las transiciones pronunciadas son zonas propensas al agrietamiento.
| Causa del agrietamiento | Síntoma típico | Solución de ingeniería |
|---|---|---|
| Calentamiento excesivo | Grano grueso, superficie quemada, capa quebradiza | Reduzca el consumo de energía o el tiempo de calentamiento; mejore el control de la temperatura. |
| Extinción severa | Grietas superficiales después del enfriamiento | Utilice un agente de enfriamiento de polímero y reduzca la severidad del enfriamiento. |
| Esquinas filosas | Grietas en la chaveta, la raíz o el hombro. | Mejorar el radio del filete y optimizar la posición de la bobina. |
| Material equivocado | Dureza inestable o grietas | Confirmar el tipo de acero y el tratamiento térmico previo. |
| Calentamiento desigual | Grietas y deformación localizadas | Mejorar el diseño de la bobina y la alineación de los accesorios. |
14. ¿Cuáles son las ventajas del endurecimiento por inducción?
El endurecimiento por inducción ofrece ciclos de producción rápidos, calentamiento localizado, alta eficiencia energética, menor distorsión, gran repetibilidad y fácil automatización. Resulta especialmente valioso para la producción en masa de engranajes, ejes, rodillos y componentes de transmisión.
| La Ventaja | Significado de ingeniería | Beneficio del comprador |
|---|---|---|
| Calefacción rápida | La superficie alcanza la temperatura de endurecimiento en cuestión de segundos. | Mayor productividad |
| Tratamiento localizado | Solo se calienta la zona necesaria. | Menor distorsión y menor desperdicio de energía |
| Alta dureza | Se forma una capa superficial martensítica. | Mejor resistencia al desgaste |
| Núcleo duro | El núcleo no está completamente endurecido. | Mejor resistencia al impacto |
| Fácil automatización | Receta del proceso de control CNC/PLC | Calidad estable y menor coste laboral. |
| Proceso limpio | No requiere llama abierta ni atmósfera de horno para muchas aplicaciones. | Mejor ambiente de taller |
| repetibilidad | Se controlan la potencia, el tiempo, el movimiento y el apagado. | Calidad de lote constante |
15. ¿Qué información se necesita para obtener un presupuesto para una máquina de endurecimiento por inducción?
Para obtener un presupuesto preciso, el proveedor necesita suficiente información técnica para seleccionar la potencia, la frecuencia, el tipo de bobina, la estructura de la máquina, el sistema de enfriamiento y el nivel de automatización. Se recomienda encarecidamente adjuntar un dibujo o una fotografía de la pieza.
| Información requerida | Ejemplo | Por qué es necesario |
|---|---|---|
| Nombre de la pieza de trabajo | Engranaje, eje, rodillo, piñón, anillo de cojinete | Determina el tipo de máquina |
| La clase de material | Acero 45, 40Cr, 42CrMo, 4140 | Determina la dureza y el proceso de temple. |
| Dibujo o dimensiones | Diámetro, longitud, módulo dentado, ancho | Determina el diseño de la bobina y del accesorio. |
| Zona de endurecimiento | Superficie, diente, estría, muñón, pista de rodadura | Determina el patrón de calentamiento |
| Dureza requerida | Derechos de autor 50–60 | Determina el objetivo del proceso |
| Profundidad de caso requerida | 1.5 mm, 3 mm, 5 mm | Determina la selección de frecuencia |
| Capacidad de producción | Piezas por hora o piezas por día | Determina el nivel de automatización |
| Fuente de alimentación | 380V / 415V / 440V / 480V, trifásico | Determina el diseño eléctrico |
| Requisito de automatización | Manual, semiautomático, automático CNC | Determina la configuración de la máquina |
Problemas comunes y soluciones para máquinas de endurecimiento por inducción
| Primaria | Causa posible | Solución |
|---|---|---|
| La dureza es demasiado baja | Temperatura insuficiente, material con bajo contenido de carbono, enfriamiento lento. | Aumentar la potencia o el tiempo; comprobar el material; mejorar el flujo de enfriamiento. |
| La profundidad de la carcasa es demasiado superficial. | Frecuencia demasiado alta o tiempo de calentamiento demasiado corto | Utilice una frecuencia más baja o aumente el tiempo de calentamiento. |
| La profundidad de la caja es demasiado profunda | Frecuencia demasiado baja o tiempo de calentamiento demasiado prolongado | Utilice una frecuencia más alta o reduzca el tiempo de calentamiento. |
| grietas superficiales | Sobrecalentamiento o enfriamiento severo | Reduzca la temperatura, utilice un polímero de temple y revenido después del endurecimiento. |
| dureza desigual | Mala alineación de la bobina, desviación o pulverización irregular | Mejorar el diseño del accesorio, la separación de la bobina y la boquilla de enfriamiento. |
| Gran distorsión | Calentamiento o enfriamiento desequilibrado | Optimizar la bobina, la velocidad de rotación y la dirección de enfriamiento. |
| Sobrecalentamiento de la bobina | Agua de refrigeración insuficiente o obstrucción por incrustaciones. | Compruebe el caudal, la presión y la calidad del agua. |
Tabla de selección de modelos recomendados
| Aplicación | Material | Potencia recomendada | Frecuencia | Tipo de máquina |
|---|---|---|---|---|
| Endurecimiento de pasadores pequeños | Acero 45, 40Cr | 30–80 kilovatios | 30-100 XNUMX kHz | Máquina de endurecimiento de alta frecuencia |
| Endurecimiento de engranajes pequeños | 1045, 40Cr, 4140 | 50–150 kilovatios | 20-80 XNUMX kHz | Máquina de endurecimiento de engranajes |
| Endurecimiento de la superficie del eje | Acero 45, 40Cr, 42CrMo | 80–300 kilovatios | 5-30 XNUMX kHz | escáner de endurecimiento de ejes CNC |
| Endurecimiento con rodillos grandes | Acero aleado 42CrMo, 4140 | 200–600 kilovatios | 1-10 XNUMX kHz | Máquina de endurecimiento de frecuencia media |
| endurecimiento de la pista del cojinete | Teniendo acero | 100–400 kilovatios | 5-50 XNUMX kHz | Máquina de endurecimiento rotativa |
| Endurecimiento de dientes de engranajes grandes | 42CrMo, 34CrNiMo6 | 160–800 kilovatios | 1-15 XNUMX kHz | Máquina de endurecimiento de engranajes diente a diente |
¿Por qué elegir los equipos de inducción HLQ?
HLQ Induction Equipment ofrece máquinas de endurecimiento por inducción orientadas a la ingeniería para ejes, engranajes, piñones, pasadores, rodillos, pistas de rodamientos, guías y piezas metálicas personalizadas. En lugar de limitarse a recomendar la potencia de la máquina, HLQ ayuda a sus clientes a evaluar el proceso de endurecimiento completo, incluyendo el grado del material, la profundidad de la capa endurecida, el objetivo de dureza, la selección de frecuencia, el diseño de la bobina, la estructura del dispositivo de sujeción, el método de temple, el sistema de refrigeración y el nivel de automatización.
| Capacidad HLQ | Valor del cliente |
|---|---|
| Diseño de máquina de endurecimiento por inducción personalizada | La estructura de la máquina puede adaptarse a ejes, engranajes, rodillos, piñones y piezas especiales. |
| Selección de potencia y frecuencia | Ayuda a lograr la profundidad de la carcasa y la eficiencia de calentamiento correctas. |
| Ingeniería de bobinas de inducción | Mejora la uniformidad del calentamiento y la calidad del endurecimiento. |
| Sistema de control CNC/PLC | Admite la producción repetible y la gestión de recetas. |
| Sistema de enfriamiento integrado | Controla la dureza, la deformación y el riesgo de agrietamiento. |
| Soporte de ingeniería | Ayuda a los clientes a optimizar el tiempo de calentamiento, el enfriamiento y el proceso de inspección. |
Conclusión
Una máquina de endurecimiento por inducción es una de las soluciones más eficientes para mejorar la dureza superficial, la resistencia al desgaste y la vida útil de los componentes de acero. Es especialmente adecuada para engranajes, ejes, piñones, rodillos, pasadores, guías y pistas de rodamiento. Para seleccionar la máquina correcta, los compradores deben considerar el material, el tamaño de la pieza, la dureza requerida, la profundidad de la capa endurecida, la capacidad de producción, el diseño de la bobina, el sistema de temple y los requisitos de automatización. Para obtener los mejores resultados, la máquina de endurecimiento por inducción debe diseñarse como un sistema de proceso completo, no solo como una fuente de alimentación.