
¿Qué es una máquina de soldadura por inducción?
An Máquina de soldadura por inducción es un equipo de calentamiento industrial que se utiliza para unir dos o más piezas metálicas calentándolas con inducción electromagnética y derritiendo un metal de aporte para soldadura fuerte entre las superficies de la articulación.
A diferencia de la soldadura, la soldadura fuerte por inducción generalmente no funde los metales base . Solo se funde el metal de aporte, fluye hacia el espacio de la junta y forma una fuerte unión metalúrgica después del enfriamiento.
Se utiliza ampliamente para:
|
Aplicación |
Piezas típicas |
|---|---|
|
Climatización y refrigeración |
Juntas de tubos de cobre, accesorios de latón, distribuidores |
|
Motorium |
Intercambiadores de calor de aluminio, tuberías de combustible, sensores |
|
industria eléctrica |
Barras colectoras de cobre, conectores, terminales |
|
Fabricación de herramientas |
Puntas de carburo, hojas de sierra, herramientas de corte |
|
Maquinaria |
Ejes, casquillos, anillos y engranajes de acero. |
|
Plomería |
Accesorios de tubería de cobre/latón |
¿Cómo funciona la soldadura por inducción?
La soldadura por inducción funciona mediante el uso de una corriente alterna de alta frecuencia para crear un campo magnético alrededor de la pieza de trabajo. Este campo magnético induce corrientes eléctricas en el interior de la pieza metálica, lo que provoca que se caliente rápidamente.
Proceso básico de trabajo
Power Supply
     ↓
High-Frequency Current
     ↓
Induction Coil
     ↓
Alternating Magnetic Field
     ↓
Eddy Currents in Metal Parts
     ↓
Rapid Local Heating
     ↓
Filler Metal Melts and Flows
     ↓
Joint Cools and Solidifies
Componentes principales de una máquina de soldadura por inducción
|
Componente |
Función |
|---|---|
|
Fuente de alimentación por inducción |
Convierte la potencia de entrada en corriente de media/alta frecuencia. |
|
Bobina de induccion |
Genera el campo magnético alrededor del área de soldadura. |
|
sistema de refrigeración por agua |
Enfría la bobina y la fuente de alimentación. |
|
transformador |
Adapta el voltaje/corriente a la bobina y a la pieza de trabajo. |
|
metal de aporte para soldadura fuerte |
Se funde y rellena el hueco de la junta. |
|
Flujo o atmósfera protectora |
Previene la oxidación durante el calentamiento. |
|
Fijación o abrazadera |
Mantiene las piezas alineadas durante la soldadura fuerte. |
Proceso de soldadura por inducción paso a paso
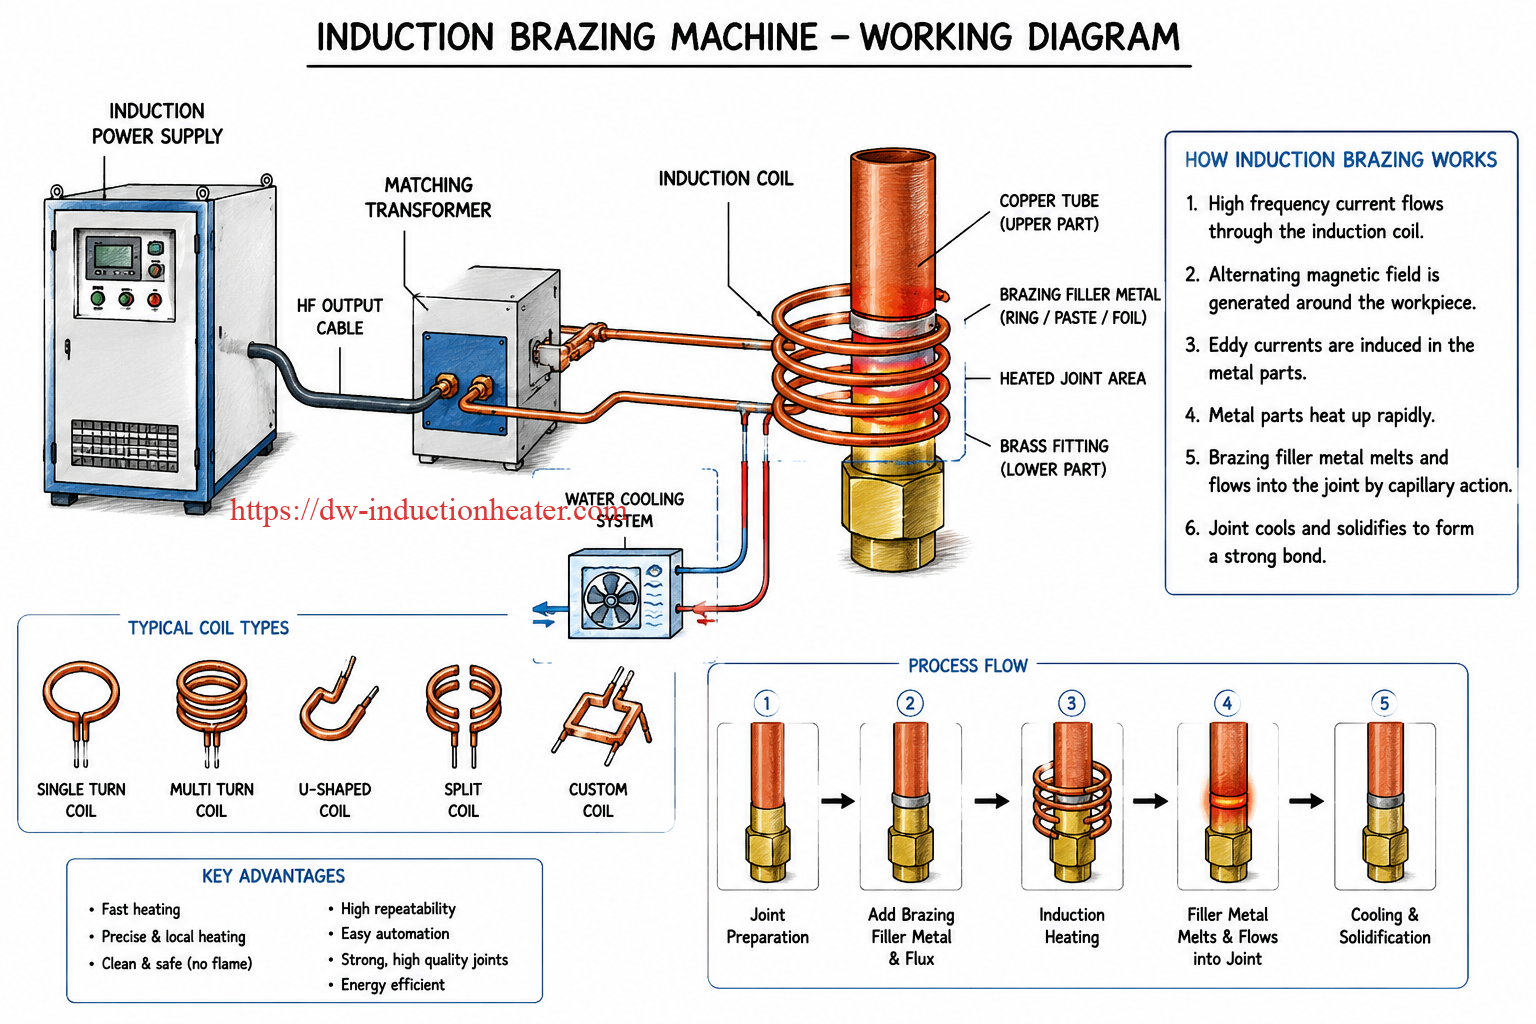
1. Preparación conjunta
Las piezas deben estar limpias y correctamente ajustadas. Se debe eliminar el aceite, el óxido, la corrosión y la suciedad antes de soldar.
Es fundamental que la junta quede bien separada. Si la separación es demasiado grande, el relleno podría no formar una unión fuerte. Si la separación es demasiado pequeña, el relleno podría no fluir correctamente.
Espacio libre típico para soldadura fuerte:
|
Combinación de materiales |
Brecha recomendada |
|---|---|
|
Cobre a cobre |
0.02 – 0.10 mm |
|
Cobre a latón |
0.03 – 0.12 mm |
|
De acero a acero |
0.04 – 0.15 mm |
|
Carburo a acero |
0.03 – 0.10 mm |
|
Aluminio a aluminio |
0.05 – 0.20 mm |
2. Añadir metal de relleno para soldadura fuerte
El metal de aportación se puede suministrar de la siguiente manera:
|
Tipo de relleno |
Ejemplo |
|---|---|
|
Anillo de soldadura |
Juntas de tubos de cobre |
|
Alambre para soldar |
Alimentación manual o automática |
|
Pasta para soldar |
Piezas pequeñas, contactos eléctricos |
|
Lámina de soldadura fuerte |
Juntas planas, herramientas de carburo |
|
varilla para soldar |
Operación de soldadura fuerte manual |
Los metales de relleno comunes incluyen:
|
Material de base |
Metal de relleno común |
|---|---|
|
Cobre/cobre |
aleación de cobre y fósforo |
|
Cobre / latón |
Aleación de soldadura fuerte de plata |
|
Acero/acero |
Aleación de plata, aleación de cobre |
|
Carburo/acero |
aleación de plata, cobre y zinc |
|
Aluminio/aluminio |
Aleación de aluminio y silicio |
3. Coloque la bobina de inducción alrededor de la junta.
La bobina de inducción está diseñada según la forma de la pieza. La bobina debe calentar la zona de unión de manera uniforme.
Tipos comunes de bobinas:
|
Tipo de bobina |
Aplicación adecuada |
|---|---|
|
Bobina de una sola vuelta |
Juntas anulares, accesorios pequeños |
|
Bobina multivuelta |
Juntas de tubos, ejes, casquillos |
|
bobina en forma de U |
Calentamiento lateral, piezas planas |
|
Bobina dividida |
piezas grandes o difíciles de cargar |
|
Bobina con forma personalizada |
Piezas de geometría especial |
4. Iniciar el calentamiento por inducción
Cuando la máquina arranca, una corriente de alta frecuencia fluye a través de la bobina de inducción. El campo magnético calienta directamente las piezas metálicas.
El metal de aportación alcanza su temperatura de fusión y fluye hacia la junta por acción capilar.
Por ejemplo:
|
Material |
Temperatura típica de soldadura fuerte |
|---|---|
|
Soldadura fuerte de cobre |
650-850 ° C |
|
Soldadura fuerte de latón |
650-800 ° C |
|
Soldadura de acero |
750-950 ° C |
|
Soldadura fuerte de carburo |
700-850 ° C |
|
soldadura fuerte de aluminio |
580-620 ° C |
5. Enfriamiento y Solidificación
Una vez que el material de aporte fluye completamente dentro de la junta, se detiene el calentamiento. La junta se enfría de forma natural o mediante enfriamiento controlado. Una vez solidificado, el material de aporte crea una unión fuerte entre las piezas.
¿Por qué la soldadura por inducción es eficiente?
Soldadura por inducción es rápido porque se genera calor dentro del propio metal, no transferido desde una llama o horno externo.
Comparación con la soldadura fuerte a la llama
|
Parámetro |
Soldadura por inducción |
Soldadura fuerte con llama |
|---|---|---|
|
método de calentamiento |
Calefacción electromagnética |
Llama de gas |
|
Velocidad de calentamiento |
Muy rápido |
Media |
|
Control de temperatura |
Clasificación |
Depende de la habilidad del operador. |
|
repetibilidad |
Alto |
Más Bajo |
|
Automatización |
¡Fácil |
Difícil |
|
Calefacción local |
Excelente |
Menos preciso |
|
Oxidación |
Menor con flujo/gas adecuado |
Más alto |
|
Requisito de habilidad del operador |
Bajar después de la configuración |
Más alto |
|
Consistencia de producción |
Muy bueno |
Variable |
Ventajas de la máquina de soldadura por inducción
- Velocidad de calentamiento rápida
La zona articular suele calentarse en pocos segundos. - Calefacción local precisa
Solo se calienta la zona de soldadura, lo que reduce la deformación. - Funcionamiento limpio y seguro
No se requiere llama abierta. - Alta repetibilidad
El tiempo de calentamiento, la potencia y la temperatura se pueden controlar con precisión. - Fácil automatización
Adecuado para soldadura fuerte robótica, producción en cintas transportadoras y sistemas de alimentación automática. - Ahorre Energía
El calor se concentra directamente sobre la pieza de trabajo. - Mejor calidad de las articulaciones
El calentamiento uniforme ayuda a que el metal de aportación fluya de manera homogénea.
Selección de máquinas típicas de soldadura por inducción
|
Tipo de pieza de trabajo |
Potencia recomendada |
Rango de frecuencia |
|---|---|---|
|
Pequeñas uniones de tubos de cobre |
5–15 kilovatios |
100-500 XNUMX kHz |
|
Accesorios de cobre/latón para sistemas de climatización |
10–30 kilovatios |
50-300 XNUMX kHz |
|
Soldadura fuerte de herramientas de carburo |
15–40 kilovatios |
30-200 XNUMX kHz |
|
piezas de acero/cobre |
25–60 kilovatios |
20-100 XNUMX kHz |
|
Grandes conjuntos de acero |
60–160 kilovatios |
10-50 XNUMX kHz |
|
soldadura fuerte de aluminio |
10–80 kilovatios |
20-100 XNUMX kHz |
Ejemplo sencillo: Soldadura por inducción de tubos de cobre
Para un tubo de cobre y un racor de latón:
- Limpie el tubo y la conexión.
- Inserte el tubo de cobre en el racor de latón.
- Coloque un anillo de soldadura de plata alrededor de la junta.
- Aplique fundente si es necesario.
- Coloque la bobina de inducción alrededor de la junta.
- Calentar durante varios segundos.
- El anillo de soldadura se funde y fluye hacia la junta.
- Deje de calentar y permita que la junta se enfríe.
Resultado: una unión soldada limpia, resistente y hermética.
En palabras simples
Una máquina de soldadura por inducción utiliza una bobina de inducción para calentar las piezas metálicas de forma rápida y localizada. Cuando la zona de unión alcanza la temperatura de soldadura, el metal de aportación se funde, fluye hacia el espacio entre las piezas y las une.
Se trata de un método de soldadura fuerte rápido, limpio, de bajo consumo energético y altamente reproducible, especialmente adecuado para tubos de cobre, accesorios de latón, herramientas de carburo, piezas de acero, componentes de aluminio y líneas de producción automatizadas.