
¿Qué es un calentador por inducción? ¿Cómo funciona?
Un calentador por inducción es una máquina de calentamiento electromagnético industrial que se utiliza para calentar metales conductores como acero al carbono, acero aleado, acero inoxidable, cobre, latón, aluminio y conjuntos de carburo. Se utiliza ampliamente para soldadura fuerte, endurecimiento, forja, fusión, recocido, ajuste por contracción, precalentamiento de tuberías y tratamiento térmico. En lugar de utilizar llama o aire de horno para transferir calor desde el exterior, un calentador por inducción genera calor directamente en el interior de la pieza metálica mediante corrientes de Foucault. Esto hace que el proceso sea rápido, limpio, controlable y adecuado para las modernas líneas de producción automatizadas.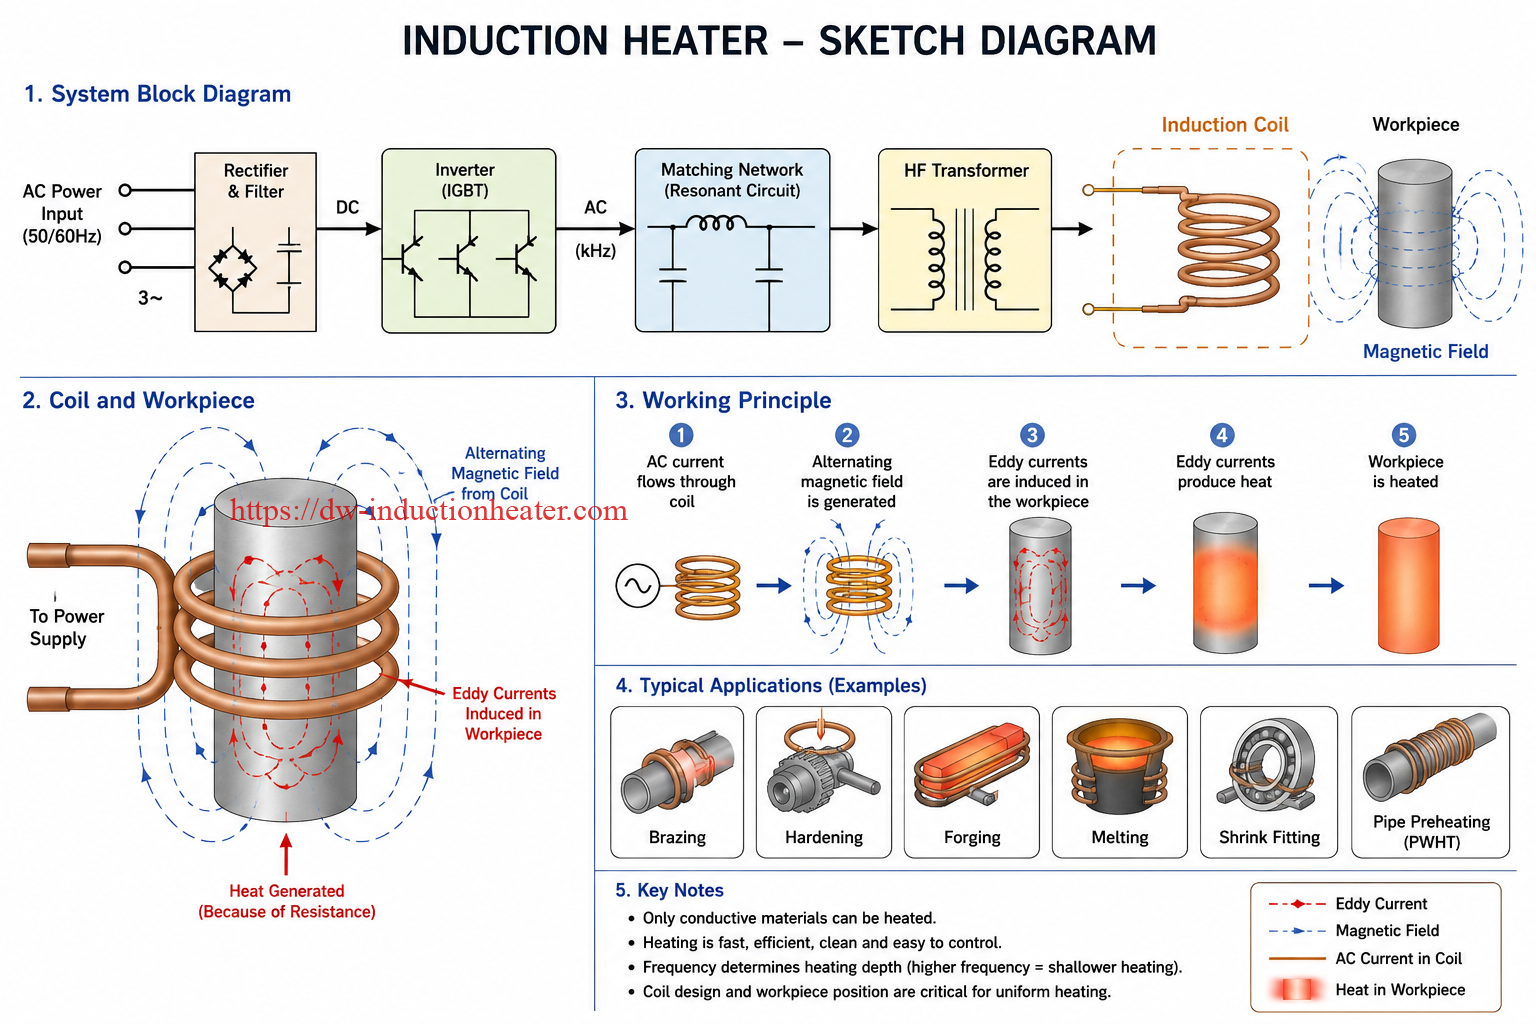
Respuesta rápida
Un calentador por inducción es un sistema de calentamiento de metales sin contacto que utiliza un campo magnético alterno para generar calor en el interior de una pieza conductora. Funciona enviando una corriente de frecuencia media, alta o ultra alta a través de una bobina de inducción de cobre. La bobina produce un campo magnético variable que induce corrientes parásitas en el metal. Estas corrientes generan calor debido a la resistencia eléctrica del material. Los calentadores por inducción son ideales para procesos de calentamiento industrial rápidos, localizados y repetibles, como soldadura fuerte, endurecimiento, forja, fusión, recocido, ajuste por contracción y precalentamiento.
Índice
- ¿Qué es un calentador por inducción?
- ¿Cómo funciona un calentador por inducción?
- Componentes principales de un calentador de inducción
- Principio de funcionamiento paso a paso
- Principales tipos de calentadores de inducción
- Materiales adecuados
- Aplicaciones industriales
- Cómo elegir el calentador de inducción adecuado
- Ventajas
- Limitaciones
- Problemas y soluciones habituales
- ¿Por qué elegir los equipos de inducción HLQ?
- Preguntas Frecuentes
¿Qué es un calentador por inducción?
Un calentador por inducción es un sistema de calentamiento eléctrico que utiliza la inducción electromagnética para calentar piezas metálicas sin contacto directo. En el ámbito industrial, el término «calentador por inducción» puede referirse a un calentador portátil compacto, una máquina de soldadura fuerte de alta frecuencia, un calentador de forja de frecuencia media, una máquina de endurecimiento por inducción, un horno de fusión por inducción, un sistema de precalentamiento PWHT o una línea de calentamiento automatizada personalizada.
La principal diferencia entre el calentamiento por inducción y el calentamiento convencional radica en el lugar donde se genera el calor. En el calentamiento por llama, horno o resistencia, el calor se genera fuera de la pieza y luego se transfiere a ella. En el calentamiento por inducción, la energía eléctrica se convierte en calor dentro de la propia pieza conductora. Esta generación directa de calor interno proporciona a los calentadores por inducción una alta velocidad de calentamiento, una elevada concentración de energía y una excelente repetibilidad del proceso.
En un sistema típico de calentamiento por inducción industrial, la fuente de alimentación convierte la electricidad estándar de fábrica en una frecuencia específica. Esta frecuencia puede ser baja, media, alta o ultra alta, según la aplicación. La corriente se suministra a una bobina de inducción de cobre. Cuando la pieza metálica se coloca dentro o cerca de la bobina, el campo magnético alterno induce una corriente en el metal, calentando rápidamente la pieza.
| Término | Significado | Ejemplo industrial |
|---|---|---|
| Calentador de inducción | Máquina de calentamiento completa que utiliza inducción electromagnética. | Calentador para soldadura fuerte, calentador para forja, calentador para endurecimiento. |
| Fuente de alimentación de calefacción por inducción | Generador eléctrico que alimenta la bobina de inducción. | Generador MF, HF, UHF, SRF o KGPS. |
| Bobina de inducción | Bobina de cobre refrigerada por agua que crea el campo magnético. | Bobina helicoidal, bobina plana, bobina dividida, bobina de soldadura a medida. |
| Pieza de trabajo | La parte metálica conductora se está calentando. | Eje de acero, tubo de cobre, lingote de aluminio, conexión de latón. |
¿Cómo funciona un calentador por inducción?
Un calentador por inducción funciona mediante inducción electromagnética . Cuando una corriente alterna fluye a través de una bobina de cobre, se forma un campo magnético variable alrededor de la bobina. Al colocar una pieza metálica conductora en este campo magnético, se inducen corrientes circulantes, llamadas corrientes parásitas, en el interior del metal. Estas corrientes parásitas encuentran resistencia eléctrica en la pieza y generan calor.
En materiales magnéticos como el acero al carbono y muchos aceros aleados, por debajo de la temperatura de Curie también existe otro efecto de calentamiento: el calentamiento por histéresis. Los dominios magnéticos dentro del acero cambian de dirección repetidamente bajo la acción del campo magnético alterno, generando calor adicional. Por encima de la temperatura de Curie, el material pierde la mayor parte de su respuesta magnética y el calentamiento por corrientes parásitas se convierte en el mecanismo dominante.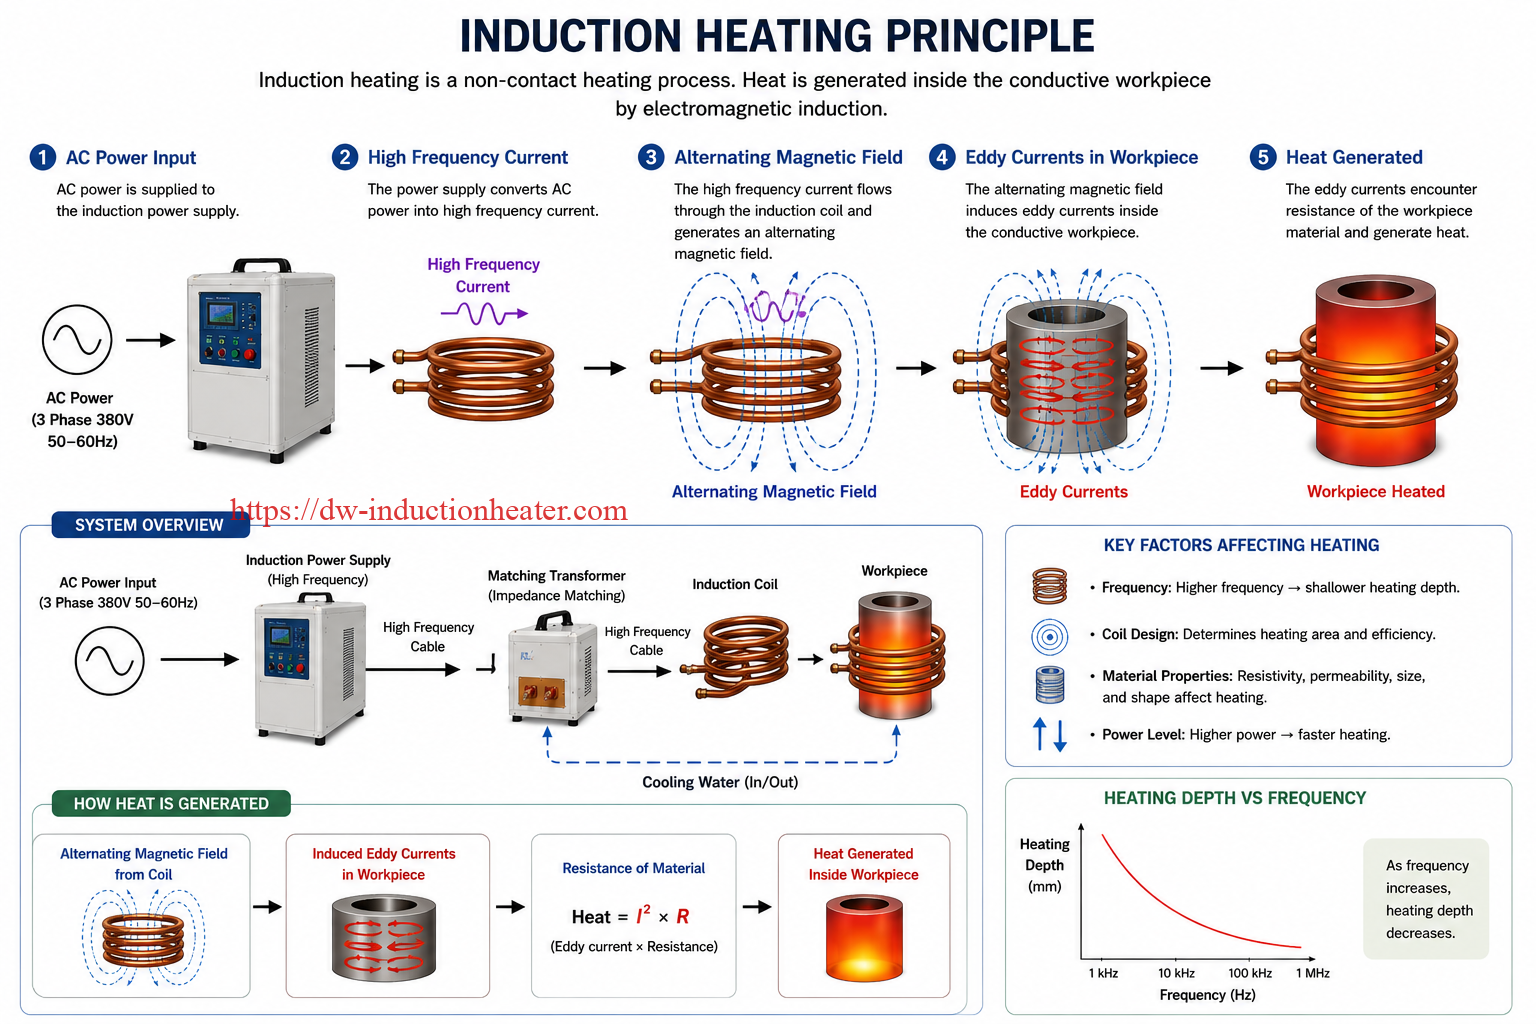
La profundidad de calentamiento depende en gran medida de la frecuencia. Las frecuencias bajas penetran más profundamente en la pieza y suelen seleccionarse para el calentamiento de lingotes, forja, fusión y piezas grandes. Las frecuencias altas producen un calentamiento menos profundo y son más adecuadas para soldadura fuerte, endurecimiento superficial, piezas pequeñas y calentamiento de precisión.
| mecanismo de calentamiento | Donde sucede | Mejor tipo de material | Significado de ingeniería |
|---|---|---|---|
| Calefacción por corrientes de Foucault | Dentro de metales conductores | Acero, cobre, latón, aluminio, acero inoxidable | Fuente de calor principal en casi todas las aplicaciones de calentamiento por inducción. |
| Calentamiento por resistencia | Dentro de la pieza de trabajo | Todos los materiales conductores | Las corrientes de Foucault generan calor al fluir a través de la resistencia del material. |
| Calentamiento por histéresis | Dentro de los materiales magnéticos | Acero al carbono y aceros de aleación magnética | Efecto de calentamiento adicional por debajo de la temperatura de Curie. |
| Conduccion de calor | Desde la zona calentada hacia el material circundante | Todos los metales | Afecta a la uniformidad de la temperatura y al tiempo de calentamiento. |
Componentes principales de un calentador de inducción
Un calentador de inducción fiable no es solo un armario de alimentación. Es un sistema de ingeniería completo. Su rendimiento depende de la combinación adecuada de fuente de alimentación, bobina, transformador, sistema de refrigeración, método de control y sujeción de la pieza de trabajo.
| Componente | Función | Notas de Ingeniería |
|---|---|---|
| Fuente de alimentación de inducción | Convierte la corriente alterna de fábrica en una salida de frecuencia controlada. | Seleccione por potencia, frecuencia, ciclo de trabajo y modo de control. |
| Transformador a juego | Adapta la fuente de alimentación a la carga de la bobina. | Mejora la transferencia de energía y la estabilidad del funcionamiento. |
| Bobina de inducción | Genera el campo magnético alrededor de la pieza de trabajo. | Generalmente están hechos de tubos de cobre refrigerados por agua. |
| Sistema de refrigeración | Enfría la fuente de alimentación, el transformador, el cable y la bobina. | Se recomienda el uso de un sistema de refrigeración de circuito cerrado para la producción continua. |
| Sistema de control | Controla la potencia, el tiempo, la temperatura, el movimiento y la lógica de seguridad. | Puede ser manual, basado en PLC o totalmente automático. |
| Accesorio | Coloca la pieza de trabajo con precisión dentro de la bobina. | Fundamental para una calidad de calentamiento repetible. |
| Sensores De Temperatura | Mide la temperatura de la superficie o del proceso. | La retroalimentación mediante pirómetro o termopar puede mejorar la precisión. |
Principio de funcionamiento paso a paso
| Paso | Proceso | Explicación |
|---|---|---|
| 1 | Entrada de energía CA | El calentador recibe electricidad monofásica o trifásica de la fábrica. |
| 2 | Power Conversion | La fuente de alimentación convierte la señal de entrada en una señal de salida controlada de frecuencia media, alta o ultra alta frecuencia. |
| 3 | Funcionamiento del circuito resonante | Los condensadores, el transformador y la bobina forman un circuito resonante para una transferencia de energía eficiente. |
| 4 | Energización de la bobina | A través de la bobina de inducción de cobre fluye una corriente elevada. |
| 5 | Formación de campo magnético | La bobina crea un campo magnético que cambia rápidamente. |
| 6 | Generación de corrientes de Foucault | El campo magnético induce corrientes circulantes en el interior de la pieza metálica. |
| 7 | Generación de calor | La corriente inducida produce calor debido a la resistencia eléctrica. |
| 8 | Control del Proceso | La potencia, la frecuencia, el tiempo, el diseño de la bobina y la retroalimentación de temperatura controlan el resultado final. |
Diagrama simple de flujo de energía
| Entrada | Conversión | Campo magnético | Reacción de la pieza de trabajo | Resultado |
|---|---|---|---|---|
| Electricidad AC | Fuente de alimentación por inducción | Bobina de induccion | Corrientes de Foucault en el interior del metal | Calor rápido y controlado |
Principales tipos de calentadores de inducción
Las distintas aplicaciones requieren diferentes rangos de frecuencia y niveles de potencia. Un pequeño trabajo de soldadura de tubos de cobre no necesita la misma máquina que una línea de forjado de lingotes de acero o un horno de fusión de metales. Elegir la serie de frecuencias adecuada es una de las decisiones de ingeniería más importantes.
| Serie | Frecuencia típica | Profundidad de calentamiento | Aplicaciones de mejor ajuste |
|---|---|---|---|
| Calentador de inducción KGPS | 0.1 kHz a 10 kHz | Calefacción profunda mediante horno | Horno de fusión, fundición, gran carga térmica. |
| Calentador de inducción MF | 0.2 kHz a 20 kHz | De profundidad media a profunda | Forjado, calentamiento de la pieza en bruto, fusión, endurecimiento profundo. |
| Calentador de inducción SRF | 20 kHz a 50 kHz | Media | Piezas de automoción, endurecimiento a profundidad media, calentamiento de lingotes. |
| Calentador de inducción de alta frecuencia | 30 kHz a 80 kHz | De poca profundidad a mediana profundidad | Soldadura fuerte, soldadura blanda, endurecimiento superficial, ajuste por contracción. |
| Calentador de inducción UHF | 50 kHz–2 MHz | Muy poco profundo a poco profundo | Soldadura fuerte de precisión, microsoldadura, calentamiento de piezas pequeñas. |
Materiales adecuados
El calentamiento por inducción es adecuado para materiales conductores de electricidad. Los materiales industriales más comunes incluyen acero al carbono, acero aleado, acero inoxidable, cobre, latón, aluminio, titanio y conjuntos de carburo. Sin embargo, la velocidad y la eficiencia del calentamiento varían según el material.
| Material | Rendimiento del calentamiento por inducción | Serie recomendada | Aplicaciones principales |
|---|---|---|---|
| Acero al Carbón | Excelente | MF / HF / SRF / KGPS | Forjado, endurecimiento, fusión, ajuste por contracción. |
| Aleación de acero | Excelente | MF / HF / SRF | Engranajes, ejes, herramientas, repuestos para automóviles. |
| Acero Inoxidable | Bueno | HF / MF / SRF | Soldadura fuerte, recocido, calentamiento de tuberías, calentamiento de recipientes. |
| Cobre | Bueno, pero requiere un acoplamiento fuerte. | HF / MF | Soldadura fuerte, recocido, fusión, piezas eléctricas. |
| Latón | Bueno | HF / MF | Accesorios, válvulas, soldadura fuerte, forja, fundición. |
| Aluminio: | Moderado a bueno | MF / SRF / KGPS | Calentamiento, fusión y ajuste por contracción de lingotes. |
| Titanium | Bueno | MF / HF | Forjado, recocido, componentes aeroespaciales. |
| Conjunto de carburo | Bueno para soldar | Alta frecuencia/UHF | Soldadura fuerte con herramientas de carburo, soldadura fuerte con segmentos de diamante. |
Aplicaciones industriales
Los calentadores por inducción se utilizan siempre que se requiere un calentamiento rápido y controlado de metales. En los talleres de producción, pueden sustituir a los sopletes de llama, los hornos de resistencia, los baños de sales o los calentadores de gas en muchos procesos de calentamiento localizado. En la industria pesada, los sistemas de calentamiento por inducción se emplean para grandes lingotes, tuberías, ejes, cojinetes, engranajes y hornos de fusión.
| Aplicación | Material | Tipo de frecuencia recomendada | Notas de Ingeniería |
|---|---|---|---|
| Soldadura por inducción | Cobre, latón, acero, acero inoxidable, carburo | Alta frecuencia/UHF | Calentamiento rápido de la junta con flujo de relleno estable. |
| Endurecimiento por induccion | Acero al carbono, acero aleado | HF / SRF / MF | La frecuencia depende de la profundidad de la carcasa requerida. |
| Forja de inducción | Acero, cobre, latón, aluminio. | MF / SRF | El calentamiento profundo mejora la uniformidad de la temperatura del lingote. |
| Fusión por inducción | Aluminio, cobre, latón, acero, hierro | MF / KGPS | La potencia depende de la capacidad del horno y del tiempo de fusión. |
| Recocido por Inducción | Cobre, acero inoxidable, acero al carbono, latón | HF / MF / SRF | Se utiliza para reducir la dureza y mejorar la ductilidad. |
| Ajuste de encogimiento | Cojinetes, engranajes, anillos, acoplamientos | HF / MF | Expansión controlada para el montaje y desmontaje. |
| Precalentamiento de tuberías y tratamiento térmico posterior a la soldadura (PWHT) | Acero al carbono, acero aleado, acero inoxidable | Sistema de cable flexible/MF | Útil para el precalentamiento de la soldadura y el tratamiento térmico posterior a la soldadura. |
Cómo elegir el calentador de inducción adecuado
Un error común es elegir un calentador de inducción basándose únicamente en su potencia. En proyectos de ingeniería reales, la potencia es solo un factor. La selección correcta depende del material, el tamaño de la pieza, la temperatura objetivo, el tiempo de calentamiento, la profundidad de calentamiento, la tasa de producción, el diseño de la bobina y la capacidad de refrigeración.
| Factor de selección | Qué confirmar | Recomendación de ingeniería |
|---|---|---|
| Material | Acero, acero inoxidable, cobre, aluminio, latón o carburo. | El acero magnético se calienta con mayor facilidad; el cobre y el aluminio requieren un acoplamiento más fuerte. |
| Tamaño de pieza de trabajo | Diámetro, longitud, espesor, peso y zona de calentamiento. | Las piezas de mayor tamaño suelen necesitar mayor potencia y menor frecuencia. |
| Profundidad de calentamiento | Calentamiento superficial, calentamiento a media profundidad o calentamiento por penetración. | Utilice una frecuencia más alta para un calentamiento superficial y una frecuencia más baja para un calentamiento profundo. |
| Temperatura objetivo | Temperatura de soldadura fuerte, endurecimiento, forjado, recocido o fusión. | Seleccione la potencia suficiente, dejando un margen para la disipación del calor. |
| Tiempo de calentamiento | Tiempo de ciclo requerido por pieza o por lote. | Un ciclo de tiempo más corto requiere una mayor densidad de potencia. |
| Capacidad de Producción | Piezas por hora, kilogramos por hora o toneladas por día. | La producción continua requiere una refrigeración potente y un ciclo de trabajo estable. |
| Nivel de automatización | Manual, semiautomático o totalmente automático. | Utilice PLC y retroalimentación de temperatura para una producción repetible. |
Selección de modelo recomendada
| Aplicación | Material | Potencia recomendada | Frecuencia |
|---|---|---|---|
| Soldadura de tubos de cobre pequeños | Cobre / latón | 15 kW–35 kW | Alta frecuencia/UHF |
| Soldadura fuerte de herramientas de carburo | Carburo + acero | 15 kW–60 kW | HF |
| Endurecimiento de la superficie del eje | Acero al carbono / acero aleado | 45 kW–200 kW | HF / SRF / MF |
| endurecimiento de los dientes de engranaje | Acero al carbono / acero aleado | 60 kW–160 kW | HF / SRF |
| Forjado de lingotes de acero | Acero al carbono / acero aleado | 100 kW–1000 kW | MF / SRF |
| Calentamiento de lingotes de aluminio | Aleación de aluminio | 100 kW–800 kW | MF / SRF |
| Fundición de aluminio | Chatarra/lingote de aluminio | 70 kW–2000 kW | MF / KGPS |
| precalentamiento de tuberías | Tubo de acero al carbono | 30 kW–300 kW | Sistema de cable flexible/MF |
Ventajas de los calentadores por inducción
| La Ventaja | Significado de ingeniería | Valor del comprador |
|---|---|---|
| Calentamiento rapido | El calor se genera directamente en el interior del metal. | Ciclos de producción más cortos y mayor productividad. |
| Calefacción Localizada | La serpentina concentra el calor en la zona necesaria. | Menor distorsión y menor área afectada por el calor. |
| Proceso limpio | Sin llama abierta y con menos humo. | Mejora de la seguridad y el entorno en el taller. |
| Alta repetibilidad | Se pueden controlar la potencia, el tiempo y la temperatura. | Calidad del producto más estable. |
| Automatización amigable | Puede conectarse con PLC, robot, sistema de transporte o sistema de enfriamiento. | Adecuado para producción en masa. |
| Concentración de energía | La energía se concentra en la pieza de trabajo, no en toda la cámara del horno. | Reducción de la pérdida de calor en aplicaciones de calefacción localizada. |
Limitaciones del calentamiento por inducción
El calentamiento por inducción es muy eficaz, pero no es la mejor opción para todos los procesos. Funciona directamente solo sobre materiales conductores. Además, requiere una bobina y un sistema de refrigeración diseñados adecuadamente. Para el calentamiento de lotes muy grandes, ciclos de mantenimiento prolongados o tratamientos térmicos en atmósferas especiales, puede ser necesario un horno.
| Limitación | Razón | Solución de ingeniería |
|---|---|---|
| Solo los materiales conductores se calientan directamente. | El proceso depende de corrientes eléctricas inducidas. | Si procede, utilice un susceptor conductor para algunos materiales no conductores. |
| El diseño de la bobina es específico para cada aplicación. | Las distintas partes requieren diferentes patrones de campo magnético. | Proporcione dibujos o muestras para el diseño personalizado de bobinas. |
| Por lo general, se requiere refrigeración por agua. | Los componentes electrónicos de potencia y las bobinas de cobre conducen altas corrientes. | Utilice un suministro de agua estable o un sistema de refrigeración industrial de circuito cerrado. |
| El calentamiento de alta frecuencia puede ser demasiado superficial. | El efecto de la piel limita la profundidad de penetración. | Seleccione una frecuencia más baja para piezas más grandes o gruesas. |
| El costo inicial puede ser mayor que el de las herramientas de llama. | Se requiere fuente de alimentación, bobina, sistema de refrigeración y sistema de control. | Evaluar el retorno de la inversión (ROI) en función de la calidad, el tiempo de ciclo, la energía, la mano de obra y la reducción de desperdicios. |
Problemas y soluciones habituales
| Primaria | Causa posible | Solución de ingeniería |
|---|---|---|
| La velocidad de calentamiento es demasiado lenta. | La potencia es demasiado baja, el acoplamiento de la bobina es deficiente o la frecuencia no es la adecuada. | Aumentar la potencia, reducir la distancia entre las espiras de la bobina o rediseñar la bobina. |
| La superficie se sobrecalienta, pero el núcleo está frío. | La frecuencia es demasiado alta para el espesor de la pieza de trabajo. | Utilice una frecuencia más baja o aumente el tiempo de calentamiento. |
| La calefacción no es uniforme. | Forma incorrecta de la bobina o posicionamiento inestable de la pieza de trabajo. | Mejorar el accesorio, utilizar la rotación o rediseñar la geometría de la bobina. |
| La bobina se sobrecalienta | Flujo de agua insuficiente o canal de refrigeración obstruido. | Aumenta el caudal de agua y limpia el circuito de la bobina. |
| Se produce una alarma de suministro eléctrico. | Desajuste de carga, refrigeración deficiente, voltaje inestable o conexión incorrecta de la bobina. | Compruebe la refrigeración, la potencia de entrada, la relación del transformador y la conexión de la bobina. |
| La calidad de la soldadura fuerte es inestable. | Variación de temperatura, mala colocación del relleno o posición inconsistente de la pieza. | Utilice herramientas fijas, retroalimentación de temperatura y un diseño de bobina optimizado. |
| La profundidad de endurecimiento es incorrecta. | La frecuencia, el tiempo de calentamiento o el proceso de enfriamiento no coinciden. | Ajusta la frecuencia, la velocidad de escaneo, la potencia de calentamiento y el patrón de enfriamiento. |
¿Por qué elegir los equipos de inducción HLQ?
HLQ Induction Equipment se especializa en máquinas de calentamiento por inducción industrial y soluciones de calentamiento electromagnético personalizadas. Su gama de productos incluye máquinas de soldadura fuerte por inducción, sistemas de endurecimiento por inducción , calentadores de forja por inducción, hornos de fusión por inducción, calentadores de inducción portátiles, máquinas de tratamiento térmico posterior a la soldadura (PWHT), bobinas de calentamiento por inducción y fuentes de alimentación para calefacción industrial.
Para los compradores, el valor de elegir un fabricante experimentado de calentadores por inducción no reside únicamente en el precio de la máquina. La clave está en la compatibilidad de ingeniería: la potencia adecuada, la frecuencia correcta, la geometría precisa de la bobina, una refrigeración estable, un diseño de fijación práctico y parámetros de proceso que permitan su uso repetido en producción real.
| Capacidad HLQ | Beneficio para el cliente | Aplicación típica |
|---|---|---|
| Amplia gama de productos | Un único proveedor para múltiples procesos de calentamiento por inducción. | Soldadura fuerte, endurecimiento, forjado, fusión, tratamiento térmico posterior a la soldadura (PWHT). |
| Selección de potencia y frecuencia | Reduce el riesgo de seleccionar un modelo incorrecto. | Sistemas MF, HF, UHF, SRF, KGPS. |
| Diseño de bobina personalizado | Mejora la velocidad y la uniformidad del calentamiento. | Juntas especiales, ejes, lingotes, tuberías, herramientas. |
| Soporte de automatización | Mejora la repetibilidad y la eficiencia de la producción. | Control PLC, retroalimentación de temperatura, fijaciones, transportadores. |
| Experiencia en aplicaciones industriales | Ayuda a los clientes a diseñar procesos de calefacción prácticos. | Automoción, climatización, metalurgia, fundición, petróleo y gas. |
 Preguntas Frecuentes

1. ¿Qué es un calentador de inducción?
Un calentador por inducción es una máquina de calentamiento electromagnético que calienta piezas metálicas conductoras mediante la inducción de corrientes parásitas en su interior. Se utiliza para soldadura fuerte, endurecimiento, forja, fusión, recocido, ajuste por contracción y tratamientos térmicos industriales.
2. ¿Cómo funciona un calentador de inducción?
Este dispositivo envía corriente alterna a través de una bobina de cobre. La bobina produce un campo magnético variable. Cuando se coloca una pieza metálica en dicho campo, se generan corrientes parásitas en el interior del metal, las cuales producen calor debido a la resistencia eléctrica.
3. ¿Se calienta la bobina de inducción?
La bobina transporta una corriente elevada y debe refrigerarse por agua, pero el calor principal se genera en el interior de la pieza de trabajo, en lugar de por contacto directo con la bobina.
4. ¿Qué metales se pueden calentar por inducción?
La inducción permite calentar metales conductores como acero al carbono, acero aleado, acero inoxidable, cobre, latón, aluminio, titanio y conjuntos de carburo. La eficiencia del calentamiento depende de las propiedades magnéticas, la resistividad eléctrica, la conductividad térmica y la geometría de la pieza.
5. ¿Es mejor el calentamiento por inducción que el calentamiento por llama?
Para muchos procesos de calentamiento industrial localizado, el calentamiento por inducción es más rápido, limpio, seguro y reproducible que el calentamiento por llama. Además, es más fácil de automatizar y controlar.
6. ¿Cuál es el mejor calentador de inducción para soldadura fuerte?
Los calentadores de inducción de alta frecuencia (HF) o ultra alta frecuencia (UHF) suelen ser los más adecuados para la soldadura fuerte, ya que proporcionan un calentamiento rápido y localizado alrededor de la zona de unión.
7. ¿Cuál es el mejor calentador de inducción para forja?
Los calentadores de inducción MF o SRF se utilizan habitualmente para el forjado de palanquillas, barras y varillas, ya que proporcionan una mayor penetración del calor y una alta capacidad térmica.
8. ¿Cuál es el mejor calentador de inducción para fundir?
Los sistemas de hornos de inducción MF o KGPS se suelen elegir para fundir aluminio, cobre, latón, acero, hierro y otros metales.
9. ¿Por qué es importante la frecuencia?
La frecuencia controla la profundidad de calentamiento. Una frecuencia más alta produce un calentamiento menos profundo y es adecuada para soldadura fuerte o endurecimiento superficial. Una frecuencia más baja penetra más profundamente y es adecuada para forja, fusión y piezas grandes.
10. ¿Qué información se necesita para elegir una máquina?
Para seleccionar el calentador de inducción adecuado, proporcione el material de la pieza de trabajo, el tamaño, el peso, la temperatura objetivo, el tiempo de calentamiento, la profundidad de calentamiento requerida, la capacidad de producción, el voltaje local y las condiciones del agua de refrigeración.
Conclusión
Un calentador por inducción es una de las tecnologías más eficientes y controlables para el calentamiento de metales en la actualidad. Funciona convirtiendo la energía eléctrica en un campo magnético alterno y generando calor directamente en la pieza mediante corrientes de Foucault. El resultado es un calentamiento rápido, un funcionamiento limpio, un control preciso y una excelente repetibilidad.
Para los compradores industriales, el paso más importante no es simplemente elegir una máquina de alta potencia. El calentador por inducción adecuado debe coincidir con el material, el tamaño de la pieza, la profundidad de calentamiento, la temperatura objetivo, la tasa de producción y los requisitos de automatización. Con la fuente de alimentación, la frecuencia, el diseño de la bobina y el sistema de refrigeración correctos, el calentamiento por inducción puede mejorar la calidad del producto, reducir el tiempo de ciclo y garantizar una producción estable a largo plazo.